Hiomalaikat kuluvat odotettua nopeammin useimmissa teollisuuspajoissa, ja syynä on yleensä käyttäjän paine. Voima kiihdyttää mekaanista kulumista, mutta se on harvoin ainoa tekijä.
Hiomalaikka riippuu pinnan nopeuden ja materiaalin poiston välisestä tasapainosta. Kun tämä tasapaino häiriintyy, liimahartsi hajoaa aikaisin tai hankaavat rakeet murtuvat ennen leikkaamista. Neljä mekaanista ja sähköistä tekijää selittää yleensä ongelman.
1. Karan nopeus laskee raskaan kuormituksen alaisena
Hiomalaikat on suunniteltu toimimaan tietyllä pintanopeusalueella, tyypillisesti noin 80 m/s tavallisilla 125 mm ja 230 mm kooilla.
Kun perinteinen harjattu moottori kohtaa suuren vastuksen, se hidastuu. Suunnittelunopeuden alapuolella hankaavat rakeet lopettavat lastujen leikkaamisen teräksestä ja alkavat vetää sen sijaan pinnan poikki. Kitka ja lämpö nousevat, hartsisidos pehmenee ja käyttökelpoiset hankaavat materiaalit poistavat lisää materiaalia.
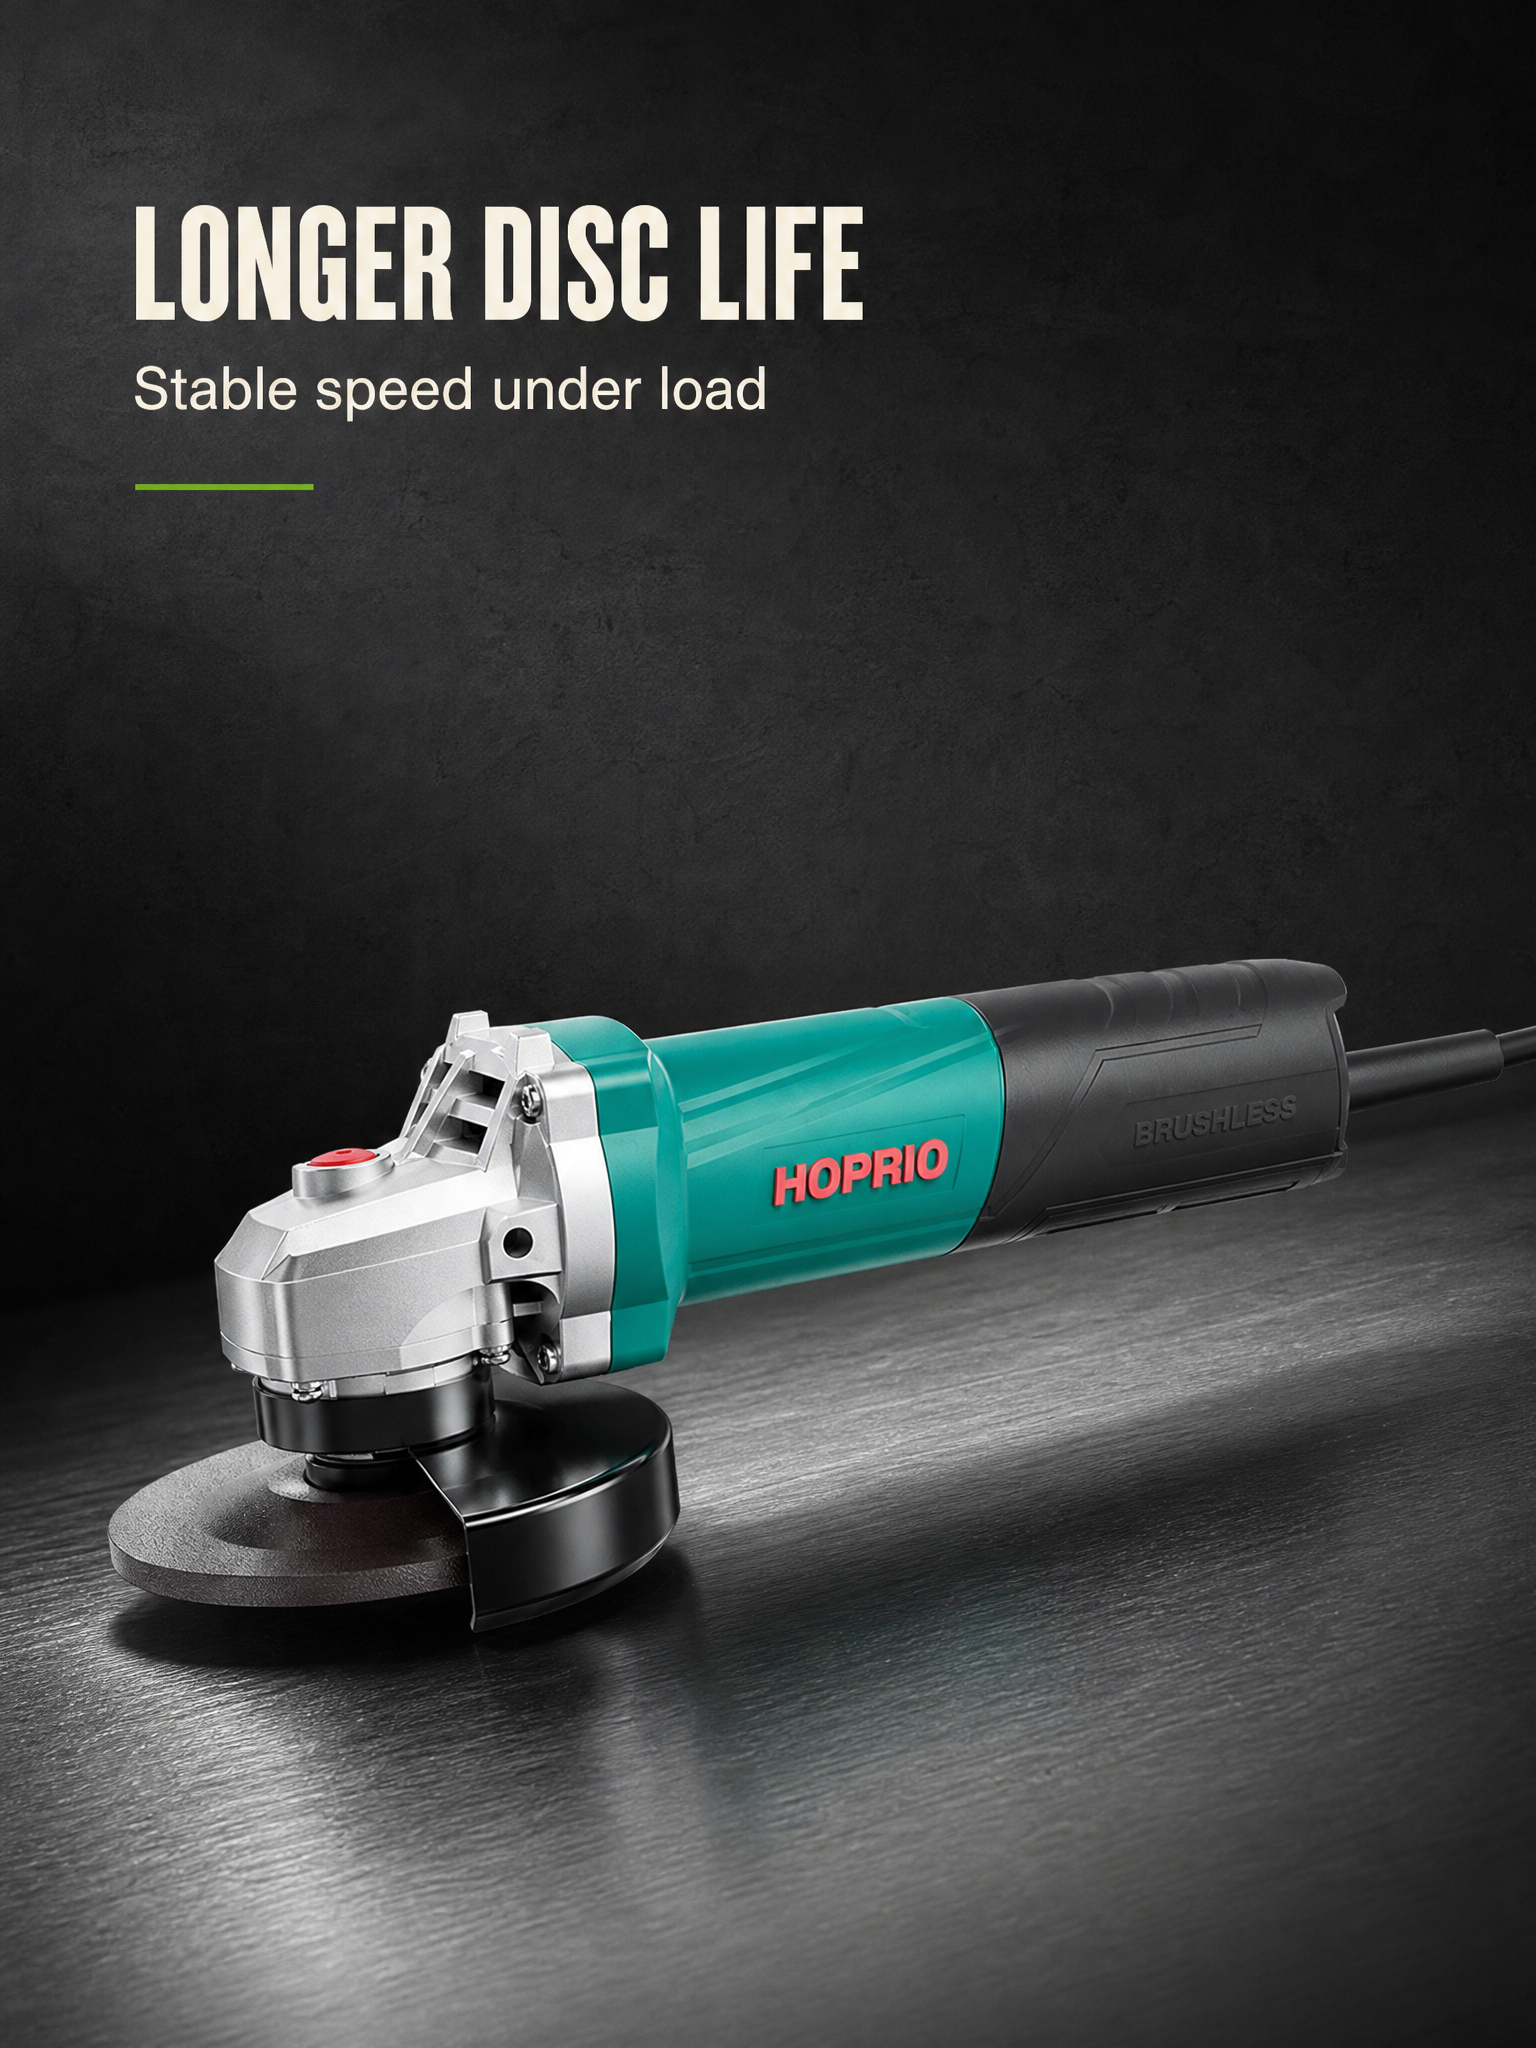
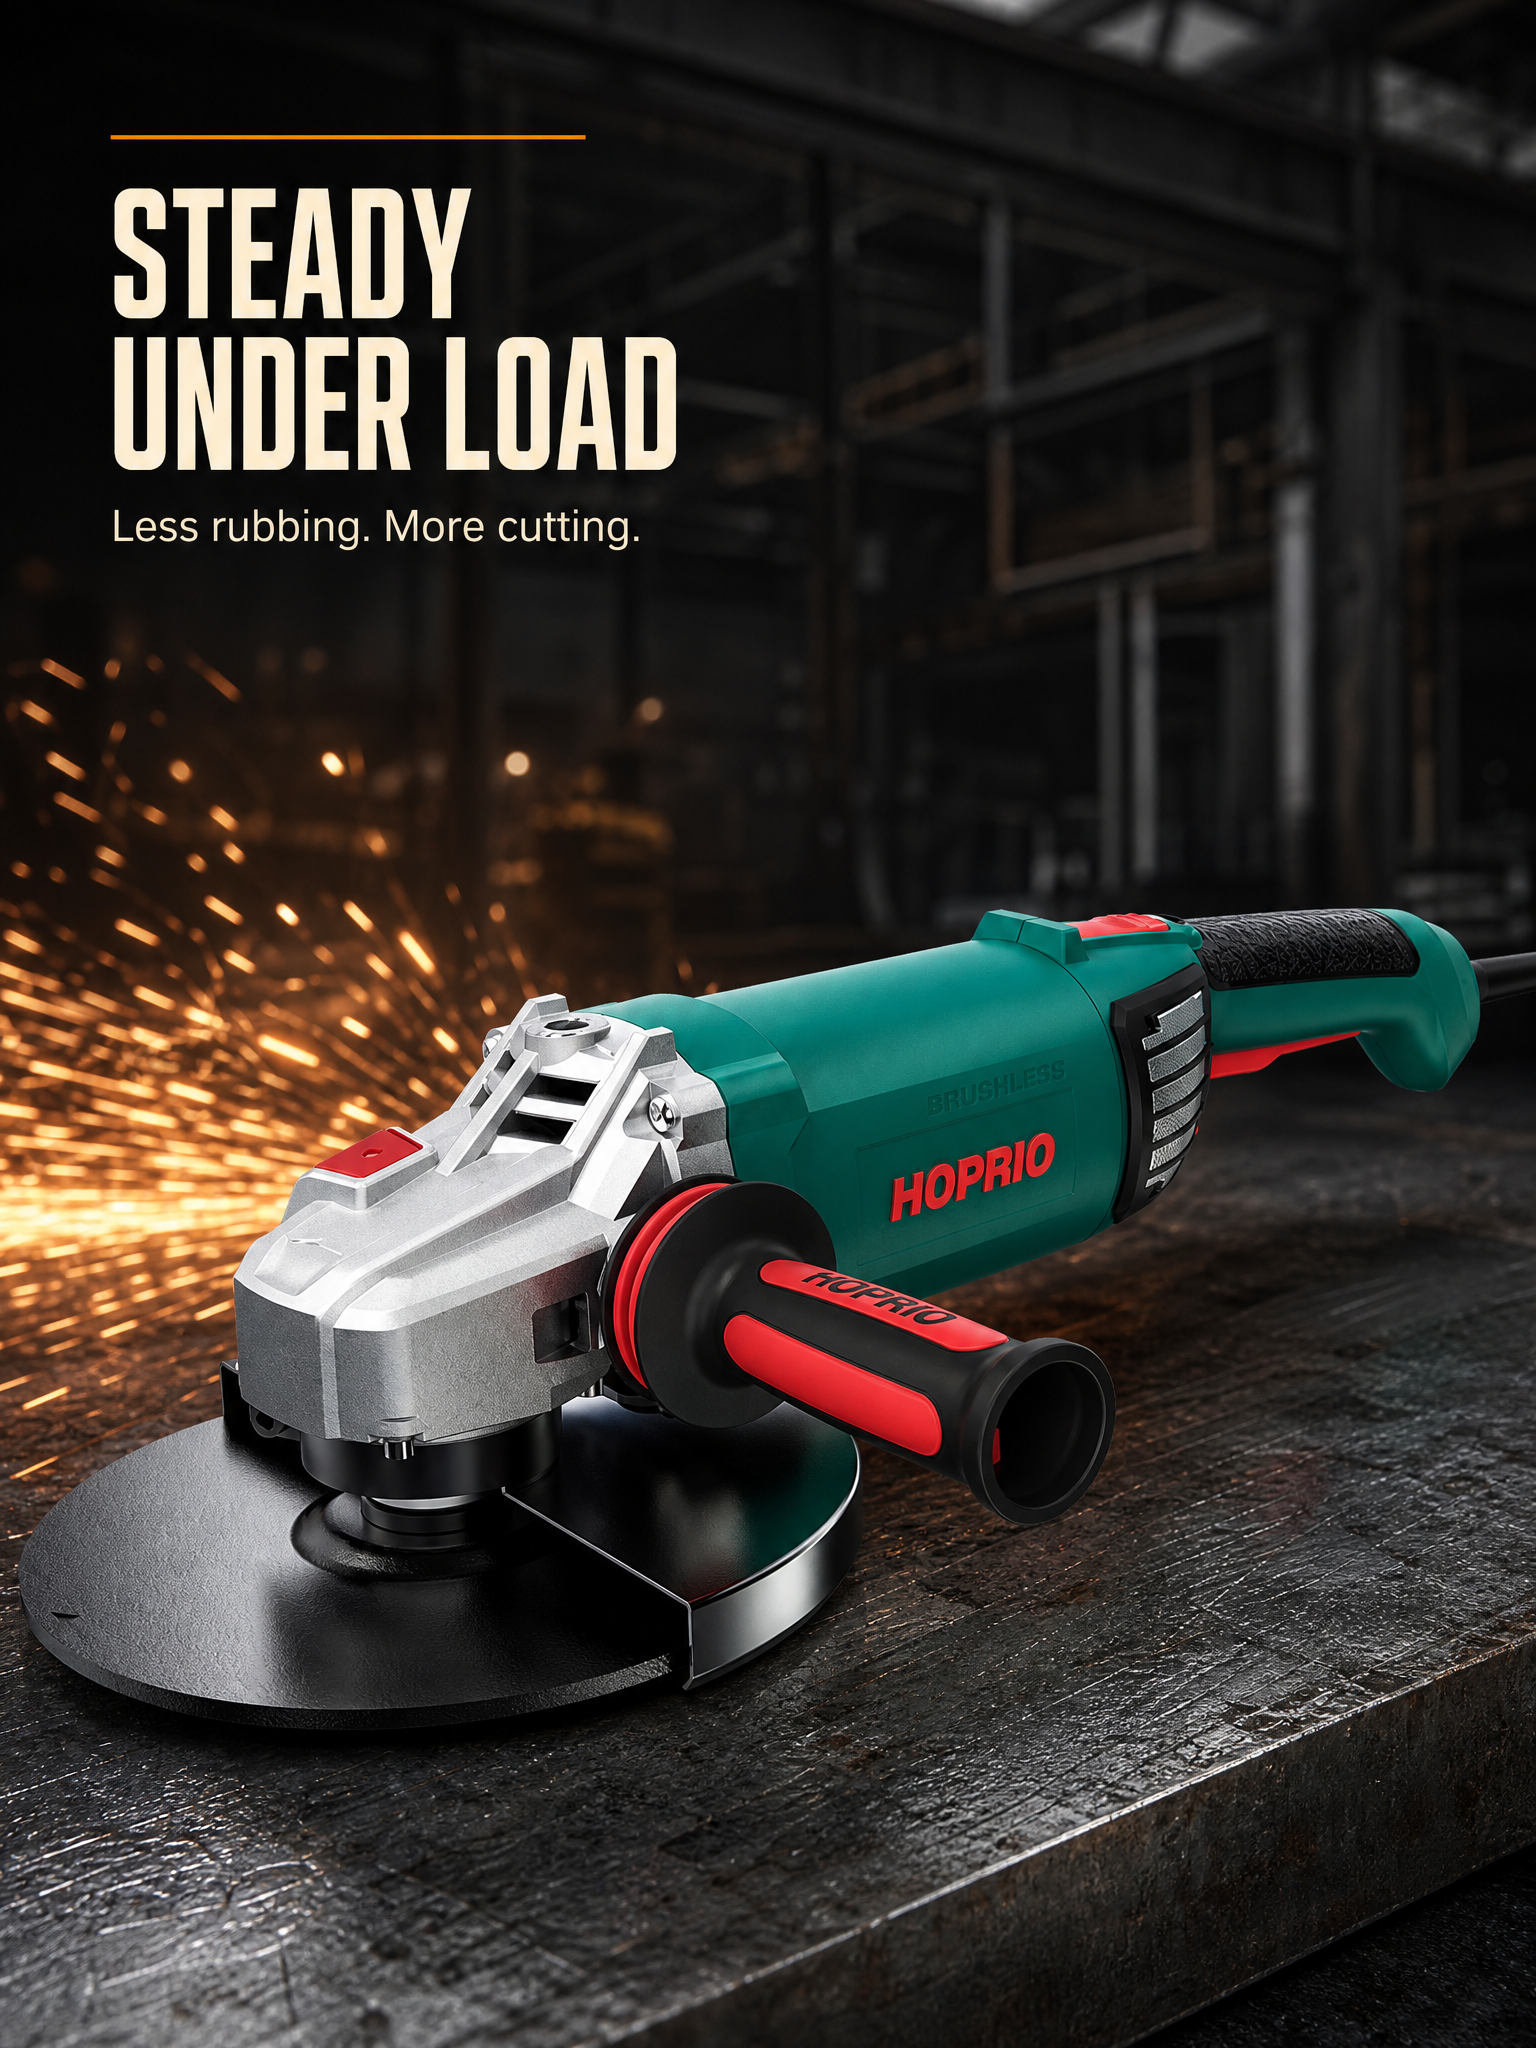
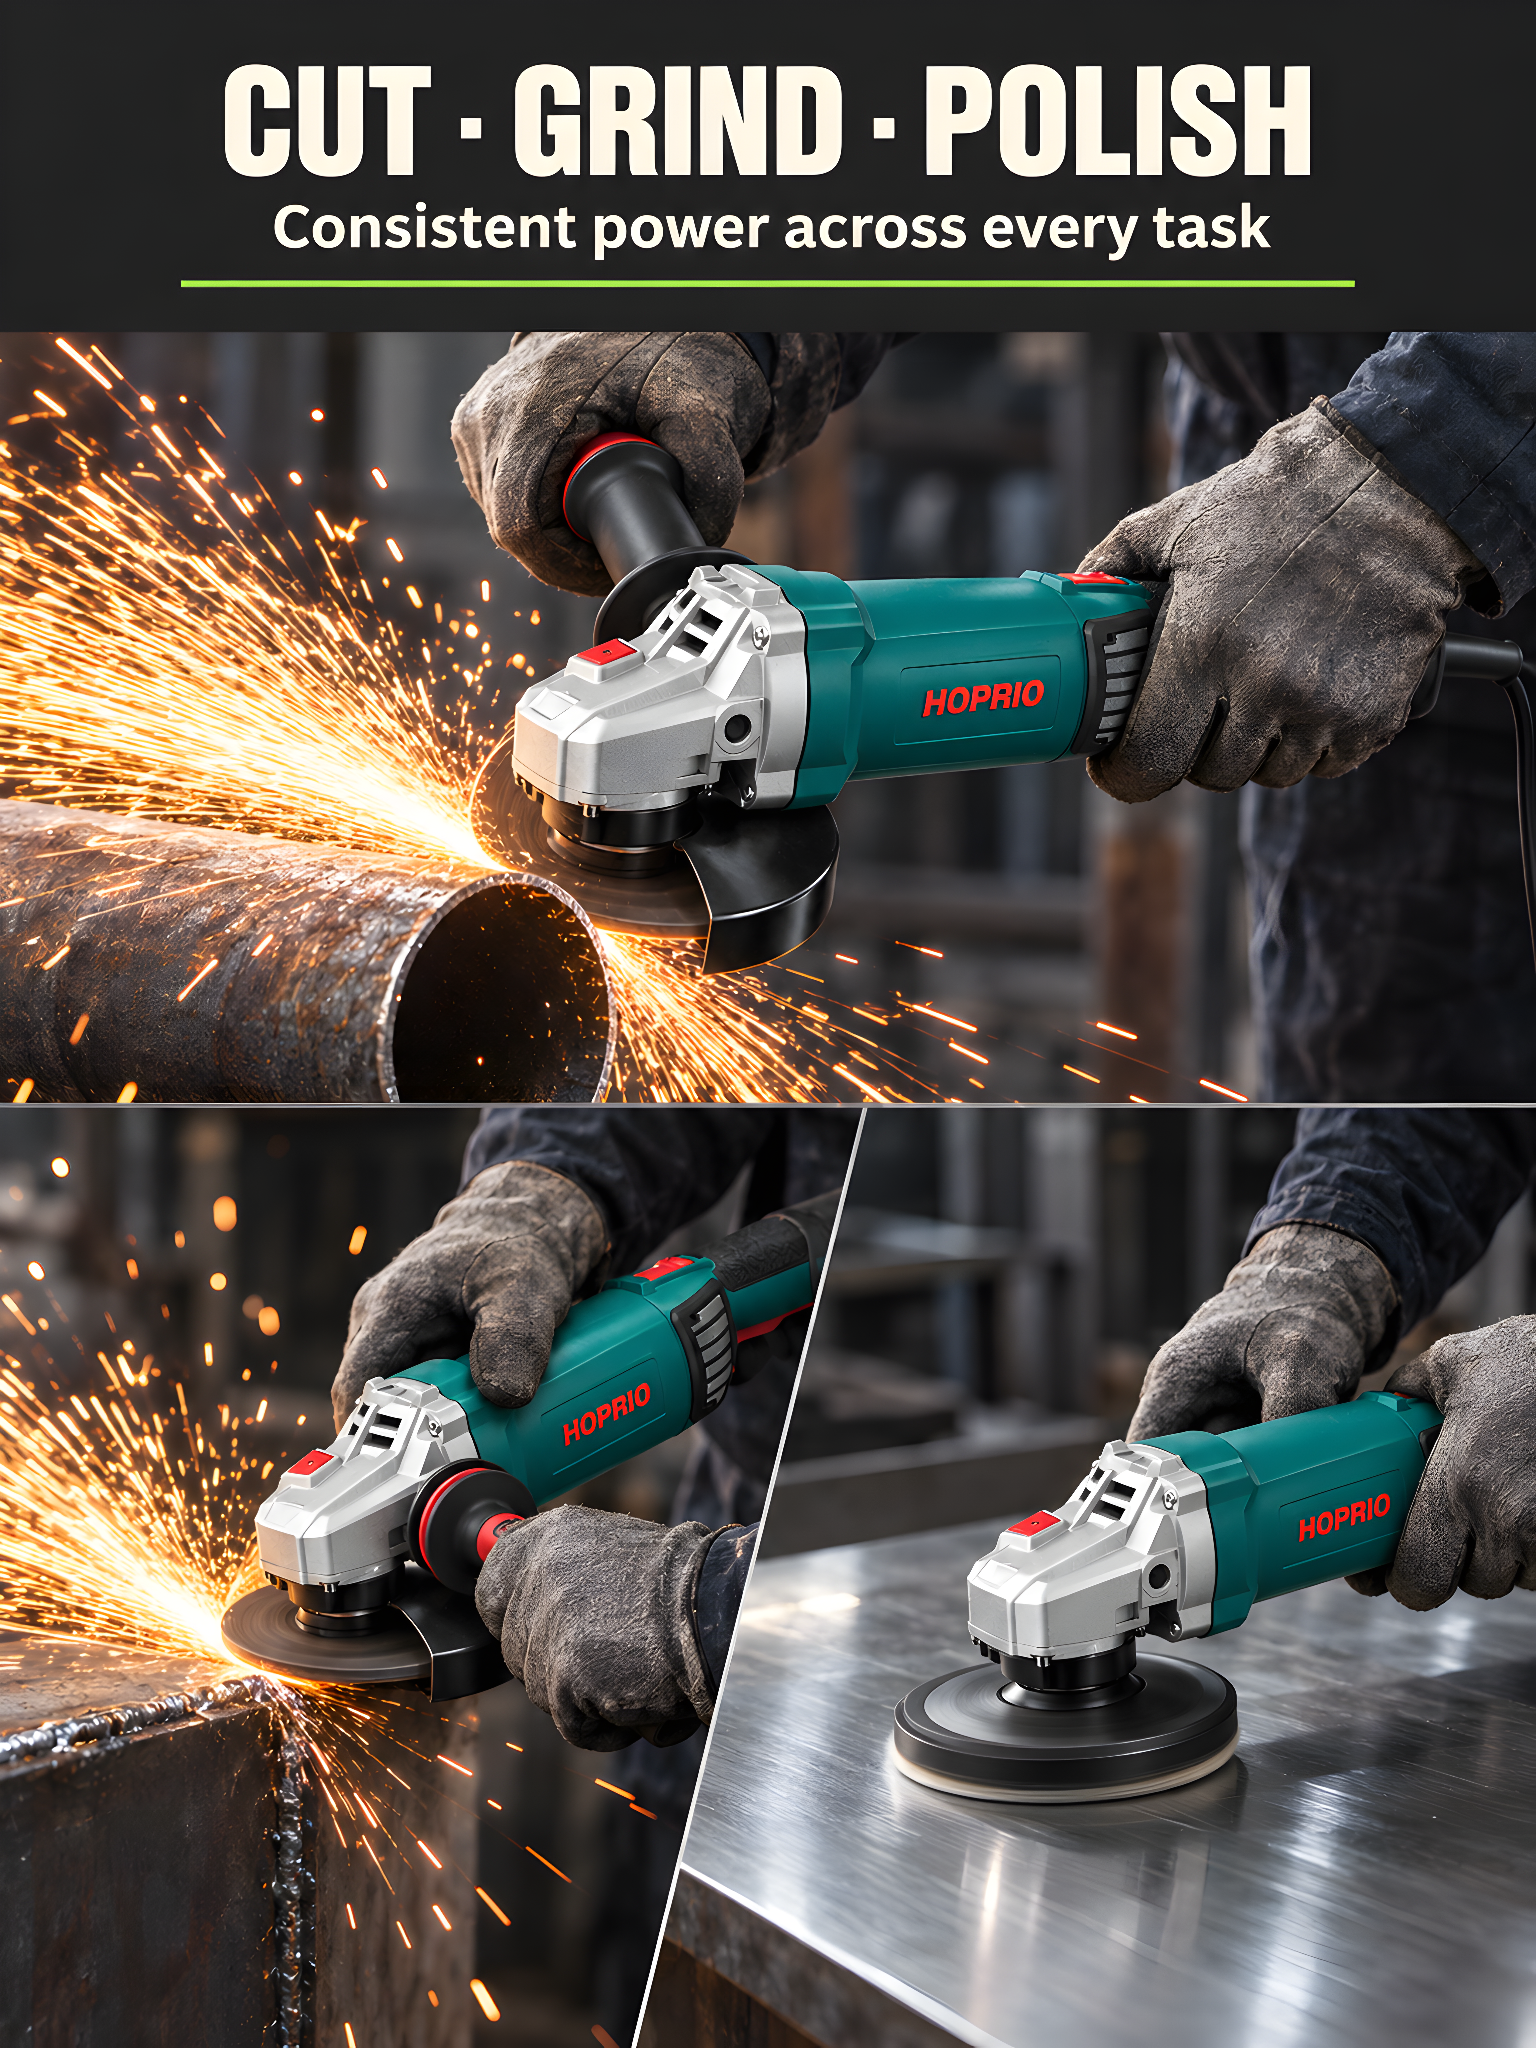
Tämä on vakionopeus-alikuormituksen ohjausosoitteet. HOPRIOn kulmahiomakoneissa säädin säätää tehoa automaattisesti pitääkseen karan nopeuden ja vääntömomentin tasaisena leikkaus-, hionta- ja kiillotustehtävissä, joten kiekko jatkaa leikkaamista hankauksen sijaan.
2. Karan juoksu ja mekaaninen tärinä
Levy, joka pyörii 8 000 - 10 000 rpm, on herkkä pyörimisen epävakaudelle. Jos kara loppuu tosi, kiekko iskee työkappaleeseen epätasaisesti joka kierroksella.
Tuloksena on mieluummin mikro-isku kuin tasainen hankaus. Hiomarakeiden klusterit murtuvat mekaanisesti sen sijaan, että ne kuluisivat vähitellen – hukkaan kulunut hankausaine, epätasainen pintakäsittely ja enemmän tärinää siirtyy käyttäjälle.
Juoksua ohjataan valmistusvaiheessa vaihteiston ja karan toleranssien avulla. HOPRIOn kulmahiomakoneen koteloissa on myös iskunestojärjestelmä, joka havaitsee vahingossa tapahtuvat pudotukset ja laukaisee sisäiset suojat, mikä vähentää törmäysvaurioita, jotka muuten häiritsisivät karan kohdistusta.
3. Liian korkea käyttölämpötila
Hionta keskittää lämmön kosketuskohtaan. Jatkuvassa käytössä tämä lämpö kerääntyy levyrunkoon ja etuvaihdekoteloon.
Orgaaniset hartsisidokset heikkenevät pitkäaikaisessa korkeassa lämpötilassa. Kun sidos pehmenee, jyvät vapautuvat normaalissa jauhatuspaineessa. Työkalut, joissa on rajoitettu jäähdytysilmavirta, pitävät leikkausalueen kuumana, mikä nopeuttaa kiertoa.
Kaksi HOPRIO-suunnittelupäätöstä vaikuttaa tähän. Ensimmäinen on ylikuumenemissuoja: sisäinen valvonta katkaisee taajuusmuuttajan tehon, kun lämpötila saavuttaa turvalliset rajat, ennen kuin vauriot ilmenevät. Toinen on kondensaattoriton rakenne – elektrolyyttikondensaattorien poistaminen eliminoi komponentin, joka hajoaa lämmön vaikutuksesta ja on tunnettu heikko kohta perinteisissä työkaluissa.
4. Tehonvaihtelut ja epäjohdonmukainen vääntömomentti
Pitkissä jatkojohdoissa tai generaattorin toimittamissa paikoissa jännite laskee aina, kun raskaat laitteet käynnistyvät. Yleismoottori menettää vääntömomentin ja nopeuden välittömästi, mikä aiheuttaa yllä kuvatun tehottoman hankaustilan.
HOPRIOn ohjaimet tarjoavat tasapainoisen tehon ja säilyttävät vakaan suorituskyvyn jännitteenvaihteluiden ja raskaiden kuormien kautta sen sijaan, että antaisivat lähdön seurata syöttöä.
Mitä HOPRIO rakentaa eri tavalla
HOPRIO suunnittelee ja valmistaa harjattomia moottoreita ja niiden ohjaimia itse. Erillisinä tuotteina myytävä ohjainsarja – mukaan lukien ei-Hall-sensorit IGBT-ohjaimet, kuten HP-DB2207, jonka nopeusalue on 3 000–30 000 rpm – on sama teknologiaperhe, jota käytetään HOPRIOn valmiissa työkaluissa.
Koska moottori ja ohjain on kehitetty yhdessä, suojakynnykset ja nopeuden säätö viritetään kullekin tietylle työkalualustalle sen sijaan, että ne olisivat peritty yleisistä toimittajan oletusasetuksista.
Jakelijoiden ja työkalumerkkien OEM/ODM-tilauksia tuetaan mukautetuilla nopeusprofiileilla, kotelon värillä ja yksityisellä merkinnällä 300 yksiköstä alkaen.
Johtopäätös
Levyjen liiallinen kuluminen johtuu suurelta osin vaihtelevasta karan nopeudesta ja mekaanisesta epävakaudesta eikä pelkästään käyttäjän virheestä. Pyörimisnopeuden pitäminen tasaisena kuormituksen alaisena, karan kohdistuksen ylläpitäminen ja käyttölämpötilan säätely mahdollistavat hankaavien kulutusosien saavuttavan suunnitellun käyttöikänsä. Suuren volyymin metallintyöstölaitoksissa laitteet, joissa on aktiivinen elektroninen nopeuden stabilointi, vähentävät vuosittaisia kulutuskustannuksia.
HOPRIO Group on ammattimainen säätimien ja moottoreiden valmistaja, perustettiin vuonna 2000. Konsernin pääkonttori sijaitsee Changzhou Cityssä, Jiangsun maakunnassa.