Slibeskiver slides hurtigere end forventet i de fleste industriværksteder, og årsagen tilskrives normalt operatørens tryk. Kraft fremskynder mekanisk slid, men det er sjældent den eneste faktor.
En slibeskive afhænger af en balance mellem overfladehastighed og materialefjernelse. Når denne balance forstyrres, nedbrydes bindeharpiksen tidligt, eller slibekornene går i stykker, før de skærer. Fire mekaniske og elektriske faktorer forklarer ofte problemet.
1. Spindelhastighed fald under tung belastning
Slibeskiver er designet til at køre inden for et specifikt overfladehastighedsområde, typisk omkring 80 m/s for standardstørrelser på 125 mm og 230 mm.
Når en konventionel børstet motor møder stor modstand, sænker den farten. Under designhastigheden stopper slibekornene med at klippe spåner fra stålet og begynder i stedet at trække hen over overfladen. Friktion og varme stiger, harpiksbindingen blødgør, og brugbart slibemiddel afgiver uden at fjerne mere materiale.
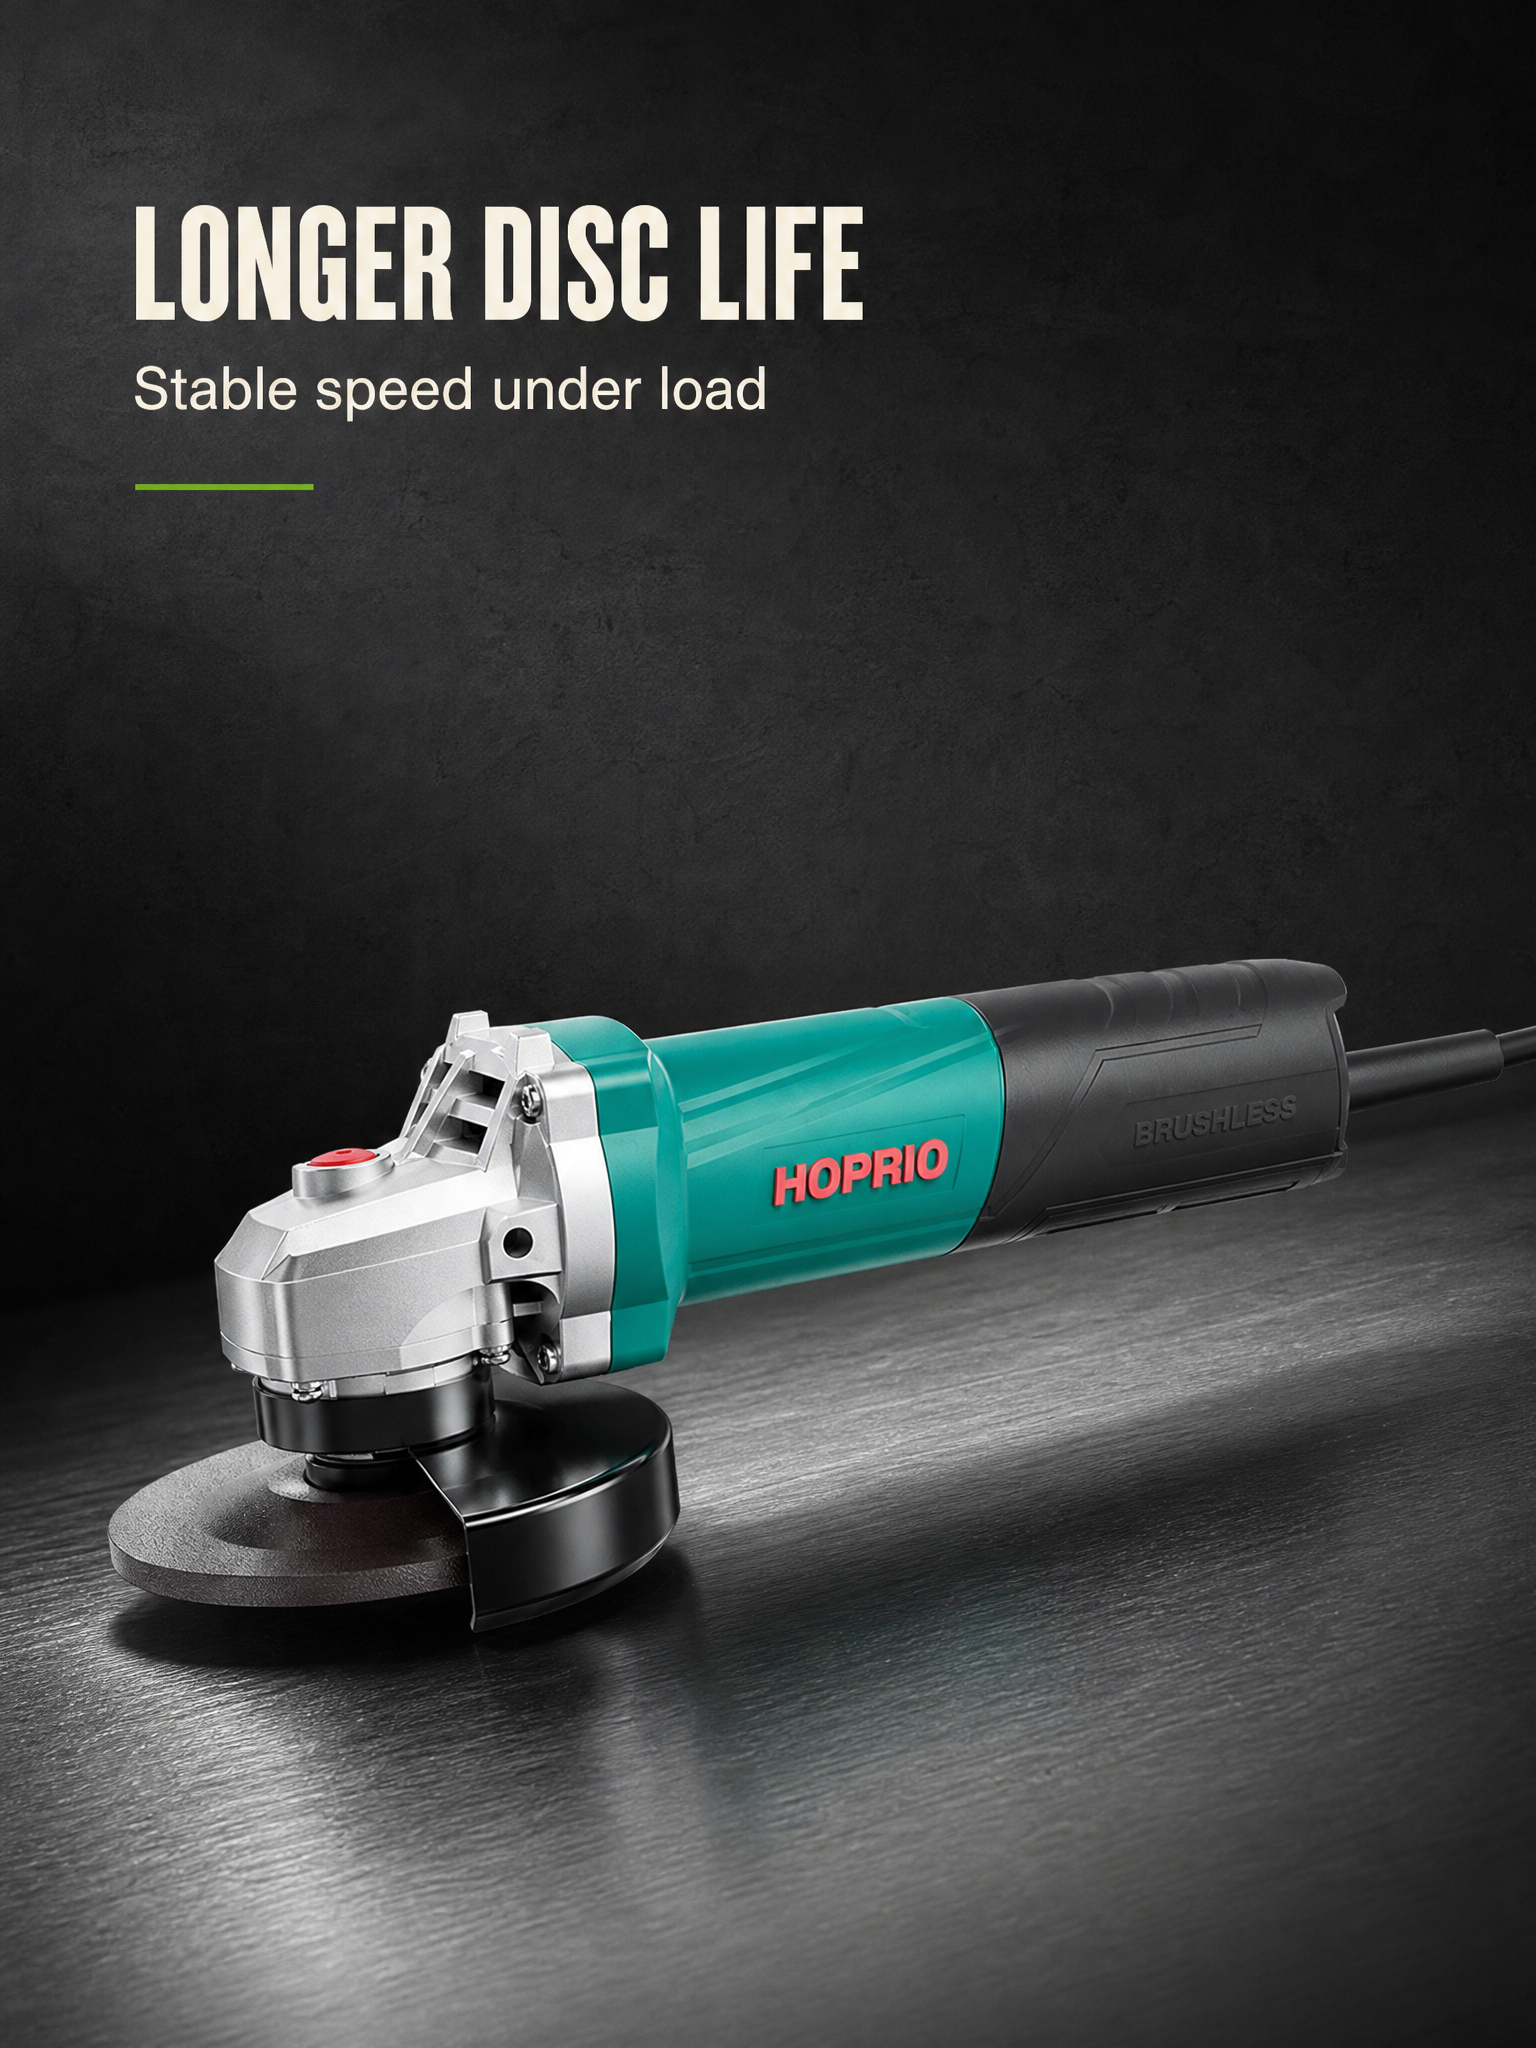
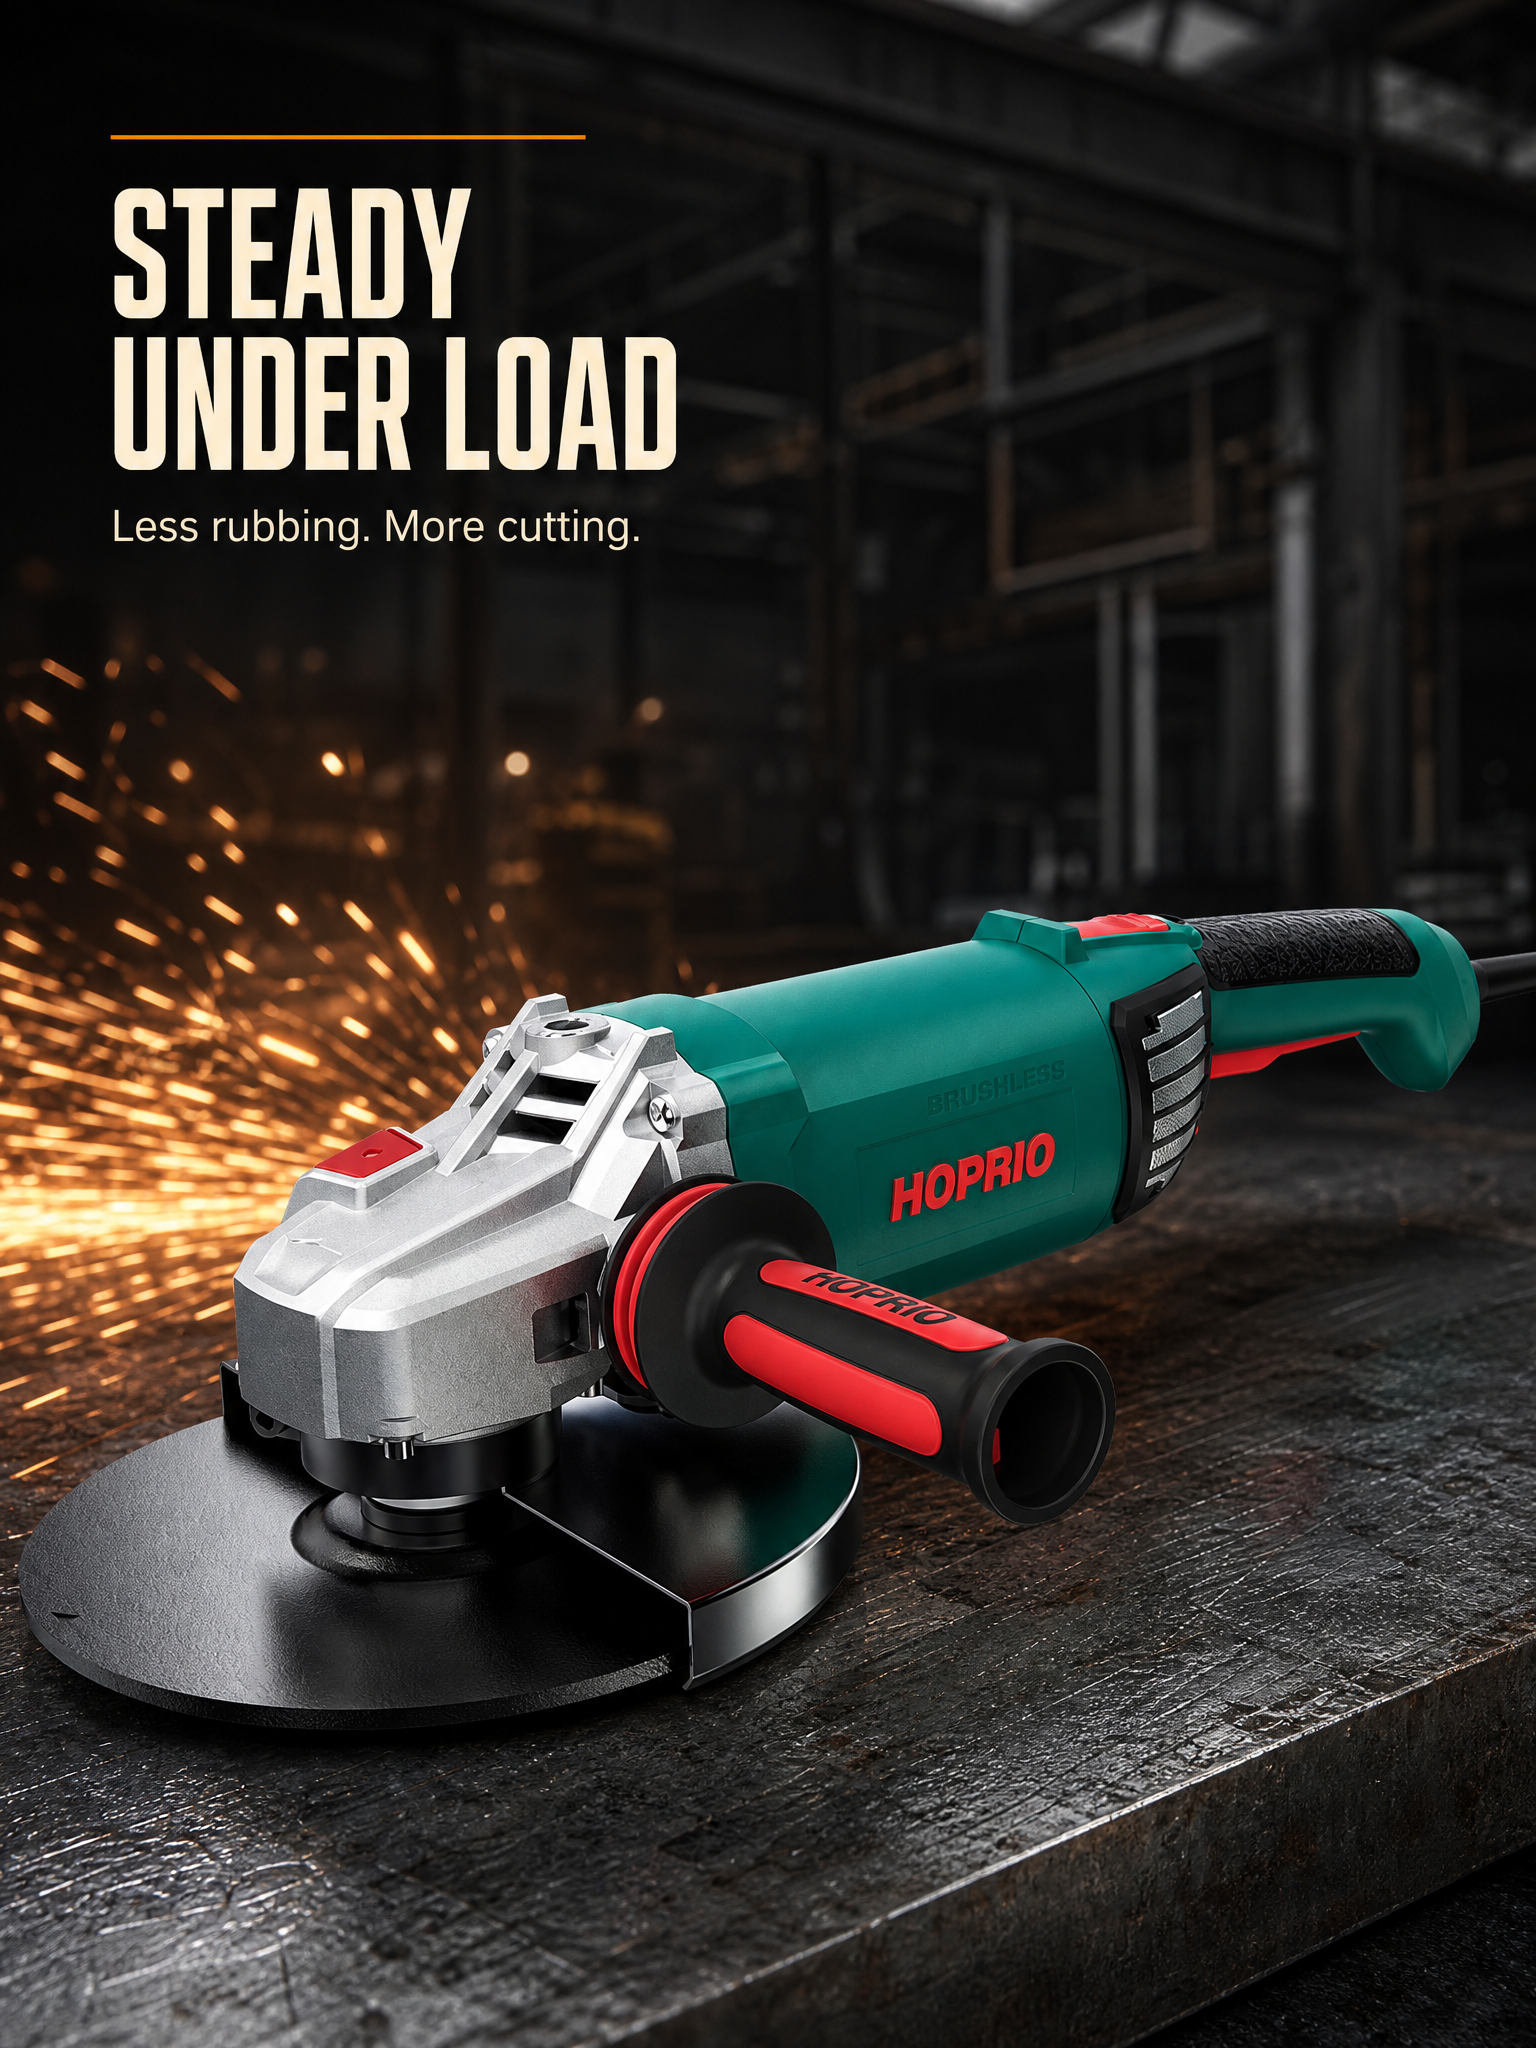
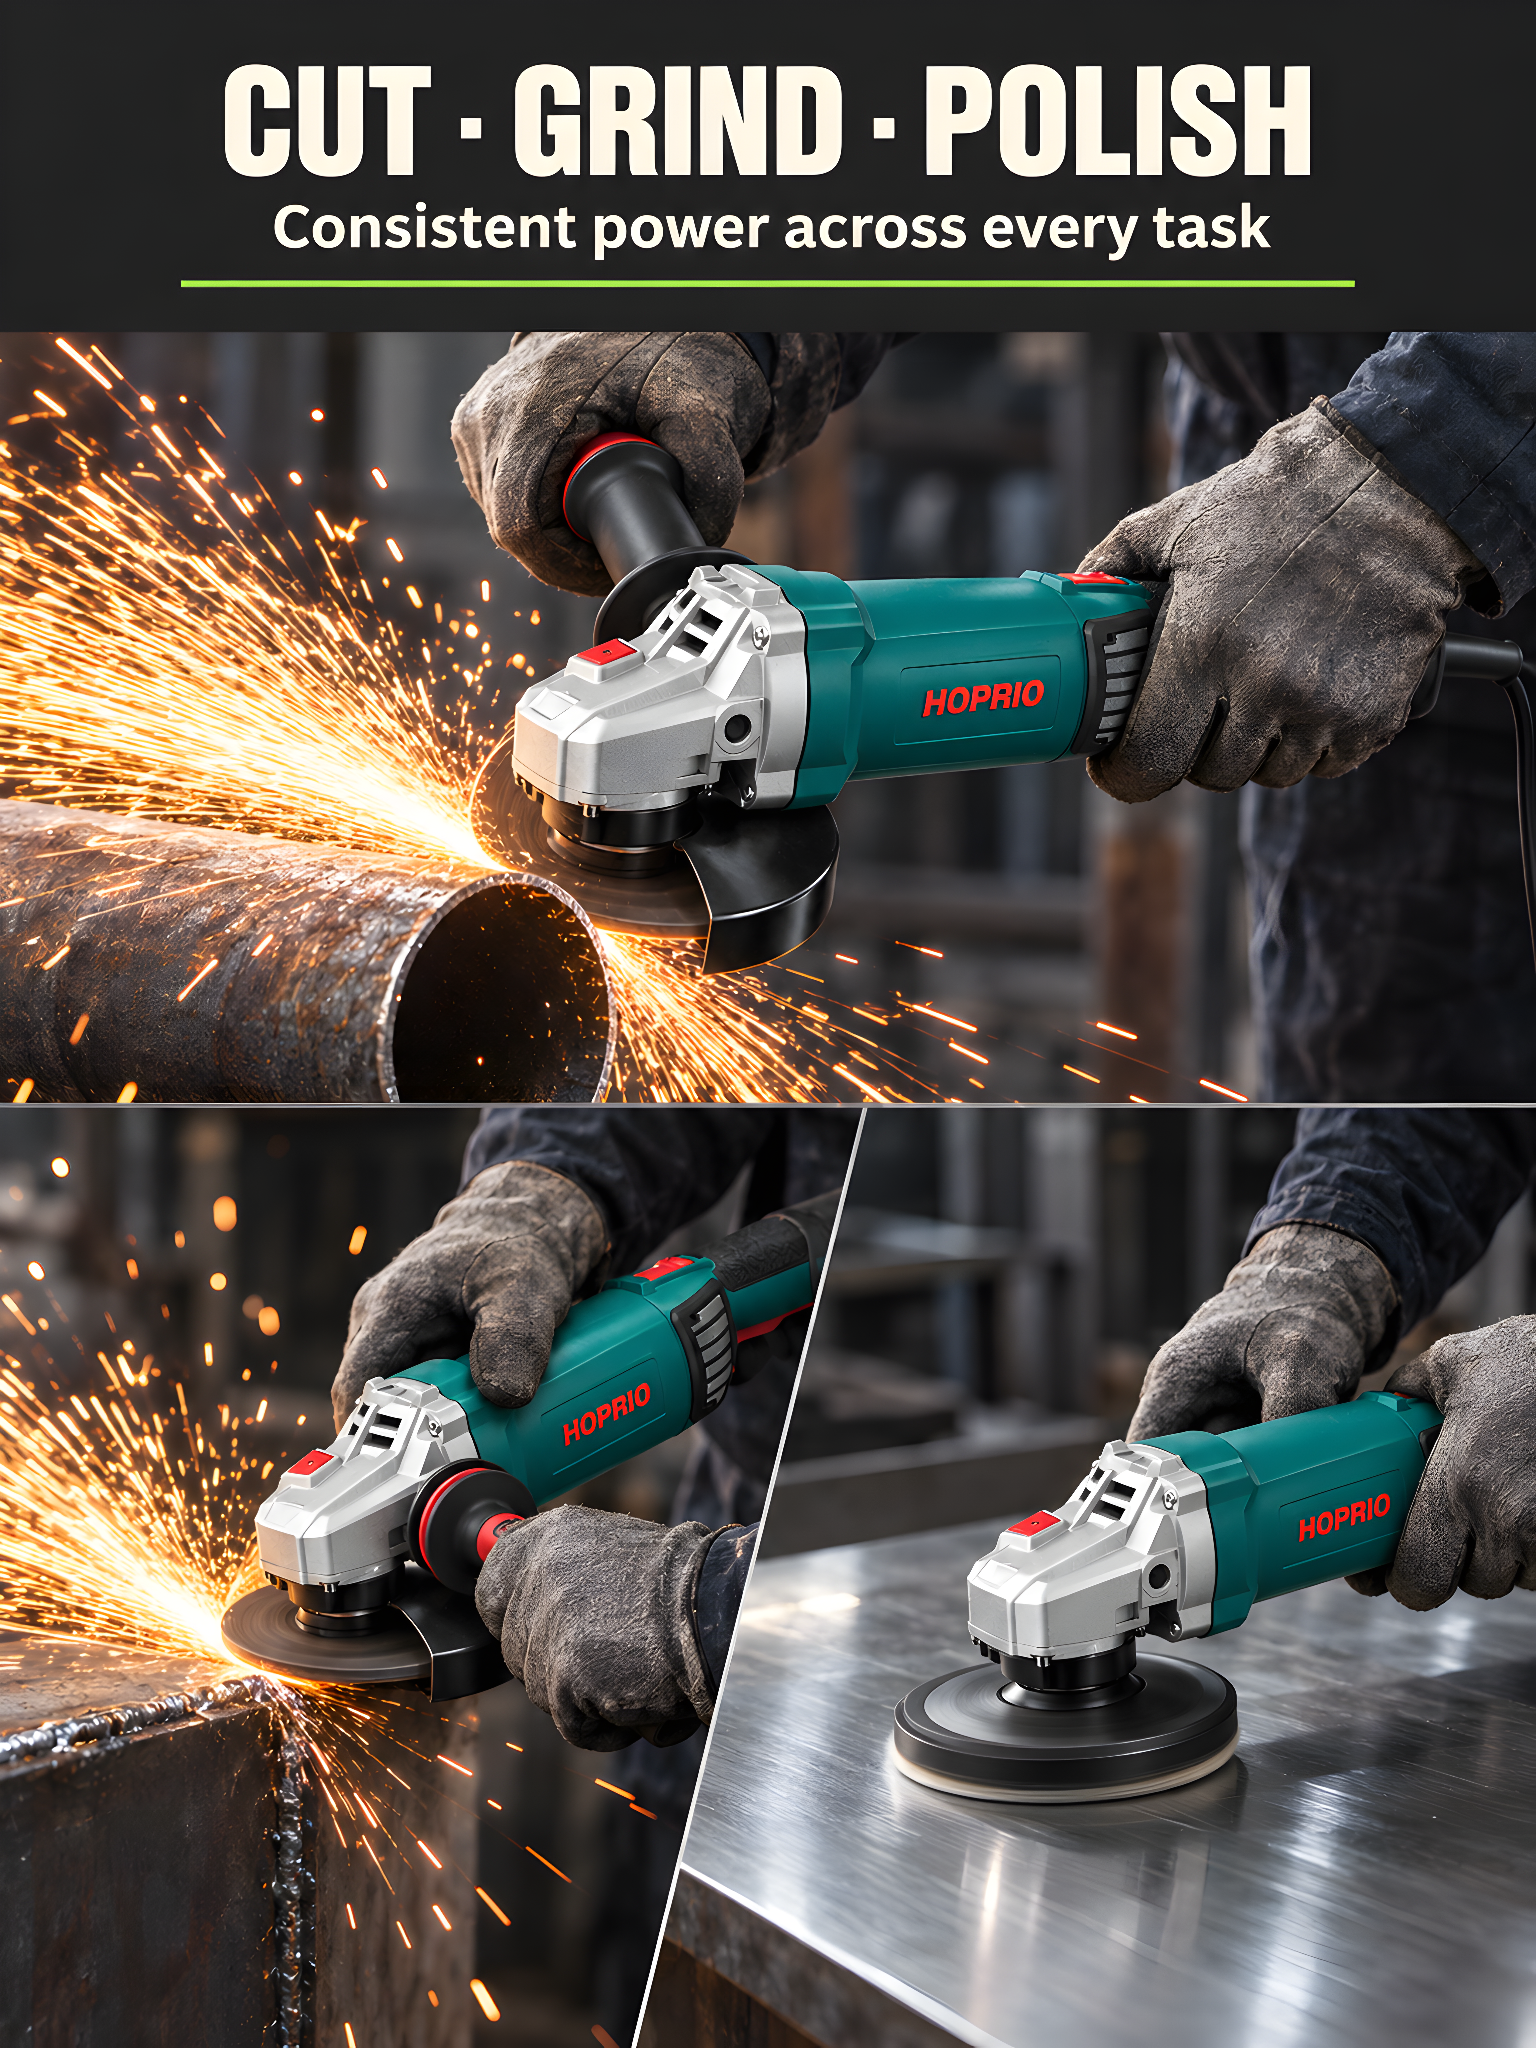
Dette er, hvad konstant-hastighed-under-belastning kontrol adresser. I HOPRIOs vinkelsliberplatforme justerer controlleren effektudgangen automatisk for at holde spindelhastigheden og momentet stabilt på tværs af skære-, slibe- og poleringsopgaver, så skiven fortsætter med at skære i stedet for at gnide.
2. Spindelløb og mekanisk vibration
En skive, der drejer ved 8.000 til 10.000 RPM, er følsom over for rotationsustabilitet. Hvis spindlen løber tør, rammer skiven arbejdsemnet ujævnt ved hver omdrejning.
Resultatet er mikro-påvirkning snarere end glat slid. Klynger af slibende korn brækker af mekanisk i stedet for gradvist at blive slidt ned - spildt slibemiddel, ujævn overfladefinish og flere vibrationer overføres til operatøren.
Runout kontrolleres på fremstillingsstadiet gennem gearkasse- og spindeltolerancer. HOPRIOs vinkelsliberhuse indeholder også et anti-slagsystem, der registrerer utilsigtede fald og udløser interne sikkerhedsforanstaltninger, hvilket reducerer stødskader, der ellers ville forstyrre spindeljusteringen.
3. For høj driftstemperatur
Slibning koncentrerer varme ved kontaktpunktet. Under kontinuerlig drift ophobes denne varme i skivehuset og det forreste gearhus.
Organiske harpiksbindinger svækkes under langvarig høj temperatur. Når bindingen blødgøres, frigives korn under normalt slibetryk. Værktøjer med begrænset køleluftstrøm holder skærezonen varmere, hvilket accelererer cyklussen.
To HOPRIO-designbeslutninger har betydning for dette. Den første er overophedningsbeskyttelse: intern overvågning reducerer drevets output, når temperaturen når sikre grænser, før der opstår skade. Den anden er kondensatorfri konstruktion - fjernelse af elektrolytiske kondensatorer eliminerer en komponent, der nedbrydes med varme og er et kendt svagt punkt i konventionelle værktøjer.
4. Effektudsving og inkonsekvent moment
På lange forlængerledninger eller generatorforsynede steder falder spændingen, når tungt udstyr tænder. En universalmotor mister øjeblikkeligt moment og hastighed, hvilket giver den ineffektive gnidningstilstand beskrevet ovenfor.
HOPRIOs controllere leverer afbalanceret effektudgang, og opretholder stabil ydeevne gennem spændingsudsving og tunge belastninger i stedet for at lade output spore forsyningen.
Hvad HOPRIO bygger anderledes
HOPRIO designer og fremstiller børsteløse motorer og deres controllere internt. Controller-serien, der sælges som selvstændige produkter - inklusive no-Hall sensor IGBT-controllere såsom HP-DB2207 med et hastighedsområde på 3.000–30.000 rpm - er den samme teknologifamilie, der bruges i HOPRIO's færdige værktøjer.
Fordi motor og controller er udviklet sammen, er beskyttelsestærskler og hastighedsregulering afstemt til hver specifik værktøjsplatform i stedet for at blive arvet fra generelle leverandørstandarder.
For distributører og værktøjsmærker understøttes OEM/ODM-ordrer med tilpassede hastighedsprofiler, husfarve og private labels fra 300 enheder.
Konklusion
Overdreven skiveslid er i høj grad en konsekvens af svingende spindelhastighed og mekanisk ustabilitet snarere end operatørfejl alene. Hold rotationshastigheden stabil under belastning, opretholdelse af spindeljustering og styring af driftstemperaturen gør det muligt for slibende forbrugsstoffer at nå deres beregnede levetid. For store metalbearbejdningsanlæg reducerer udstyr med aktiv elektronisk hastighedsstabilisering de årlige forbrugsvarer.