Los discos abrasivos se desgastan más rápido de lo esperado en la mayoría de los talleres industriales y la causa generalmente se atribuye a la presión del operador. La fuerza acelera el desgaste mecánico, pero rara vez es el único factor.
Un disco abrasivo depende del equilibrio entre la velocidad de la superficie y la eliminación de material. Cuando se altera ese equilibrio, la resina aglutinante se descompone prematuramente o los granos abrasivos se fracturan antes de cortar. Cuatro factores mecánicos y eléctricos suelen explicar el problema.
1. Caída de la velocidad del husillo bajo carga pesada
Los discos abrasivos están diseñados para funcionar dentro de un rango de velocidad superficial específico, normalmente alrededor de 80 m/s para tamaños estándar de 125 mm y 230 mm.
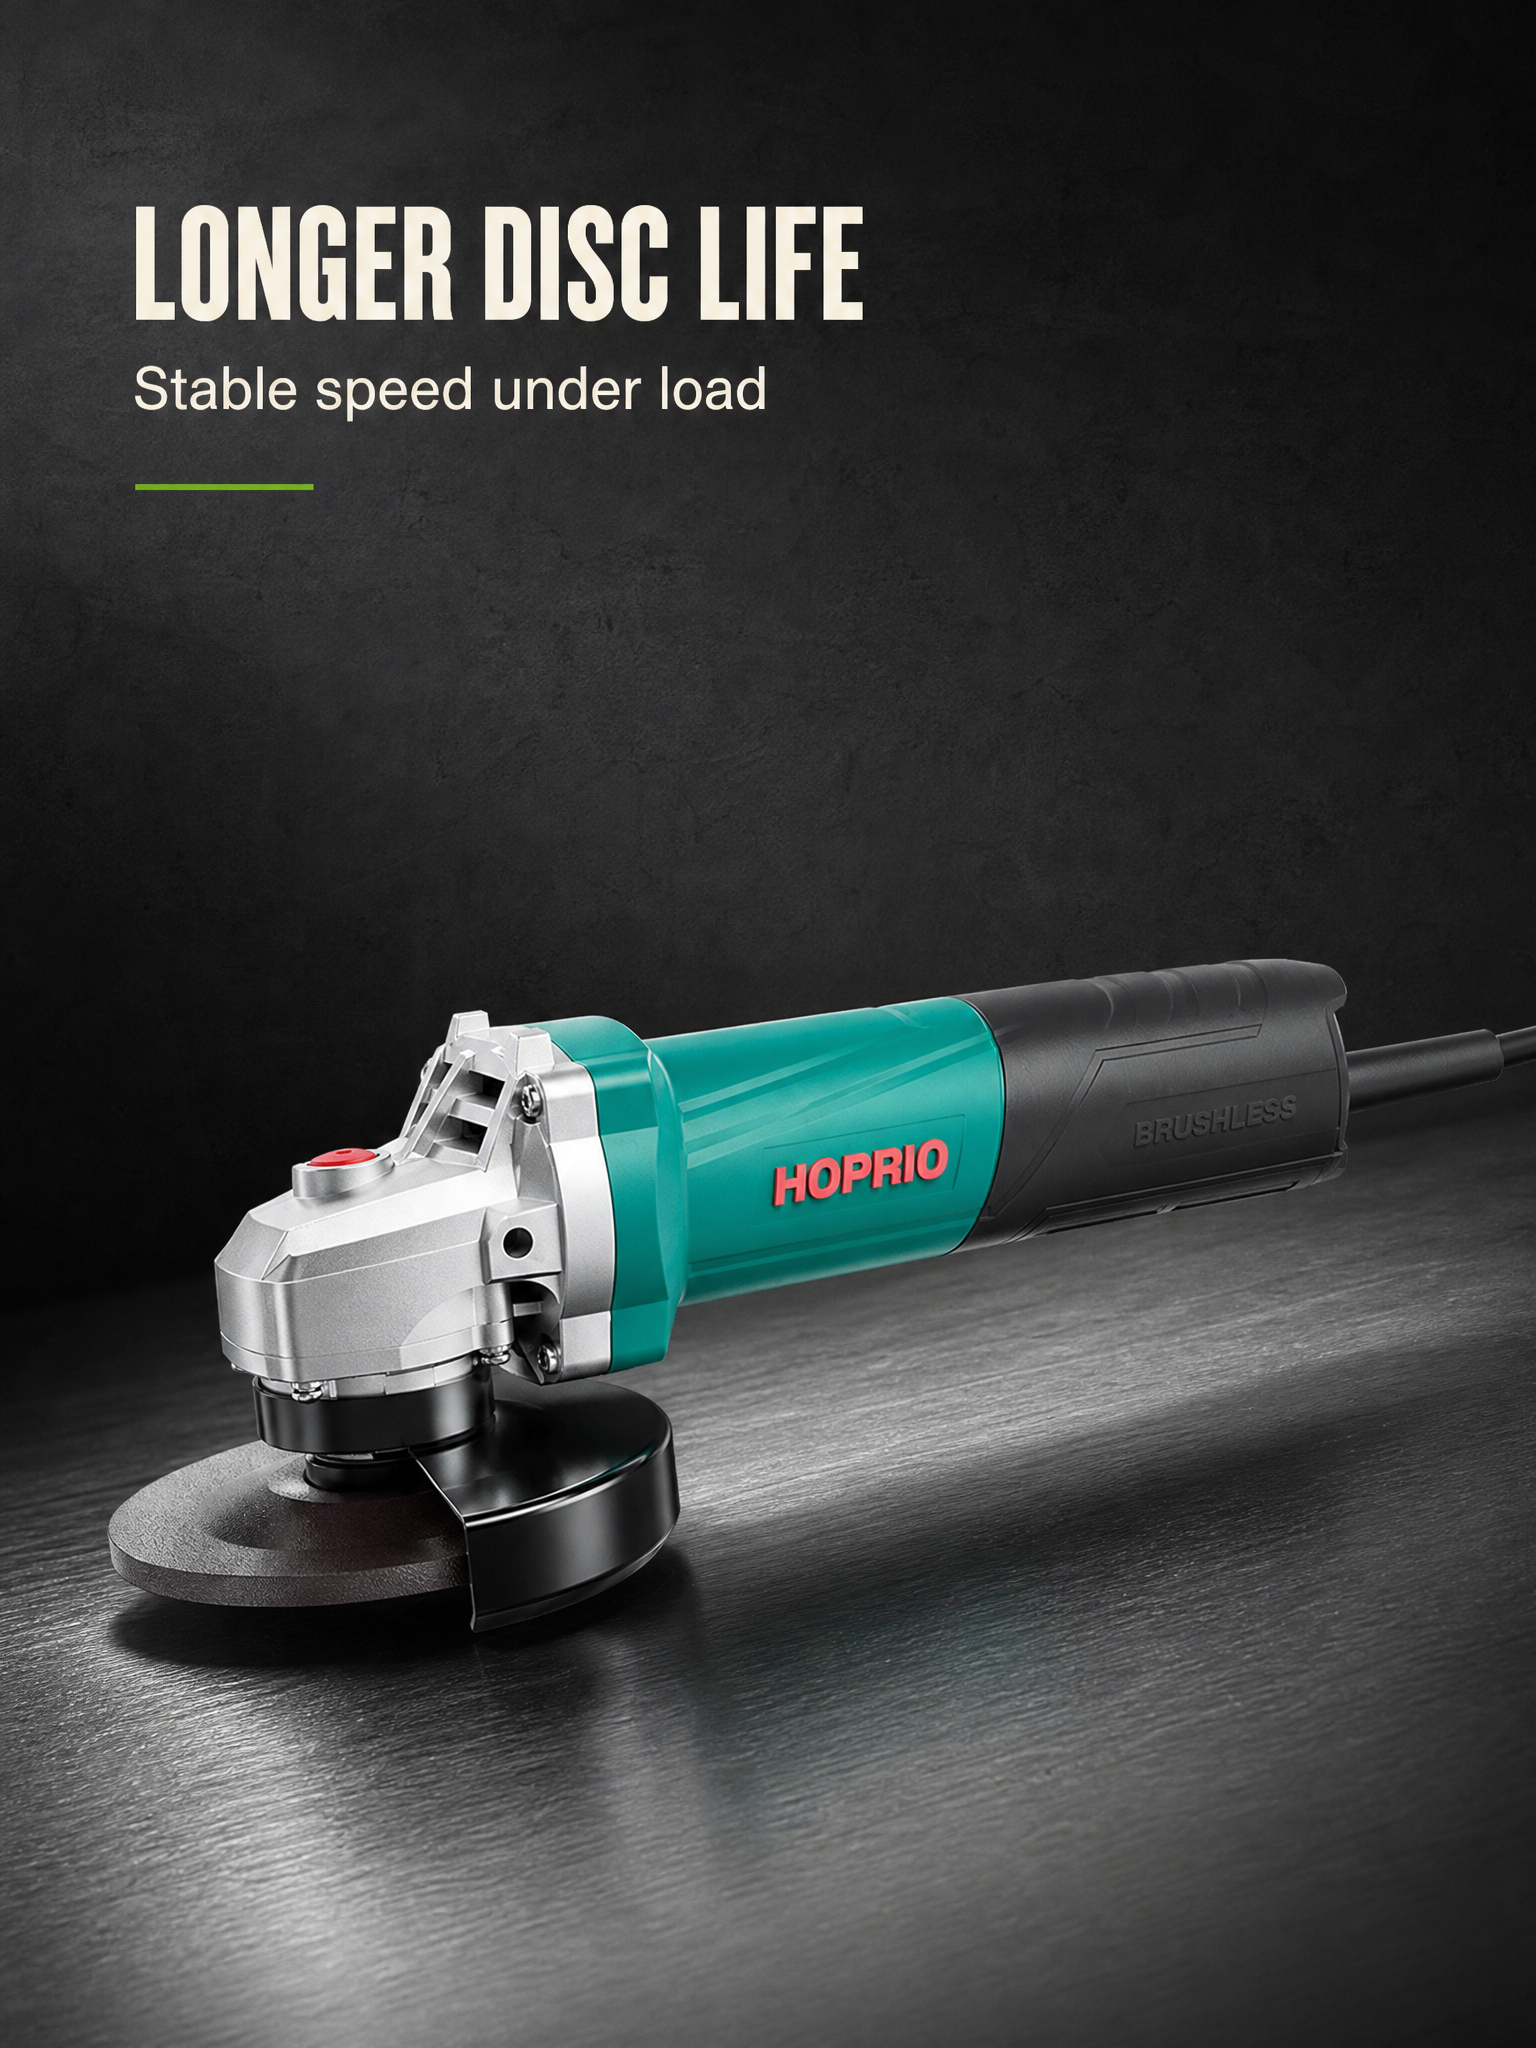
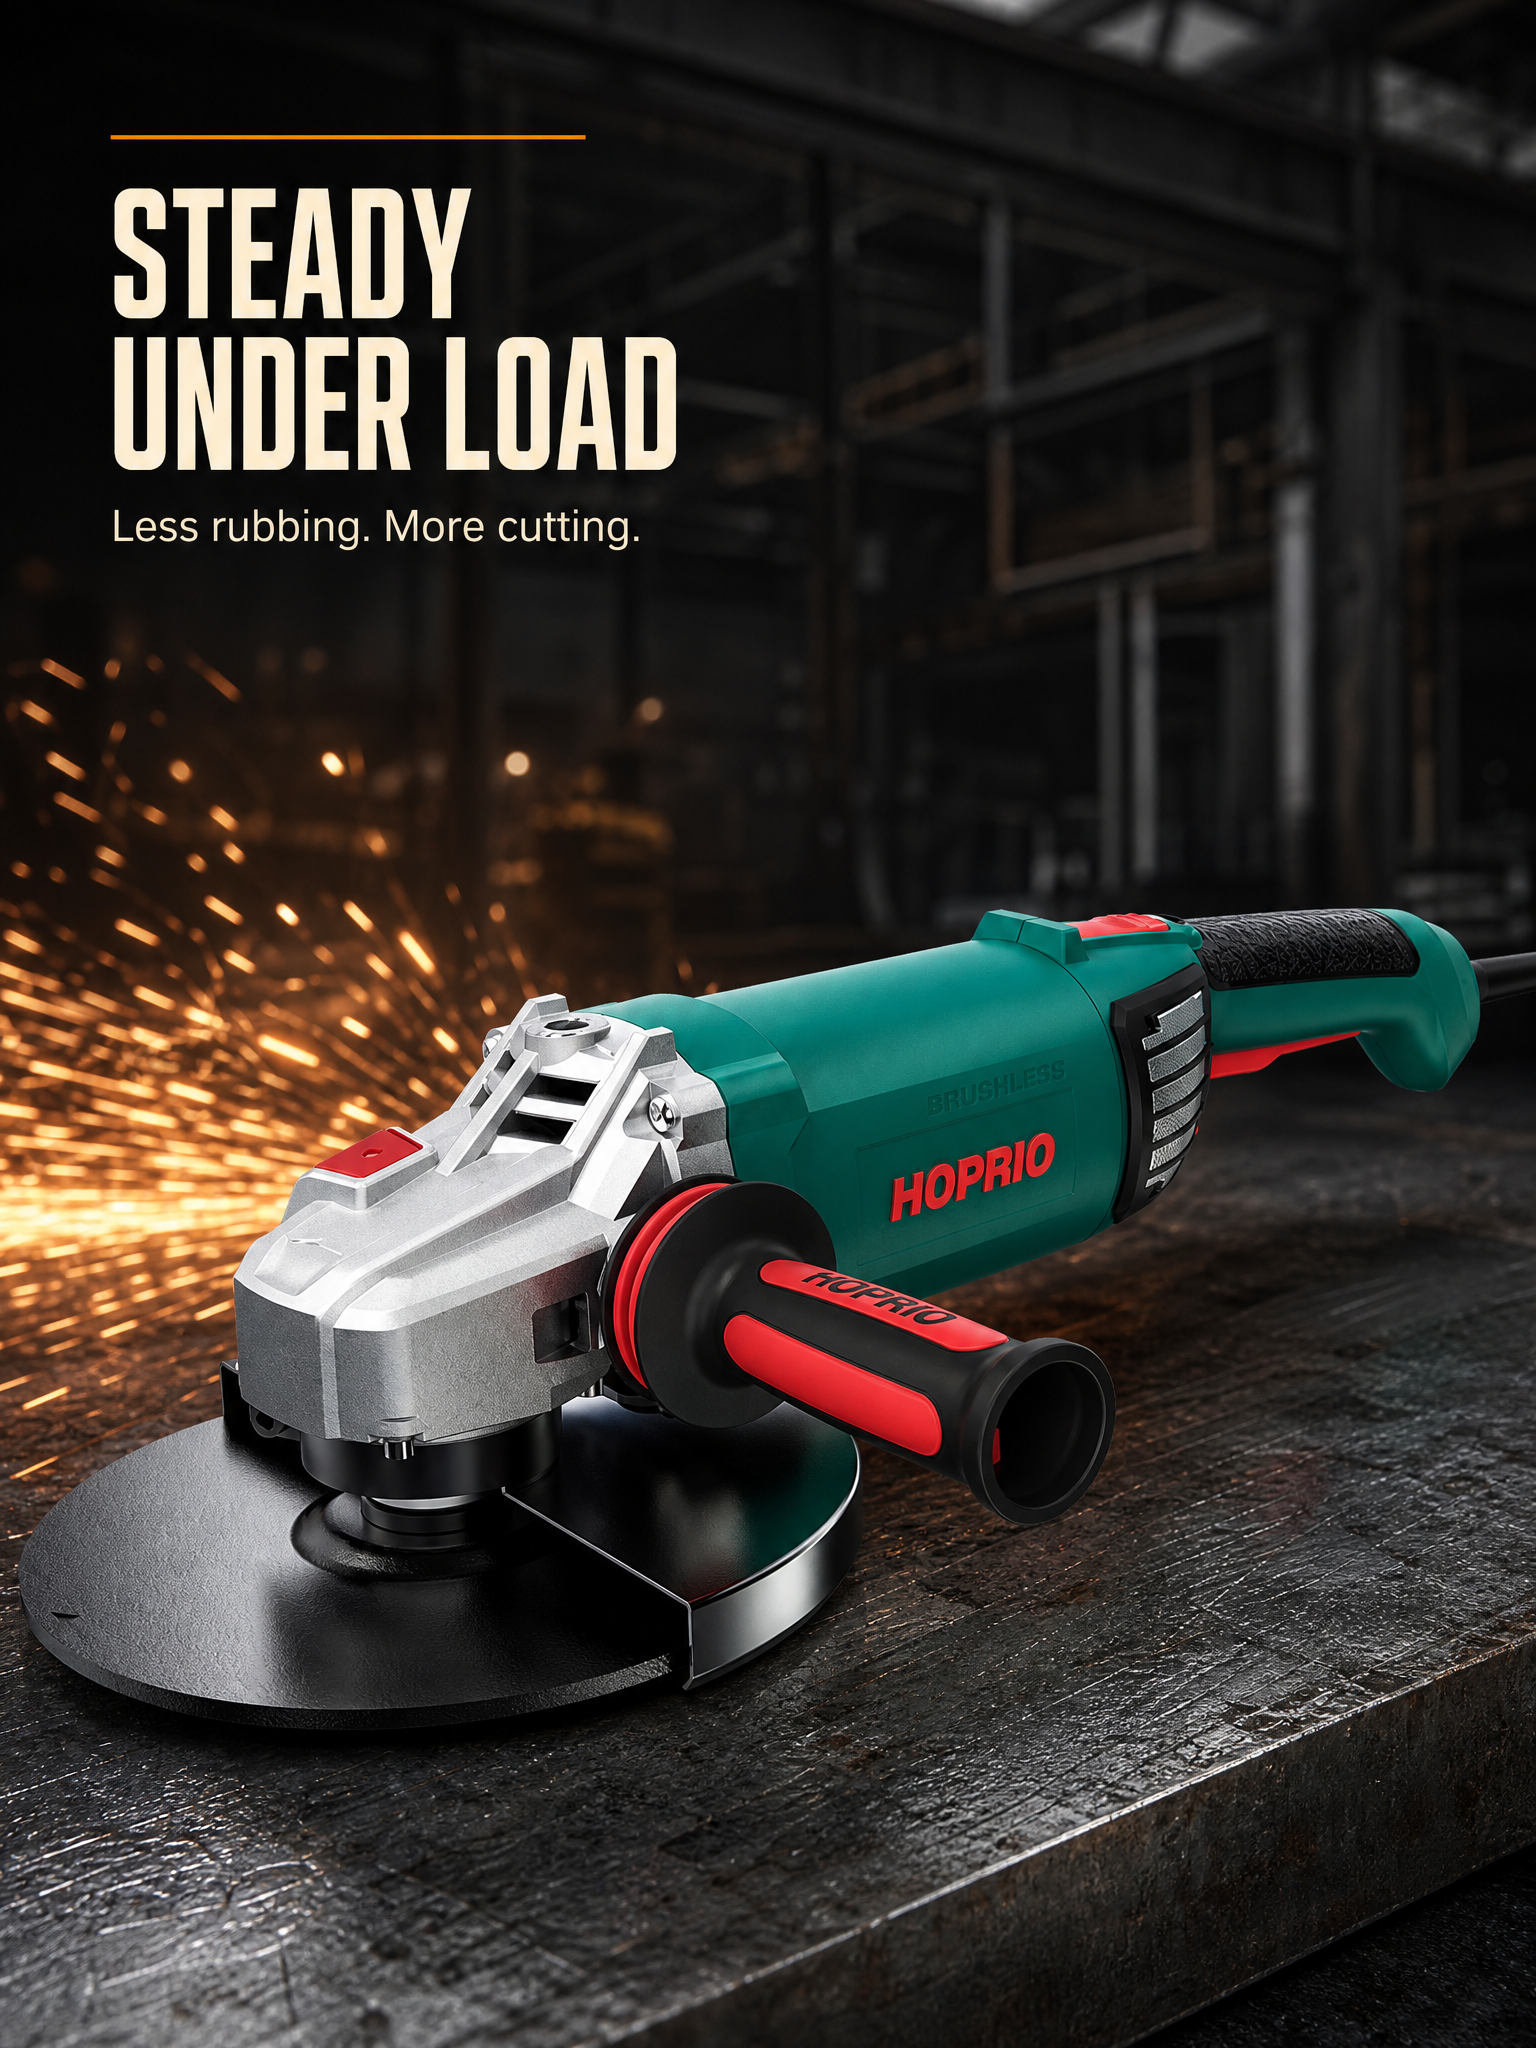
Cuando un motor con escobillas convencional encuentra una gran resistencia, se desacelera. Por debajo de la velocidad de diseño, los granos abrasivos dejan de cortar virutas del acero y, en cambio, comienzan a arrastrarse por la superficie. La fricción y el calor aumentan, la unión de resina se ablanda y el abrasivo utilizable se desprende sin quitar más material.
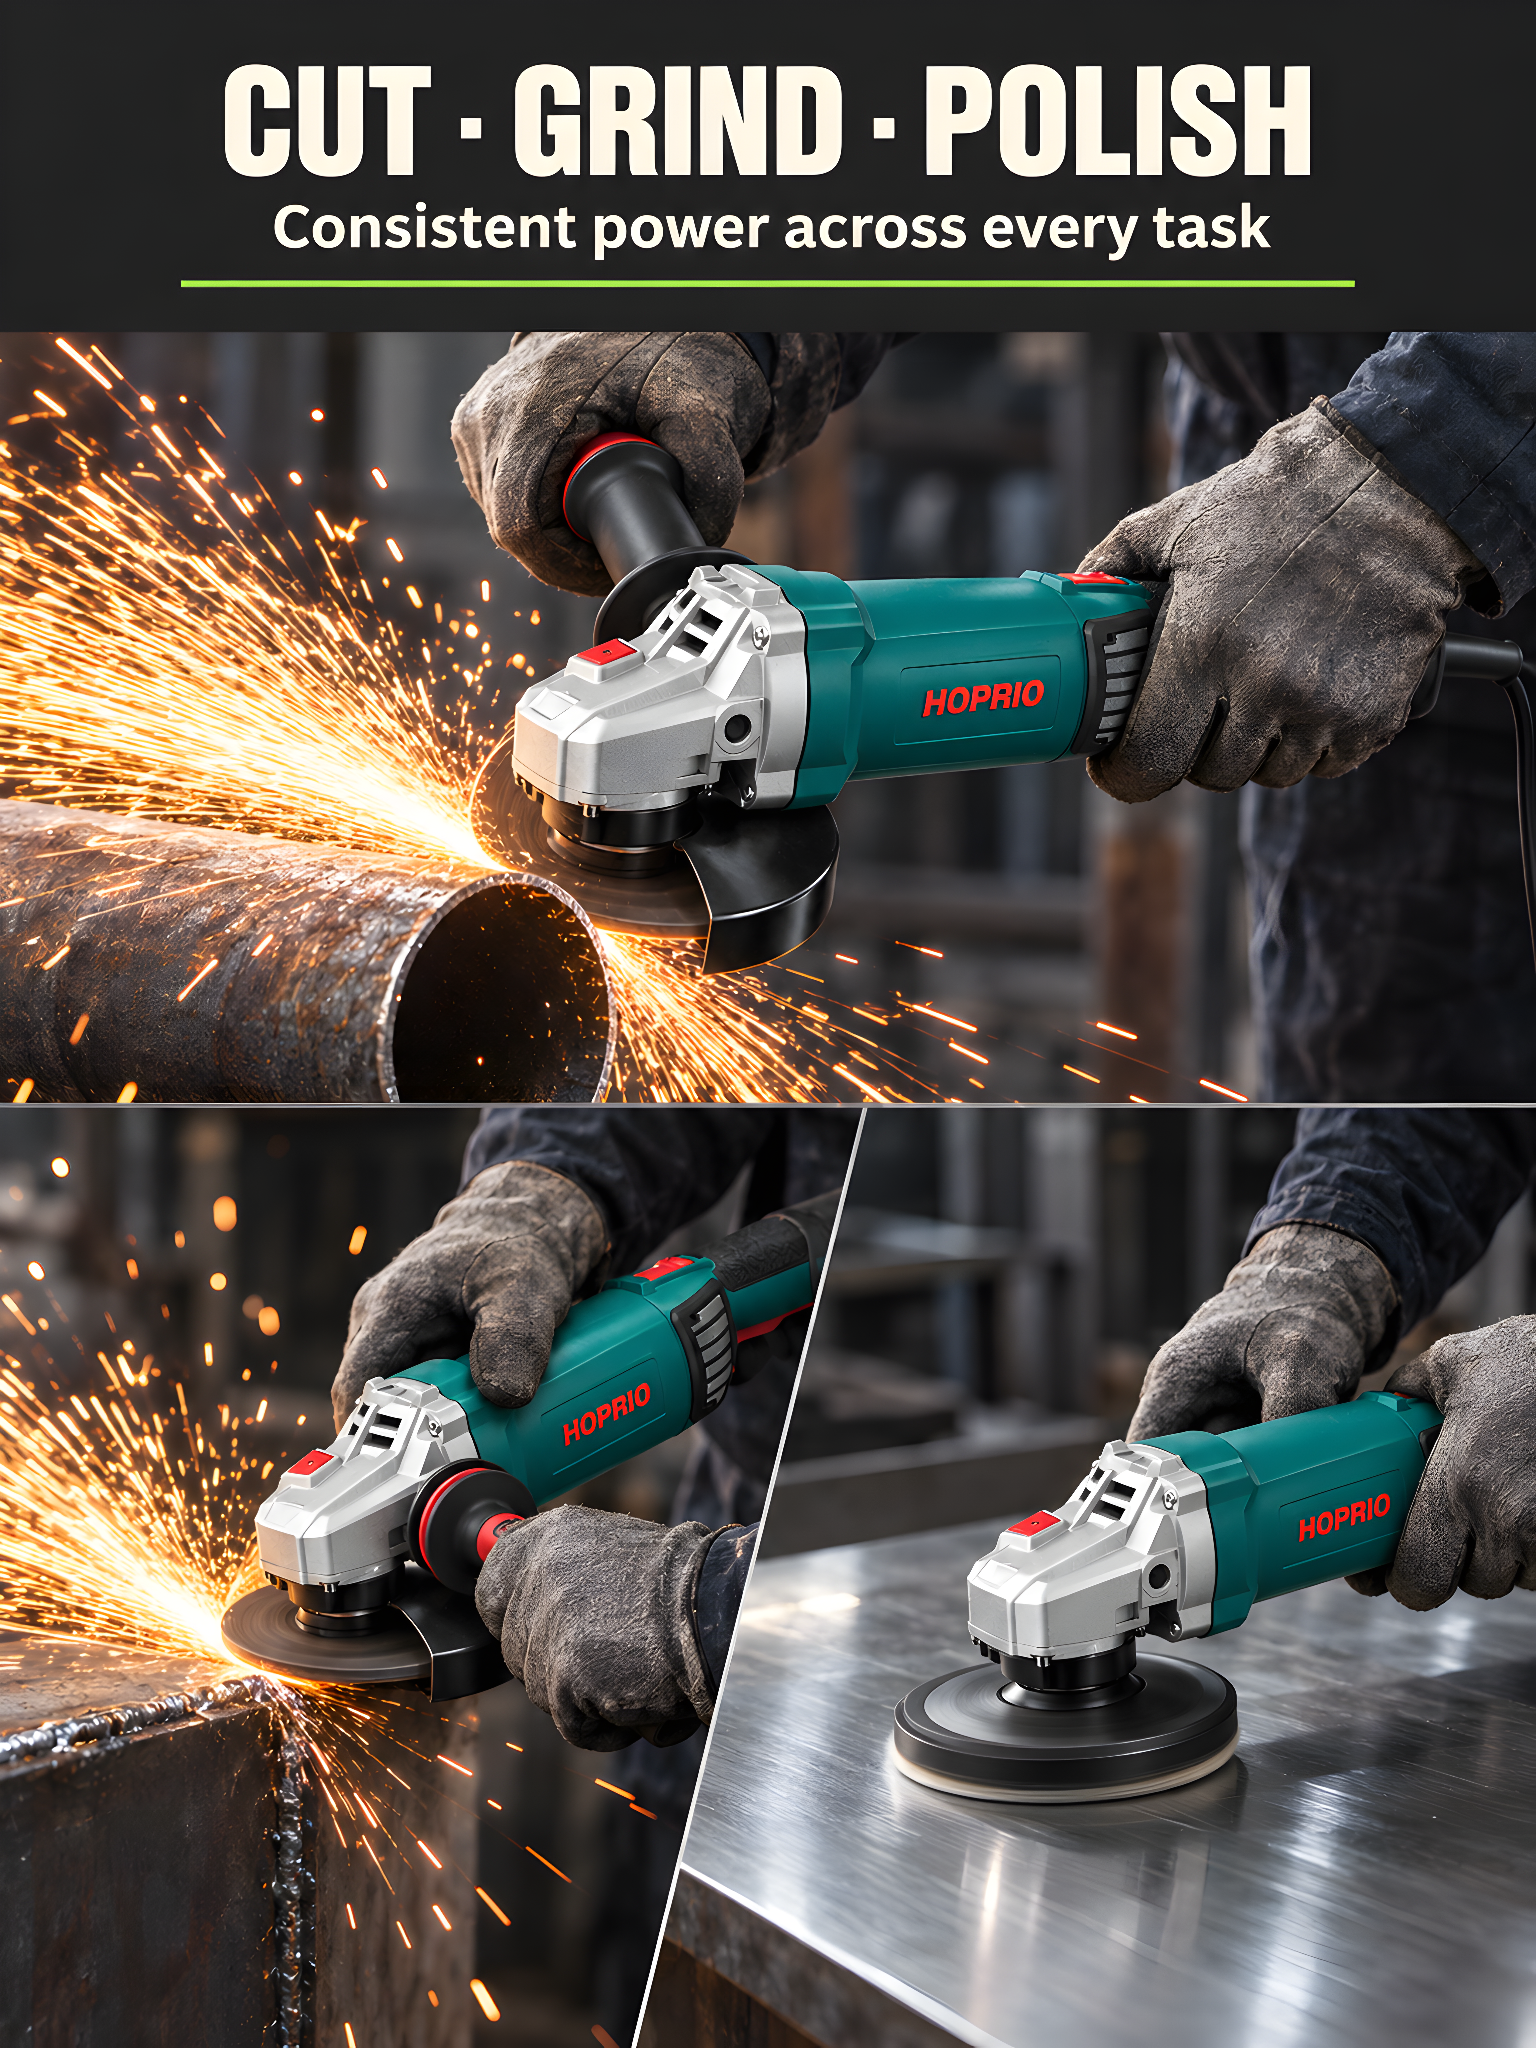
Esto es lo que aborda el control de velocidad constante bajo carga. En las plataformas de amoladora angular de HOPRIO, el controlador ajusta la potencia de salida automáticamente para mantener constante la velocidad del husillo y el torque durante las tareas de corte, esmerilado y pulido, de modo que el disco continúe cortando en lugar de frotar.
2. Desviación del husillo y vibración mecánica
Un disco que gira entre 8.000 y 10.000 RPM es sensible a la inestabilidad rotacional. Si el husillo se queda sin velocidad, el disco golpea la pieza de trabajo de manera desigual en cada revolución.
El resultado es un microimpacto en lugar de una abrasión suave. Los grupos de granos abrasivos se fracturan mecánicamente en lugar de desgastarse gradualmente: abrasivo desperdiciado, acabado superficial desigual y más vibración transmitida al operador.
El descentramiento se controla en la etapa de fabricación mediante las tolerancias de la caja de cambios y del husillo. Las carcasas de las amoladoras angulares de HOPRIO también incorporan un sistema antiimpacto que detecta caídas accidentales y activa protecciones internas, lo que reduce el daño por impacto que de otro modo perturbaría la alineación del eje.
3. Temperatura de funcionamiento excesiva
La molienda concentra el calor en el punto de contacto. En servicio continuo, ese calor se acumula en el cuerpo del disco y en la caja del engranaje delantero.
Los enlaces de resina orgánica se debilitan bajo altas temperaturas prolongadas. A medida que la unión se ablanda, los granos se liberan bajo una presión de molienda normal. Las herramientas con flujo de aire de refrigeración restringido mantienen la zona de corte más caliente, lo que acelera el ciclo.
Dos decisiones de diseño de HOPRIO influyen en esto. La primera es la protección contra sobrecalentamiento: el monitoreo interno corta la salida del variador cuando la temperatura alcanza límites seguros, antes de que ocurran daños. El segundo es la construcción sin condensadores: la eliminación de los condensadores electrolíticos elimina un componente que se degrada con el calor y es un punto débil conocido en las herramientas convencionales.
4. Fluctuaciones de potencia y par inconsistente
En cables de extensión largos o sitios abastecidos por generadores, el voltaje cae cada vez que se encienden equipos pesados. Un motor universal pierde torque y velocidad inmediatamente, produciendo la condición de rozamiento ineficiente descrita anteriormente.
Los controladores de HOPRIO proporcionan una salida de potencia equilibrada, manteniendo un rendimiento estable a través de cambios de voltaje y cargas pesadas en lugar de permitir que la salida siga el suministro.
Lo que HOPRIO construye de manera diferente
HOPRIO diseña y fabrica motores sin escobillas y sus controladores internamente. La gama de controladores que se vende como productos independientes, incluidos los controladores IGBT sin sensor Hall, como el HP-DB2207 con un rango de velocidad de 3000 a 30 000 rpm, es la misma familia de tecnología utilizada dentro de las herramientas terminadas de HOPRIO.
Debido a que el motor y el controlador se desarrollan juntos, los umbrales de protección y la regulación de velocidad se ajustan a cada plataforma de herramienta específica en lugar de heredarse de los valores predeterminados generales del proveedor.
Para distribuidores y marcas de herramientas, los pedidos OEM/ODM se admiten con perfiles de velocidad personalizados, color de carcasa y etiquetado privado a partir de 300 unidades.
Conclusión
El desgaste excesivo del disco es en gran medida consecuencia de la fluctuación de la velocidad del husillo y de la inestabilidad mecánica, más que de un error del operador únicamente. Mantener la velocidad de rotación estable bajo carga, mantener la alineación del husillo y controlar la temperatura de funcionamiento permiten que los consumibles abrasivos alcancen su vida útil diseñada. Para instalaciones metalúrgicas de gran volumen, los equipos con estabilización electrónica activa de velocidad reducen el gasto anual en consumibles.
El grupo HOPRIO, un fabricante profesional de controladores y motores, se estableció en 2000. Sede del grupo en la ciudad de Changzhou, provincia de Jiangsu.