Aşındırıcı diskler çoğu endüstriyel atölyede beklenenden daha hızlı aşınır ve bunun nedeni genellikle operatör basıncına atfedilir. Kuvvet, mekanik aşınmayı hızlandırır, ancak nadiren tek faktör değildir.
Aşındırıcı disk, yüzey hızı ile malzeme kaldırma arasındaki dengeye bağlıdır. Bu denge bozulduğunda, bağlayıcı reçine erken bozulur veya aşındırıcı tanecikler kesilmeden önce kırılır. Dört mekanik ve elektriksel faktör genellikle sorunu açıklamaktadır.
1. Ağır Yük Altında İş Mili Hızının Düşmesi
Aşındırıcı diskler, standart 125 mm ve 230 mm boyutlar için genellikle yaklaşık 80 m/s olan belirli bir yüzey hızı aralığında çalışacak şekilde tasarlanmıştır.
Geleneksel bir fırçalı motor ağır bir dirençle karşılaştığında yavaşlar. Tasarım hızının altında aşındırıcı taneler çelikten talaşların kesilmesini durdurur ve bunun yerine yüzey boyunca sürüklenmeye başlar. Sürtünme ve ısı artışı, reçine bağı yumuşar ve daha fazla malzeme kaldırmadan aşındırıcının kullanılabilir hale gelmesini sağlar.
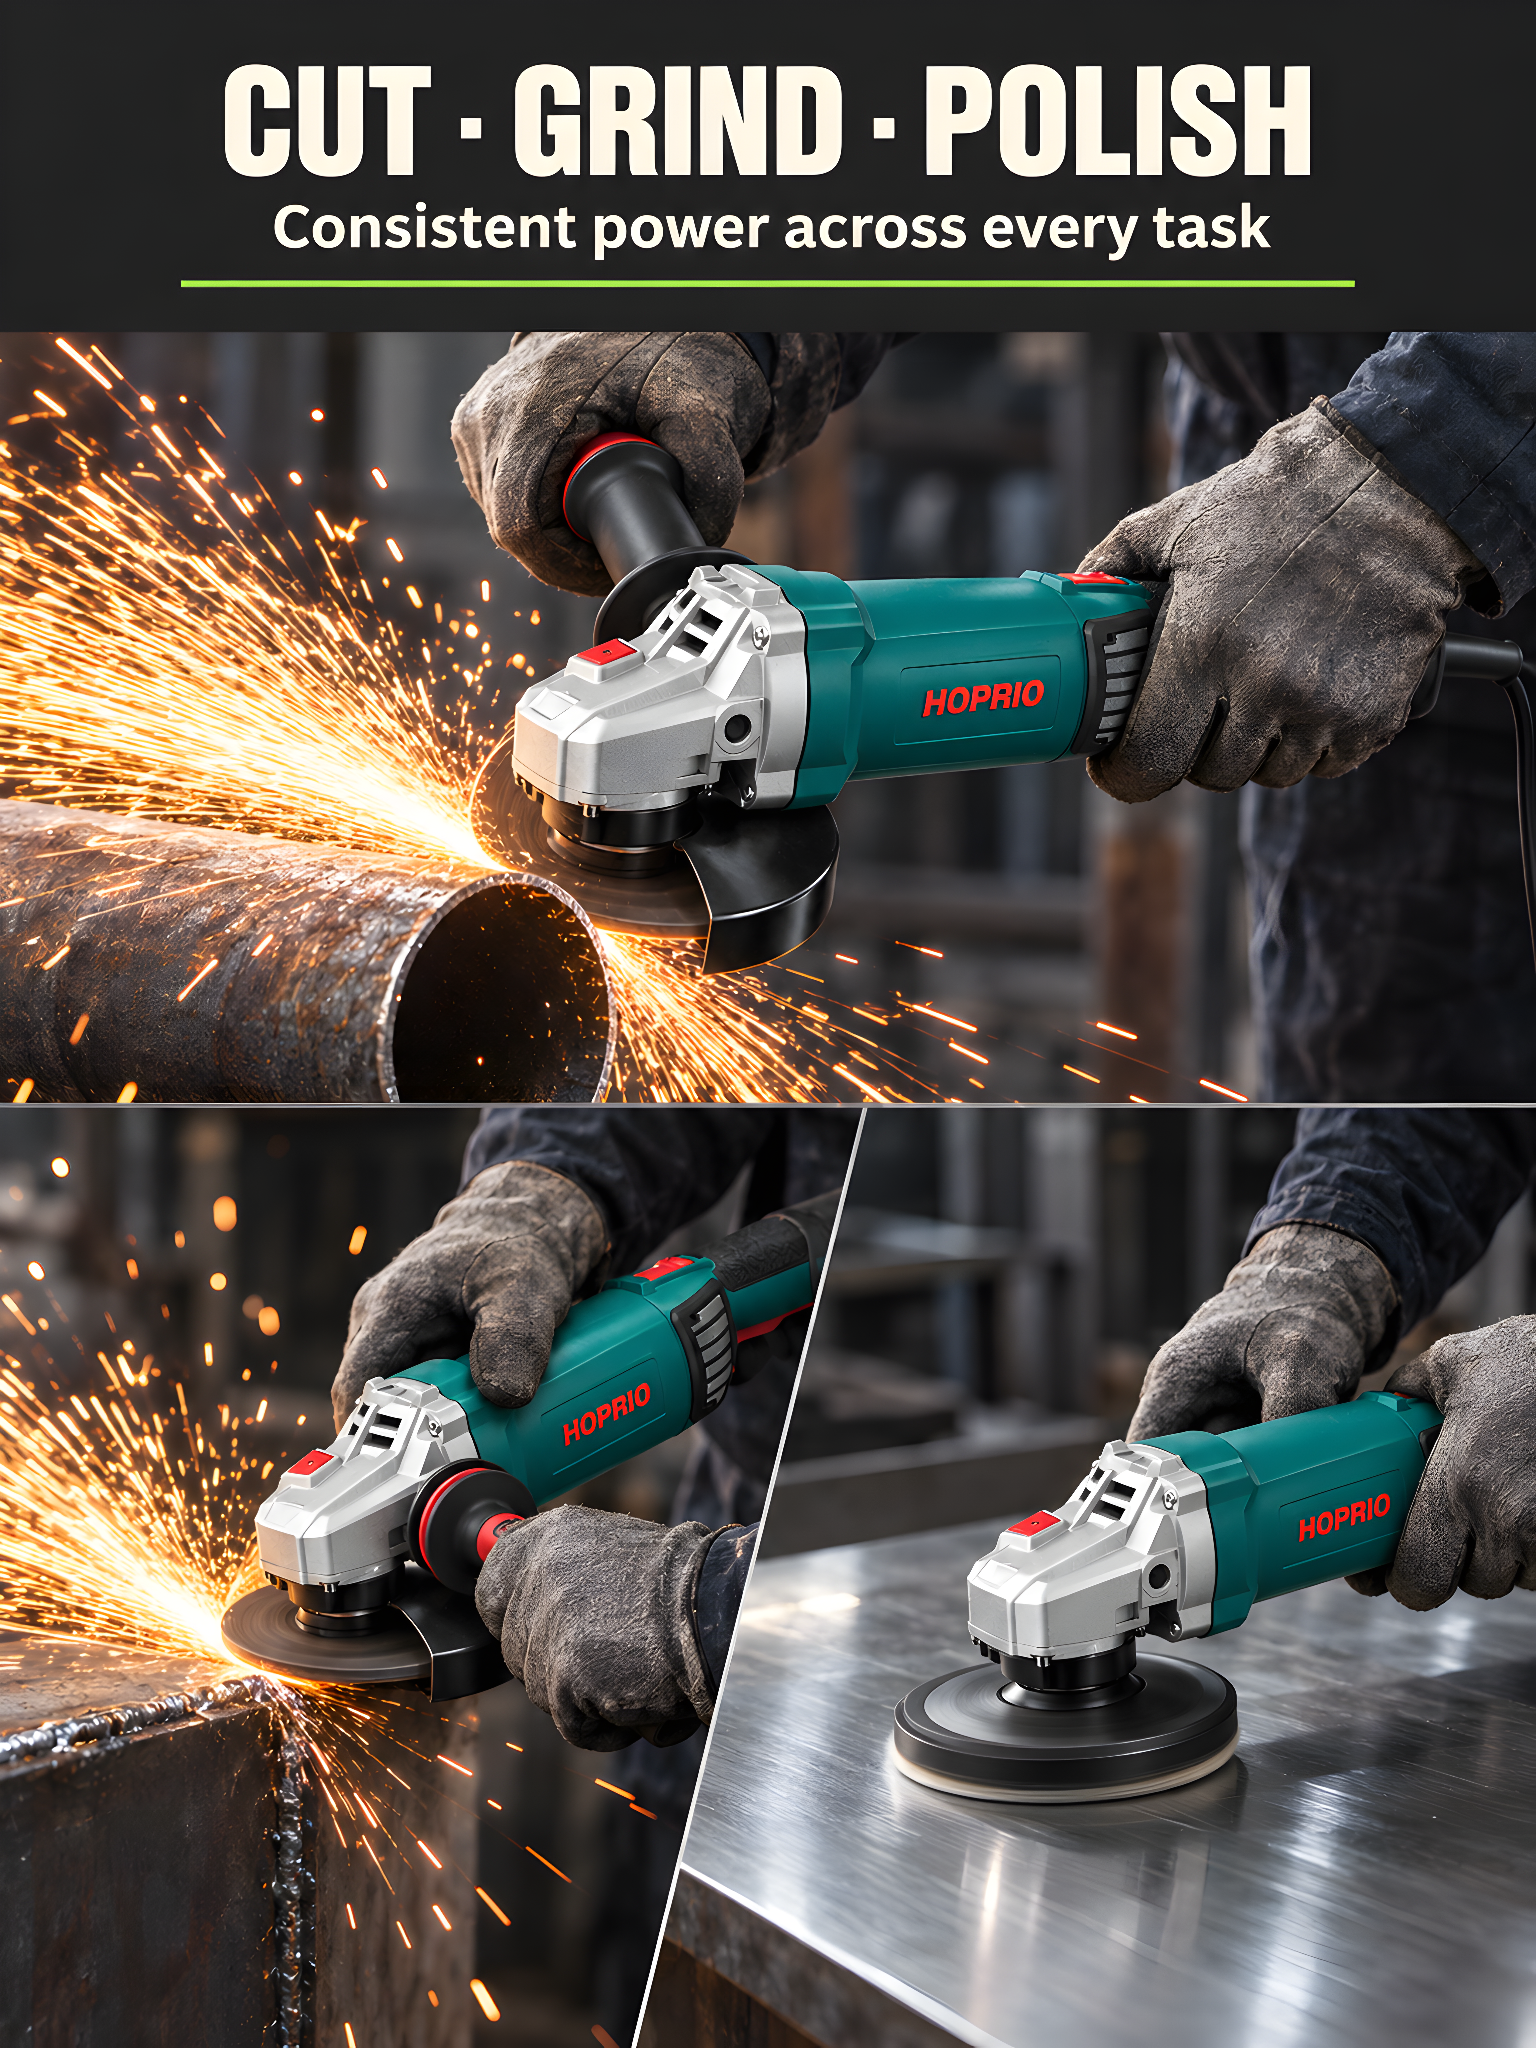
Yük altında sabit hızlı kontrolün adresi budur. HOPRIO'nun açılı taşlama platformlarında kontrol ünitesi, iş mili hızını ve torku kesme, taşlama ve cilalama görevlerinde sabit tutmak için güç çıkışını otomatik olarak ayarlar, böylece disk sürtünmek yerine kesmeye devam eder.
2. Mil Salgısı ve Mekanik Titreşim
8.000 ila 10.000 RPM'de dönen bir disk, dönme dengesizliğine karşı hassastır. Milin ayarı biterse, disk her devirde iş parçasına eşit olmayan bir şekilde çarpar.
Sonuç, pürüzsüz aşınma yerine mikro darbedir. Aşındırıcı tanecik kümeleri kademeli olarak aşınmak yerine mekanik olarak kırılır; aşındırıcının boşa harcanması, düzgün olmayan yüzey kalitesi ve operatöre daha fazla titreşim iletilmesi.
Salgı, üretim aşamasında dişli kutusu ve mil toleransları aracılığıyla kontrol edilir. HOPRIO'nun açılı taşlama muhafazaları aynı zamanda kazara düşmeleri algılayan ve dahili korumaları tetikleyen, aksi takdirde iş mili hizalamasını bozacak darbe hasarını azaltan bir darbe önleyici sistem içerir.
3. Aşırı Çalışma Sıcaklığı
Taşlama ısıyı temas noktasında yoğunlaştırır. Sürekli çalışma altında bu ısı, disk gövdesinde ve ön dişli muhafazasında birikir.
Organik reçine bağları uzun süreli yüksek sıcaklık altında zayıflar. Bağ yumuşadıkça, normal öğütme basıncı altında taneler serbest kalır. Kısıtlı soğutma hava akışına sahip aletler kesme bölgesini daha sıcak tutar, bu da döngüyü hızlandırır.
İki HOPRIO tasarım kararı bununla ilgilidir. Birincisi aşırı ısınma korumasıdır: dahili izleme, sıcaklık güvenli sınırlara ulaştığında, hasar oluşmadan önce sürücü çıkışını keser. İkincisi, kapasitörsüz yapıdır; elektrolitik kapasitörlerin çıkarılması, ısıyla bozunan ve geleneksel aletlerde bilinen bir zayıf nokta olan bir bileşeni ortadan kaldırır.
4. Güç Dalgalanmaları ve Tutarsız Tork
Uzun uzatma kablolarında veya jeneratörle beslenen bölgelerde, ağır ekipman çalıştırıldığında voltaj düşer. Üniversal bir motor, torku ve hızı anında kaybeder ve yukarıda açıklanan verimsiz sürtünme durumuna neden olur.
HOPRIO'nun kontrolörleri, çıkışın kaynağı izlemesine izin vermek yerine, voltaj dalgalanmaları ve ağır yükler karşısında istikrarlı performansı koruyarak dengeli güç çıkışı sağlar.
HOPRIO'nun Farklı Olarak Oluşturduğu Şeyler
HOPRIO, fırçasız motorları ve kontrol cihazlarını kendi bünyesinde tasarlar ve üretir. Bağımsız ürünler olarak satılan kontrolör yelpazesi (3.000–30.000 rpm hız aralığına sahip HP-DB2207 gibi Hall sensörsüz IGBT kontrolörleri dahil) HOPRIO'nun bitmiş araçlarında kullanılan teknoloji ailesiyle aynıdır.
Motor ve kontrol cihazı birlikte geliştirildiğinden koruma eşikleri ve hız düzenlemesi, genel tedarikçi varsayılanlarından devralınmak yerine her bir özel alet platformuna göre ayarlanır.
Distribütörler ve takım markaları için, 300 adetten itibaren OEM/ODM siparişleri özel hız profilleri, gövde rengi ve özel etiketleme ile desteklenmektedir.
Çözüm
Aşırı disk aşınması, yalnızca operatör hatasından ziyade, büyük ölçüde dalgalanan iş mili hızının ve mekanik dengesizliğin bir sonucudur. Yük altında dönüş hızını sabit tutmak, iş mili hizalamasını korumak ve çalışma sıcaklığını kontrol etmek, aşındırıcı sarf malzemelerinin tasarlanan hizmet ömrüne ulaşmasını sağlar. Yüksek hacimli metal işleme tesisleri için aktif elektronik hız stabilizasyonuna sahip ekipmanlar, yıllık sarf malzemesi harcamalarını azaltır.