Slipeskiver slites ned raskere enn forventet i de fleste industriverksteder, og årsaken tilskrives vanligvis operatørpress. Kraft akselererer mekanisk slitasje, men det er sjelden den eneste faktoren.
En slipeskive er avhengig av en balanse mellom overflatehastighet og materialfjerning. Når denne balansen blir forstyrret, brytes bindeharpiksen ned tidlig eller slipekornene sprekker før de kutter. Fire mekaniske og elektriske faktorer forklarer ofte problemet.
1. Spindelhastighetsfall under tung belastning
Slipeskiver er designet for å kjøre innenfor et spesifikt overflatehastighetsområde, typisk rundt 80 m/s for standard 125 mm og 230 mm størrelser.
Når en konvensjonell børstet motor møter stor motstand, bremser den ned. Under designhastigheten slutter slipekornene å skjære spon fra stålet og begynner å dra over overflaten i stedet. Friksjon og varme stiger, harpiksbindingen mykner, og brukbare slipemidler avgir uten å fjerne mer materiale.
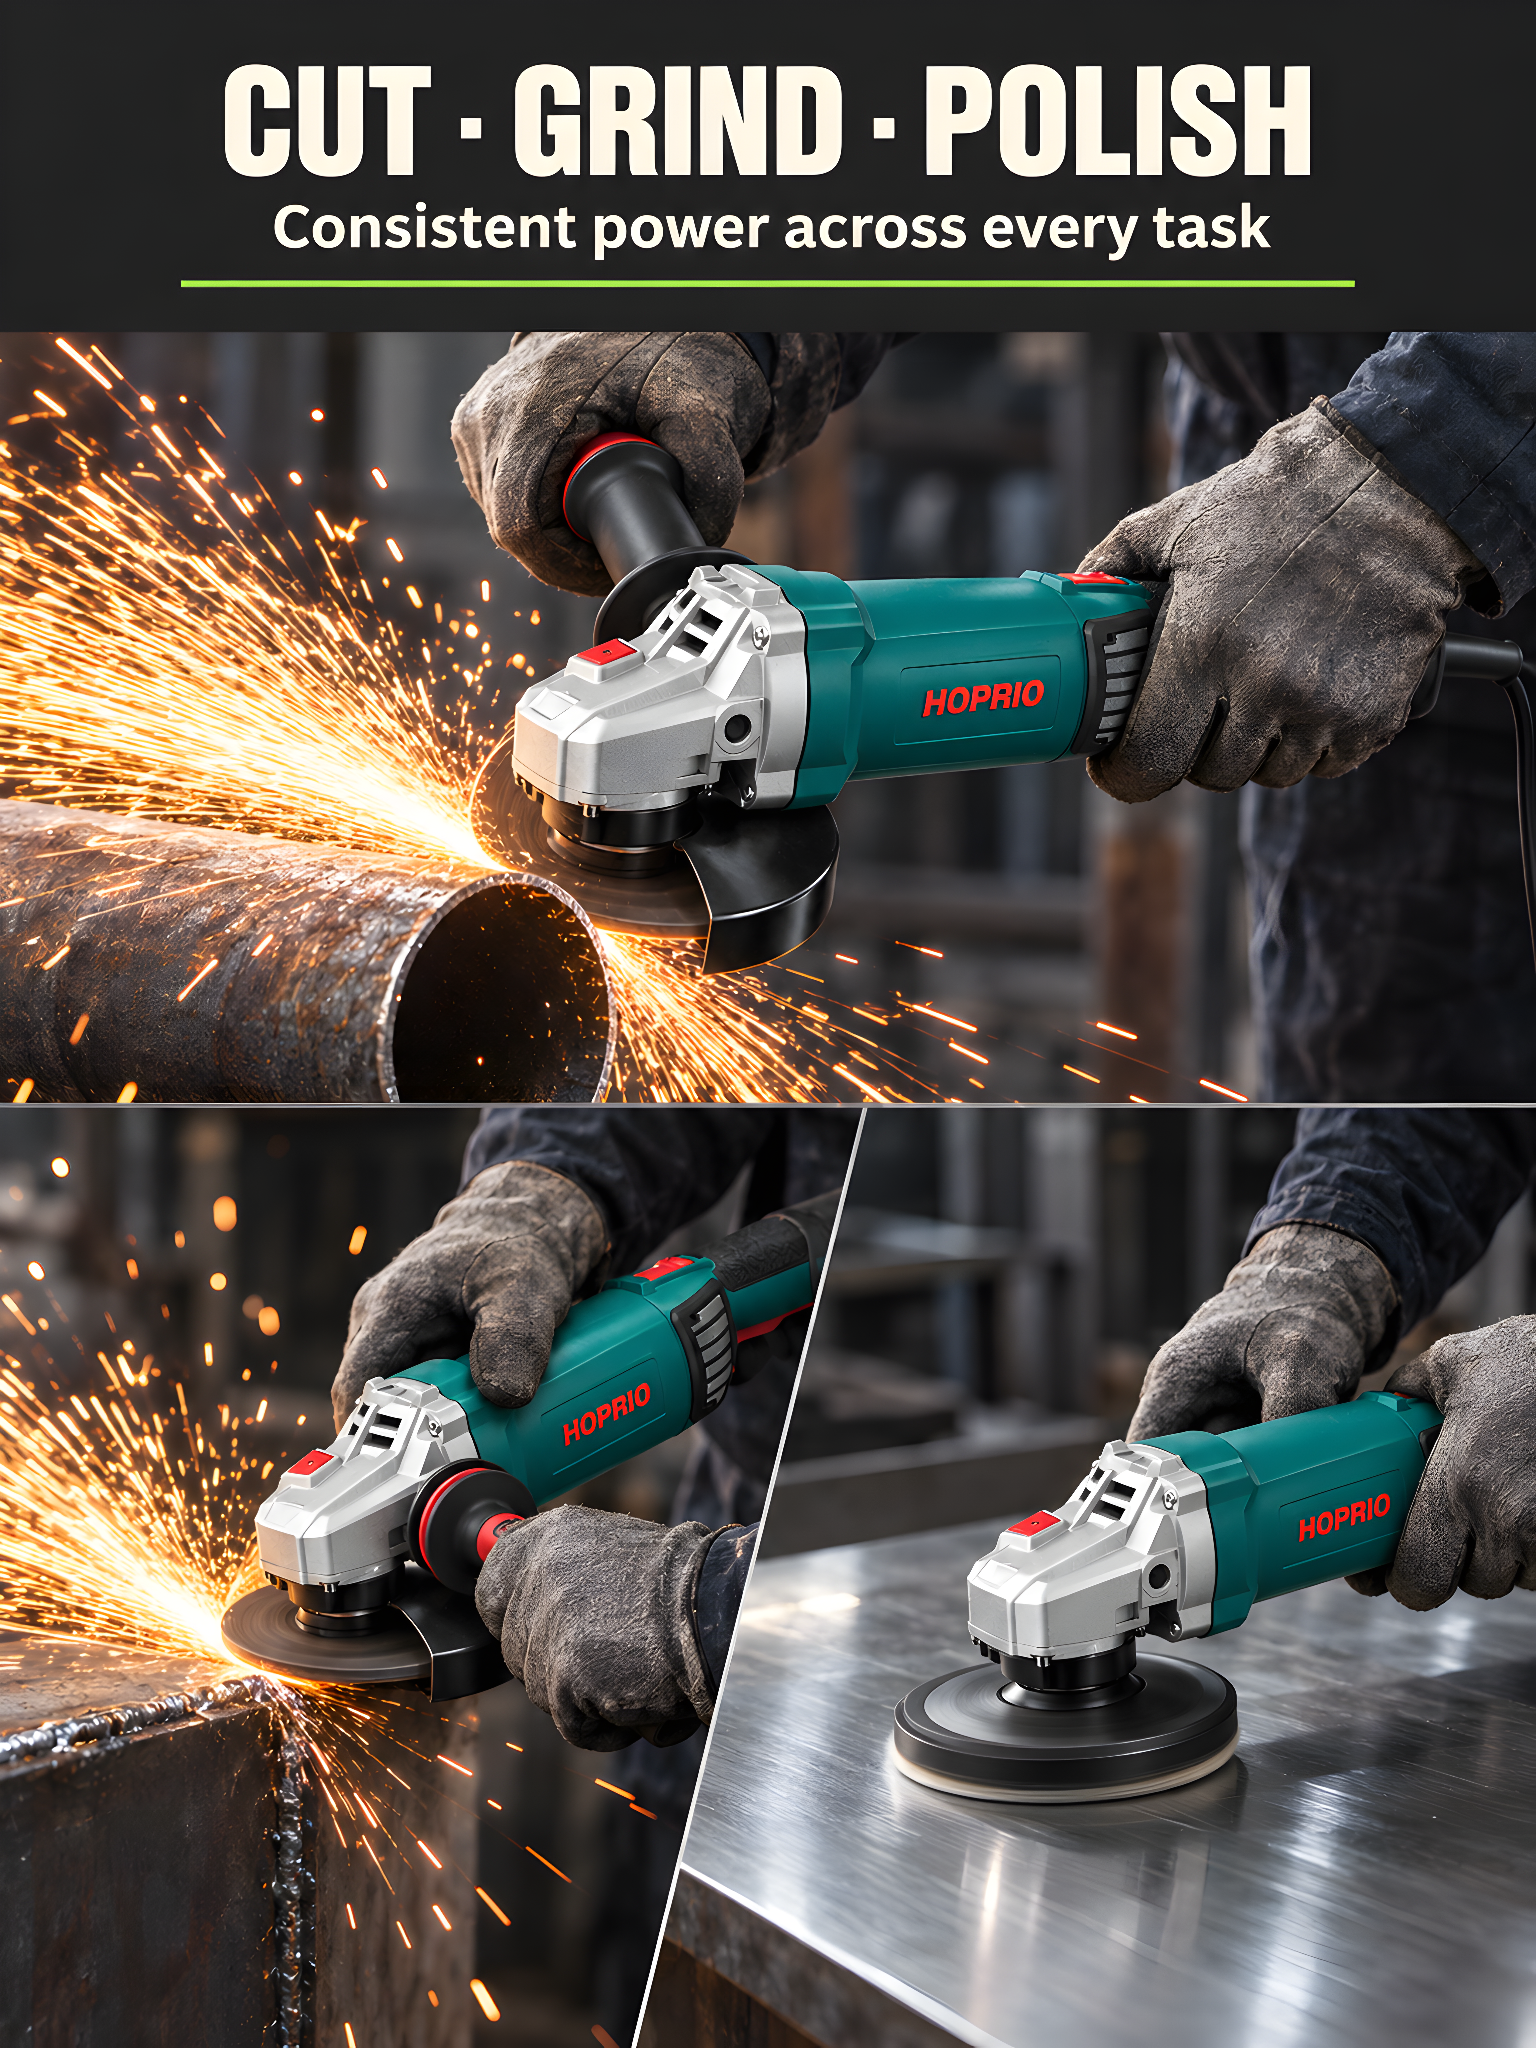
Dette er hva konstant-hastighet-under-belastning kontroll adresser. I HOPRIOs vinkelsliperplattformer justerer kontrolleren kraftuttaket automatisk for å holde spindelhastigheten og dreiemomentet stabilt på tvers av skjære-, slipe- og poleringsoppgaver, slik at skiven fortsetter å kutte i stedet for å gni.
2. Spindelløp og mekanisk vibrasjon
En skive som spinner med 8 000 til 10 000 RPM er følsom for rotasjonsustabilitet. Hvis spindelen går tom, slår skiven ujevnt mot arbeidsstykket ved hver omdreining.
Resultatet er mikropåvirkning i stedet for jevn slitasje. Klynger av slipekorn brytes av mekanisk i stedet for å slites ned gradvis - bortkastet slipemiddel, ujevn overflatefinish og mer vibrasjon overføres til operatøren.
Runout kontrolleres på produksjonsstadiet gjennom girkasse- og spindeltoleranser. HOPRIOs vinkelsliperhus inneholder også et anti-støtsystem som oppdager utilsiktede fall og utløser interne sikringer, noe som reduserer støtskader som ellers ville forstyrre spindelinnrettingen.
3. For høy driftstemperatur
Maling konsentrerer varme ved kontaktpunktet. Under kontinuerlig drift samler denne varmen seg i skivekroppen og det fremre girhuset.
Organiske harpiksbindinger svekkes under langvarig høy temperatur. Når bindingen mykner, frigjøres korn under normalt maletrykk. Verktøy med begrenset kjøleluftstrøm holder kuttesonen varmere, noe som akselererer syklusen.
To HOPRIO-designbeslutninger har betydning for dette. Den første er overopphetingsbeskyttelse: intern overvåking kutter driften når temperaturen når sikre grenser, før det oppstår skade. Den andre er kondensatorfri konstruksjon - fjerning av elektrolytiske kondensatorer eliminerer en komponent som brytes ned med varme og er et kjent svakt punkt i konvensjonelle verktøy.
4. Strømsvingninger og inkonsekvent dreiemoment
På lange skjøteledninger eller generatorforsynte steder faller spenningen hver gang tungt utstyr går på. En universalmotor mister dreiemoment og hastighet umiddelbart, noe som gir den ineffektive gnidetilstanden beskrevet ovenfor.
HOPRIOs kontrollere gir balansert kraftutgang, og opprettholder stabil ytelse gjennom spenningssvingninger og tunge belastninger i stedet for å la utgangen spore forsyningen.
Hva HOPRIO bygger annerledes
HOPRIO designer og produserer børsteløse motorer og deres kontroller internt. Kontrollerserien som selges som frittstående produkter – inkludert no-Hall sensor IGBT-kontrollere som HP-DB2207 med et hastighetsområde på 3 000–30 000 rpm – er den samme teknologifamilien som brukes i HOPRIOs ferdige verktøy.
Fordi motor og kontroller er utviklet sammen, er beskyttelsesterskler og hastighetsregulering tilpasset hver spesifikke verktøyplattform i stedet for å arves fra generelle leverandørstandarder.
For distributører og verktøymerker støttes OEM/ODM-bestillinger med tilpassede hastighetsprofiler, husfarge og private merking fra 300 enheter.
Konklusjon
Overdreven skiveslitasje er i stor grad en konsekvens av svingende spindelhastighet og mekanisk ustabilitet snarere enn operatørfeil alene. Holder rotasjonshastigheten jevn under belastning, opprettholder spindelinnretting og kontrollerer driftstemperaturen, gjør det mulig for slipende forbruksvarer å nå sin beregnede levetid. For høyvolums metallbearbeidingsanlegg reduserer utstyr med aktiv elektronisk hastighetsstabilisering de årlige forbruksutgiftene.