Абразивни дискови се троше брже него што се очекивало у већини индустријских радионица, а узрок се обично приписује притиску оператера. Сила убрзава механичко хабање, али је ретко једини фактор.
Абразивни диск зависи од равнотеже између брзине површине и уклањања материјала. Када је та равнотежа поремећена, везивна смола се рано разграђује или се абразивна зрна ломе пре него што се пресеку. Четири механичка и електрична фактора обично објашњавају проблем.
1. Пад брзине вретена под великим оптерећењем
Абразивни дискови су дизајнирани да раде унутар одређеног опсега површинске брзине, обично око 80 м/с за стандардне величине од 125 мм и 230 мм.
Када конвенционални брушени мотор наиђе на јак отпор, успорава. Испод пројектоване брзине, абразивна зрна престају да секу струготине од челика и уместо тога почињу да се вуку по површини. Трење и топлота се повећавају, веза смоле омекшава, а употребљиви абразиви се осипају без уклањања више материјала.
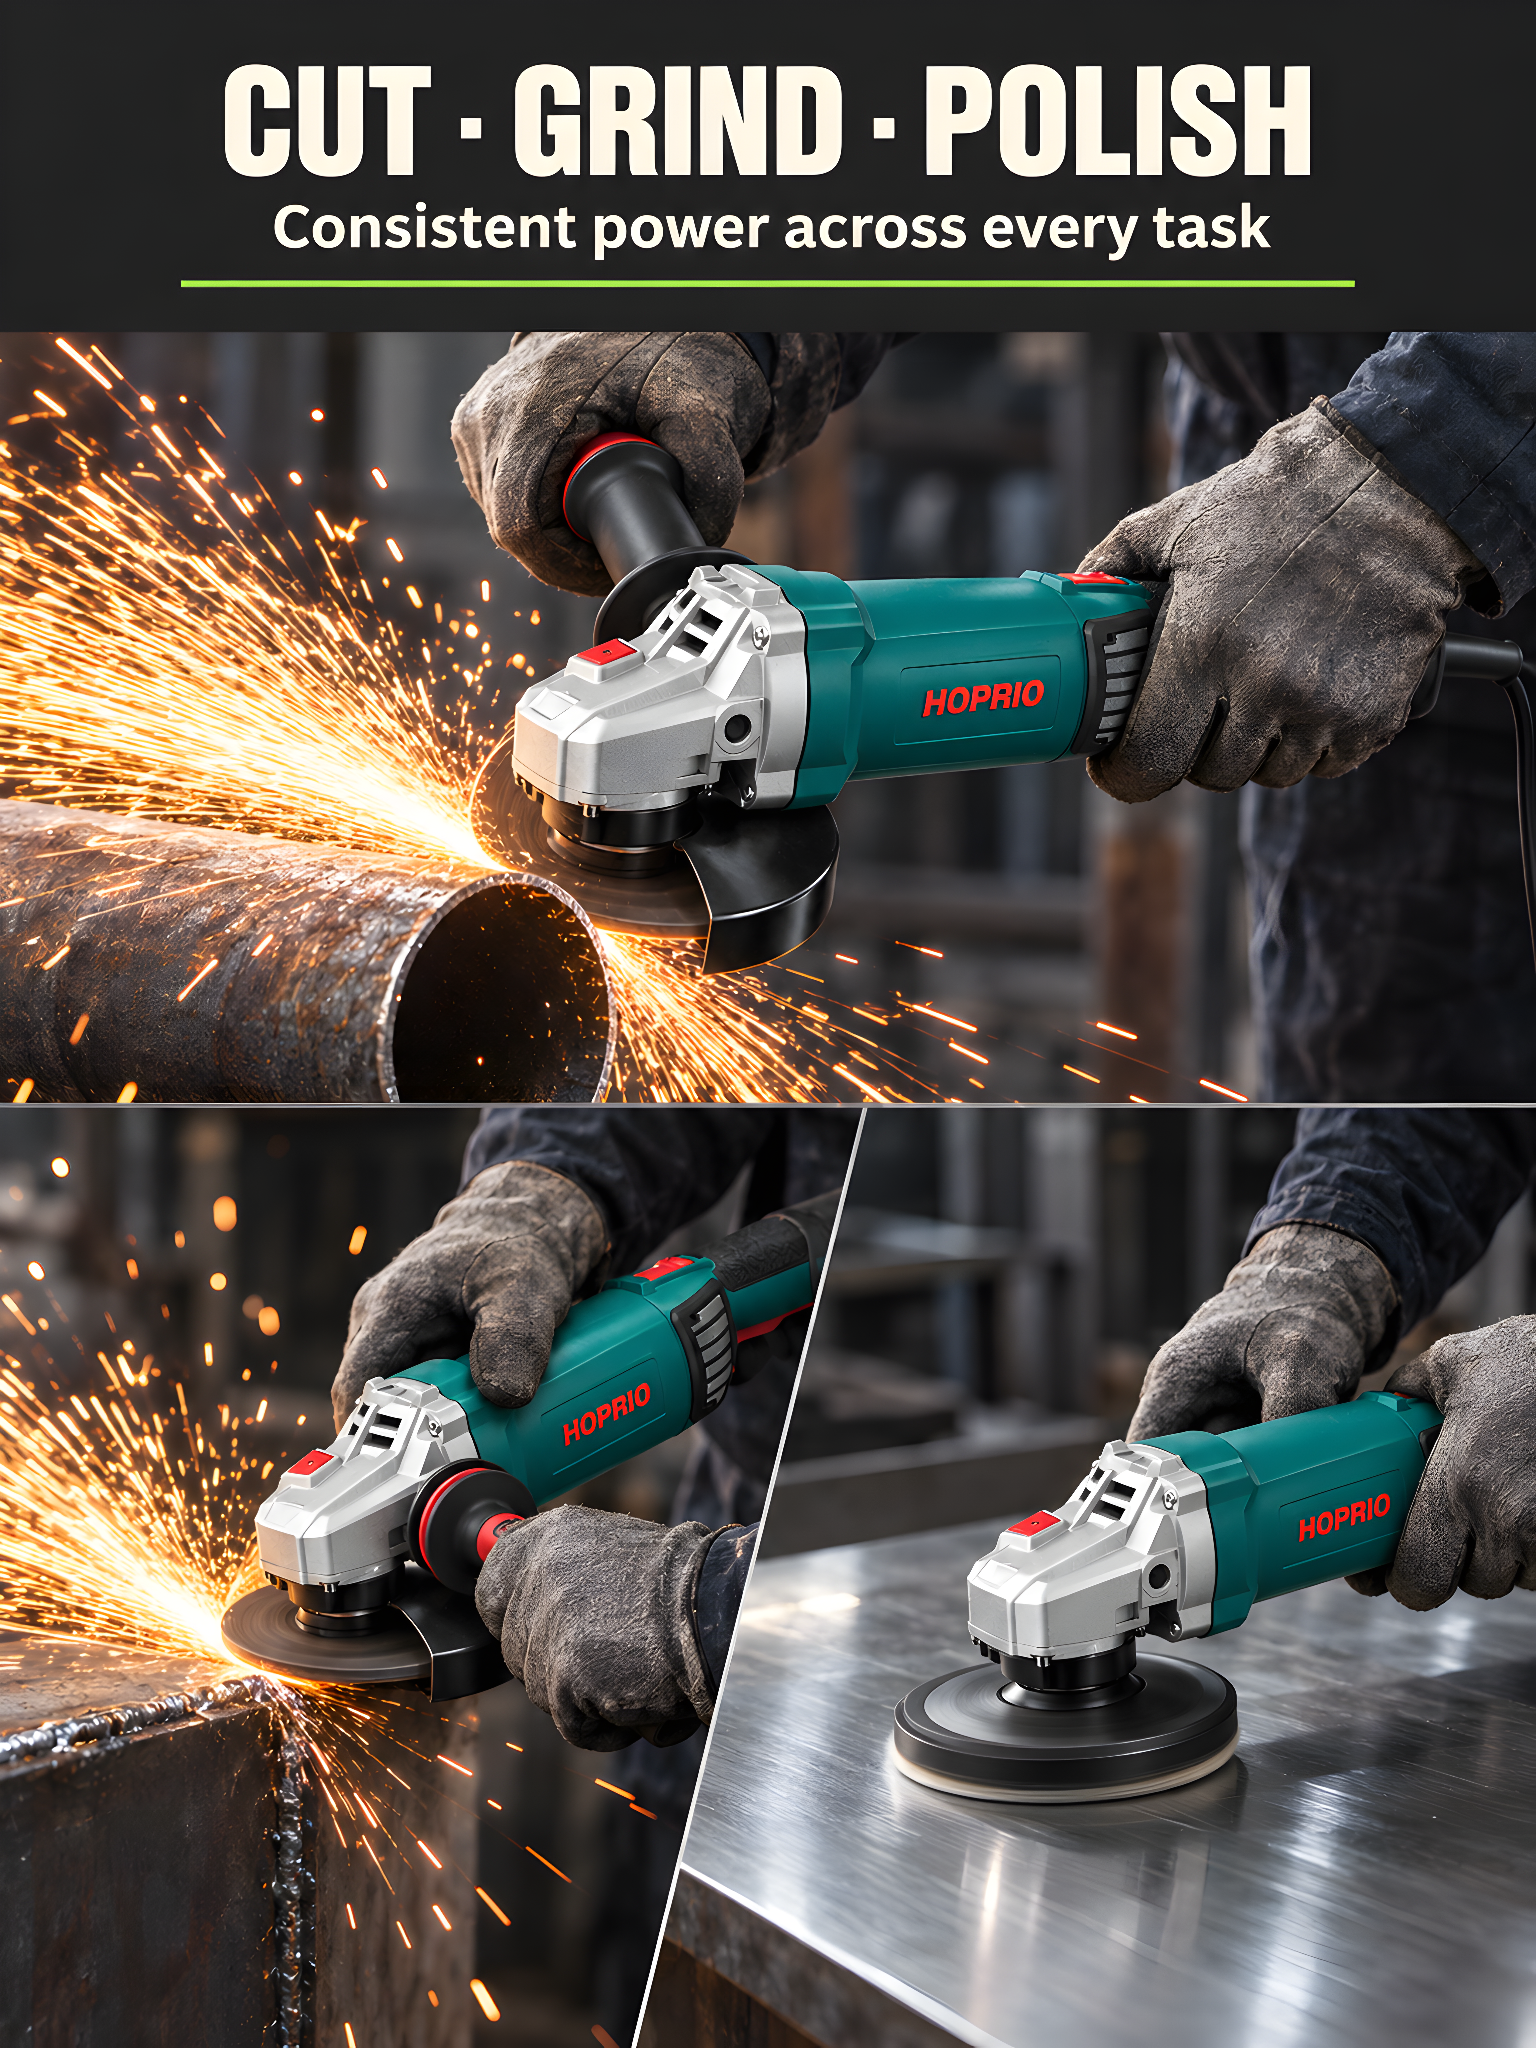
То је оно што се односи на контролу константне брзине под оптерећењем. На платформама ХОПРИО-ових угаоних брусилица, контролер аутоматски прилагођава излазну снагу да задржи брзину вретена и обртни момент стабилним током задатака сечења, брушења и полирања, тако да диск наставља да сече уместо да трља.
2. Испадање вретена и механичке вибрације
Диск који се окреће при 8.000 до 10.000 о/мин је осетљив на нестабилност ротације. Ако вретено понестане, диск неравномерно удара у радни предмет при сваком обртају.
Резултат је микро удар, а не глатка абразија. Гроздови абразивног зрна се механички ломе уместо да се постепено троше — трошени абразив, неуједначена обрада површине и више вибрација које се преносе на руковаоца.
Отказивање се контролише у фази производње кроз толеранције мењача и вретена. Кућишта ХОПРИО угаоне брусилице такође садрже систем против удара који детектује случајне падове и покреће унутрашње заштитне мере, смањујући оштећење од удара које би иначе пореметило поравнање вретена.
3. Превисока радна температура
Млевење концентрише топлоту на контактној тачки. Током непрекидног рада, та топлота се акумулира у телу диска и кућишту предњег зупчаника.
Везе органске смоле слабе под дуготрајном високом температуром. Како веза омекшава, зрна се ослобађају под нормалним притиском млевења. Алати са ограниченим протоком ваздуха за хлађење одржавају зону сечења топлијом, што убрзава циклус.
Две ХОПРИО дизајнерске одлуке утичу на ово. Прва је заштита од прегревања: интерни надзор смањује излаз погона када температура достигне безбедне границе, пре него што дође до оштећења. Друга је конструкција без кондензатора — уклањање електролитских кондензатора елиминише компоненту која се деградира са топлотом и позната је слаба тачка у конвенционалним алатима.
4. Флуктуације снаге и недоследан обртни момент
На дугим продужним кабловима или локацијама на којима се снабдева генератор, напон опада кад год се тешка опрема укључи. Универзални мотор одмах губи обртни момент и брзину, стварајући горе описано неефикасно стање трљања.
ХОПРИО-ови контролери обезбеђују избалансирану излазну снагу, одржавајући стабилне перформансе кроз промене напона и велика оптерећења уместо да дозвољавају да излаз прати напајање.
Шта ХОПРИО гради другачије
ХОПРИО дизајнира и производи моторе без четкица и њихове контролере у компанији. Асортиман контролера који се продаје као самостални производи — укључујући ИГБТ контролере без Холовог сензора, као што је ХП-ДБ2207 са опсегом брзине од 3.000–30.000 о/мин — је иста фамилија технологија која се користи у готовим алатима ХОПРИО-а.
Пошто су мотор и контролер развијени заједно, заштитни прагови и регулација брзине су подешени за сваку специфичну платформу алата, а не наслеђени од општих подразумеваних вредности добављача.
За дистрибутере и брендове алата, ОЕМ/ОДМ поруџбине су подржане са прилагођеним профилима брзине, бојом кућишта и приватним етикетама од 300 јединица.
Закључак
Прекомерно хабање диска је у великој мери последица флуктуације брзине вретена и механичке нестабилности, а не само грешке оператера. Одржавање стабилне брзине ротације под оптерећењем, одржавање поравнања вретена и контрола радне температуре омогућавају абразивном потрошном материјалу да достигне предвиђени радни век. За објекте за обраду метала великог обима, опрема са активном електронском стабилизацијом брзине смањује годишњу потрошњу на потрошни материјал.