Nella maggior parte delle officine industriali, i dischi abrasivi si usurano più velocemente del previsto e la causa è solitamente attribuita alla pressione dell'operatore. La forza accelera l'usura meccanica, ma raramente è l'unico fattore.
Un disco abrasivo dipende dall'equilibrio tra velocità superficiale e rimozione del materiale. Quando questo equilibrio viene disturbato, la resina legante si rompe presto o i grani abrasivi si fratturano prima di tagliare. Quattro fattori meccanici ed elettrici spiegano comunemente il problema.
1. Calo della velocità del mandrino sotto carico pesante
I dischi abrasivi sono progettati per funzionare entro uno specifico intervallo di velocità superficiale, in genere circa 80 m/s per le dimensioni standard da 125 mm e 230 mm.
Quando un motore a spazzole convenzionale incontra una forte resistenza, rallenta. Al di sotto della velocità di progetto, i grani abrasivi smettono di staccare i trucioli dall'acciaio e iniziano invece a trascinarsi sulla superficie. L'attrito e l'aumento del calore, il legame resinoso si ammorbidiscono e l'abrasivo utilizzabile si stacca senza rimuovere più materiale.
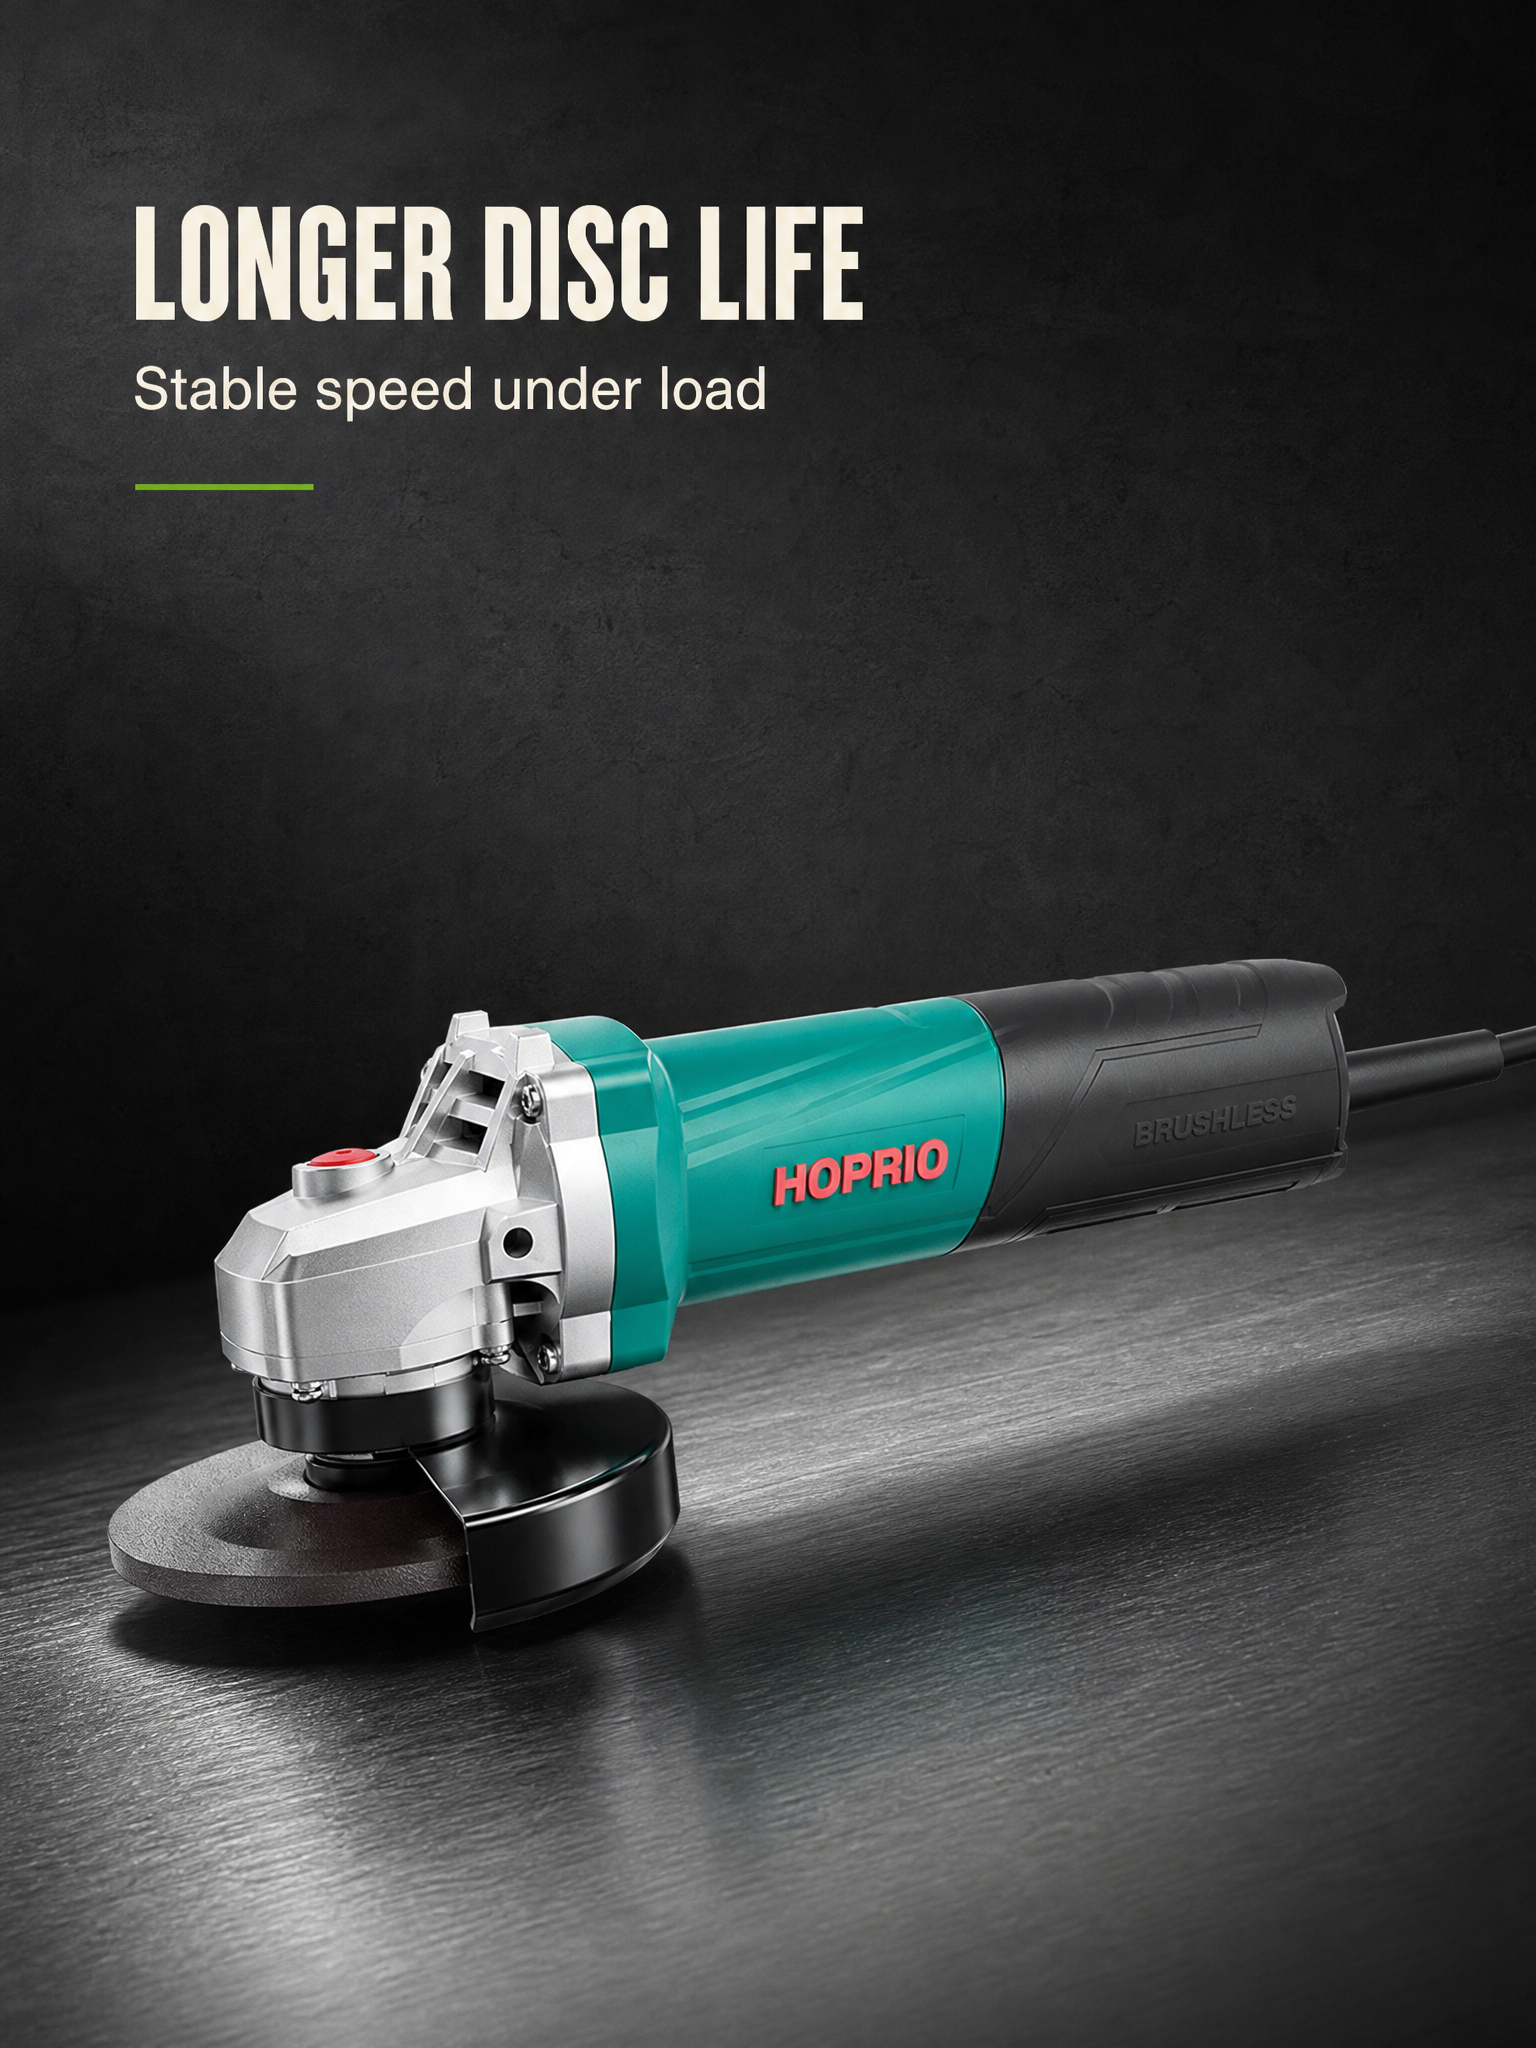
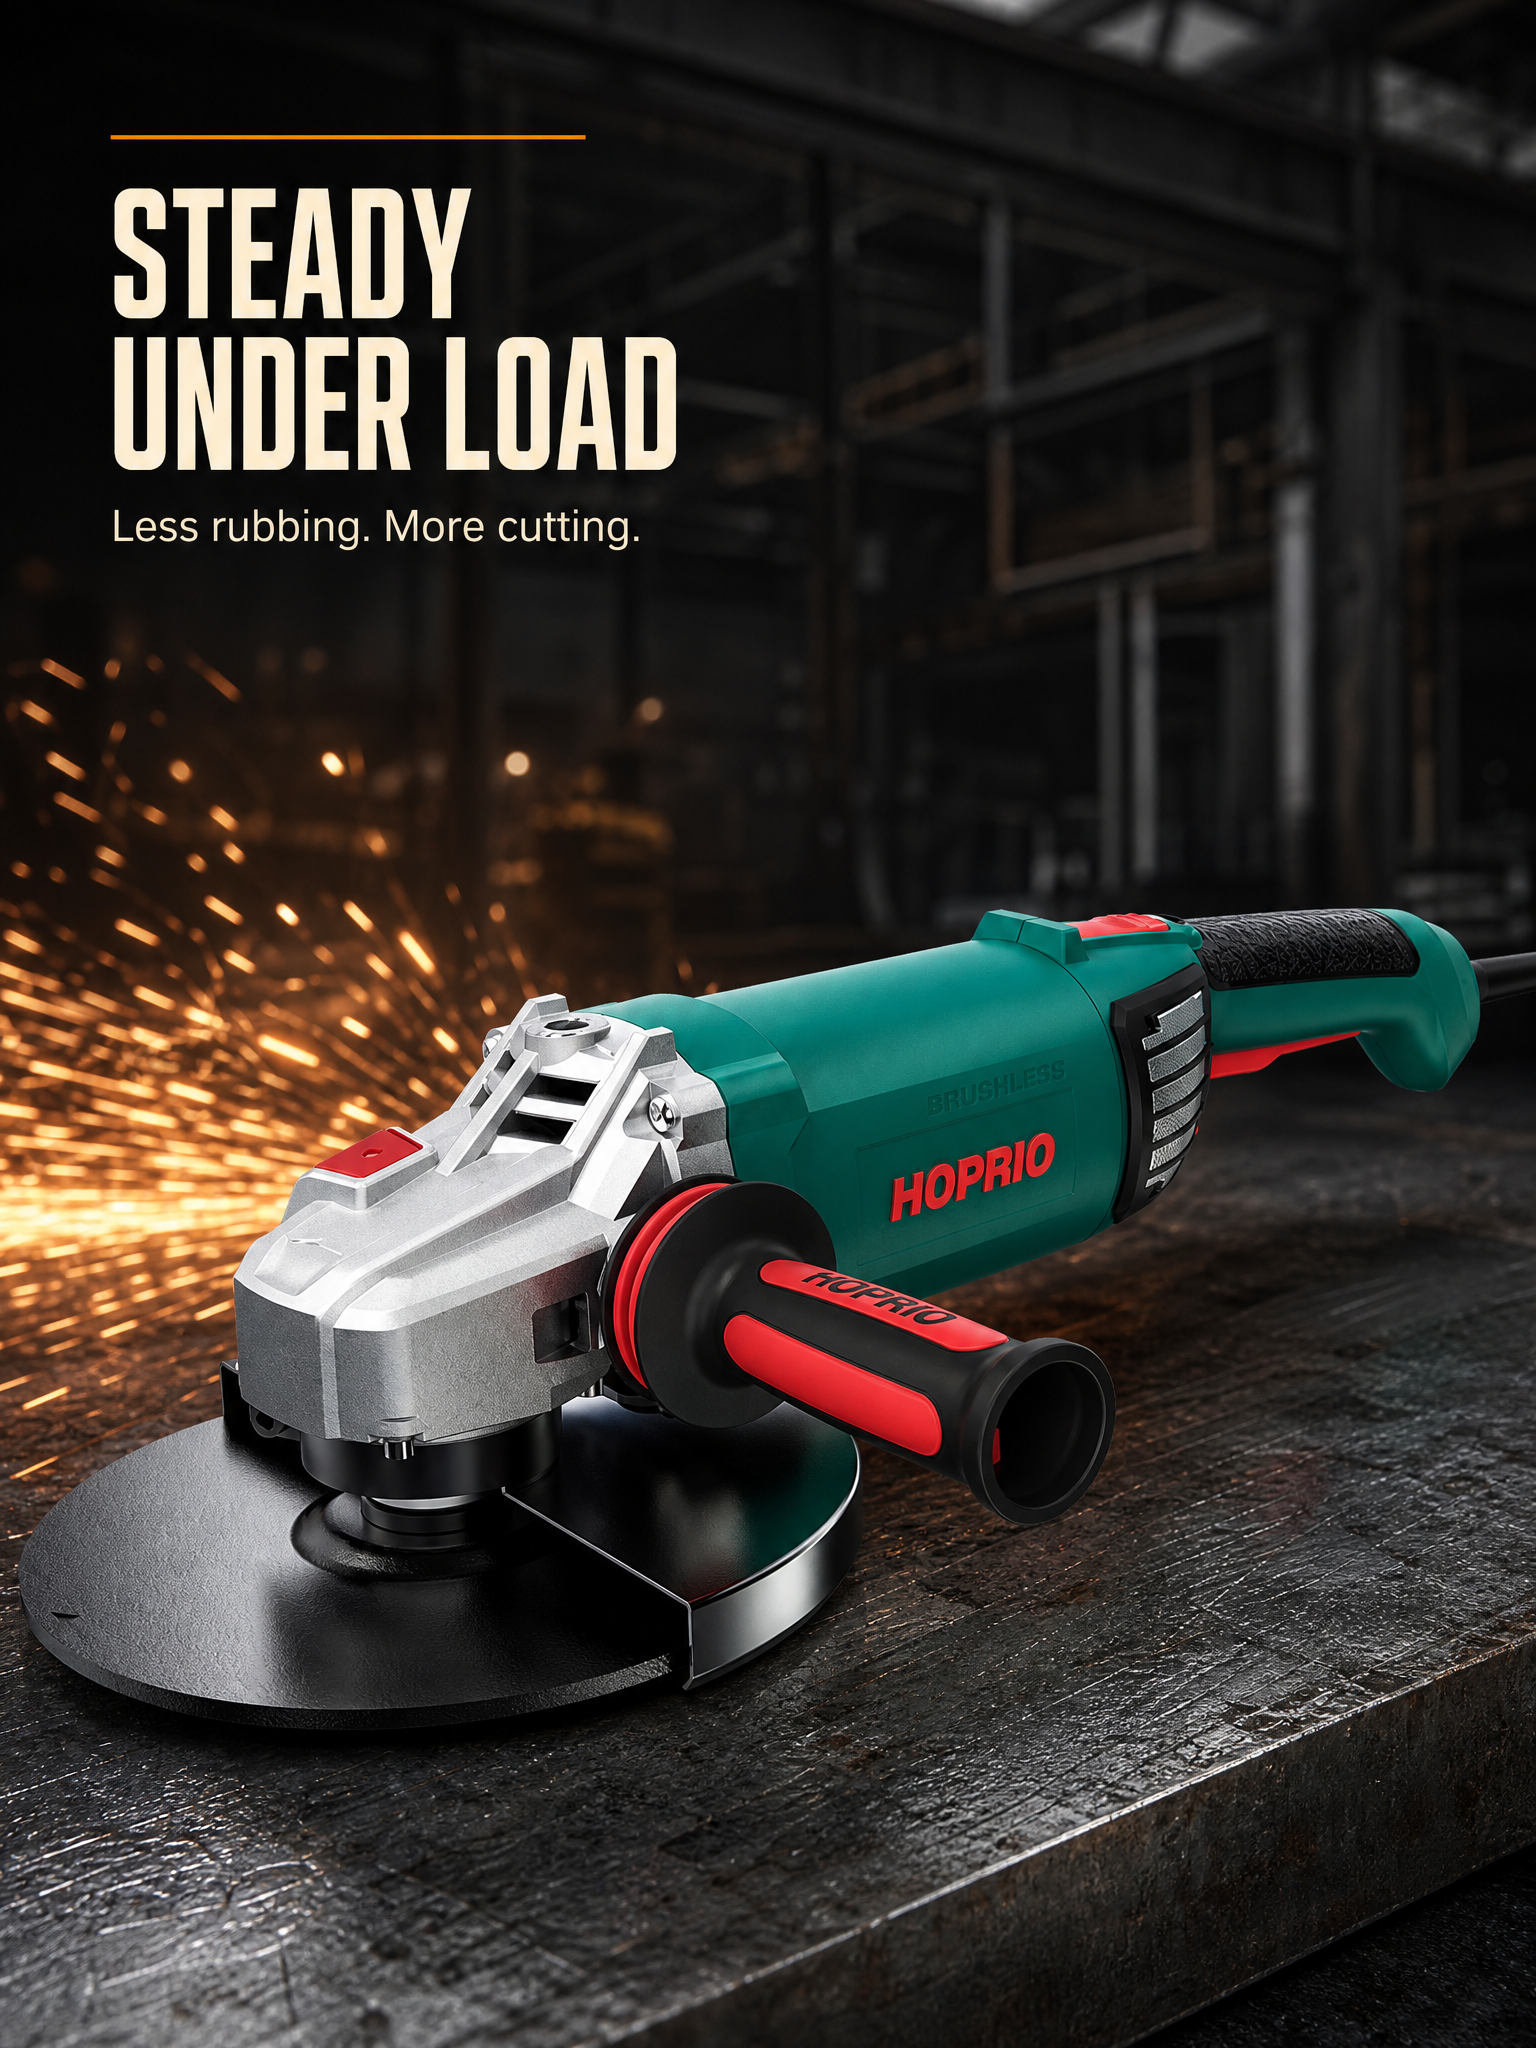
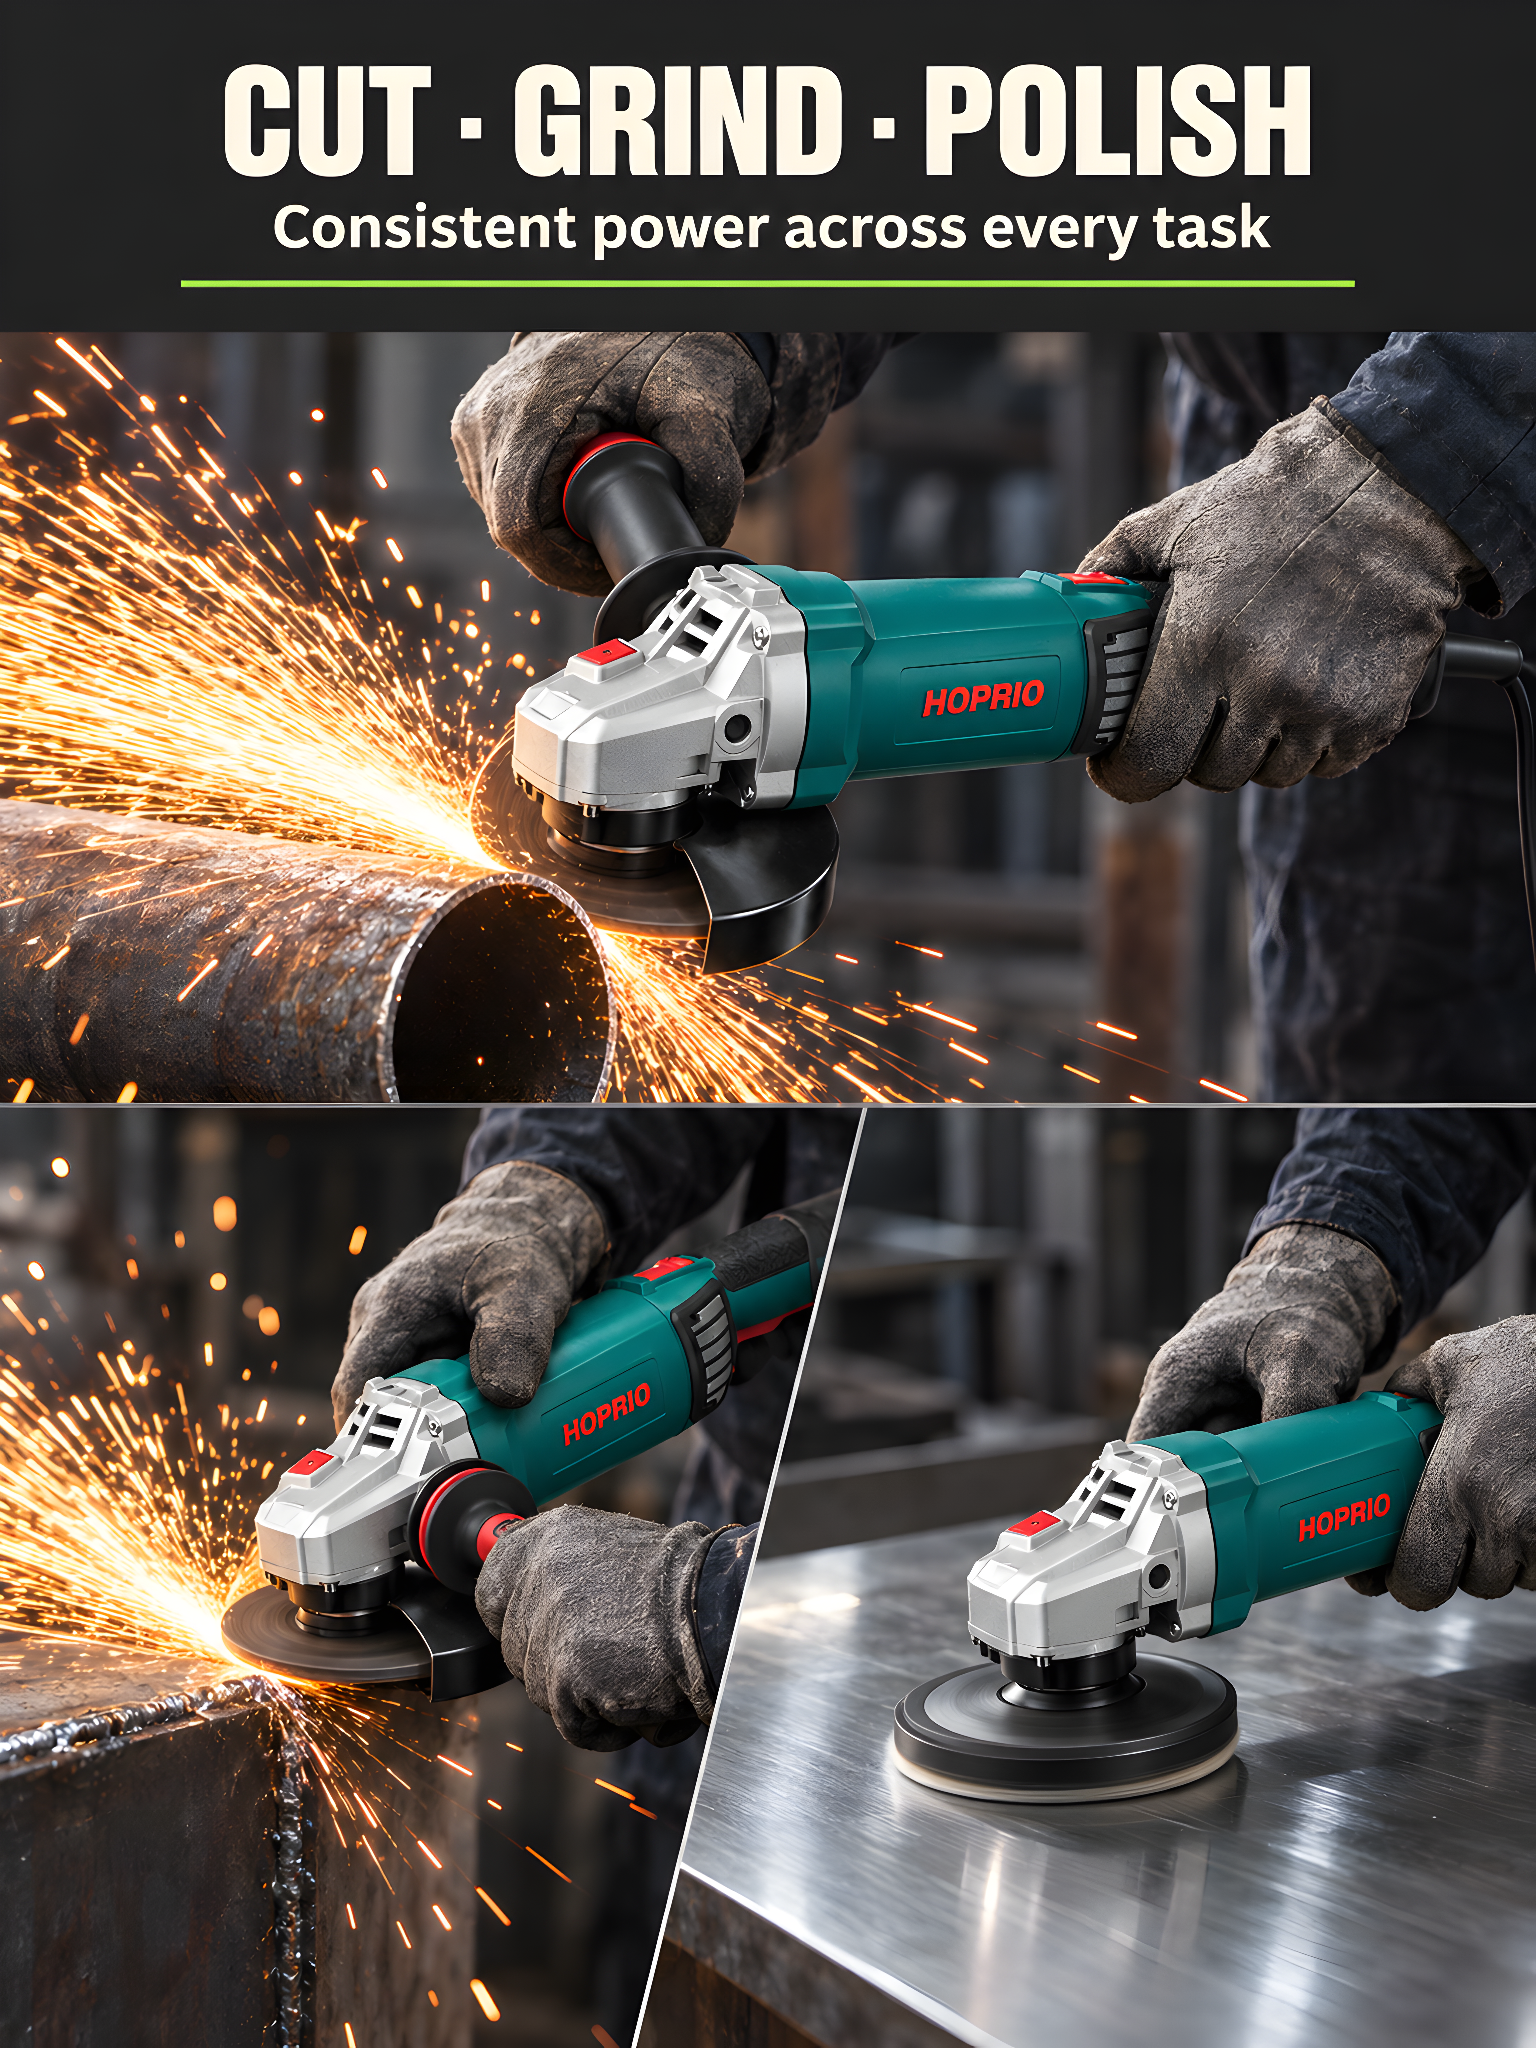
Questo è ciò a cui si rivolge il controllo a velocità costante sotto carico. Nelle piattaforme per smerigliatrici angolari HOPRIO, il controller regola automaticamente la potenza erogata per mantenere costanti la velocità del mandrino e la coppia durante le attività di taglio, molatura e lucidatura, in modo che il disco continui a tagliare anziché a sfregare.
2. Eccentricità del mandrino e vibrazioni meccaniche
Un disco che gira a una velocità compresa tra 8.000 e 10.000 giri al minuto è sensibile all'instabilità rotazionale. Se il mandrino esaurisce la centratura, il disco colpisce il pezzo in modo non uniforme ad ogni giro.
Il risultato è un microimpatto anziché un'abrasione liscia. Gli ammassi di grani abrasivi si fratturano meccanicamente invece di consumarsi gradualmente: abrasivo sprecato, finitura superficiale irregolare e maggiori vibrazioni trasmesse all'operatore.
L'eccentricità è controllata in fase di produzione attraverso le tolleranze del riduttore e del mandrino. Gli alloggiamenti delle smerigliatrici angolari di HOPRIO incorporano anche un sistema anti-impatto che rileva cadute accidentali e attiva le protezioni interne, riducendo i danni da impatto che altrimenti disturberebbero l'allineamento del mandrino.
3. Temperatura operativa eccessiva
La macinazione concentra il calore nel punto di contatto. In condizioni di servizio continuo, il calore si accumula nel corpo del disco e nell'alloggiamento dell'ingranaggio anteriore.
I legami della resina organica si indeboliscono se sottoposti a temperature elevate prolungate. Quando il legante si ammorbidisce, i grani si staccano sotto la normale pressione di macinazione. Gli utensili con flusso d'aria di raffreddamento limitato mantengono la zona di taglio più calda, accelerando il ciclo.
Due decisioni di progettazione di HOPRIO dipendono da questo. Il primo è la protezione dal surriscaldamento: il monitoraggio interno interrompe l'uscita del convertitore quando la temperatura raggiunge i limiti di sicurezza, prima che si verifichino danni. Il secondo è la costruzione senza condensatori: la rimozione dei condensatori elettrolitici elimina un componente che si degrada con il calore ed è un noto punto debole negli strumenti convenzionali.
4. Fluttuazioni di potenza e coppia incoerente
Su cavi di prolunga lunghi o siti alimentati da un generatore, la tensione diminuisce ogni volta che si accendono apparecchiature pesanti. Un motore universale perde immediatamente coppia e velocità, producendo la condizione di sfregamento inefficiente sopra descritta.
I controller HOPRIO forniscono un'uscita di potenza bilanciata, mantenendo prestazioni stabili nonostante sbalzi di tensione e carichi pesanti anziché lasciare che l'uscita segua l'alimentazione.
Cosa HOPRIO costruisce in modo diverso
HOPRIO progetta e produce internamente motori brushless e i relativi controller. La gamma di controller venduta come prodotti autonomi, compresi i controller IGBT senza sensore Hall come HP-DB2207 con un intervallo di velocità di 3.000–30.000 giri/min, è la stessa famiglia tecnologica utilizzata negli strumenti finiti di HOPRIO.
Poiché il motore e il controller sono sviluppati insieme, le soglie di protezione e la regolazione della velocità sono adattate a ciascuna piattaforma specifica dello strumento anziché ereditate dalle impostazioni predefinite generali del fornitore.
Per i distributori e i marchi di utensili, gli ordini OEM/ODM sono supportati con profili di velocità personalizzati, colore dell'alloggiamento ed etichettatura privata a partire da 300 unità.
Conclusione
L'eccessiva usura del disco è in gran parte una conseguenza della fluttuazione della velocità del mandrino e dell'instabilità meccanica piuttosto che solo di un errore dell'operatore. Il mantenimento costante della velocità di rotazione sotto carico, il mantenimento dell'allineamento del mandrino e il controllo della temperatura operativa consentono ai materiali di consumo abrasivi di raggiungere la durata operativa prevista. Per gli impianti di lavorazione dei metalli ad alto volume, le apparecchiature con stabilizzazione elettronica attiva della velocità riducono la spesa annuale per i materiali di consumo.
Il gruppo HOPRIO, un produttore professionale di controller e motori, è stato fondato nel 2000. Sede del gruppo nella città di Changzhou, provincia di Jiangsu.