Slipskivor slits ner snabbare än förväntat i de flesta industriverkstäder, och orsaken tillskrivs vanligtvis operatörens tryck. Kraft påskyndar mekaniskt slitage, men det är sällan den enda faktorn.
En slipskiva är beroende av en balans mellan ythastighet och materialavlägsnande. När den balansen störs bryts bindehartset ner tidigt eller så spricker slipkornen innan de skär. Fyra mekaniska och elektriska faktorer förklarar vanligtvis problemet.
1. Spindelhastighetsfall under tung belastning
Slipskivor är utformade för att köras inom ett specifikt ythastighetsområde, vanligtvis runt 80 m/s för standardstorlekar 125 mm och 230 mm.
När en konventionell borstad motor möter stort motstånd saktar den ner. Under designhastigheten slutar slipkornen att klippa spån från stålet och börjar dras över ytan istället. Friktion och värme stiger, hartsbindningen mjuknar och användbara slipmedel släpper ut utan att ta bort mer material.
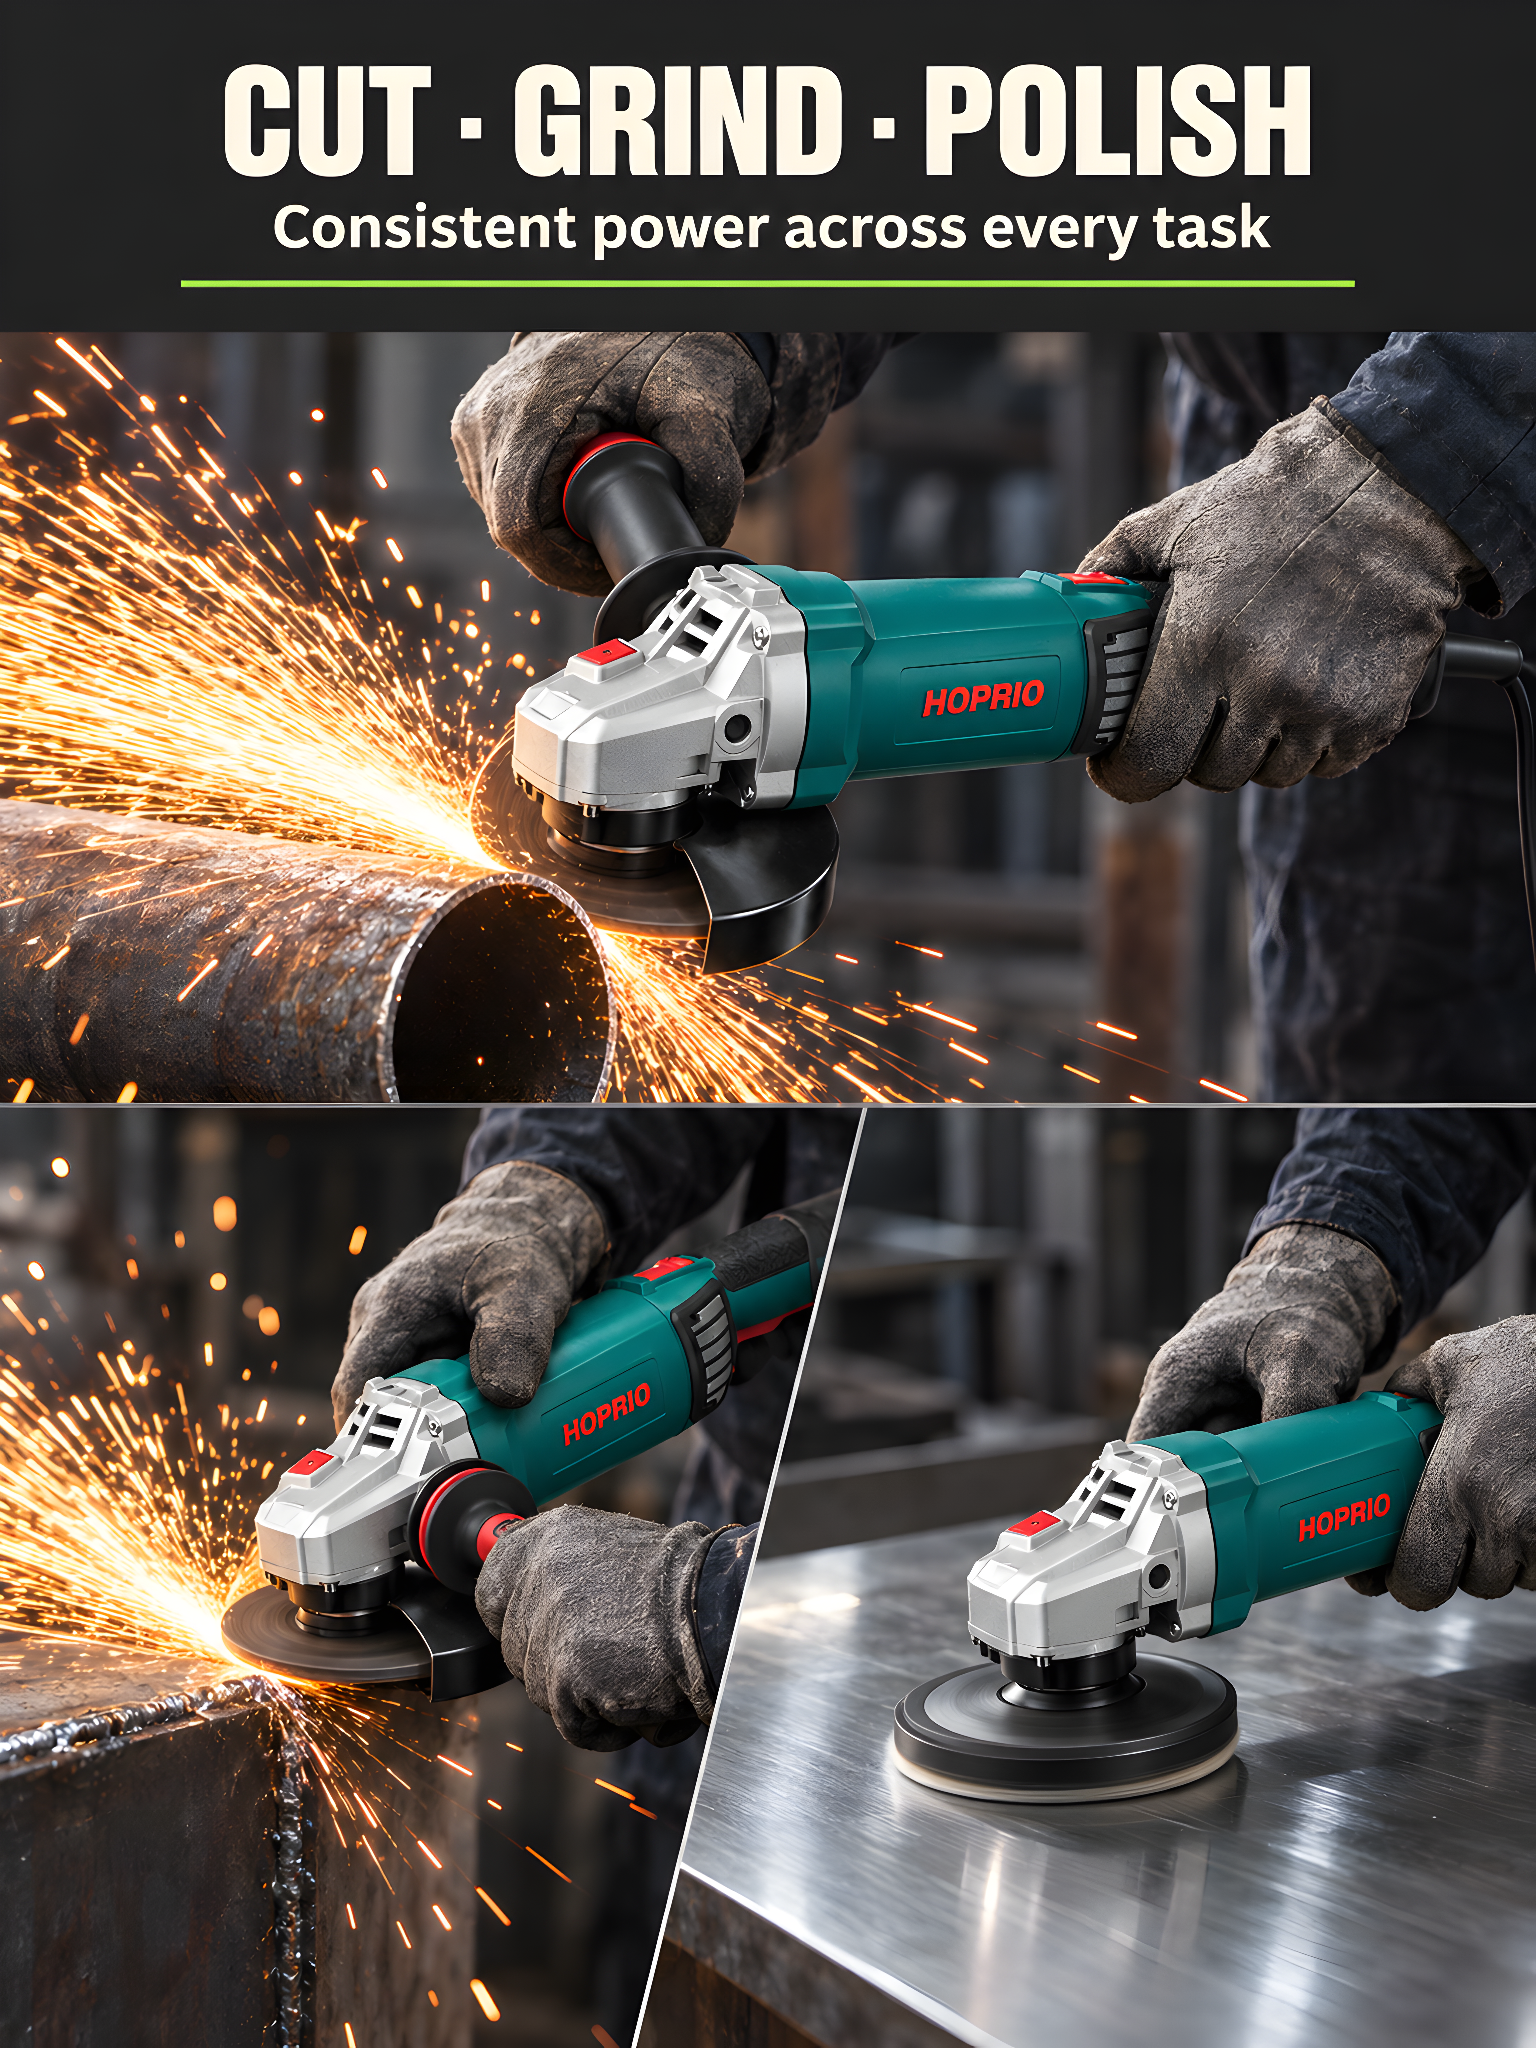
Detta är vad konstant-hastighet-under-belastning kontroll adresserar. I HOPRIOs vinkelslipplattformar justerar styrenheten uteffekten automatiskt för att hålla spindelhastigheten och vridmomentet stabilt under skär-, slip- och poleringsuppgifter, så att skivan fortsätter att skära i stället för att gnugga.
2. Spindellopp och mekanisk vibration
En skiva som snurrar vid 8 000 till 10 000 RPM är känslig för rotationsinstabilitet. Om spindeln är slut slår skivan ojämnt mot arbetsstycket vid varje varv.
Resultatet är mikropåverkan snarare än mjuk nötning. Kluster av abrasiva korn spricker av mekaniskt istället för att slitas ner gradvis - bortkastat slipmedel, ojämn ytfinish och mer vibrationer överförs till operatören.
Runout kontrolleras vid tillverkningsstadiet genom växellåda och spindeltoleranser. HOPRIOs vinkelsliparhus har också ett anti-slagsystem som upptäcker oavsiktliga fall och utlöser interna skydd, vilket minskar stötskadorna som annars skulle störa spindelns inriktning.
3. För hög drifttemperatur
Malning koncentrerar värme vid kontaktpunkten. Under kontinuerlig drift ackumuleras denna värme i skivkroppen och det främre växelhuset.
Organiska hartsbindningar försvagas under långvarig hög temperatur. När bindningen mjuknar frigörs korn under normalt malningstryck. Verktyg med begränsat kylluftflöde håller skärzonen varmare, vilket accelererar cykeln.
Två HOPRIO designbeslut har betydelse för detta. Det första är överhettningsskydd: intern övervakning minskar frekvensomriktarens uteffekt när temperaturen når säkra gränser, innan skada uppstår. Den andra är en kondensatorfri konstruktion - att ta bort elektrolytkondensatorer eliminerar en komponent som bryts ned med värme och är en känd svag punkt i konventionella verktyg.
4. Effektfluktuationer och inkonsekvent vridmoment
På långa förlängningssladdar eller generatorförsörjda platser faller spänningen när tung utrustning startar. En universalmotor förlorar vridmoment och hastighet omedelbart, vilket ger det ineffektiva gnidningsförhållandet som beskrivs ovan.
HOPRIOs styrenheter ger balanserad effekt, bibehåller stabil prestanda genom spänningssvängningar och tunga belastningar snarare än att låta utgången följa matningen.
Vad HOPRIO bygger annorlunda
HOPRIO designar och tillverkar borstlösa motorer och deras styrenheter internt. Kontrollerserien som säljs som fristående produkter – inklusive no-Hall sensor IGBT-kontroller som HP-DB2207 med ett varvtalsområde på 3 000–30 000 rpm – är samma teknikfamilj som används i HOPRIO:s färdiga verktyg.
Eftersom motor och styrenhet utvecklas tillsammans, anpassas skyddströsklar och hastighetsreglering till varje specifik verktygsplattform snarare än ärvs från allmänna leverantörsstandarder.
För distributörer och verktygsmärken stöds OEM/ODM-beställningar med anpassade hastighetsprofiler, höljesfärg och privat märkning från 300 enheter.
Slutsats
Överdrivet skivslitage är till stor del en konsekvens av fluktuerande spindelhastighet och mekanisk instabilitet snarare än enbart operatörsfel. Att hålla rotationshastigheten konstant under belastning, bibehålla spindelns inriktning och kontrollera driftstemperaturen gör att slipande förbrukningsvaror når sin designade livslängd. För metallbearbetningsanläggningar med stora volymer minskar utrustning med aktiv elektronisk hastighetsstabilisering de årliga utgifterna för förbrukningsmaterial.