W większości warsztatów przemysłowych tarcze ścierne zużywają się szybciej, niż można się tego spodziewać, a przyczyną jest zwykle nacisk operatora. Siła przyspiesza zużycie mechaniczne, ale rzadko jest jedynym czynnikiem.
Tarcza ścierna zależy od równowagi pomiędzy prędkością powierzchniową a usuwaniem materiału. Kiedy ta równowaga zostaje zakłócona, żywica wiążąca rozpada się wcześniej lub ziarna ścierne pękają przed przecięciem. Problem wyjaśniają zwykle cztery czynniki mechaniczne i elektryczne.
1. Spadek prędkości wrzeciona pod dużym obciążeniem
Tarcze ścierne są zaprojektowane do pracy w określonym zakresie prędkości powierzchniowych, zwykle około 80 m/s dla standardowych rozmiarów 125 mm i 230 mm.
Kiedy konwencjonalny silnik szczotkowy napotyka duży opór, zwalnia. Poniżej prędkości projektowej ziarna ścierne przestają wycinać wióry ze stali i zamiast tego zaczynają ciągnąć po powierzchni. Tarcie i wzrost temperatury powodują mięknięcie wiązania żywicy, a użyteczny materiał ścierny zrzuca się bez usuwania większej ilości materiału.
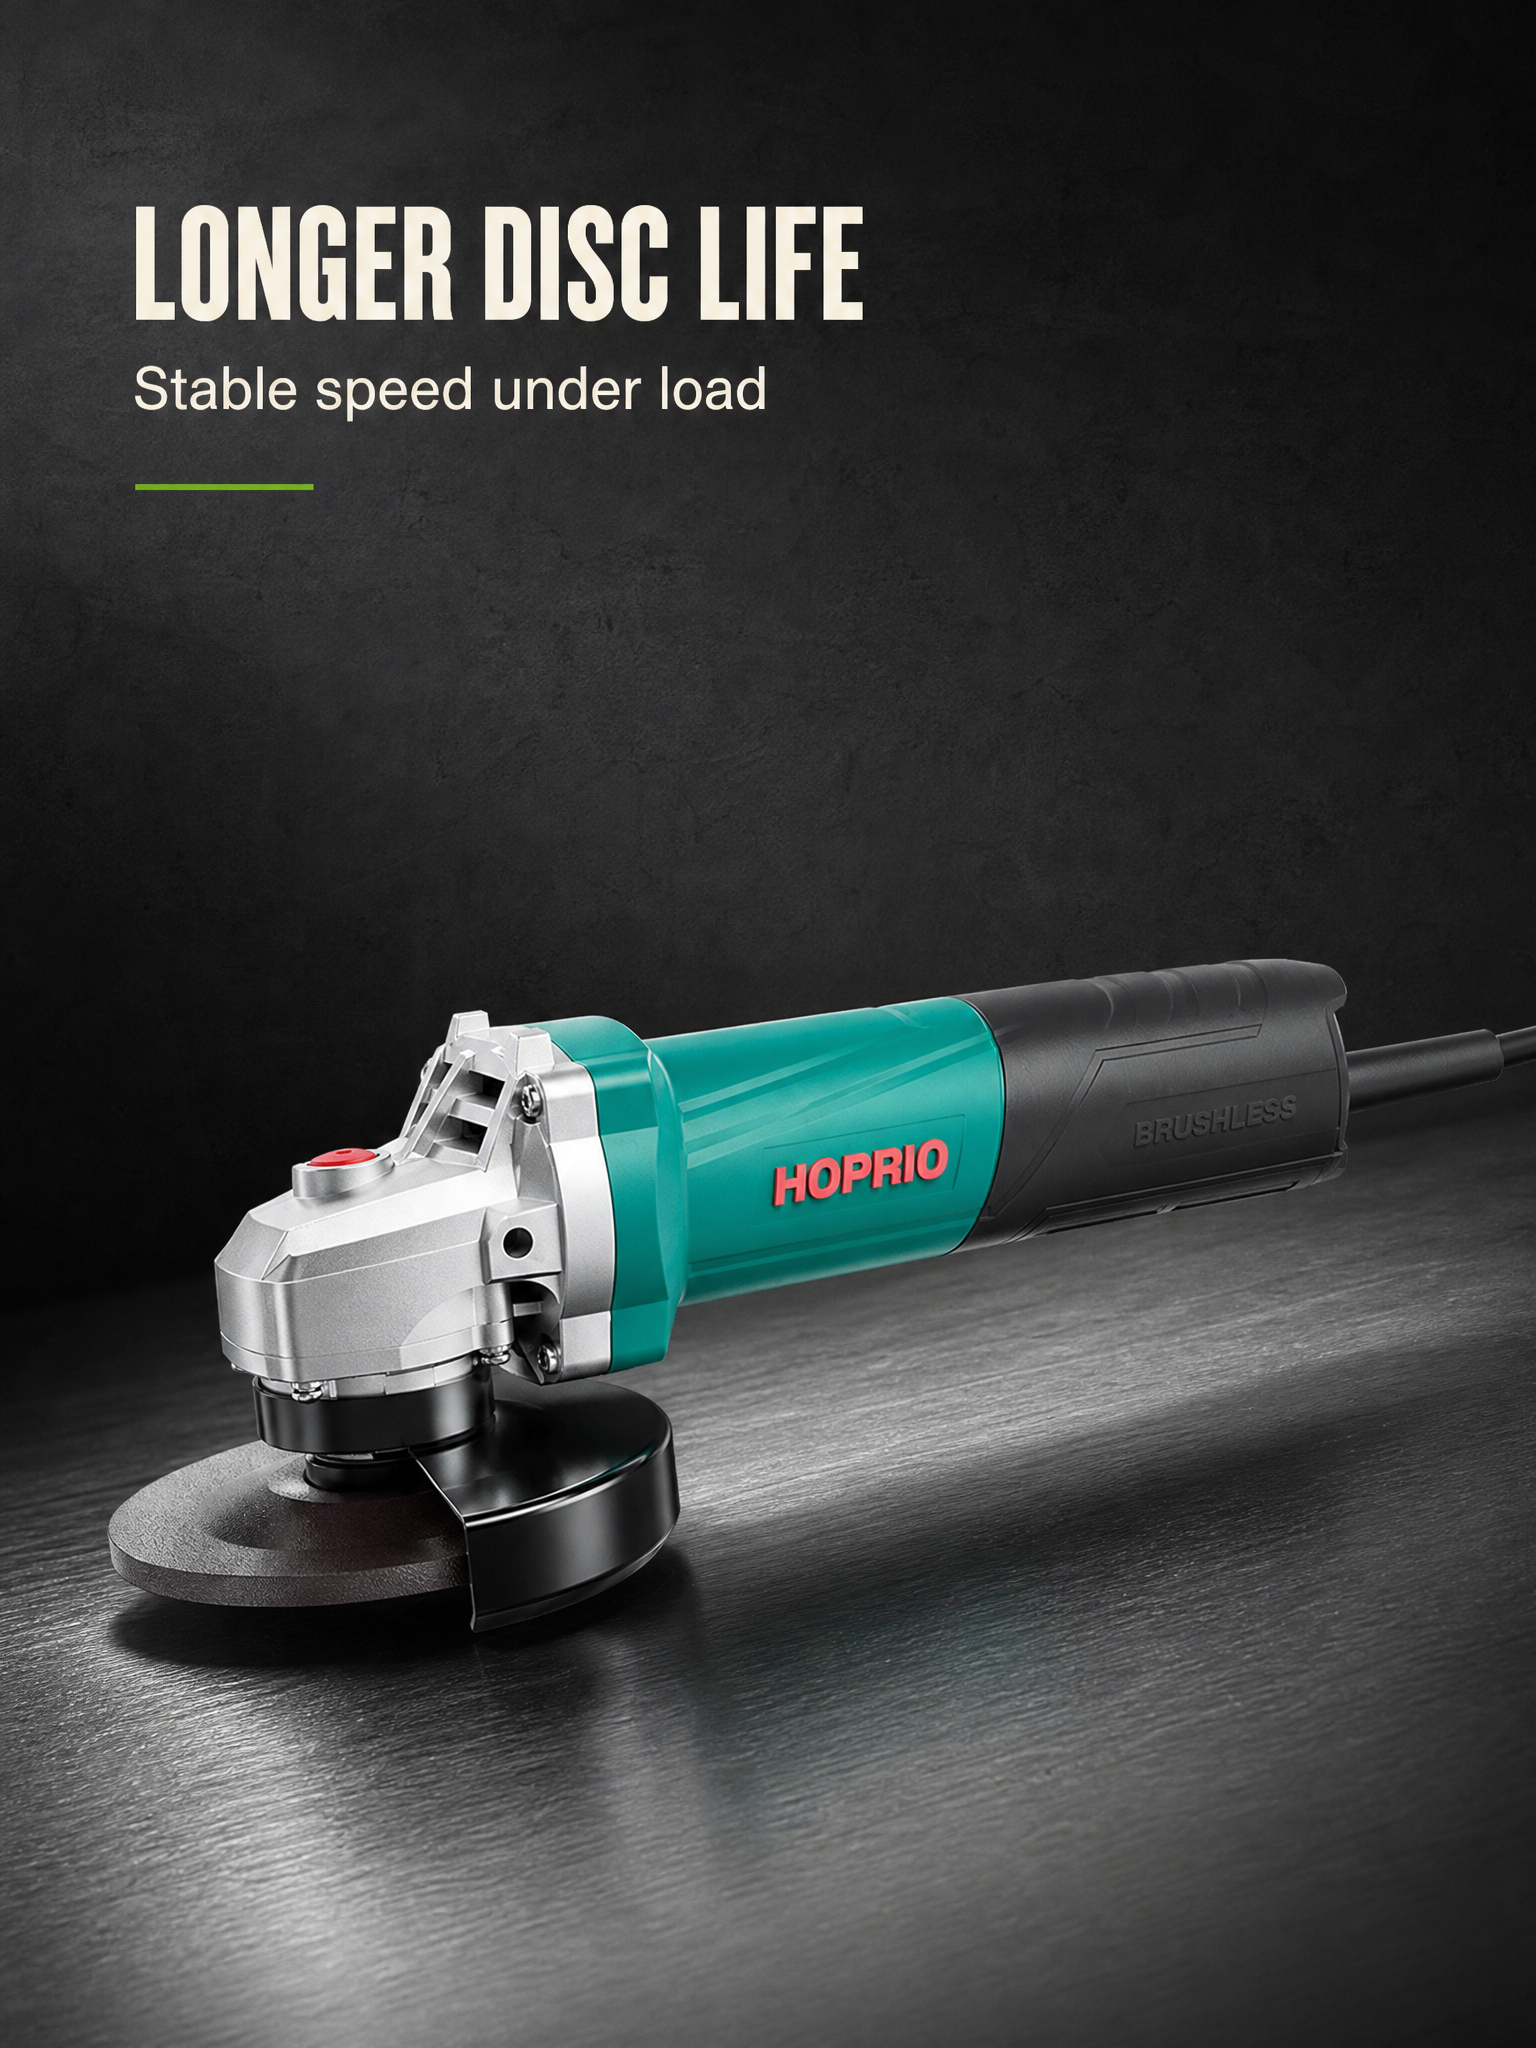
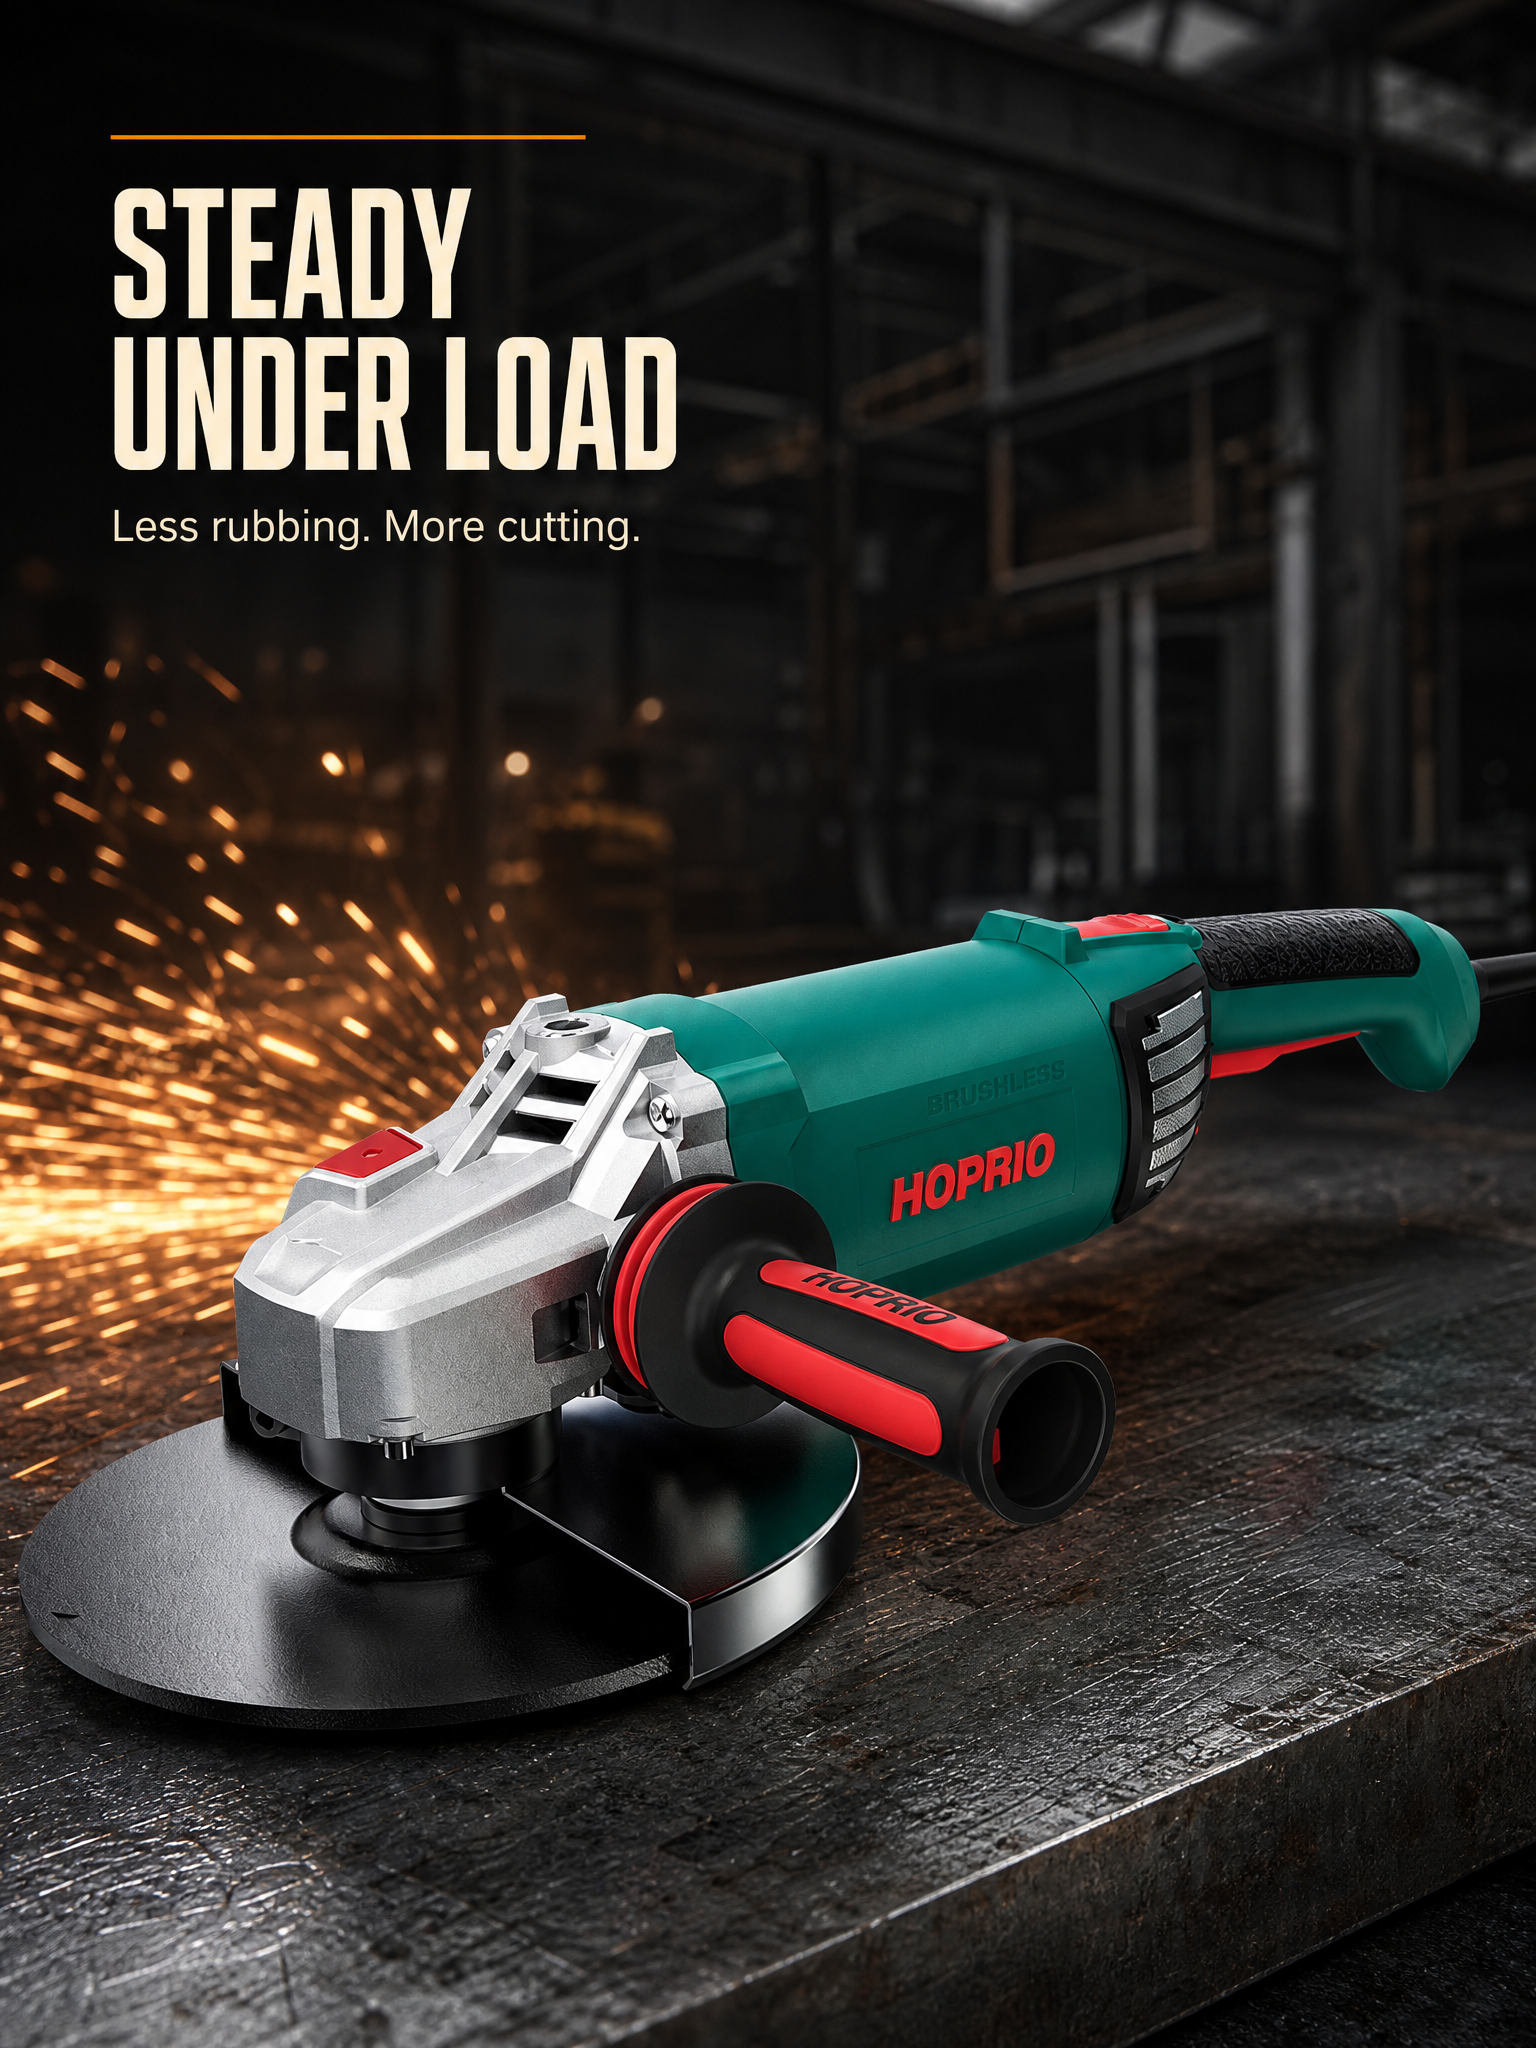
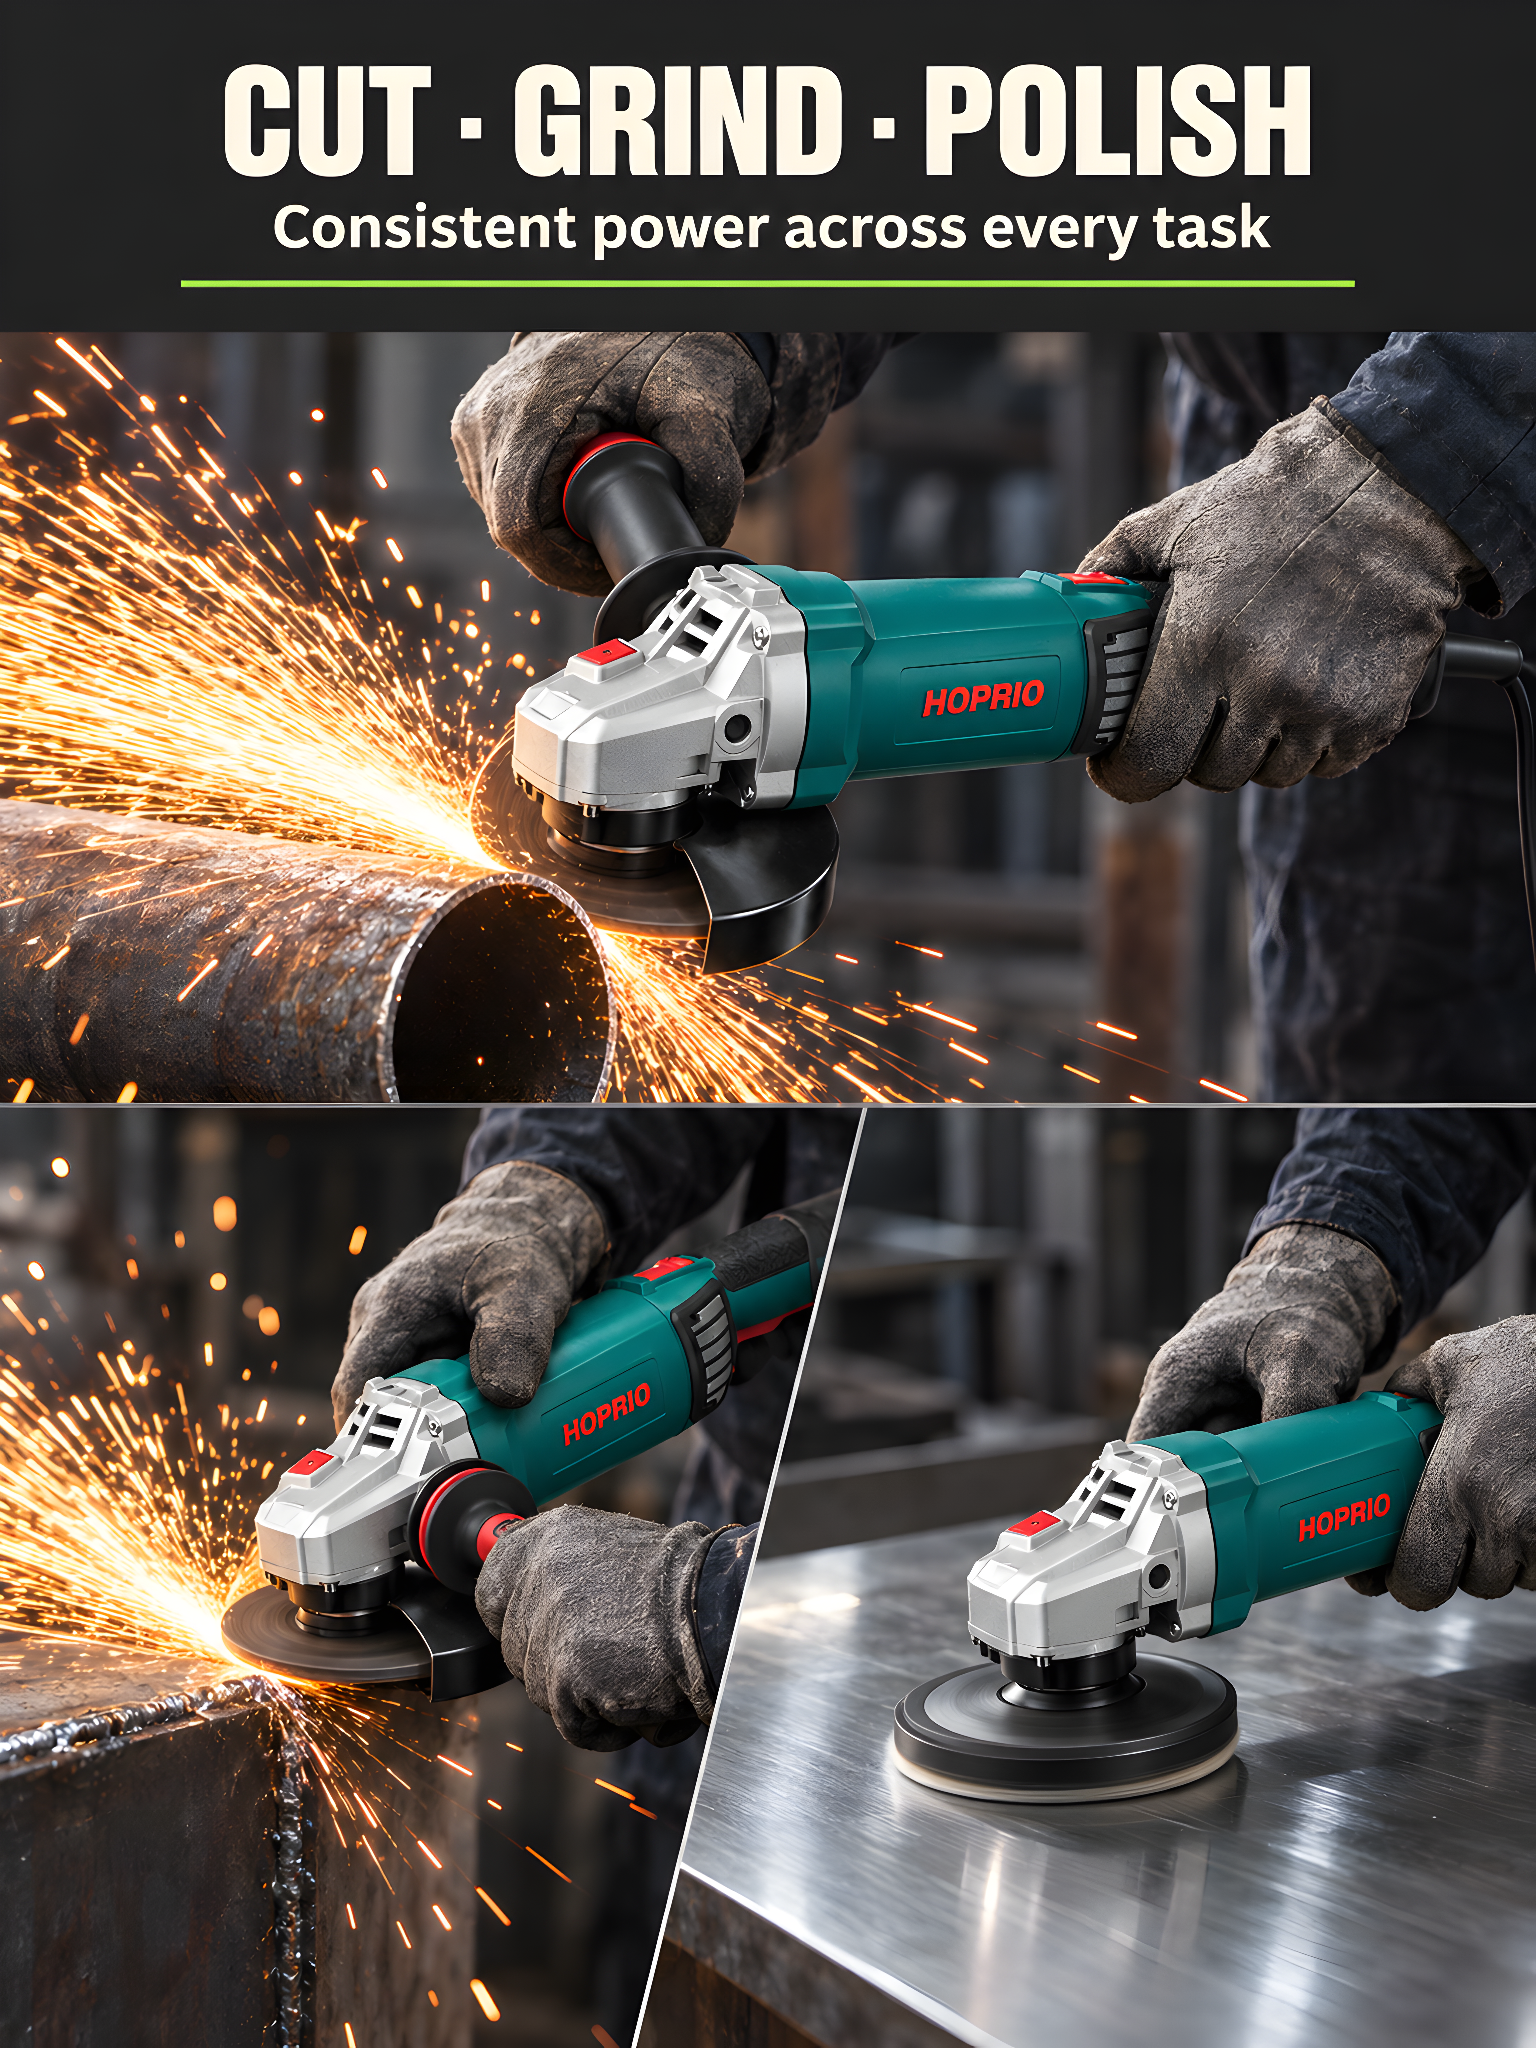
To właśnie adresuje sterowanie stałą prędkością pod obciążeniem. W platformach szlifierek kątowych HOPRIO sterownik automatycznie dostosowuje moc wyjściową, aby utrzymać stałą prędkość i moment obrotowy wrzeciona podczas wykonywania zadań cięcia, szlifowania i polerowania, dzięki czemu tarcza nadal tnie, a nie trze.
2. Bicie wrzeciona i wibracje mechaniczne
Tarcza obracająca się z prędkością od 8 000 do 10 000 obr./min jest wrażliwa na niestabilność obrotową. Jeśli wrzeciono wyczerpie się, tarcza uderza w obrabiany przedmiot nierównomiernie przy każdym obrocie.
Rezultatem jest raczej mikrouderzenie niż gładkie ścieranie. Skupiska ziaren ściernych pękają mechanicznie, zamiast stopniowo się zużywać – marnowanie ścierniwa, nierówne wykończenie powierzchni i większa ilość wibracji przenoszonych na operatora.
Bicie jest kontrolowane na etapie produkcji poprzez tolerancje przekładni i wrzeciona. Obudowy szlifierek kątowych HOPRIO są również wyposażone w system przeciwuderzeniowy, który wykrywa przypadkowe upadki i uruchamia wewnętrzne zabezpieczenia, redukując uszkodzenia spowodowane uderzeniami, które w przeciwnym razie zakłócałyby ustawienie wrzeciona.
3. Nadmierna temperatura pracy
Szlifowanie koncentruje ciepło w punkcie styku. Przy ciągłej pracy ciepło gromadzi się w korpusie tarczy i obudowie przedniej przekładni.
Wiązania żywic organicznych osłabiają się pod wpływem długotrwałej wysokiej temperatury. Gdy spoiwo mięknie, ziarna uwalniają się pod normalnym naciskiem szlifowania. Narzędzia z ograniczonym przepływem powietrza chłodzącego utrzymują wyższą temperaturę w strefie cięcia, co przyspiesza cykl.
Wpływ na to mają dwie decyzje projektowe HOPRIO. Pierwszą z nich jest ochrona przed przegrzaniem: wewnętrzne monitorowanie odcina moc wyjściową przetwornicy, gdy temperatura osiągnie bezpieczny limit, zanim nastąpi uszkodzenie. Drugim rozwiązaniem jest konstrukcja pozbawiona kondensatorów — usunięcie kondensatorów elektrolitycznych eliminuje element, który ulega degradacji pod wpływem ciepła i jest znanym słabym punktem konwencjonalnych narzędzi.
4. Wahania mocy i nierówny moment obrotowy
W przypadku długich przedłużaczy lub w miejscach zasilanych przez generator napięcie spada po włączeniu ciężkiego sprzętu. Silnik uniwersalny natychmiast traci moment obrotowy i prędkość, powodując opisane powyżej nieefektywne warunki tarcia.
Sterowniki HOPRIO zapewniają zrównoważoną moc wyjściową, utrzymując stabilną wydajność pomimo wahań napięcia i dużych obciążeń, zamiast pozwalać, aby moc wyjściowa śledziła zasilanie.
Co HOPRIO buduje inaczej
HOPRIO samodzielnie projektuje i produkuje silniki bezszczotkowe i ich sterowniki. Gama sterowników sprzedawanych jako samodzielne produkty – w tym sterowniki IGBT bez czujnika Halla, takie jak HP-DB2207 z zakresem prędkości 3 000–30 000 obr./min – to ta sama rodzina technologii, która jest stosowana w gotowych narzędziach HOPRIO.
Ponieważ silnik i sterownik są opracowywane wspólnie, progi zabezpieczeń i regulacja prędkości są dopasowywane do każdej konkretnej platformy narzędziowej, a nie dziedziczone z ogólnych ustawień domyślnych dostawcy.
W przypadku dystrybutorów i marek narzędzi zamówienia OEM/ODM są obsługiwane z niestandardowymi profilami prędkości, kolorem obudowy i prywatnymi etykietami od 300 sztuk.
Wniosek
Nadmierne zużycie tarczy jest w dużej mierze konsekwencją wahań prędkości wrzeciona i niestabilności mechanicznej, a nie samego błędu operatora. Utrzymywanie stałej prędkości obrotowej pod obciążeniem, utrzymywanie współosiowości wrzeciona i kontrolowanie temperatury roboczej pozwala materiałom ściernym osiągnąć zaprojektowaną żywotność. W przypadku zakładów zajmujących się obróbką metali o dużej wydajności sprzęt z aktywną elektroniczną stabilizacją prędkości zmniejsza roczne wydatki na materiały eksploatacyjne.
Grupa HOPRIO, profesjonalny producent sterowników i silników, została założona w 2000 roku. Siedziba grupy znajduje się w mieście Changzhou w prowincji Jiangsu.