Les disques abrasifs s'usent plus rapidement que prévu dans la plupart des ateliers industriels, et la cause est généralement attribuée à la pression de l'opérateur. La force accélère l’usure mécanique, mais elle constitue rarement le seul facteur.
Un disque abrasif dépend d'un équilibre entre la vitesse de surface et l'enlèvement de matière. Lorsque cet équilibre est perturbé, la résine de liaison se décompose prématurément ou les grains abrasifs se fracturent avant de se couper. Quatre facteurs mécaniques et électriques expliquent généralement le problème.
1. Chute de vitesse de broche sous forte charge
Les disques abrasifs sont conçus pour fonctionner dans une plage de vitesses de surface spécifique, généralement autour de 80 m/s pour les tailles standard de 125 mm et 230 mm.
Lorsqu’un moteur à balais conventionnel rencontre une forte résistance, il ralentit. En dessous de la vitesse de conception, les grains abrasifs arrêtent de cisailler les copeaux de l'acier et commencent à traîner sur la surface. La friction et la chaleur augmentent, la liaison résineuse se ramollit et l'abrasif utilisable se détache sans enlever davantage de matière.
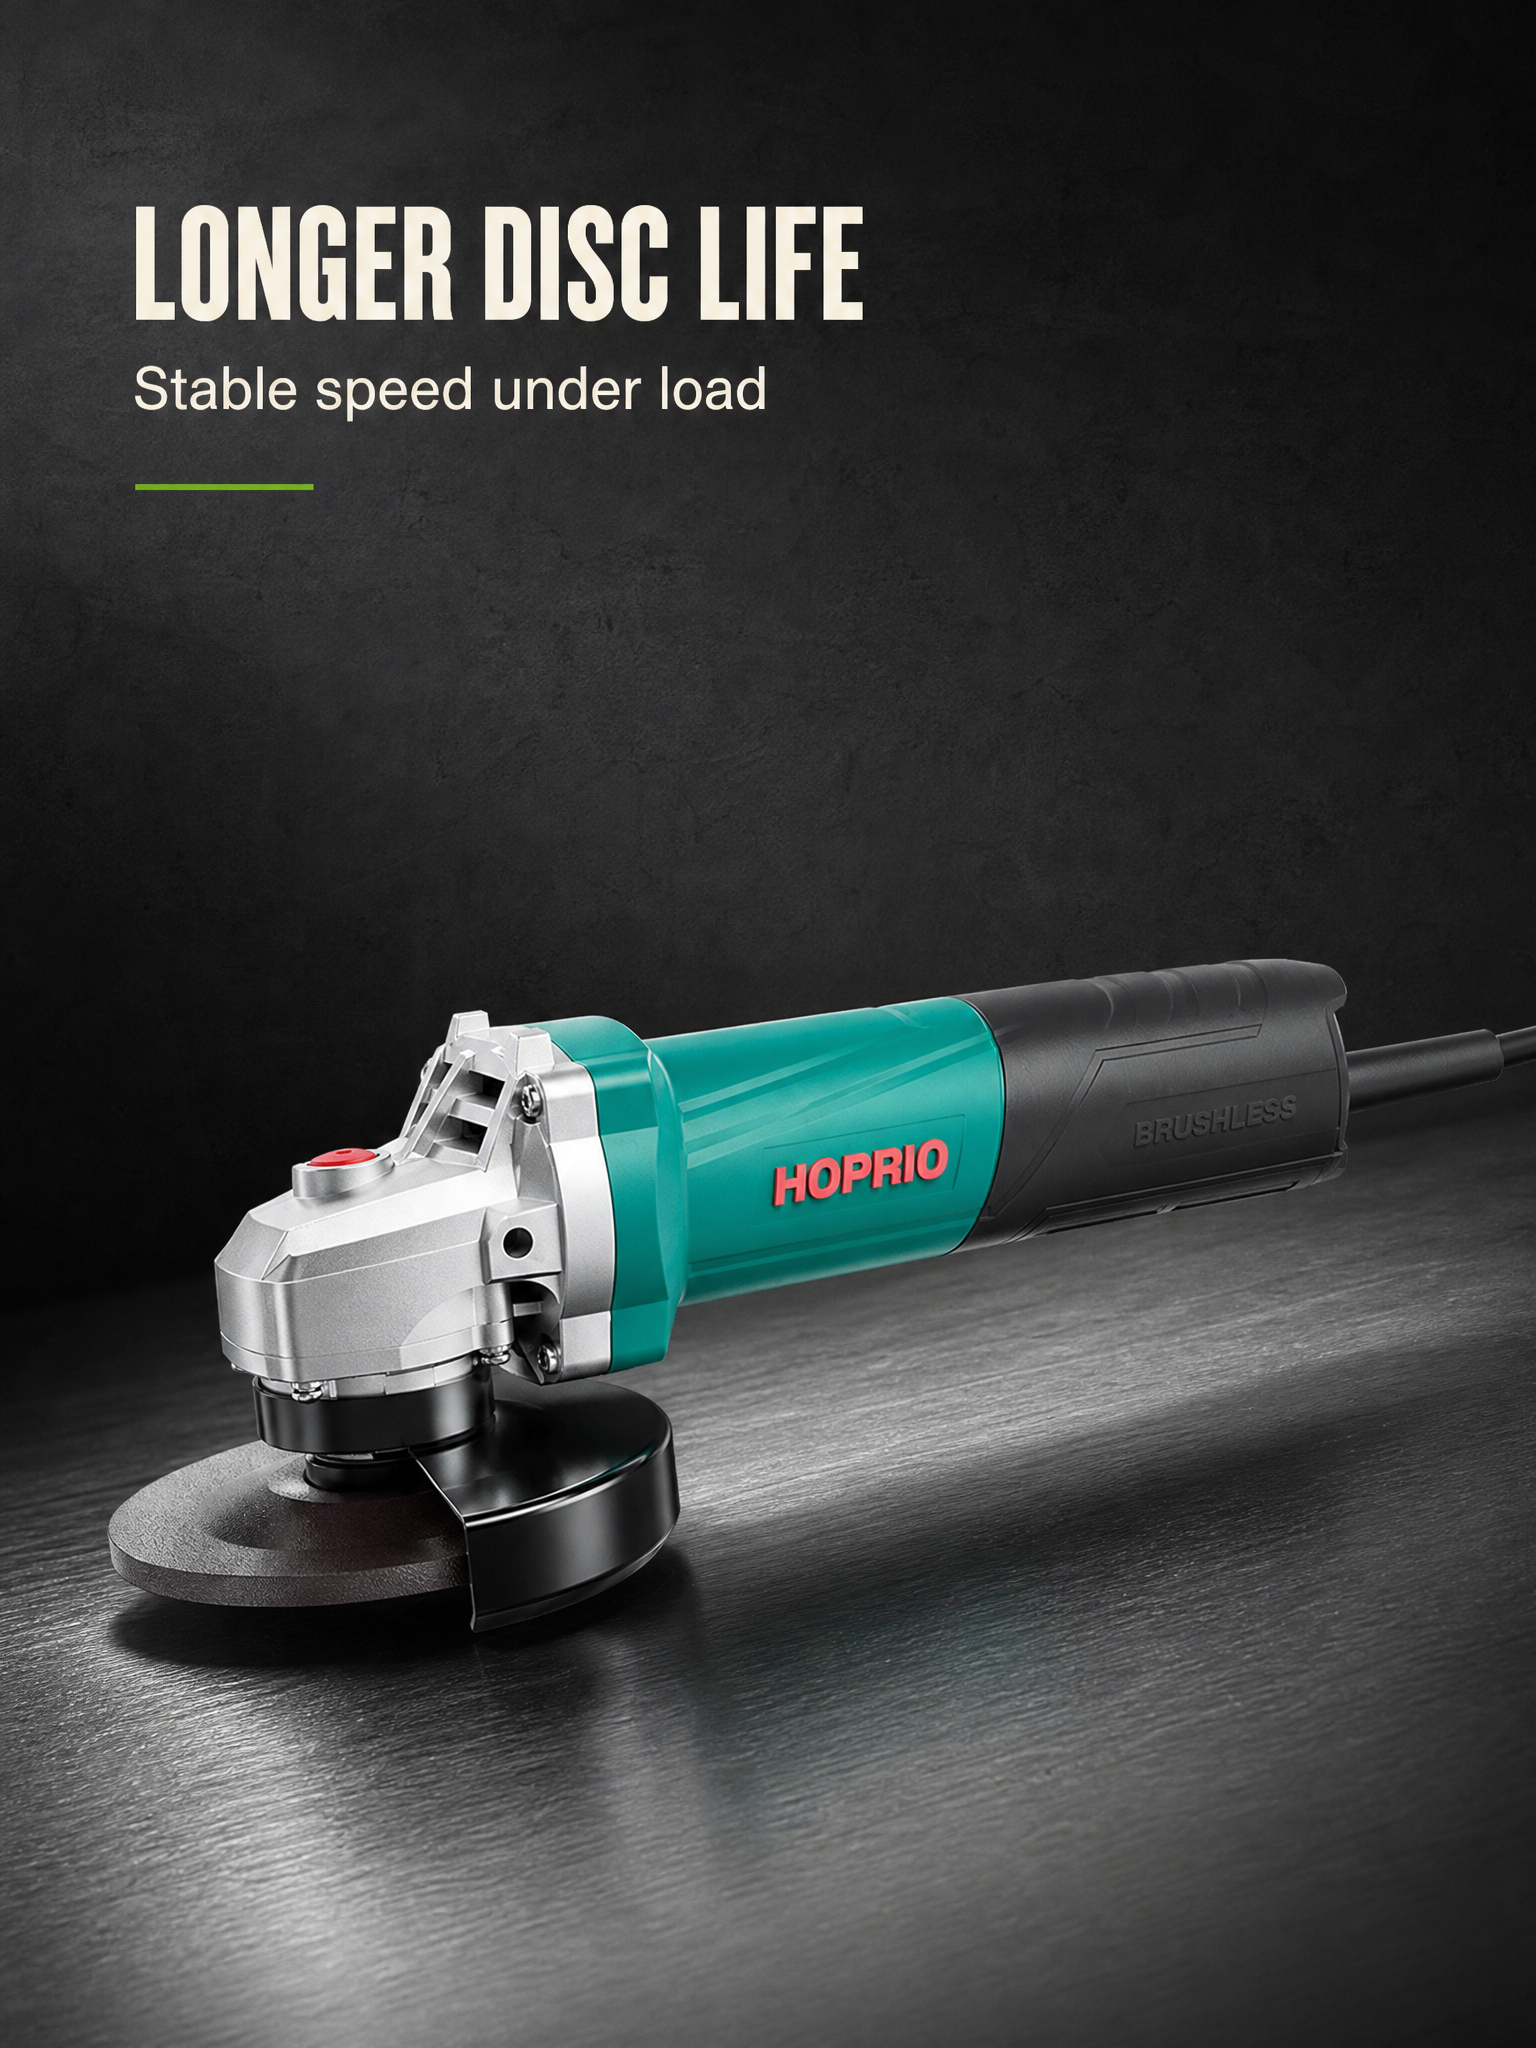
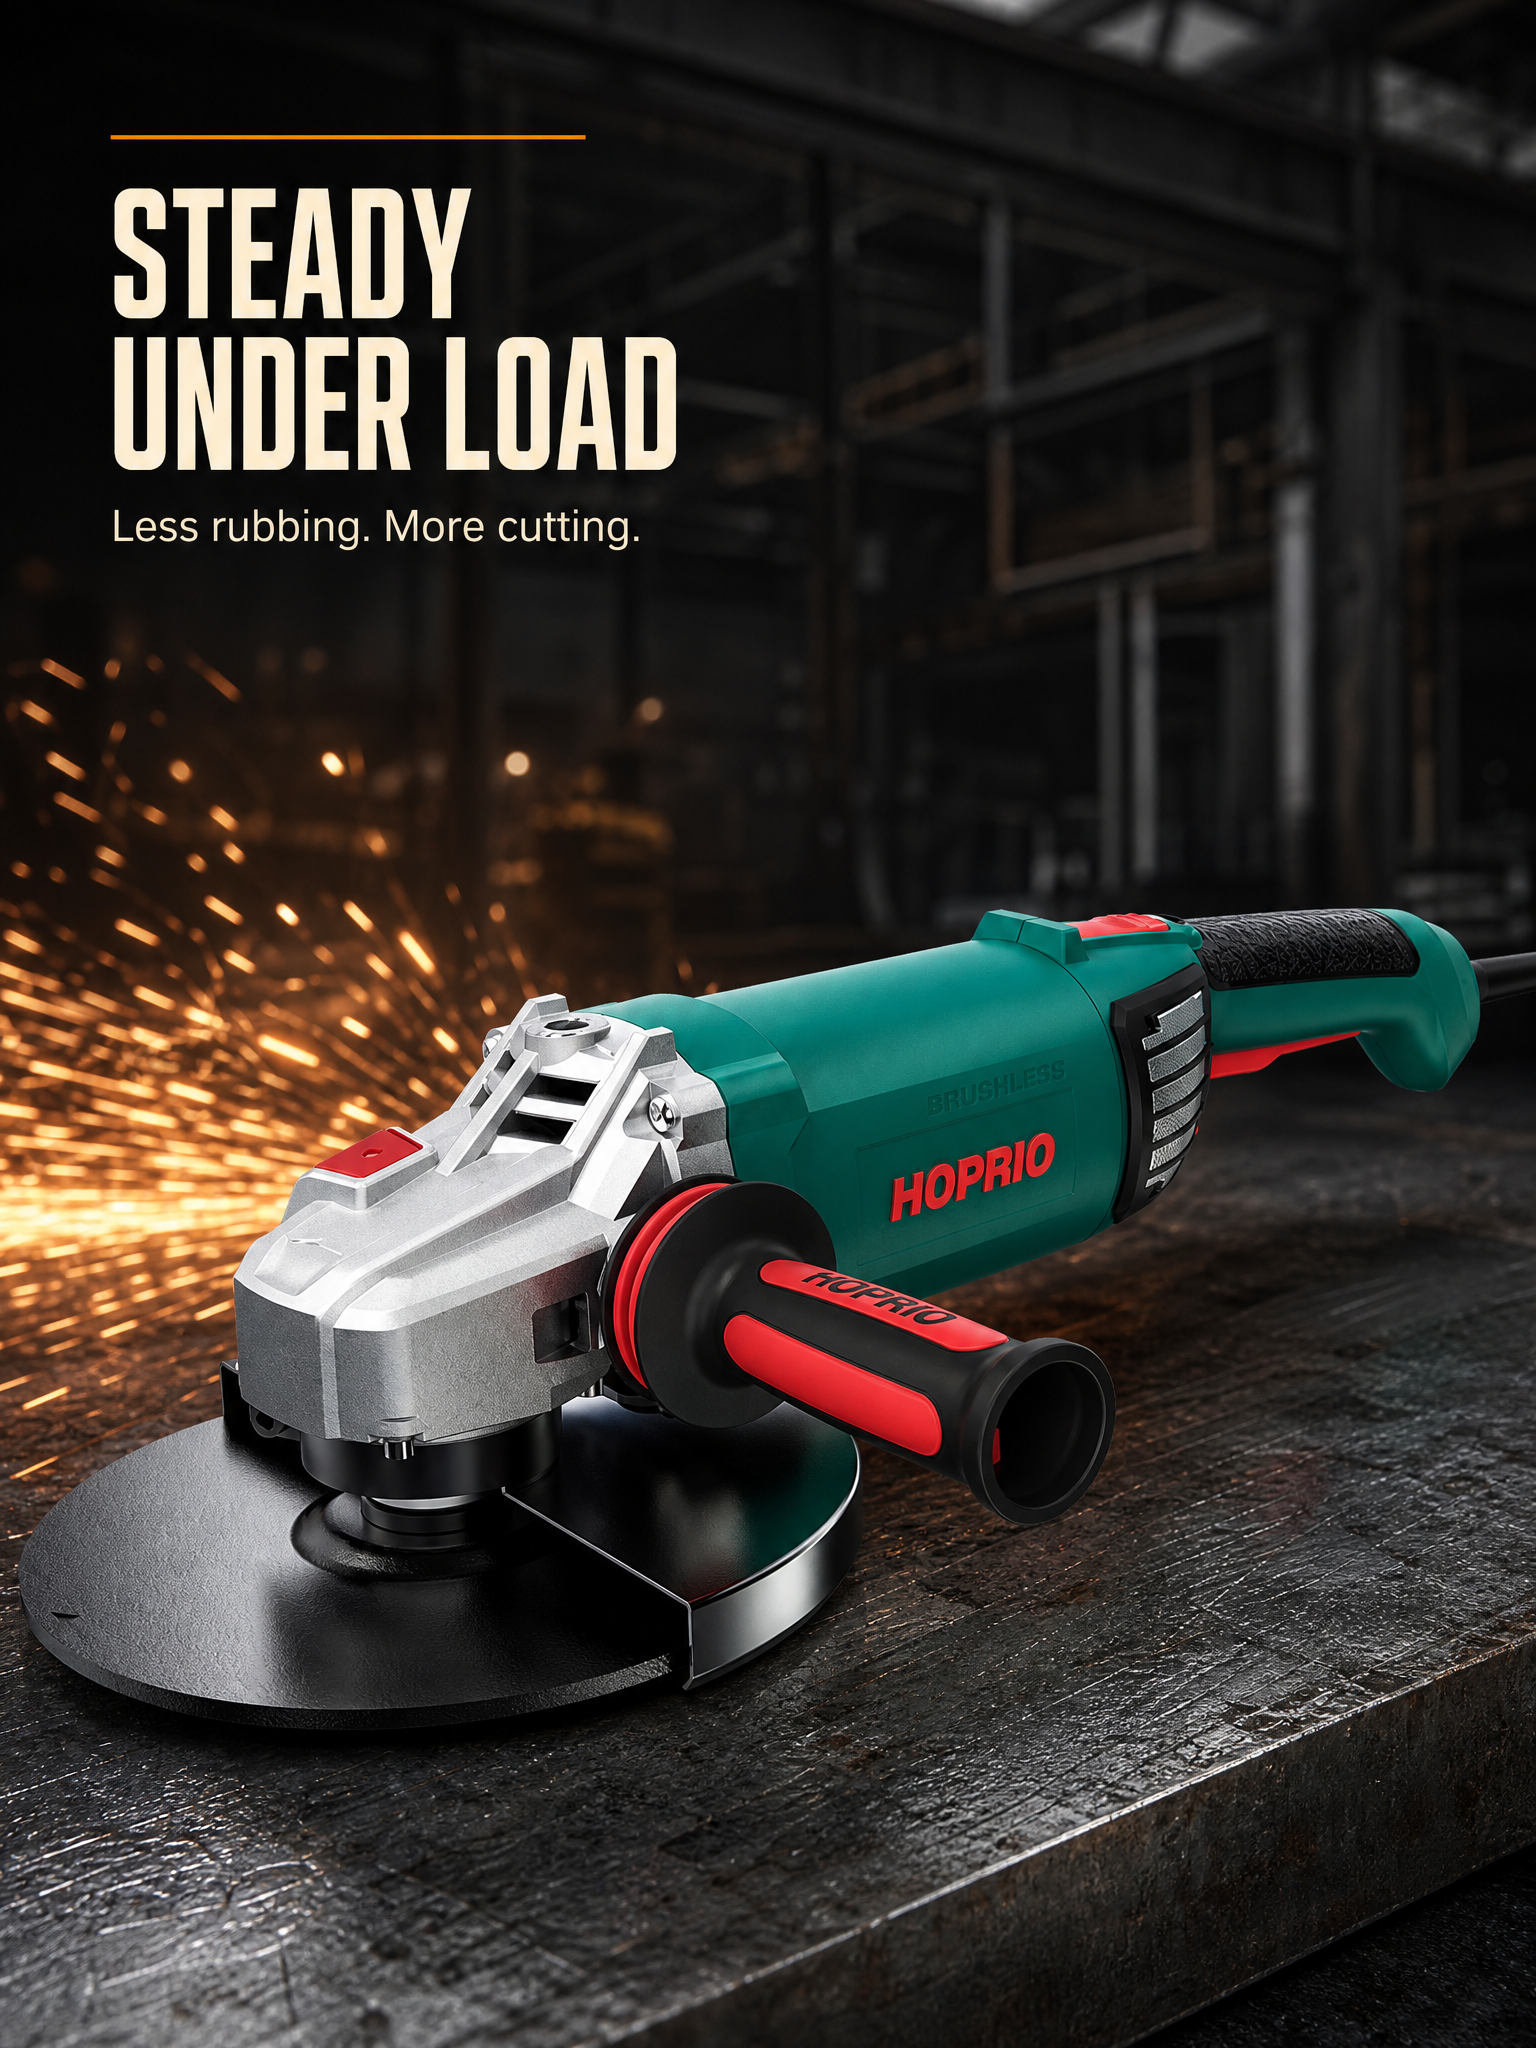
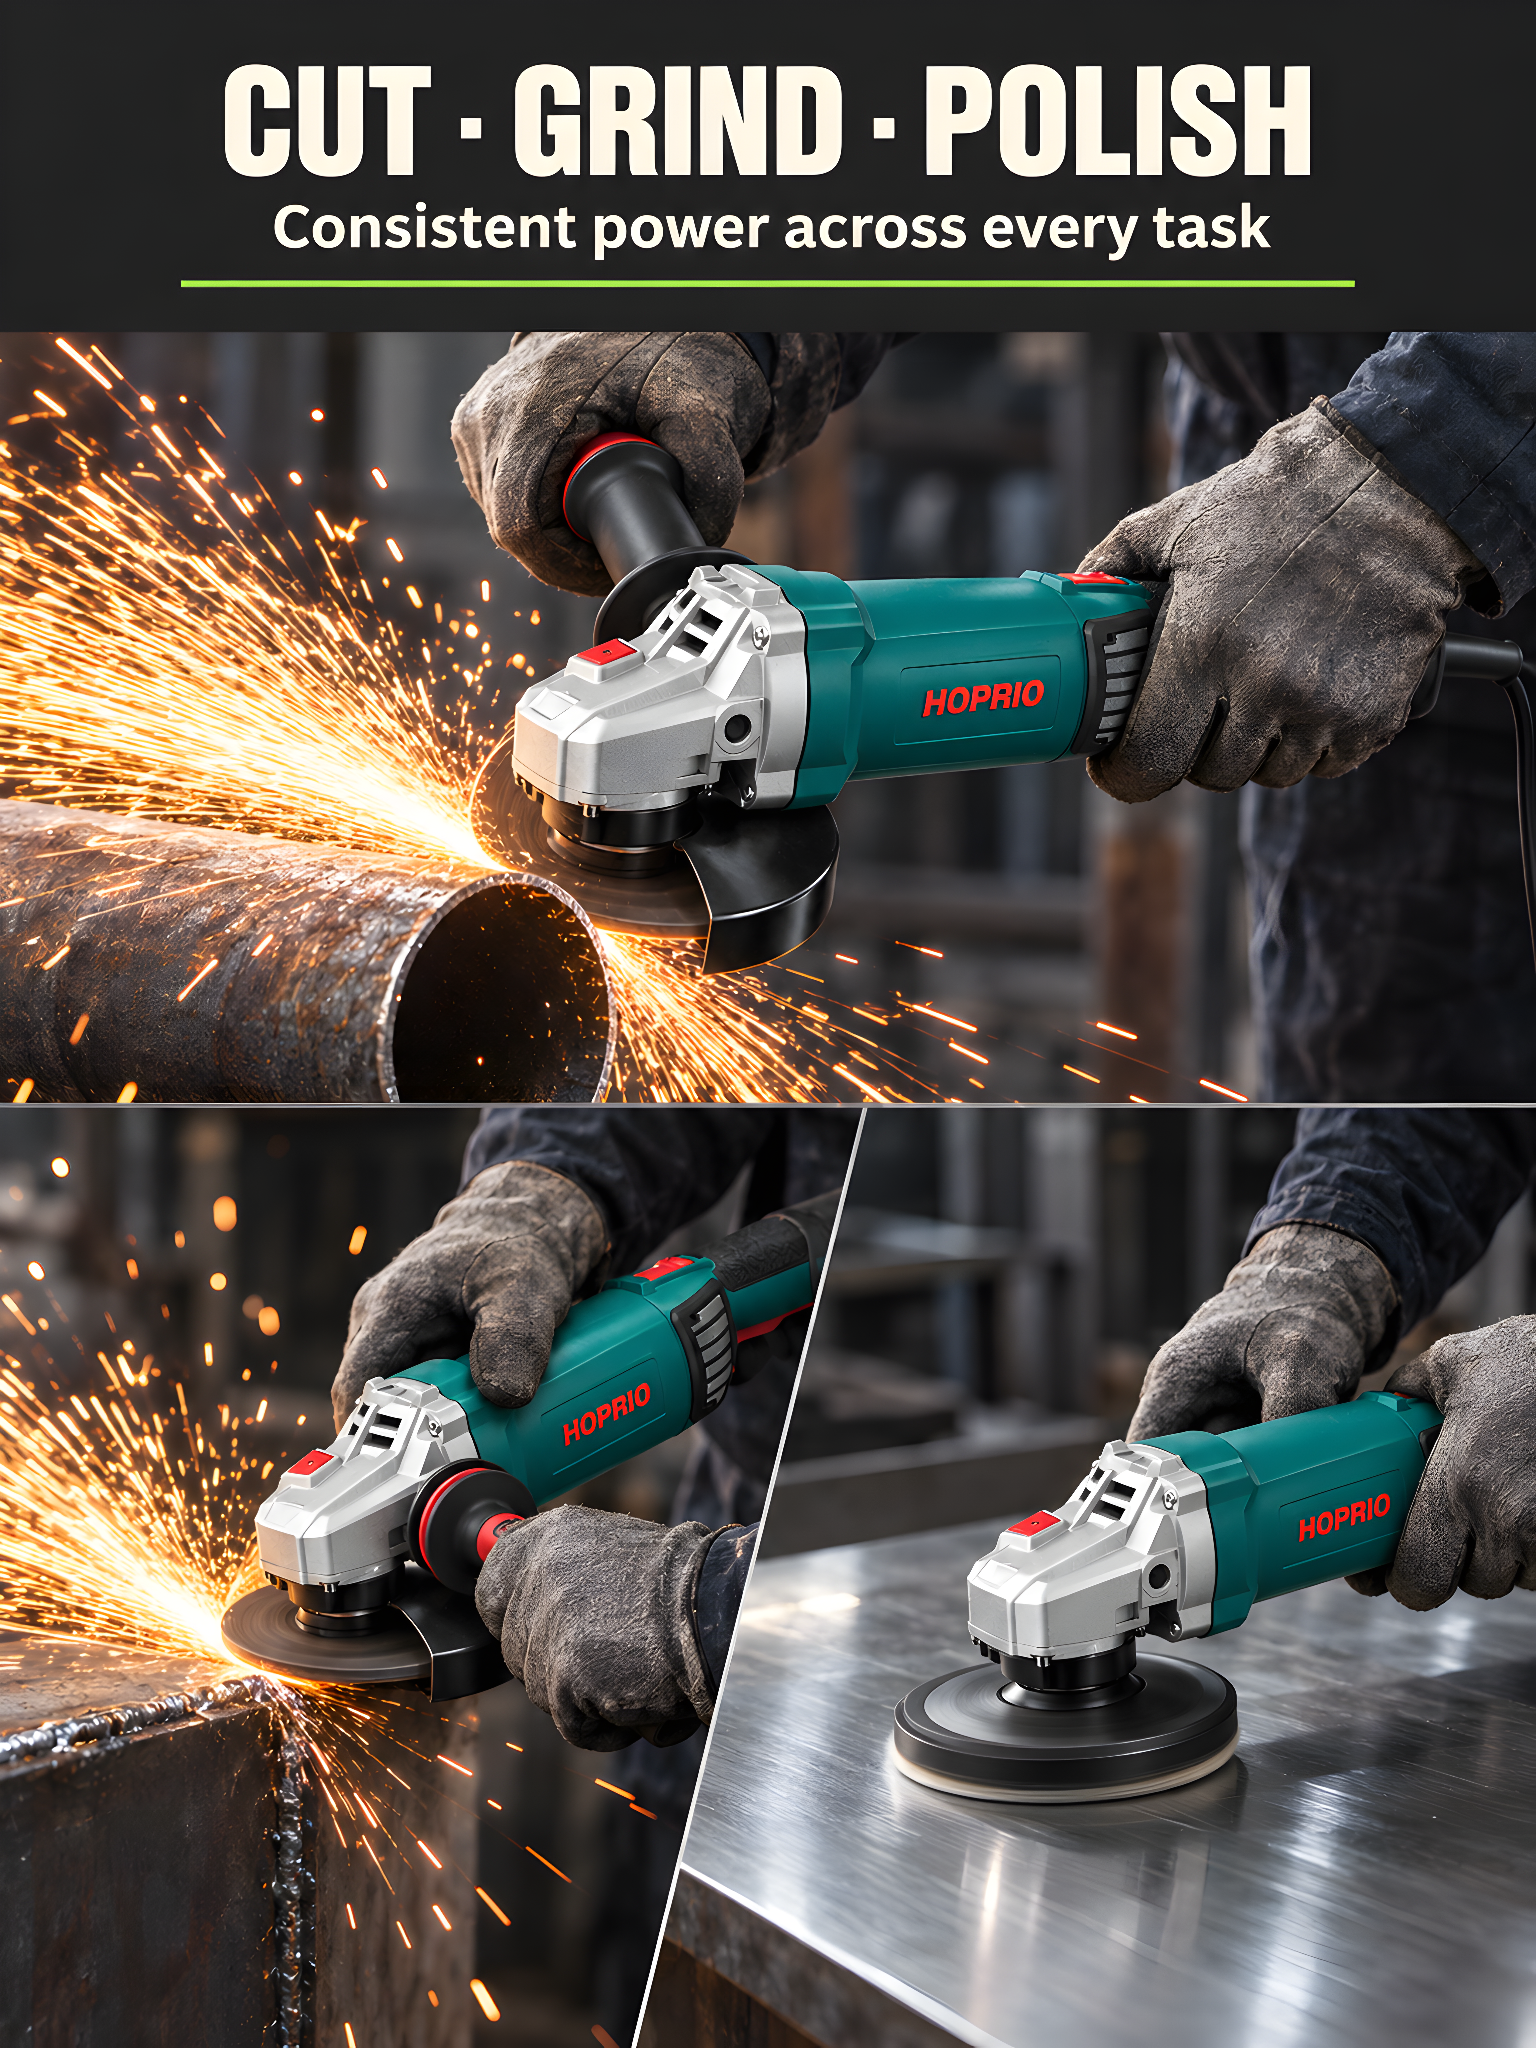
C’est ce à quoi répond le contrôle à vitesse constante sous charge. Dans les plates-formes de meuleuse d'angle HOPRIO, le contrôleur ajuste automatiquement la puissance de sortie pour maintenir la vitesse de broche et le couple stables lors des tâches de coupe, de meulage et de polissage, de sorte que le disque continue de couper plutôt que de frotter.
2. Faux-rond de la broche et vibrations mécaniques
Un disque tournant entre 8 000 et 10 000 tr/min est sensible à l'instabilité de rotation. Si la broche manque de précision, le disque frappe la pièce de manière inégale à chaque tour.
Le résultat est un micro-impact plutôt qu’une abrasion douce. Les amas de grains abrasifs se fracturent mécaniquement au lieu de s'user progressivement : gaspillage d'abrasif, finition de surface inégale et davantage de vibrations transmises à l'opérateur.
Le faux-rond est contrôlé au stade de la fabrication grâce aux tolérances de la boîte de vitesses et de la broche. Les boîtiers de meuleuse d'angle HOPRIO intègrent également un système anti-impact qui détecte les chutes accidentelles et déclenche des protections internes, réduisant ainsi les dommages causés par les impacts qui perturberaient autrement l'alignement de la broche.
3. Température de fonctionnement excessive
Le broyage concentre la chaleur au point de contact. En service continu, cette chaleur s'accumule dans le corps du disque et le carter d'engrenage avant.
Les liaisons des résines organiques s’affaiblissent sous des températures élevées et prolongées. À mesure que le liant se ramollit, les grains se libèrent sous une pression de broyage normale. Les outils dont le débit d'air de refroidissement est limité maintiennent la zone de coupe plus chaude, ce qui accélère le cycle.
Deux décisions de conception HOPRIO portent sur ce point. Le premier est la protection contre la surchauffe : une surveillance interne coupe la sortie du variateur lorsque la température atteint des limites de sécurité, avant que des dommages ne surviennent. La seconde est une construction sans condensateur : le retrait des condensateurs électrolytiques élimine un composant qui se dégrade avec la chaleur et qui constitue un point faible connu des outils conventionnels.
4. Fluctuations de puissance et couple incohérent
Sur les longues rallonges ou sur les sites alimentés par un générateur, la tension chute à chaque fois qu'un équipement lourd démarre. Un moteur universel perd immédiatement du couple et de la vitesse, produisant la condition de frottement inefficace décrite ci-dessus.
Les contrôleurs HOPRIO fournissent une puissance de sortie équilibrée, maintenant des performances stables malgré les variations de tension et les charges lourdes plutôt que de laisser la sortie suivre l'alimentation.
Ce que HOPRIO construit différemment
HOPRIO conçoit et fabrique en interne des moteurs brushless et leurs contrôleurs. La gamme de contrôleurs vendue en tant que produits autonomes (y compris les contrôleurs IGBT à capteur sans effet Hall tels que le HP-DB2207 avec une plage de vitesse de 3 000 à 30 000 tr/min) est la même famille technologique utilisée dans les outils finis de HOPRIO.
Étant donné que le moteur et le contrôleur sont développés ensemble, les seuils de protection et la régulation de vitesse sont adaptés à chaque plate-forme d'outils spécifique plutôt que hérités des paramètres généraux par défaut du fournisseur.
Pour les distributeurs et les marques d'outils, les commandes OEM/ODM sont prises en charge avec des profils de vitesse personnalisés, la couleur du boîtier et un étiquetage privé à partir de 300 unités.
Conclusion
L'usure excessive des disques est en grande partie une conséquence des fluctuations de la vitesse de broche et de l'instabilité mécanique plutôt que d'une seule erreur de l'opérateur. Le maintien d'une vitesse de rotation stable sous charge, le maintien de l'alignement de la broche et le contrôle de la température de fonctionnement permettent aux consommables abrasifs d'atteindre leur durée de vie prévue. Pour les installations de travail des métaux à grand volume, les équipements dotés d'une stabilisation électronique active de la vitesse réduisent les dépenses annuelles en consommables.
Le groupe HOPRIO, fabricant professionnel de contrôleurs et de moteurs, a été créé en 2000. Siège social du groupe dans la ville de Changzhou, province du Jiangsu.