Discurile abrazive se uzează mai repede decât era de așteptat în majoritatea atelierelor industriale, iar cauza este de obicei atribuită presiunii operatorului. Forța accelerează uzura mecanică, dar rareori este singurul factor.
Un disc abraziv depinde de un echilibru între viteza suprafeței și îndepărtarea materialului. Când acest echilibru este perturbat, rășina de lipire se descompune devreme sau boabele abrazive se fracturează înainte de a fi tăiate. Patru factori mecanici și electrici explică de obicei problema.
1. Scăderea vitezei axului sub sarcină grea
Discurile abrazive sunt proiectate să ruleze într-un interval specific de viteză pe suprafață, de obicei în jur de 80 m/s pentru dimensiunile standard de 125 mm și 230 mm.
Când un motor convențional cu perii întâlnește o rezistență mare, acesta încetinește. Sub viteza de proiectare, boabele abrazive opresc forfecarea așchiilor din oțel și încep să tragă pe suprafață. Frecarea și căldura cresc, legătura de rășină se înmoaie, iar abrazivul utilizabil se scurge fără a îndepărta mai mult material.
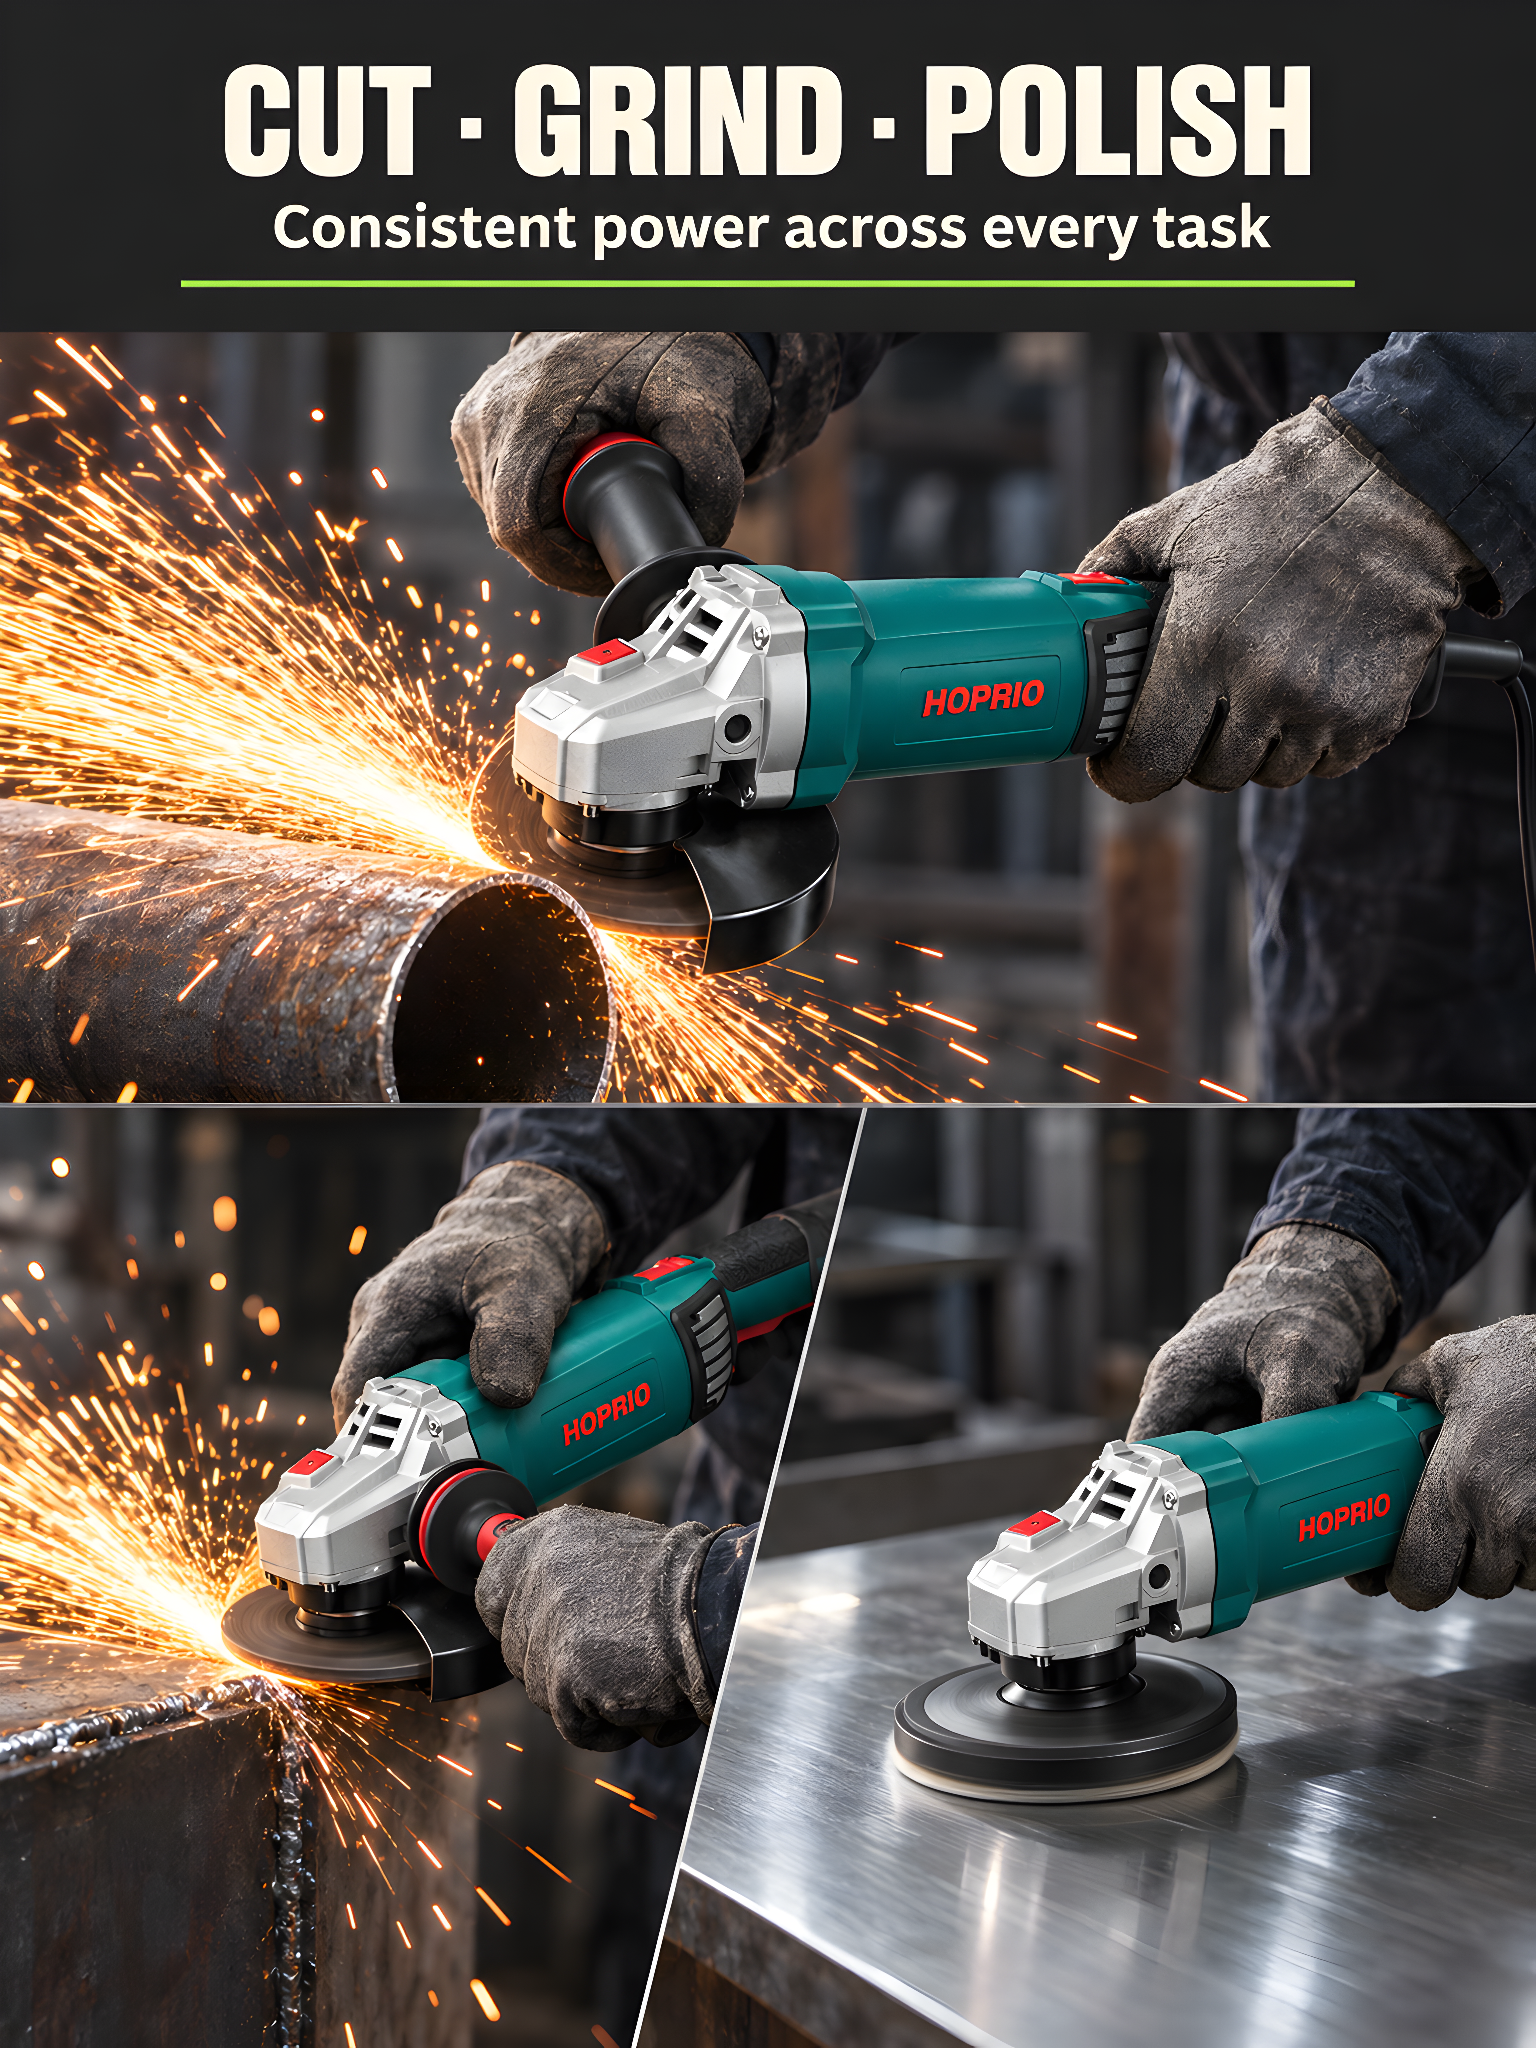
Aceasta este ceea ce se adresează controlului cu viteză constantă sub sarcină. În platformele de polizor unghiular de la HOPRIO, controlerul ajustează automat puterea de ieșire pentru a menține constant viteza axului și cuplul în sarcinile de tăiere, șlefuire și lustruire, astfel încât discul să continue să taie mai degrabă decât să frece.
2. Runout ax și vibrație mecanică
Un disc care se rotește la 8.000 până la 10.000 RPM este sensibil la instabilitatea rotației. Dacă axul se epuizează, discul lovește piesa de prelucrat în mod neuniform la fiecare rotație.
Rezultatul este mai degrabă un micro-impact decât o abraziune lină. Grupurile de granule abrazive se rup mecanic, în loc să se uzeze treptat - abraziv irosit, finisaj neuniform al suprafeței și mai multe vibrații transmise operatorului.
Deformarea este controlată în etapa de fabricație prin toleranțele cutiei de viteze și ale arborelui. Carcasele polizorului unghiular HOPRIO încorporează, de asemenea, un sistem anti-impact care detectează căderile accidentale și declanșează măsuri de protecție interne, reducând daunele de impact care altfel ar perturba alinierea axului.
3. Temperatura de funcționare excesivă
Măcinarea concentrează căldura la punctul de contact. În condiții de funcționare continuă, căldura se acumulează în corpul discului și în carcasa angrenajului față.
Legăturile de rășină organică slăbesc la temperaturi ridicate prelungite. Pe măsură ce legătura se înmoaie, boabele eliberează sub presiune normală de măcinare. Uneltele cu flux de aer de răcire restricționat mențin zona tăiată mai fierbinte, ceea ce accelerează ciclul.
Două decizii de proiectare HOPIO se referă la acest lucru. Primul este protecția la supraîncălzire: monitorizarea internă reduce puterea unității atunci când temperatura atinge limitele de siguranță, înainte de a se produce deteriorarea. Al doilea este construcția fără condensator - îndepărtarea condensatoarelor electrolitice elimină o componentă care se degradează cu căldură și este un punct slab cunoscut în instrumentele convenționale.
4. Fluctuații de putere și cuplu inconsecvent
Pe prelungitoare lungi sau pe site-uri alimentate de generator, tensiunea scade ori de câte ori echipamentele grele pornesc ciclul. Un motor universal pierde cuplul și viteza imediat, producând condiția de frecare ineficientă descrisă mai sus.
Controlerele HOPRIO oferă o putere de ieșire echilibrată, menținând o performanță stabilă prin variații de tensiune și sarcini grele, mai degrabă decât să lase ieșirea să urmărească alimentarea.
Ce construiește HOPIO altfel
HOPRIO proiectează și produce motoare fără perii și controlerele acestora în interior. Gama de controlere vândute ca produse de sine stătătoare – inclusiv controlere IGBT fără senzor Hall, cum ar fi HP-DB2207 cu o gamă de viteze de 3.000–30.000 rpm – este aceeași familie de tehnologie folosită în interiorul sculelor finite ale HOPRIO.
Deoarece motorul și controlerul sunt dezvoltate împreună, pragurile de protecție și reglarea vitezei sunt reglate pentru fiecare platformă de instrumente specifică, mai degrabă decât moștenite din valorile implicite generale ale furnizorului.
Pentru distribuitori și mărci de scule, comenzile OEM/ODM sunt acceptate cu profile de viteză personalizate, culoarea carcasei și etichetare privată de la 300 de unități.
Concluzie
Uzura excesivă a discurilor este în mare parte o consecință a fluctuației vitezei axului și a instabilității mecanice, mai degrabă decât a erorii operatorului. Menținerea vitezei de rotație constantă sub sarcină, menținerea alinierii axului și controlul temperaturii de funcționare permit consumabilelor abrazive să atingă durata de viață proiectată. Pentru instalațiile de prelucrare a metalelor de mare volum, echipamentele cu stabilizare electronică activă a vitezei reduc cheltuielile anuale cu consumabile.