Abrazivne plošče se v večini industrijskih delavnic obrabijo hitreje, kot je pričakovano, vzrok pa se običajno pripisuje pritisku operaterja. Sila sicer pospešuje mehansko obrabo, vendar je le redko edini dejavnik.
Abrazivna plošča je odvisna od ravnovesja med površinsko hitrostjo in odstranjevanjem materiala. Ko je to ravnovesje porušeno, se vezna smola predčasno razgradi ali pa se abrazivna zrna zlomijo, preden se zarežejo. Težavo običajno razložijo štirje mehanski in električni dejavniki.
1. Padec hitrosti vretena pod veliko obremenitvijo
Brusilne plošče so zasnovane za delovanje v določenem območju površinske hitrosti, običajno okoli 80 m/s za standardne velikosti 125 mm in 230 mm.
Ko običajen brušeni motor naleti na velik upor, se upočasni. Pod načrtovano hitrostjo abrazivna zrna prenehajo trgati ostružke iz jekla in namesto tega začnejo vleči po površini. Trenje in toplota se povečata, smolna vez se zmehča in uporaben abrazivni material se razlije, ne da bi odstranili več materiala.
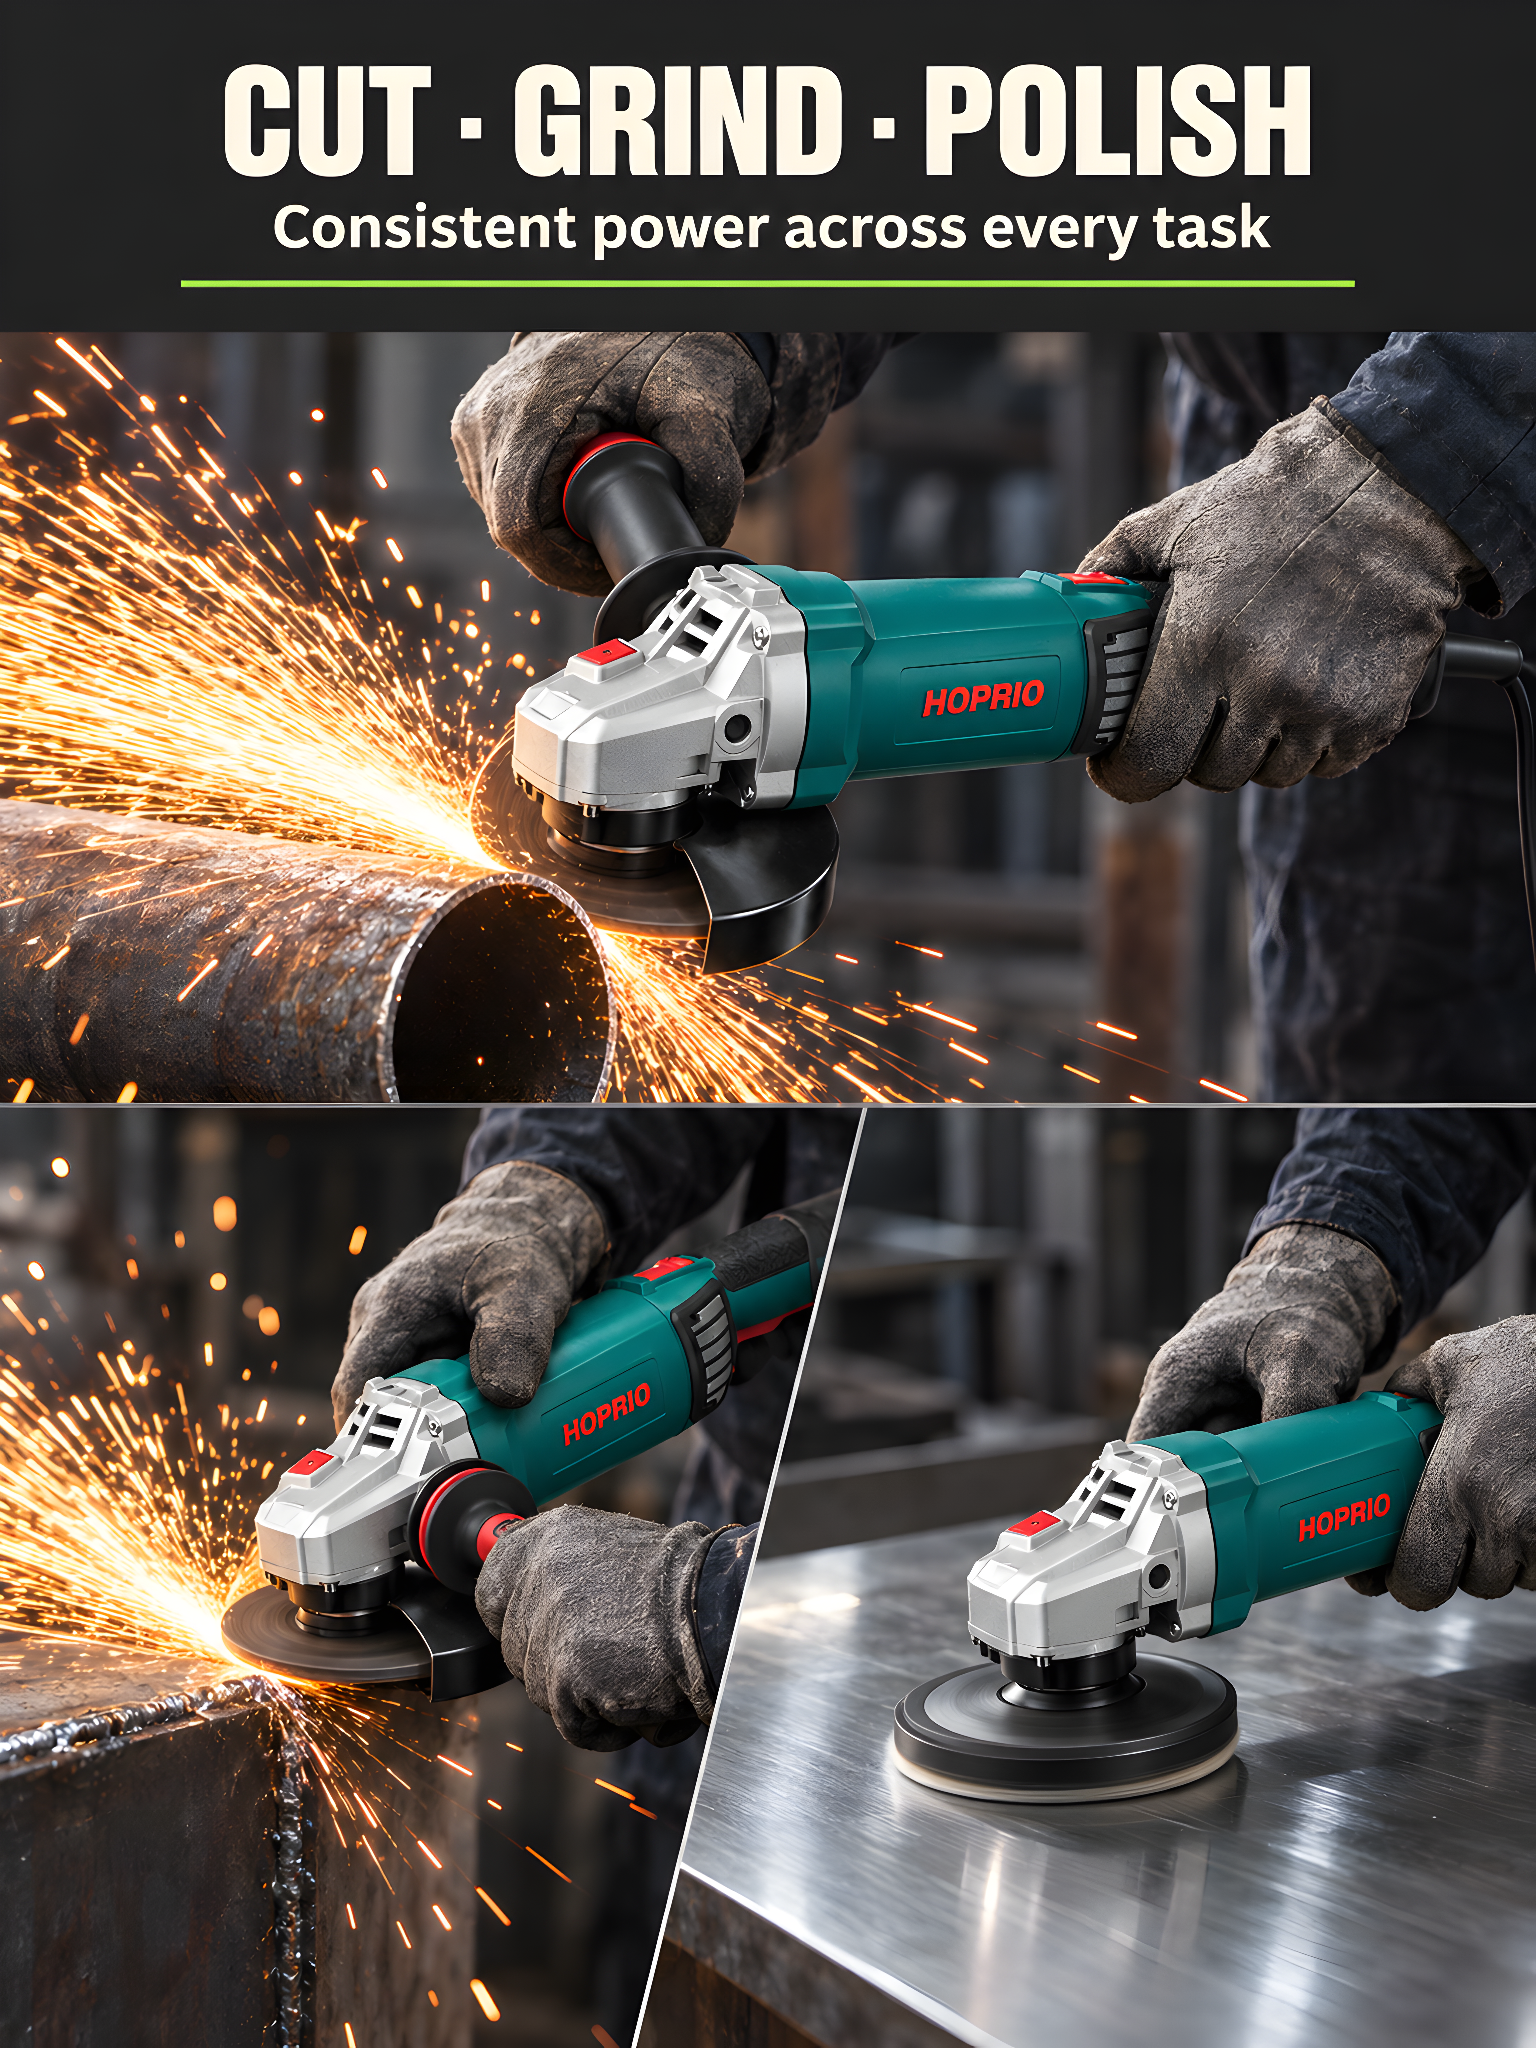
To je tisto, kar obravnava nadzor pod obremenitvijo s konstantno hitrostjo. V platformah kotnih brusilnikov HOPRIO krmilnik samodejno prilagaja izhodno moč, da ohranja hitrost vretena in navor enakomerno med nalogami rezanja, brušenja in poliranja, tako da disk še naprej reže, namesto da drgne.
2. Iztekanje vretena in mehanske vibracije
Disk, ki se vrti z 8.000 do 10.000 RPM, je občutljiv na rotacijsko nestabilnost. Če vreteno zmanjka, disk ob vsakem obratu neenakomerno udari ob obdelovanec.
Rezultat je mikro udarec namesto gladke abrazije. Grozdi abrazivnih zrn se mehansko zlomijo, namesto da bi se postopoma obrabili – izgubljeni abraziv, neenakomerna površinska obdelava in več vibracij, ki se prenašajo na upravljavca.
Iztekanje je nadzorovano v proizvodni fazi s tolerancami menjalnika in vretena. Ohišja kotnih brusilnikov HOPRIO vključujejo tudi sistem proti udarcem, ki zazna nenamerne padce in sproži notranja varovala, kar zmanjša poškodbe zaradi udarcev, ki bi sicer motile poravnavo vretena.
3. Previsoka delovna temperatura
Mletje koncentrira toploto na kontaktni točki. Med neprekinjenim delovanjem se ta toplota kopiči v ohišju diska in ohišju sprednjega menjalnika.
Vezi organske smole oslabijo pod dolgotrajno visoko temperaturo. Ko se vez zmehča, se zrna sprostijo pod normalnim tlakom mletja. Orodja z omejenim pretokom hladilnega zraka ohranjajo območje reza bolj vroče, kar pospeši cikel.
Na to vplivata dve oblikovalski odločitvi HOPRIO. Prva je zaščita pred pregrevanjem: notranji nadzor zmanjša moč pogona, ko temperatura doseže varne meje, preden pride do poškodbe. Drugi je konstrukcija brez kondenzatorjev - odstranitev elektrolitskih kondenzatorjev odstrani komponento, ki se razgradi s toploto in je znana šibka točka v običajnih orodjih.
4. Nihanja moči in nedosleden navor
Na dolgih podaljških ali mestih, ki jih napaja generator, napetost pade vsakič, ko se vklopi težka oprema. Univerzalni motor takoj izgubi navor in hitrost, kar povzroči neučinkovito drgnjenje, opisano zgoraj.
Krmilniki HOPRIO zagotavljajo uravnoteženo izhodno moč, ohranjajo stabilno delovanje pri nihanju napetosti in velikih obremenitvah, namesto da bi dovolili, da izhod sledi oskrbi.
Kaj HOPRIO gradi drugače
HOPRIO načrtuje in izdeluje brezkrtačne motorje in njihove krmilnike v podjetju. Obseg krmilnikov, ki se prodajajo kot samostojni izdelki — vključno s krmilniki IGBT brez Hallovega senzorja, kot je HP-DB2207 z razponom hitrosti 3.000–30.000 vrt/min — je ista tehnološka družina, ki se uporablja v končnih orodjih HOPRIO.
Ker sta motor in krmilnik razvita skupaj, so zaščitni pragovi in regulacija hitrosti nastavljeni na posamezno platformo orodja in ne podedovani od splošnih dobaviteljevih privzetih nastavitev.
Za distributerje in znamke orodij so naročila OEM/ODM podprta s profili hitrosti po meri, barvo ohišja in zasebnim označevanjem od 300 enot.
Zaključek
Prekomerna obraba diska je v veliki meri posledica nihanja hitrosti vretena in mehanske nestabilnosti in ne zgolj napake operaterja. Ohranjanje enakomerne vrtilne hitrosti pod obremenitvijo, vzdrževanje poravnave vretena in nadzor delovne temperature omogočajo, da abrazivni potrošni material doseže svojo predvideno življenjsko dobo. Za objekte za obdelavo kovin z velikim obsegom oprema z aktivno elektronsko stabilizacijo hitrosti zmanjša letne izdatke za potrošni material.
Skupina HOPRIO, profesionalni proizvajalec krmilnikov in motorjev, je bila ustanovljena leta 2000. Sedež skupine je v mestu Changzhou, provinca Jiangsu.