Schleifscheiben verschleißen in den meisten Industriewerkstätten schneller als erwartet, und die Ursache wird meist auf den Druck des Bedieners zurückgeführt. Kraft beschleunigt zwar den mechanischen Verschleiß, ist aber selten der einzige Faktor.
Bei einer Schleifscheibe kommt es auf ein Gleichgewicht zwischen Oberflächengeschwindigkeit und Materialabtrag an. Wenn dieses Gleichgewicht gestört ist, zerfällt das Bindeharz frühzeitig oder die Schleifkörner brechen, bevor sie schneiden. Vier mechanische und elektrische Faktoren erklären im Allgemeinen das Problem.
1. Spindelgeschwindigkeit sinkt bei hoher Belastung
Schleifscheiben sind für den Betrieb innerhalb eines bestimmten Oberflächengeschwindigkeitsbereichs ausgelegt, typischerweise etwa 80 m/s für Standardgrößen von 125 mm und 230 mm.
Wenn ein herkömmlicher Bürstenmotor auf starken Widerstand trifft, wird er langsamer. Unterhalb der vorgesehenen Geschwindigkeit hören die Schleifkörner auf, Späne vom Stahl abzuscheren, und beginnen stattdessen, über die Oberfläche zu schleifen. Reibung und Hitze steigen, die Harzbindung wird weicher und nutzbares Schleifmittel geht verloren, ohne dass mehr Material abgetragen wird.
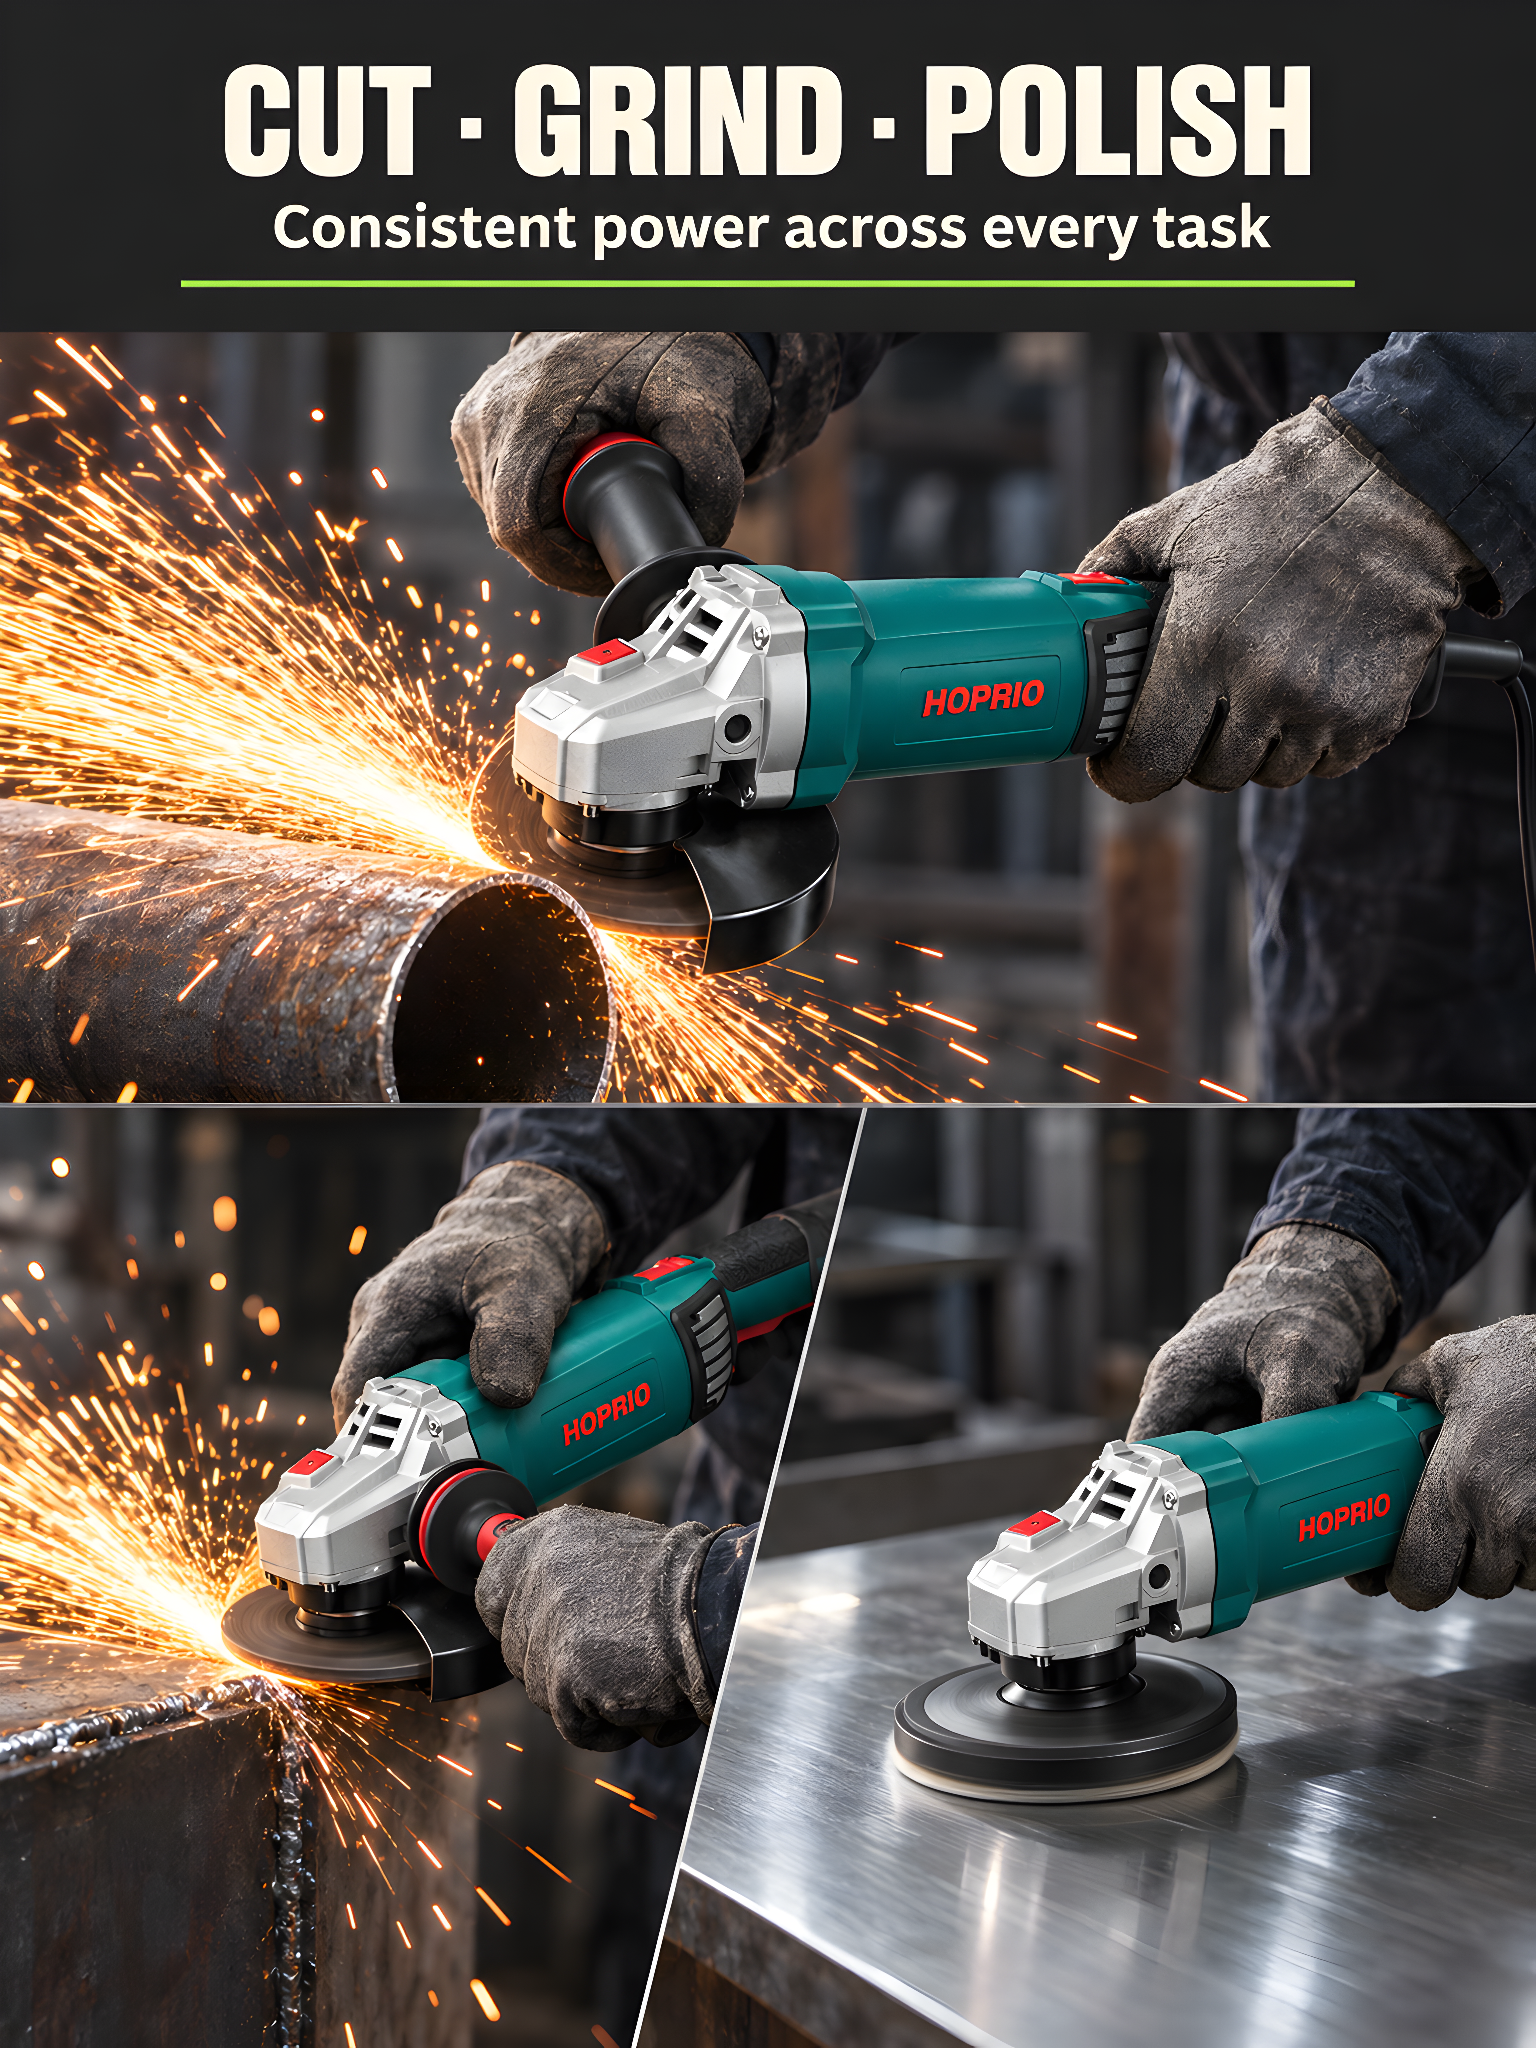
Hier geht es um die Regelung mit konstanter Drehzahl unter Last. Bei den Winkelschleiferplattformen von HOPRIO passt die Steuerung die Leistungsabgabe automatisch an, um die Spindelgeschwindigkeit und das Drehmoment bei Schneid-, Schleif- und Polieraufgaben konstant zu halten, sodass die Scheibe weiter schneidet und nicht reibt.
2. Spindelrundlauf und mechanische Vibration
Eine Scheibe, die sich mit 8.000 bis 10.000 U/min dreht, reagiert empfindlich auf Rotationsinstabilität. Wenn die Spindel unrund läuft, trifft die Scheibe bei jeder Umdrehung ungleichmäßig auf das Werkstück.
Das Ergebnis ist eher ein Mikroschlag als ein glatter Abrieb. Ansammlungen von Schleifkörnern brechen mechanisch ab, anstatt sich allmählich abzunutzen – verschwendetes Schleifmittel, ungleichmäßige Oberflächenbeschaffenheit und mehr Vibrationen, die auf den Bediener übertragen werden.
Der Rundlauf wird in der Fertigungsphase durch Getriebe- und Spindeltoleranzen kontrolliert. Die Winkelschleifergehäuse von HOPRIO verfügen außerdem über ein Anti-Stoß-System, das unbeabsichtigtes Herunterfallen erkennt und interne Schutzmaßnahmen auslöst, wodurch Stoßschäden reduziert werden, die andernfalls die Spindelausrichtung beeinträchtigen würden.
3. Zu hohe Betriebstemperatur
Beim Schleifen wird die Wärme an der Kontaktstelle konzentriert. Bei Dauerbetrieb staut sich diese Wärme im Scheibenkörper und im vorderen Getriebegehäuse.
Organische Harzbindungen werden bei anhaltend hoher Temperatur schwächer. Wenn die Bindung weicher wird, lösen sich die Körner unter normalem Schleifdruck. Werkzeuge mit eingeschränktem Kühlluftstrom halten die Schnittzone heißer, was den Zyklus beschleunigt.
Hierauf beziehen sich zwei Designentscheidungen von HOPRIO. Der erste ist der Überhitzungsschutz: Die interne Überwachung unterbricht die Antriebsleistung, wenn die Temperatur sichere Grenzwerte erreicht, bevor Schäden auftreten. Die zweite Möglichkeit besteht in der kondensatorfreien Konstruktion – durch den Wegfall von Elektrolytkondensatoren entfällt eine Komponente, die sich durch Hitze zersetzt und eine bekannte Schwachstelle bei herkömmlichen Werkzeugen darstellt.
4. Leistungsschwankungen und inkonsistentes Drehmoment
An langen Verlängerungskabeln oder an Standorten mit Generatorversorgung fällt die Spannung immer dann ab, wenn schwere Geräte eingeschaltet werden. Ein Universalmotor verliert sofort an Drehmoment und Drehzahl, was zu dem oben beschriebenen ineffizienten Reibzustand führt.
Die Controller von HOPRIO sorgen für eine ausgeglichene Leistungsabgabe und sorgen für eine stabile Leistung auch bei Spannungsschwankungen und hohen Lasten, anstatt dass die Leistung der Versorgung folgt.
Was HOPRIO anders baut
HOPRIO entwickelt und fertigt bürstenlose Motoren und deren Steuerungen im eigenen Haus. Die als eigenständige Produkte verkaufte Controller-Reihe – einschließlich IGBT-Controller ohne Hall-Sensor wie der HP-DB2207 mit einem Drehzahlbereich von 3.000–30.000 U/min – ist dieselbe Technologiefamilie, die in den fertigen Werkzeugen von HOPRIO verwendet wird.
Da Motor und Steuerung gemeinsam entwickelt werden, werden Schutzschwellenwerte und Geschwindigkeitsregelung auf die jeweilige Werkzeugplattform abgestimmt und nicht von allgemeinen Lieferantenstandards übernommen.
Für Händler und Werkzeugmarken werden OEM/ODM-Bestellungen mit benutzerdefinierten Geschwindigkeitsprofilen, Gehäusefarben und privater Etikettierung ab 300 Einheiten unterstützt.
Abschluss
Übermäßiger Scheibenverschleiß ist größtenteils eine Folge schwankender Spindelgeschwindigkeit und mechanischer Instabilität und nicht allein ein Bedienerfehler. Durch die konstante Drehzahl unter Last, die Aufrechterhaltung der Spindelausrichtung und die Kontrolle der Betriebstemperatur können abrasive Verbrauchsmaterialien ihre vorgesehene Lebensdauer erreichen. Bei hochvolumigen Metallbearbeitungsanlagen reduzieren Geräte mit aktiver elektronischer Geschwindigkeitsstabilisierung die jährlichen Ausgaben für Verbrauchsmaterialien.
Die HOPRIO-Gruppe, ein professioneller Hersteller von Steuerungen und Motoren, wurde im Jahr 2000 gegründet. Der Hauptsitz der Gruppe befindet sich in der Stadt Changzhou, Provinz Jiangsu.