Stopite na katera koli težka proizvodna tla in senzorična preobremenitev vas takoj doleti. Prhe iskric letijo po sobi. Oglušujoče ropotanje brusov zagrize v debelo jeklo. Proizvodni roki so veliki. V tem neprizanesljivem okolju natančnost in vzdržljivost nista le modni besedi; so absolutni mandati. Čas je neposredno povezan z operativnimi stroški. Okvara opreme? Preprosto ni možnost. Tradicionalni brušeni motorji se pogosto spopadajo s to intenzivno mehansko obremenitvijo. Ste že kdaj naslonili svojo težo na neprekinjen rez cevi samo zato, da bi zavohali goreči ogljik? Običajne naprave se pogosto pregrejejo, izgubijo navor ali podležejo prezgodnjemu izgorevanju armature.
Če pogledamo nedavne premike na trgu, je v kovinskopredelovalnem sektorju dokončen prehod. Upravljavci objektov se soočajo z naraščajočimi stroški surovin in vse manj visokokvalificirane delovne sile. Kako ohranjate dobičkonosnost? Odgovor je v visoko učinkovitih brezkrtačnih sistemih. Trg težke industrije hitro opušča tradicionalne brušene motorje. Namesto tega se tla za izdelavo standardizirajo na inteligentnih strojih, ki jih poganjajo senzorji. Ta prehod presega naklonjenost vrhunskim nadgradnjam. Deluje kot strog operativni standard za zagotavljanje skladnosti z vse strožjimi varnostnimi predpisi na delovnem mestu in za boj proti pretiranim stroškom nepričakovanih izpadov.
Objektivna rešitev teh sodobnih industrijskih izzivov je v uporabi tehnologije brezkrtačnih motorjev. Ta obsežen vodnik raziskuje primarne aplikacije za brušenje in rezanje kovin v današnji proizvodnji. Natančneje opisuje, zakaj brezkrtačna tehnologija predstavlja vrhunsko izbiro za težka okolja in zagotavlja praktičen okvir za izbiro natančnih strojev, potrebnih za vaše težke projekte.
Ključni zaključki
Brezkrtačna prevlada: Odprava fizičnih ogljikovih ščetk podaljša neprekinjen čas delovanja in vzdržuje navor pod velikimi obremenitvami.
Izbira, specifična za aplikacijo: Agresivna priprava zvara zahteva visok navor. Natančno rezanje strukturnega jekla zahteva stabilne, neomajne vrtljaje.
Varnost in ergonomija: elektronske povratne zavore, zaščita proti ponovnemu zagonu in napredno blaženje tresljajev so bistvenega pomena za naporno vsakodnevno uporabo.
Sistemska sinergija: o ujemanju pravilne vrste abrazivnega diska z vrtljaji orodja in ciljnim materialom se ni mogoče pogajati.
Razvoj orodij za izdelavo: Zakaj je brezkrtačno nov industrijski standard
Da bi upravičili kapitalske naložbe v industrijsko opremo, morajo vodje nabav razumeti mehanske prednosti brezkrtačnih sistemov. Desetletja je bil oster vonj zažganih ogljikovih ščetk vseprisoten del izkušnje v trgovini. Danes nadgrajujem vašo orodij za izdelavo do sodobnih brezkrtačnih različic odpravlja to lastno napako in ponuja merljive donose naložbe.
Kako brezkrtačna tehnologija deluje pri izdelavi kovin
Tradicionalna električna orodja se zanašajo na fizične oglene ščetke za prenos električnega toka na vrteči se komutator. Ta stalni fizični stik povzroča močno trenje, hitro kopičenje toplote in neizogibno mehansko obrabo. Brezkrtačna tehnologija popolnoma odstrani te oglene ščetke. Zunanje elektronsko vezje usklajuje napajanje elektromagnetov v statorju. Z odpravo fizičnega trenja se notranje komponente bistveno ohladijo. Na primer, napredni industrijski modeli uporabljajo specializirane krmilnike, ki dosegajo stopnje pretvorbe energije, ki presegajo 80 odstotkov, s čimer praktično odpravijo tveganje toplotne preobremenitve med neprekinjenim delovanjem v težkih pogojih.
Največja moč in trajni navor
Ohranjanje dosledne hitrosti vrtenja pod velikimi obremenitvami je ključnega pomena. Brezkrtačni sistemi uporabljajo napredne pametne mikroprocesorje, ki nenehno spremljajo upor brusilnega kolesa. Ko izdelovalec potisne brusilnik globoko v gost I-žarek iz ogljikovega jekla, pametni čip takoj potegne več toka za vzdrževanje navora. Ta dinamična regulacija moči zagotavlja, da stroj ne zabrede, ne zastane ali zapelje.
Nižje vzdrževanje in daljša življenjska doba
Izpadi vzdrževanja neposredno zmanjšajo dobičkonosnost. Ker brezkrtačni motorji nimajo potrošnega materiala ogljikovih ščetk, rutinske menjave ščetk izginejo. Poleg tega odsotnost trenja komutatorja pomeni, da ni izgorelosti armature, ki bi jo povzročil nakopičen prevodni prah ščetk. Objekti, ki opravijo nadgradnjo, dosledno poročajo o drastično nižjih skupnih stroških lastništva zaradi skrajšanih vzdrževalnih intervalov.
Krtačeni v primerjavi z brezkrtačnimi motorji v težki industriji
| Značilnost |
tradicionalnih krtačnih motorjev |
Industrijski brezkrtačni motorji |
| Trenje in toplota |
Visoko trenje, pogosto pregrevanje |
Zasnova brez trenja, odlično upravljanje toplote |
| Vzdrževanje |
Visokofrekvenčne zamenjave ščetk |
Skoraj brez vzdrževanja |
| Navor pod obremenitvijo |
Ob močnem pritisku znatno pade |
Pametni mikroprocesorji vzdržujejo stalen navor |
| Življenjska doba |
Krajši zaradi obrabe komutatorja |
Bistveno daljša življenjska doba |
Običajne aplikacije za brušenje in rezanje kovin v težki industriji
Preden izberete orodje, je najpomembnejše razumevanje specifičnega delovnega okolja. Industrijska obdelava kovin obsega širok spekter opravil, od katerih vsako povzroča povsem drugačne mehanske obremenitve strojev.
Priprava zvara in mešanje šiva
Pred spajanjem masivnih kosov konstrukcijskega jekla morajo operaterji pravilno prirezati robove za globoko, strukturno zdravo penetracijo zvara. Po zvaru je treba odvečne težke kroglice sploščiti, da se ustvari brezšivna površina. Ta opravila zahtevajo trajno odstranjevanje materiala z visokim navorom. Operaterji potrebujejo stroje, ki vzdržujejo agresiven pritisk navzdol brez pregrevanja, kar omogoča, da se težki keramični abrazivi učinkovito zarijejo v kovino.
Rezanje konstrukcijskega jekla, cevi in armatur
Rezanje jeklenih cevi z debelimi stenami, gostih armaturnih palic in težkih konstrukcijskih nosilcev zahteva izjemno stabilnost. Kakršen koli nenaden padec števila vrtljajev med globokim rezom lahko povzroči, da se brusilno kolo ujame in zatakne. To vodi do silovitega povratnega udarca ali razbitih diskov. Zato je vzdrževanje konstantne visoke hitrosti vrtenja nujno potrebno za varno opravljanje čistih in ravnih rezov.
Odstranjevanje rje, razigljevanje in površinska obdelava
Vse naloge ne vključujejo odstranjevanja materiala s surovo silo. Kondicioniranje površin zahteva niansiran pristop. Odstranjevanje močne oksidacije, razigljevanje robov, ostrih kot britev, ali poliranje nerjavnega jekla je odvisno od natančnosti. Ima krmiljenje spremenljive hitrosti na industrijski kotni brusilnik operaterjem omogoča znižanje vrtljajev na minuto. Nižje hitrosti preprečujejo opekline ali spreminjanje metalurških lastnosti osnovne kovine pri uporabi žičnih krtač ali finozrnatih lamelnih kolutov.
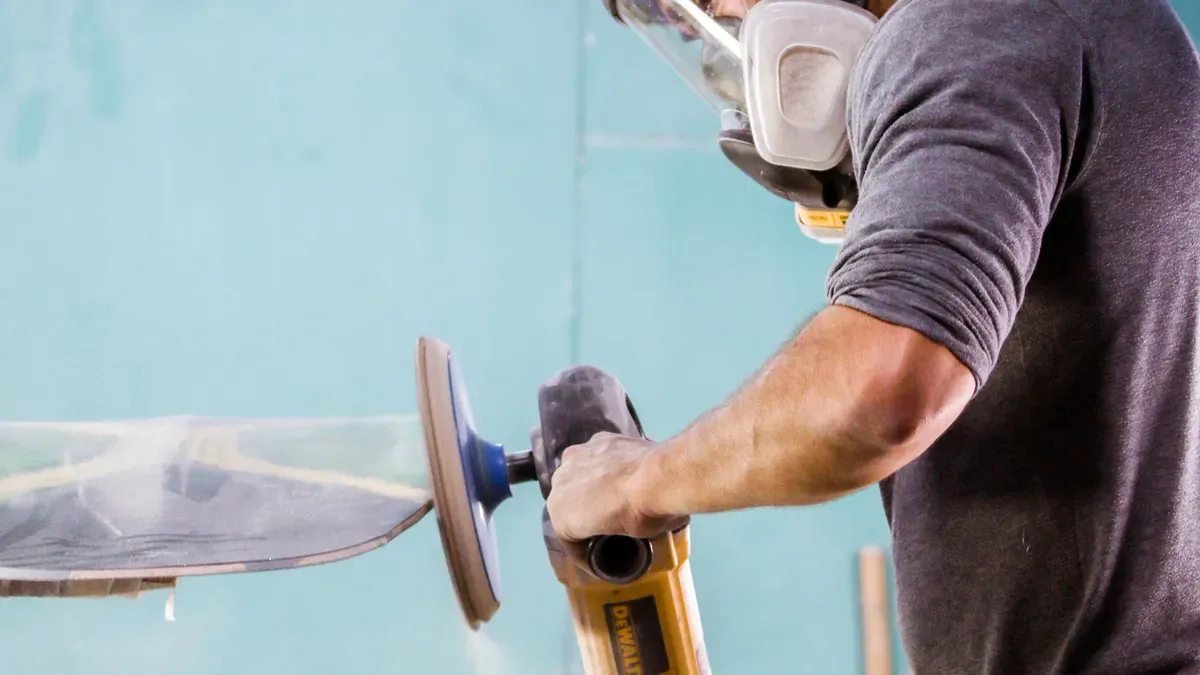
Vrste orodij za rezanje kovin za izdelavo težkih delov
Trg industrijskih električnih orodij ponuja različne faktorje oblike, izdelane za posebne konstrukcijske zahteve. Razčlenitev teh kategorij pomaga tistim, ki sprejemajo odločitve, zožiti možnosti nakupa na podlagi dejanske realnosti v trgovini.
4,5' do 6' industrijski kotni brusilniki
Kategorija od 4,5 palca do 6 palcev služi kot nesporen delovni konj v večini okolij kovinskih izdelkov. Te kompaktne naprave ponujajo izjemno razmerje moči, manevriranja in teže. Natančneje, 6-palčni brezkrtačni modeli, ki zagotavljajo do 8500 vrt./min, so postali najboljša točka za težke izdelke. Zagotavljajo globljo globino reza kot 4,5-palčni model, hkrati pa ostajajo dovolj lahki za delo nad glavo. Njihova ergonomska oblika bistveno zmanjša utrujenost operaterja med napornimi deseturnimi izmenami.
7' do 9' težki brusilniki
Ko se aplikacija razširi na veliko ladjedelništvo, gradnjo cevovodov čez državo ali težka livarska dela, manjšim orodjem preprosto manjka zahtevana stopnja odstranjevanja materiala. 7- do 9-palčni modeli vsebujejo ogromne motorje, ki lahko poganjajo težka abrazivna kolesa. Izdelani izključno za dvoročno delovanje, zagotavljajo neprimerljivo moč za globoke strukturne reze.
Ravni brusilniki in brusilniki
Medtem ko nagnjene zobniške glave prevladujejo pri delu na zunanjih površinah, so ravni brusilniki in rezilni brusilniki nepogrešljivi za notranjo uporabo. Z linearno poravnavo med motorjem in vretenom so ta specializirana orodja odlična pri brušenju notranjih premerov cevi in povezovanju valjev motorja.
Kako izbrati pravi brezkrtačni rezalni stroj za vašo trgovino
Nabava pravilnega brezkrtačnega rezalnega stroja zahteva analizo tehničnih specifikacij glede na vsakodnevne poteke dela. Nehajte se ozirati na generično moč in začnite ocenjevati dejanske meritve učinkovitosti.
Žične in brezžične baterijske platforme
Izbira med žično in brezžično platformo je v celoti odvisna od vašega fizičnega delovnega okolja. Visokonapetostni brezžični sistemi ponujajo neprimerljivo mobilnost pri gradnji na terenu in pri dvignjenih strukturnih delih, kjer vlečenje težkih podaljškov predstavlja resno nevarnost spotikanja. Nasprotno pa za stacionarno delo v delavnici, ki vključuje neprekinjeno celodnevno brušenje, brezkrtačna orodja z vrvico ostajajo zlati standard. Zagotavljajo neprekinjeno napajanje brez logističnega glavobola upravljanja ciklov polnjenja baterije.
RPM in nazivne moči motorja
Moč motorja in vrtilna hitrost morata popolnoma ustrezati predvideni uporabi. Opravila rezanja na splošno zahtevajo višje vrtljaje za čisto rezanje kovine. Močno brušenje je v veliki meri odvisno od navora za vzdrževanje vrtenja kolesa pod intenzivnim pritiskom navzdol. Poiščite orodja z visoko učinkovitimi brezkrtačnimi krmilniki, ki zagotavljajo stabilen rezultat, tudi ko brusilno kolo močno zagrize v material.
Elektronske varnostne funkcije
V težki industriji je varnost operaterja neposredno povezana z inteligentno zasnovo orodja. Dajte prednost orodjem, opremljenim z naprednimi elektronskimi varnostnimi mehanizmi. Posebej poiščite elektronske povratne zavore, ki zaustavijo vrteče se kolo v delčku sekunde, če pride do nenadnega zapleta. Zaščita pred ponovnim zagonom preprečuje, da bi se orodje samodejno vklopilo, če je vir napajanja ponovno priključen, medtem ko stikalo ostane zaklenjeno. Tehnologija mehkega zagona je še ena lastnost sodobne varnosti, o kateri se ni mogoče pogajati.
Ergonomija in nadzor vibracij
Dolgotrajna izpostavljenost intenzivnim brusilnim vibracijam pogosto vodi do sindroma vibracij dlani in rok. Vrhunska industrijska orodja se borijo proti temu z ločenimi ohišji motorjev in posebnimi protivibracijskimi stranskimi ročaji. Te komponente absorbirajo kinetično energijo, še preden pride v roke operaterja. Stikala z lopaticami, ki uporabljajo varnostne mehanizme, zagotavljajo, da se orodje takoj izklopi, če slučajno pade na tla.
Ujemanje vašega zmogljivega brusilnika s pravimi abrazivi
Visokozmogljiv brezkrtačni motor predstavlja le polovico enačbe zmogljivosti. Stroj deluje zgolj kot sistem za dovajanje energije; abrazivno kolo opravlja dejansko fizično delo. Vaš zmogljiv brusilnik deluje tako dobro kot njegov abrazivni dodatek. Uporaba napačne plošče uniči obdelovanec in ustvari resno varnostno nevarnost.
Brusilne plošče v primerjavi z rezalnimi ploščami
Strukturna celovitost abrazivnih plošč se drastično razlikuje. Brusilne plošče tipa 27 so debele in imajo poglobljeno središče, ki je izrecno zasnovano tako, da vzdrži velik bočni pritisk, ko jih držite pod kotom od 15 do 30 stopinj. V ostrem nasprotju so rezalna kolesa tipa 1 izjemno tanka in strogo zasnovana za ravne reze pod kotom 90 stopinj. Uporaba bočnega brusilnega pritiska na tanko rezalno ploščo bo neizogibno povzročila razbitje matrice iz steklenih vlaken pri visokih hitrostih.
Lamelne plošče in žične krtače
Za površinsko obdelavo in mešanje so lamelne plošče in žične krtače industrijski standardi. Lamelni diski nudijo visoko nadzorovano odstranjevanje materiala in gladko mešanje v enem koraku. Žične krtače so idealne za agresivno odstranjevanje rje in žlindre pri varjenju. Vedno preverite, ali je največje varno število vrtljajev na minuto, ocenjeno na dodatku, enako ali večje od največjega števila vrtljajev na minuto samega mlinčka.
Povečanje življenjske dobe vašega orodja za rezanje kovin
Tudi najbolj robustna industrijska oprema zahteva ustrezno ravnanje z okoljem, da doseže svoj največji življenjski cikel. Izvajanje strogih operativnih protokolov varuje vašo začetno kapitalsko naložbo in ščiti vaša orodja za rezanje kovine pred prezgodnjo odpovedjo.
Ravnanje s prahom in odpadki
Obdelava kovin sama po sebi ustvarja zelo prevoden kovinski prah. Če te ostanke potegnejo v ohišje motorja skozi zračnike za hlajenje, hitro povzročijo kratek stik občutljive elektronike in uničijo ležaje. Sodobna industrijska brezkrtačna orodja se spopadajo s to ostro realnostjo z uporabo odstranljivih, pralnih mrežastih filtrov za prah nad odprtinami za dovod zraka. Vrhunski proizvajalci pogosto zapakirajo notranje statorje in vezja v zaščitno epoksidno smolo in jih tako učinkovito zaprejo pred prevodnimi kovinskimi ostružki.
Rutinski pregled in najboljše prakse
Dolgoživost orodja je močno odvisna od tehnike operaterja. Najpogostejši vzrok za prezgodnjo okvaro orodja je, da operater na silo potisne stroj čez njegove meje. Usposobite osebje, da pusti RPM in abrazivu opraviti svoje delo. Pritiskajte le toliko, da ohranite enakomeren in dosleden rez. Rutinski dnevni pregledi morajo vključevati preverjanje celovitosti zaklepa vretena, zagotavljanje, da so pritrdilne prirobnice čiste, in preverjanje, ali je varnostno varovalo pravilno usmerjeno.
Raziščite napredne rešitve za brušenje in rezanje kovin
Izbira optimalne opreme za izdelavo za težke obremenitve zahteva temeljito oceno tehnologije motorja, integriranih varnostnih funkcij in združljivosti z abrazivi. Brezkrtačna tehnologija nedvoumno dokazuje svojo sposobnost znižanja stroškov vzdrževanja, drastičnega povečanja neprekinjenega časa delovanja in zagotavljanja trajnega navora za najstrožje industrijske aplikacije.
Z natančnim usklajevanjem posebnih zahtev vaših vsakodnevnih operacij s pravilnimi specifikacijami orodij lahko proizvodne delavnice drastično izboljšajo pretok proizvodnje. Nehajte se zadovoljiti s konvencionalnimi orodji, ki izgorejo pod pritiskom. Ocenite svoje trenutne omejitve opreme in nadgradite na namenske rešitve, zasnovane za ekstremna okolja. Za vodilno zmogljivost v panogi raziščite obsežno ponudbo brezkrtačnih brusilnikov in opreme za obdelavo kovin v Hopriu, da poiščete natančno konfiguracijo, ki jo zahteva vaš proizvodni pod.
pogosta vprašanja
Ali lahko uporabljam isti industrijski kotni brusilnik za rezanje in brušenje?
Da, isto opremo lahko uporabljate za obe aplikaciji. Vendar pa morate zamenjati brusno kolo, da bo ustrezalo določeni nalogi. Poleg tega se prepričajte, da uporabljate pravilno varnostno zaščito. Rezanje zahteva zaprto zaščito tipa 1 za zaščito pred zlomom kolesa, medtem ko brušenje uporablja odprto zaščito tipa 27 za ustrezno oddaljenost.
Zakaj so brezkrtačna orodja za rezanje kovin na začetku dražja?
Brezkrtačna orodja uporabljajo napredno pametno elektroniko, mikroprocesorje in močne elektromagnete namesto poceni fizičnih ogljikovih ščetk. Rezultat te prefinjene zasnove je nič notranjega trenja, večja trajna izhodna moč in znatno daljša življenjska doba delovanja. Medtem ko je začetna nakupna cena višja, na koncu prihranijo denar v industrijskih okoljih, saj zmanjšajo čas izpadov vzdrževanja in stroške zamenjave.
Kakšna velikost brusilnika je najboljša za izdelavo težkih konstrukcijskih jekel in cevi?
Za standardne jeklene cevi in vsakodnevno izdelavo ponuja 5- do 6-palčni brusilnik najboljše razmerje med hitrostjo rezanja in manevriranjem operaterja. Še posebej 6-palčni modeli zagotavljajo odlično globino reza. Za konstrukcijo cevovoda z debelimi stenami in velikim premerom je običajno potreben 7- do 9-palčni model za varno doseganje potrebne globine brez vezave.
Kako preprečim povratni udarec pri rezanju kovine?
Najprej vedno trdno pritrdite obdelovanec z močnimi sponami, da se ne more premakniti. Pustite, da brusilnik doseže polne obratovalne vrtljaje, preden pride v stik s kovino. Izogibajte se zvijanju, nagibanju ali siljenju orodja v rezan kanal. Končno, investirajte v sodoben brusilnik, opremljen z elektronsko zavoro za povratni udarec, ki v trenutku ustavi kolut, če pride do zapleta.
Kako pogosto naj čistim filtre za prah na brezkrtačnem brusilniku?
V težkih proizvodnih okoljih z velikimi količinami kovinskega prahu vsak dan pregledujte in čistite mrežaste filtre za prah. Uporabite stisnjen zrak, da izpihnete nabrane ostanke od zunaj navznoter. Redno čiščenje prepreči omejitev pretoka zraka, kar zagotavlja, da elektronski krmilnik in motor med neprekinjenim delovanjem ostaneta popolnoma ohlajena.
Kakšna je razlika med stikalom z lopaticami in drsnim stikalom za industrijsko delo?
Lopatično stikalo običajno vključuje varnostni mehanizem, kar pomeni, da se orodje takoj izklopi, če ga operater pade ali izgubi oprijem. To je zelo prednostno za varnost v težkih industrijskih okoljih. Drsno stikalo se zaklene v položaju 'vklop', kar zmanjša utrujenost rok med dolgotrajnim površinskim brušenjem, vendar zahteva dodatne elektronske varnostne funkcije, kot je zaščita proti ponovnemu zagonu, da se ohrani skladnost.


