Sétáljon bármilyen nagy teherbírású gyártású padlóra, és az érzékszervi túlterhelés azonnal eléri Önt. Szikrazáporok szállnak át a szobán. A köszörűkorongok fülsiketítő zúgása beleharap a vastag acélba. A gyártási határidők nagyok. Ebben a könyörtelen környezetben a precizitás és a tartósság nem csak divatszó; ezek abszolút megbízások. Az idő közvetlenül összefügg a működési költségekkel. Berendezés meghibásodás? Egyszerűen nem opció. A hagyományos kefés motorok gyakran küzdenek ezzel az erős mechanikai igénybevétellel. Előfordult már, hogy a súlyát egy folyamatos csővágásba döntötte csak azért, hogy az égő szénszagot érezze? A hagyományos eszközök gyakran túlmelegednek, elveszítik a nyomatékot, vagy bedőlnek az armatúra idő előtti kiégésének.
A közelmúltbeli piaci változásokat tekintve a fémmegmunkálási ágazatban végleges átalakulás zajlik. A létesítménymenedzserek növekvő nyersanyagköltségekkel és a magasan képzett munkaerő zsugorodásával szembesülnek. Hogyan tartja fenn a jövedelmezőséget? A válasz a nagy hatékonyságú kefe nélküli rendszerekben rejlik. A nehézipari piac gyorsan felhagy a hagyományos kefés motorokkal. Ehelyett a gyártási padlókat az intelligens, érzékelő által vezérelt gépeken szabványosítják. Ez az átmenet túlmutat a prémium frissítések preferálásán. Szigorú működési szabványként működik, hogy biztosítsa a szigorodó munkahelyi biztonsági előírások betartását, és leküzdje a váratlan leállások rendkívül magas költségeit.
Az objektív megoldás ezekre a modern ipari kihívásokra a kefe nélküli motortechnológia alkalmazása. Ez az átfogó útmutató feltárja az elsődleges fémcsiszolási és -vágási alkalmazásokat a mai gyártási környezetben. Konkrétan felvázolja, hogy a kefe nélküli technológia miért jelent kiváló választást zord környezetekben, és gyakorlati keretet biztosít a nehéz projektekhez szükséges gépek pontos kiválasztásához.
Kulcs elvitelek
Kefe nélküli dominancia: A fizikai szénkefék kiküszöbölése meghosszabbítja a folyamatos üzemidőt és fenntartja a nyomatékot nagy terhelés mellett.
Alkalmazás-specifikus választás: Az agresszív hegesztési előkészítés nagy nyomatékot igényel. A szerkezeti acél precíz vágásához stabil, megingathatatlan fordulatszámra van szükség.
Biztonság és ergonómia: Az elektronikus visszarúgás-fékek, az újraindítás elleni védelem és a fejlett rezgéscsillapítás elengedhetetlenek a fárasztó napi használathoz.
Rendszer szinergia: A megfelelő csiszolótárcsa típusának a szerszám fordulatszámához és a célanyaghoz való illesztése nem alku tárgya.
A gyártási eszközök fejlődése: Miért a kefe nélküli az új ipari szabvány?
Az ipari minőségű berendezésekbe történő tőkebefektetések indokolásához a beszerzési menedzsereknek meg kell érteniük a kefe nélküli rendszerek mechanikai előnyeit. Évtizedeken keresztül az égő szénkefék fanyar szaga mindenütt jelen volt a bolti élményben. Ma frissíti a A gyártási eszközöket a modern kefe nélküli változatokig kiküszöböli ez a benne rejlő hiba, és mérhető befektetési megtérülést kínál.
Hogyan működik a kefe nélküli technológia a fémgyártásban
A hagyományos elektromos kéziszerszámok fizikai szénkefékre támaszkodnak, hogy elektromos áramot továbbítsanak egy forgó kommutátorhoz. Ez az állandó fizikai érintkezés súlyos súrlódást, gyors felmelegedést és elkerülhetetlen mechanikai kopást okoz. A kefe nélküli technológia teljesen eltávolítja ezeket a szénkeféket. Egy külső elektronikus áramköri kártya koordinálja az áramellátást az állórészben található elektromágnesekhez. A fizikai súrlódás megszüntetésével a belső alkatrészek lényegesen hűvösebben működnek. Például a fejlett ipari modellek speciális vezérlőket használnak, amelyek 80 százalékot meghaladó energiaátalakítási arányt érnek el, gyakorlatilag kiküszöbölve a termikus túlterhelés kockázatát a folyamatos, nagy igénybevételt jelentő működés során.
Maximális teljesítmény és tartós nyomaték
Az állandó forgási sebesség fenntartása nagy terhelés mellett is kritikus fontosságú. A kefe nélküli rendszerek fejlett intelligens mikroprocesszorokat használnak, amelyek folyamatosan figyelik a csiszolókorongra kifejtett ellenállást. Amikor egy gyártó mélyen benyomja a darálót egy sűrű szénacél I-gerendaba, az intelligens chip azonnal több áramot vesz fel a nyomaték fenntartása érdekében. Ez a dinamikus teljesítményszabályozás biztosítja, hogy a gép ne csússzon le, ne akadjon el vagy akadjon be.
Alacsonyabb karbantartás és hosszabb élettartam
A karbantartási leállások közvetlenül csökkentik a jövedelmezőséget. Mivel a kefe nélküli motorokban hiányoznak a fogyó szénkefék, a rutin kefecsere eltűnik. Továbbá, a kommutátor súrlódásának hiánya azt jelenti, hogy nincs az armatúra kiégése, amelyet a felgyülemlett vezetőképes kefepor okoz. Azok a létesítmények, amelyek folyamatosan frissítik, drasztikusan alacsonyabb teljes birtoklási költségről számolnak be a csökkentett karbantartási időközök miatt.
Kefe nélküli motorok a nehéziparban
| Ipari |
Hagyományos szálcsiszolt motorok |
kefe nélküli motorok |
| Súrlódás és hő |
Nagy súrlódás, gyakori túlmelegedés |
Súrlódásmentes kialakítás, kiváló hőkezelés |
| Karbantartás |
Nagyfrekvenciás kefecsere |
Gyakorlatilag nulla karbantartás |
| Nyomaték terhelés alatt |
Erős nyomás alatt jelentősen leesik |
Az intelligens mikroprocesszorok állandó nyomatékot tartanak fenn |
| Élettartam |
Rövidebb a kommutátor kopása miatt |
Jelentősen hosszabb üzemidő |
Általános fémcsiszolási és -vágási alkalmazások a nehéziparban
Az eszköz kiválasztása előtt a legfontosabb az adott működési környezet megértése. Az ipari fémmegmunkálás a feladatok széles spektrumát öleli fel, amelyek mindegyike teljesen más mechanikai igénybevételt fejt ki a gépekre.
Hegesztés előkészítése és varrat összekeverése
A masszív szerkezeti acéldarabok összekapcsolása előtt a kezelőknek megfelelően le kell ferdíteni az éleket a mély, szerkezetileg szilárd hegesztési behatolás érdekében. A hegesztést követően a felesleges nehéz gyöngyöket el kell lapítani, hogy varratmentes felületet hozzon létre. Ezek a feladatok tartós, nagy nyomatékú anyageltávolítást igényelnek. A kezelőknek olyan gépekre van szükségük, amelyek túlmelegedés nélkül fenntartják az agresszív lefelé irányuló nyomást, lehetővé téve, hogy a nehéz kerámia csiszolóanyagok hatékonyan beleássák magukat a fémbe.
Szeletelés szerkezeti acélon, csövön és betonacélon
A vastag falú acélcsövek, a sűrű betonacél és a nehéz szerkezeti gerendák vágásához rendkívüli stabilitás szükséges. Bármilyen hirtelen csökkenés a fordulatszámban mély vágás közben a csiszolókorong beakadását és megtapadását okozhatja. Ez heves visszarúgáshoz vagy a lemezek összetöréséhez vezet. Ezért az állandó, nagy sebességű forgás fenntartása elengedhetetlen a tiszta, egyenes vágások biztonságos elvégzéséhez.
Rozsdaeltávolítás, sorjázás és felületkezelés
Nem minden feladat jár nyers erejű anyageltávolítással. A felületkezelés árnyalt megközelítést igényel. Az erős oxidáció eltávolítása, a borotvaéles élek sorjázása vagy a rozsdamentes acél polírozása a pontosságtól függ. Változtatható sebességszabályzókkal rendelkezik egy Az ipari sarokcsiszoló lehetővé teszi a kezelők számára a fordulatszám csökkentését. Az alacsonyabb fordulatszámok megakadályozzák az alapfém megperzselését vagy kohászati tulajdonságainak megváltoztatását drótkefék vagy finomszemcsés lapos tárcsák használatakor.
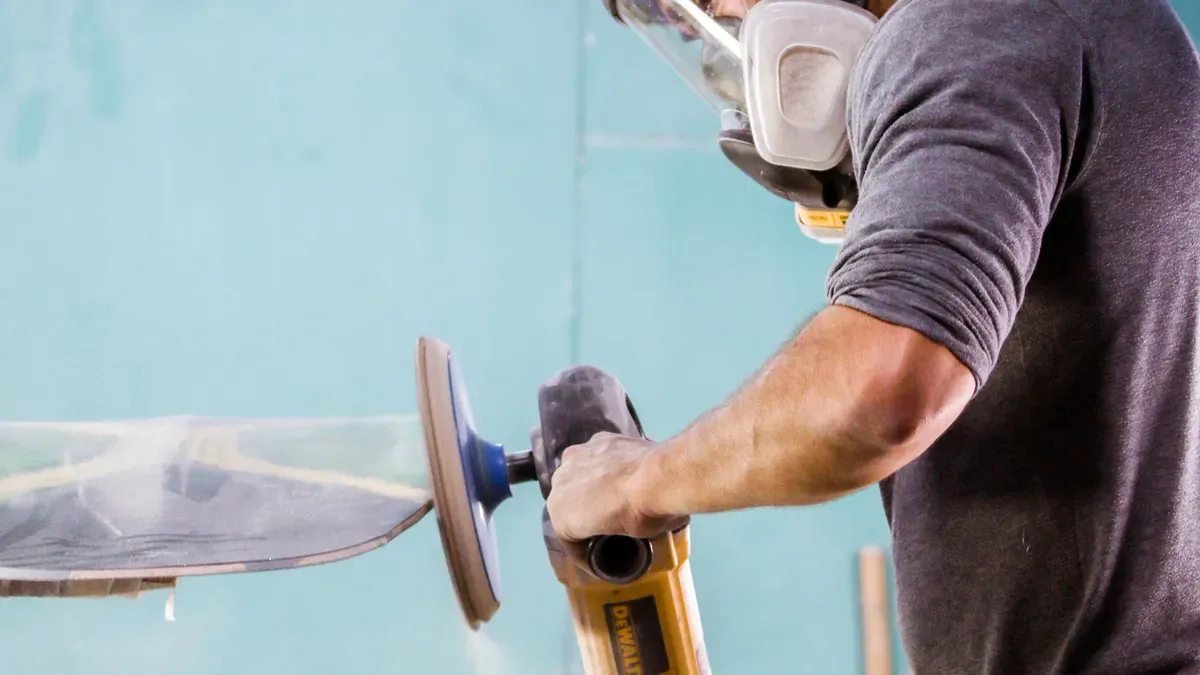
Fémvágó szerszámok típusai nagy teherbírású gyártáshoz
Az ipari elektromos kéziszerszámok piaca különféle formai elemeket kínál, amelyeket speciális szerkezeti igényekhez terveztek. E kategóriák lebontása segít a döntéshozóknak a vásárlási lehetőségek szűkítésében a tényleges üzlethelyiségek alapján.
4,5'-6' ipari sarokcsiszolók
A 4,5-6 hüvelykes kategória vitathatatlan igáslóként szolgál a legtöbb fémgyártási környezetben. Ezek a kompakt eszközök kivételes egyensúlyt biztosítanak az erő, a manőverezhetőség és a súly között. Pontosabban, a 6 hüvelykes kefe nélküli modellek, amelyek akár 8500 ford./perc fordulatszámot is képesek leadni, a nehéz gyártás kedvenceivé váltak. Mélyebb vágási mélységet biztosítanak, mint a 4,5 hüvelykes modellek, miközben elég könnyűek maradnak a fej feletti munkához. Ergonómikus kialakításuk jelentősen csökkenti a kezelő fáradtságát a fárasztó tízórás műszakok során.
7'-9' nagy teherbírású darálók
Amikor az alkalmazás kiterjedt nagy hajóépítésre, országhatárokon átnyúló csővezeték-építésre vagy nehéz öntödei öntési munkákra, a kisebb szerszámokból egyszerűen hiányzik a szükséges anyageltávolítási arány. A 7-9 hüvelykes modellek masszív motorokat tartalmaznak, amelyek képesek nehéz koptató kerekeket meghajtani. Szigorúan kétkezes használatra készültek, és páratlan teljesítményt nyújtanak a mély szerkezeti vágásokhoz.
Egyenes köszörűk és Die Grinders
Míg a szögletes fogaskerékfejek dominálnak a külső felületi munkáknál, az egyenes csiszolók és a szerszámcsiszolók nélkülözhetetlenek a belső alkalmazásokhoz. A motor és az orsó közötti lineáris beállításnak köszönhetően ezek a speciális szerszámok kiválóak a belső csőátmérők köszörülésében és a motorhengerek rögzítésében.
Hogyan válasszuk ki a megfelelő kefe nélküli vágógépet üzletébe
A megfelelő kefe nélküli vágógép beszerzéséhez a műszaki előírásokat a napi munkafolyamatok függvényében kell elemezni. Hagyd abba az általános teljesítményt, és kezdd el értékelni a tényleges teljesítménymutatókat.
Vezetékes és vezeték nélküli akkumulátoros platformok
A vezetékes és vezeték nélküli platformok közötti választás teljes mértékben az Ön fizikai munkakörnyezetétől függ. A nagyfeszültségű akkus rendszerek páratlan mobilitást kínálnak a szántóföldi építkezéseknél és a magasépítési munkáknál, ahol a nehéz hosszabbító kábelek elhúzása komoly botlásveszélyt jelent. Ezzel szemben a folyamatos, egész napos köszörüléssel járó helyhez kötött műhelymunkáknál a vezetékes kefe nélküli szerszámok továbbra is az aranystandard maradnak. Megszakítás nélküli áramellátást biztosítanak az akkumulátortöltési ciklusok kezelésével járó logisztikai fejfájás nélkül.
Fordulatszám és motorteljesítmény
A motor teljesítményének és fordulatszámának tökéletesen illeszkednie kell a tervezett alkalmazáshoz. A vágási feladatok általában magasabb fordulatszámot igényelnek a fém tiszta vágásához. Az erős köszörülés nagymértékben függ a nyomatéktól, hogy fenntartsa a kerék forgását intenzív lefelé irányuló nyomás alatt. Keressen olyan szerszámokat, amelyek nagy hatékonyságú kefe nélküli vezérlőkkel rendelkeznek, amelyek stabil teljesítményt garantálnak még akkor is, ha a csiszolókorong erősen beleharap az anyagba.
Elektronikus biztonsági funkciók
A nehéziparban a kezelő biztonsága közvetlenül összefügg az intelligens szerszámtervezéssel. Részesítse előnyben a fejlett elektronikus biztonsági mechanizmusokkal felszerelt szerszámokat. Keresse kifejezetten az elektronikus visszacsapó fékeket, amelyek a másodperc törtrésze alatt megállítják a forgó kereket, ha hirtelen összeakad. Az újraindítás elleni védelem megakadályozza, hogy a szerszám automatikusan bekapcsoljon, ha az áramforrást újra csatlakoztatják, miközben a kapcsoló zárva marad. A Soft-start technológia egy másik megkérdőjelezhetetlen funkció a modern biztonsági megfeleléshez.
Ergonómia és rezgésszabályozás
Az intenzív csiszolási rezgések hosszan tartó expozíciója gyakran vezet kéz-kar vibrációs szindrómához. A csúcskategóriás ipari szerszámok leválasztott motorházzal és speciális rezgéscsillapító oldalfogantyúkkal küzdenek ez ellen. Ezek az alkatrészek elnyelik a kinetikus energiát, mielőtt az elérné a kezelő kezét. A halott ember mechanizmusát alkalmazó lapátkapcsolók biztosítják, hogy a szerszám véletlenül leesése esetén azonnal kikapcsoljon.
A nagy teherbírású csiszológép és a megfelelő csiszolóanyag párosítása
A nagy teljesítményű kefe nélküli motor a teljesítményegyenletnek csak a felét képviseli. A gép csupán energiaellátó rendszerként működik; a csiszolókorong végzi a tényleges fizikai munkát. Nagy teherbírású csiszolója csak olyan jól teljesít, mint a csiszolótartozéka. A nem megfelelő tárcsa használata tönkreteszi a munkadarabot, és súlyos biztonsági kockázatokat jelent.
Csiszolótárcsák vs vágókorongok
A csiszolókorongok szerkezeti integritása drasztikusan változik. A 27-es típusú csiszolókorongok vastagok, lenyomott középpontjukat kifejezetten úgy tervezték, hogy ellenálljon a nagy oldalirányú nyomásnak, ha 15-30 fokos szögben tartják őket. Ezzel éles ellentétben az 1-es típusú vágókorongok rendkívül vékonyak, és szigorúan egyenes, 90 fokos vágásokhoz tervezték. Ha egy vékony vágókorongra oldalirányú köszörülési nyomást alkalmazunk, az üvegszálas mátrix nagy sebességnél elkerülhetetlenül összetörik.
Lapos tárcsák és drótkefék
A felületkezeléshez és a keveréshez a lapos tárcsák és a drótkefék ipari szabványok. A lapos tárcsák rendkívül ellenőrzött anyageltávolítást és egyenletes keverést tesznek lehetővé egyetlen lépésben. A drótkefék ideálisak az agresszív rozsda és hegesztési salak eltávolítására. Mindig ellenőrizze, hogy a tartozékon megadott maximális biztonságos fordulatszám egyenlő vagy nagyobb, mint magának a darálónak a maximális fordulatszáma.
Fémvágó szerszámai élettartamának maximalizálása
Még a legerősebb ipari berendezések is megfelelő környezetgazdálkodást igényelnek, hogy elérjék maximális élettartamukat. A szigorú működési protokollok alkalmazása megóvja kezdeti tőkebefektetését, és megóvja fémvágó szerszámait az idő előtti meghibásodástól.
Por- és törmelékkezelés
A fémmegmunkálás eredendően nagy vezetőképességű fémpor keletkezik. Ha a hűtőnyílásokon keresztül beszívják a motorházba, ez a törmelék gyorsan rövidre zárja az érzékeny elektronikát, és tönkreteszi a csapágyakat. A modern ipari kefe nélküli szerszámok eltávolítható, mosható hálós porszűrőket használnak a levegőbeszívó szellőzőnyílásokon keresztül a zord valóság ellen. A prémium gyártók gyakran burkolják a belső állórészeket és áramköri lapokat védőepoxigyantába, így hatékonyan elzárják őket a vezető fémforgácsoktól.
Rutinellenőrzés és legjobb gyakorlatok
A szerszám élettartama nagymértékben függ a kezelő technikájától. A szerszám idő előtti meghibásodásának leggyakoribb oka az, hogy a kezelő erőszakkal túllépi a gépet annak határain túl. Tanítsa meg a személyzetet, hogy a fordulatszám és a csiszolóanyag végezze el a munkát. Csak annyi nyomást alkalmazzon, hogy egyenletes, egyenletes vágást biztosítson. A napi rutinellenőrzésnek tartalmaznia kell az orsózár integritásának ellenőrzését, a rögzítőperemek tisztaságának és a biztonsági védőburkolat megfelelő tájolásának ellenőrzését.
Fedezze fel a fejlett fémcsiszolási és -vágási megoldásokat
A nagy teherbírású gyártáshoz optimális berendezés kiválasztása megköveteli a motortechnológia, az integrált biztonsági funkciók és a koptatóanyag-kompatibilitás alapos értékelését. A kefe nélküli technológia egyértelműen bizonyítja, hogy képes csökkenteni a karbantartási költségeket, drasztikusan megnövelni a folyamatos üzemidőt, és tartós nyomatékot biztosít a legszigorúbb ipari alkalmazásokhoz.
A napi műveletek specifikus igényeinek és a megfelelő szerszámspecifikációkkal való precíz összehangolásával a gyártóműhelyek drasztikusan javíthatják a termelési teljesítményt. Ne hagyja abba a hagyományos szerszámokat, amelyek nyomás alatt kiégnek. Mérje fel jelenlegi felszerelési korlátait, és frissítsen az extrém környezetekre tervezett, erre a célra kialakított megoldásokra. Az iparágvezető teljesítmény érdekében fedezze fel a Hoprio kefe nélküli csiszológépeinek és fémmegmunkáló berendezéseinek átfogó kínálatát, hogy megtalálja a gyártási padló által igényelt pontos konfigurációt.
GYIK
Használhatom ugyanazt az ipari sarokcsiszolót vágáshoz és köszörüléshez is?
Igen, mindkét alkalmazáshoz használhatja ugyanazt a berendezést. A csiszolókorongot azonban ki kell cserélni, hogy megfeleljen az adott feladatnak. Ezenkívül győződjön meg arról, hogy a megfelelő védőburkolatot használja. A vágáshoz 1-es típusú zárt védőburkolat szükséges, amely megvédi a korongok összetörését, míg a köszörüléshez 27-es típusú nyitott felületű védőburkolat szükséges a megfelelő távolság érdekében.
Miért drágábbak kezdetben a kefe nélküli fémvágó szerszámok?
A kefe nélküli eszközök fejlett intelligens elektronikát, mikroprocesszorokat és erős elektromágneseket használnak az olcsó fizikai szénkefék helyett. Ez a kifinomult kialakítás nulla belső súrlódást, nagyobb tartós teljesítményt és jelentősen hosszabb élettartamot eredményez. Bár a kezdeti vételár magasabb, végül pénzt takarítanak meg ipari környezetben, mivel minimalizálják a karbantartási állásidőt és a csereköltségeket.
Milyen méretű köszörű a legjobb nehéz szerkezeti acél és csövek gyártásához?
A szabványos acélcsövekhez és a mindennapi gyártáshoz az 5-6 hüvelykes köszörű biztosítja a legjobb egyensúlyt a vágási sebesség és a kezelő manőverezhetősége között. A 6 hüvelykes modellek különösen kiváló vágásmélységet biztosítanak. Vastag falú, nagy átmérőjű csővezeték-építéshez általában 7-9 hüvelykes modellre van szükség a szükséges mélység biztonságos, kötés nélküli eléréséhez.
Hogyan akadályozhatom meg a visszarúgást fém vágásakor?
Először mindig erősen rögzítse a munkadarabot erős bilincsekkel, hogy ne tudjon elmozdulni. Hagyja, hogy a daráló elérje teljes működési fordulatszámát, mielőtt érintkezésbe kerülne a fémmel. Kerülje a szerszám megcsavarását, megdöntését vagy erőltetését a vágott csatornán belül. Végül fektessen be egy modern csiszológépbe, amely elektronikus visszacsapó fékkel van felszerelve, amely azonnal leállítja a korongot, ha beékelődik.
Milyen gyakran kell tisztítani a porszűrőket egy kefe nélküli darálón?
Nehéz gyártási környezetben, ahol nagy mennyiségű fémpor található, naponta ellenőrizze és tisztítsa meg a hálós porszűrőket. Használjon sűrített levegőt, hogy kívülről fújja be a felgyülemlett törmeléket. A rendszeres tisztítás megakadályozza a légáramlás korlátozását, így biztosítva, hogy az elektronikus vezérlő és a motor tökéletesen hűtve maradjon folyamatos működés közben.
Mi a különbség a lapátos kapcsoló és a tolókapcsoló között ipari munkákhoz?
A lapátos kapcsoló jellemzően egy halott ember mechanizmust tartalmaz, ami azt jelenti, hogy a szerszám azonnal kikapcsol, ha a kezelő leejti vagy elveszíti a markolatát. Ez különösen előnyös a nehézipari környezet biztonsága érdekében. A tolókapcsoló a 'on' állásba rögzül, ami csökkenti a kéz fáradását a hosszan tartó felületcsiszolás során, de további elektronikus biztonsági funkciókat, például újraindítás elleni védelmet igényel a megfelelőség fenntartása érdekében.


