Kõndige mis tahes vastupidavale põrandale ja sensoorne ülekoormus tabab teid kohe. Sädemete hoovihmad lendavad üle ruumi. Lihvketaste kõrvulukustav mürin hammustab paksu terast. Tootmistähtajad on suured. Selles andestamatus keskkonnas ei ole täpsus ja vastupidavus lihtsalt moesõnad; need on absoluutsed mandaadid. Aeg on otseselt seotud tegevuskuludega. Seadme rike? Lihtsalt ei ole valik. Traditsioonilised harjatud mootorid võitlevad sageli selle intensiivse mehaanilise pinge all. Kas olete kunagi kallutanud oma raskuse pideva torulõike külge, et tunda põleva süsiniku lõhna? Tavalised seadmed kuumenevad sageli üle, kaotavad pöördemomenti või alluvad armatuuri enneaegsele läbipõlemisele.
Vaadates hiljutisi turumuutusi, on metallitöötlemise sektoris toimumas lõplik üleminek. Rajatiste haldajad seisavad silmitsi kasvavate toorainekulude ja kõrgelt kvalifitseeritud tööjõu hulga vähenemisega. Kuidas hoiate kasumlikkust? Vastus peitub tõhusates harjadeta süsteemides. Rasketööstuse turg loobub kiiresti traditsioonilistest harjatud mootoritest. Selle asemel on tootmispõrandad standarditud intelligentsetele, anduritega juhitavatele masinatele. See üleminek ületab esmaklassiliste versiooniuuenduste eelistamise. See toimib range tööstandardina, et tagada karmistavate tööohutuse eeskirjade järgimine ja võidelda ootamatute seisakute ülemääraste kuludega.
Nende kaasaegsete tööstuslike väljakutsete objektiivseks lahenduseks on harjadeta mootoritehnoloogia kasutuselevõtt. See põhjalik juhend uurib peamisi metalli lihvimise ja lõikamise rakendusi tänapäeva tootmismaastikul. Täpsemalt kirjeldatakse, miks on harjadeta tehnoloogia karmides keskkondades parim valik, ja pakub praktilise raamistiku teie raskete projektide jaoks vajalike masinate valimiseks.
Võtmed kaasavõtmiseks
Harjadeta domineerimine: füüsiliste süsiharjade kõrvaldamine pikendab pidevat tööaega ja säilitab pöördemomendi suure koormuse korral.
Kasutusspetsiifiline valik: keevisõmbluse agressiivne ettevalmistamine nõuab suurt pöördemomenti. Konstruktsiooniterase täpne viilutamine nõuab stabiilseid, vankumatuid pöörete arvu.
Ohutus ja ergonoomika: elektroonilised tagasilöögipidurid, taaskäivitusvastane kaitse ja täiustatud vibratsioonisummutus on kurnava igapäevase kasutamise jaoks hädavajalikud.
Süsteemi sünergia: õige abrasiivketta tüübi sobitamine tööriista pöörete arvu ja sihtmaterjaliga ei ole läbiräägitav.
Valmistamistööriistade areng: miks harjadeta on uus tööstusstandard?
Et õigustada kapitaliinvesteeringuid tööstusliku kvaliteediga seadmetesse, peavad hankejuhid mõistma harjadeta süsteemide mehaanilisi eeliseid. Aastakümneid oli põlevate söeharjade kibe lõhn olnud poekogemuse üldlevinud osa. Täna uuendate oma tootmistööriistad kuni kaasaegsed harjadeta variandid kõrvaldavad selle loomupärase vea, pakkudes mõõdetavat investeeringutasuvust.
Kuidas harjadeta tehnoloogia metallitootmises töötab
Traditsioonilised elektritööriistad toetuvad füüsilistele süsinikharjadele, et edastada elektrivool pöörlevale kommutaatorile. See pidev füüsiline kokkupuude tekitab tugeva hõõrdumise, kiire kuumenemise ja vältimatu mehaanilise kulumise. Harjadeta tehnoloogia eemaldab need süsinikharjad täielikult. Väline elektrooniline trükkplaat koordineerib staatoris asuvate elektromagnetide toiteallikat. Füüsilise hõõrdumise kaotamisega töötavad sisemised komponendid oluliselt jahedamalt. Näiteks kasutavad täiustatud tööstuslikud mudelid spetsiaalseid kontrollereid, mis saavutavad üle 80 protsendi energia muundamise määra, mis praktiliselt välistab termilise ülekoormuse ohu pideva raske töötamise ajal.
Maksimaalne võimsus ja püsiv pöördemoment
Ühtlase pöörlemiskiiruse säilitamine suure koormuse korral on kriitiline. Harjadeta süsteemid kasutavad täiustatud nutikaid mikroprotsessoreid, mis jälgivad pidevalt abrasiivkettale rakendatavat takistust. Kui valmistaja surub veski sügavale tihedasse süsinikterasest I-tala sisse, tõmbab nutikas kiip pöördemomendi säilitamiseks koheselt rohkem voolu. See dünaamiline võimsuse reguleerimine tagab, et masin ei takerduks, ei seisku ega takerduks.
Madalam hooldus ja pikem eluiga
Hooldusseisakud kahandavad otseselt kasumlikkust. Kuna harjadeta mootoritel puuduvad kuluvad söeharjad, kaovad rutiinsed harjade vahetused. Lisaks ei tähenda kommutaatori hõõrdumise puudumine armatuuri läbipõlemist, mis on põhjustatud kogunenud juhtivast harjatolmust. Rajatised, mis uuendavad pidevalt, teatavad lühemate hooldusintervallide tõttu drastiliselt madalamast omamise kogumaksumusest.
Harjatud vs. harjadeta mootorid rasketööstuses
| Traditsioonilised |
harjatud mootorid |
Tööstuslikud harjadeta mootorid |
| Hõõrdumine ja kuumus |
Suur hõõrdumine, sagedane ülekuumenemine |
Hõõrdevaba disain, suurepärane soojusjuhtimine |
| Hooldus |
Kõrgsagedusharjade vahetus |
Peaaegu null hooldust |
| Pöördemoment koormuse all |
Tugeva surve all langeb oluliselt |
Nutikad mikroprotsessorid säilitavad püsiva pöördemomendi |
| Eluiga |
Lühem kommutaatori kulumise tõttu |
Oluliselt pikem kasutusiga |
Levinud metallide lihvimise ja lõikamise rakendused rasketööstuses
Enne tööriista valimist on esmatähtis konkreetse töökeskkonna mõistmine. Tööstuslik metallitöötlemine hõlmab laia valikut ülesandeid, millest igaüks avaldab masinatele täiesti erinevat mehaanilist pinget.
Keevisõmbluse ettevalmistamine ja õmbluste segamine
Enne massiivsete konstruktsiooniterase tükkide ühendamist peavad operaatorid servad korralikult kalduma, et keevisõmblus sügavalt ja struktuurselt usaldusväärselt läbi tungiks. Pärast keevisõmblust vajavad liigsed rasked helmed tasandamist, et luua õmblusteta pind. Need ülesanded nõuavad materjali pidevat ja suure pöördemomendiga eemaldamist. Operaatorid vajavad masinaid, mis säilitavad agressiivse allasurve ilma ülekuumenemiseta, võimaldades rasketel keraamilistel abrasiividel tõhusalt metalli sisse kaevata.
Lõikamine läbi konstruktsiooniterase, torude ja armatuuri
Paksuseinaliste terastorude, tiheda armatuuri ja raskete konstruktsioonitalade lõikamine nõuab äärmist stabiilsust. Igasugune järsk pöörete arvu langus sügava lõike ajal võib põhjustada abrasiivketta kinnikiilumise ja kinnikiilumise. See toob kaasa vägivaldse tagasilöögi või purunevad plaadid. Seetõttu on pideva ja kiire pöörlemise säilitamine puhaste ja sirgete lõigete ohutuks tegemiseks ülioluline.
Rooste eemaldamine, jäme eemaldamine ja pinna viimistlemine
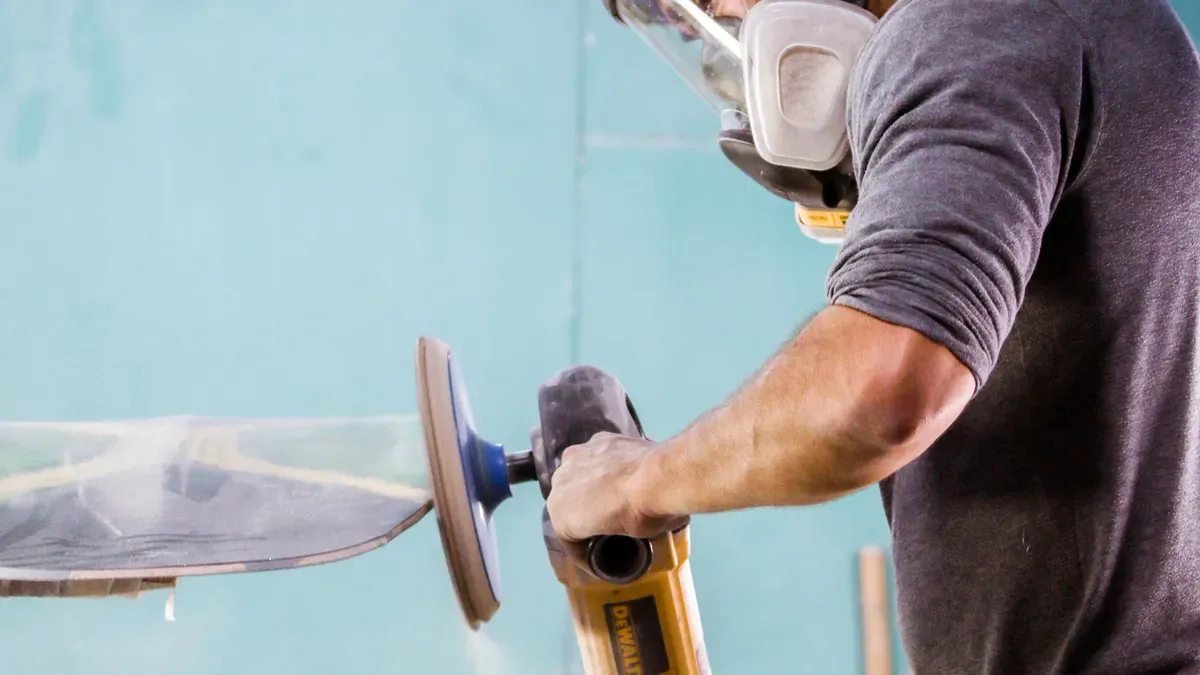
Kõik ülesanded ei hõlma materjali toore jõuga eemaldamist. Pinna konditsioneerimine nõuab nüansirikast lähenemist. Tugeva oksüdatsiooni eemaldamine, habemenuga teravate servade eemaldamine või roostevaba terase poleerimine sõltub täpsusest. Muutuva kiiruse juhtseadise olemasolu tööstuslik nurklihvija võimaldab operaatoritel pöörete arvu alla lülitada. Väiksem kiirus hoiab ära kõrbemise või mitteväärismetalli metallurgiliste omaduste muutmise, kui kasutatakse traatharjasid või peeneteralisi klappkettaid.
Metallilõiketööriistade tüübid raskete tööde tegemiseks
Tööstuslik elektritööriistade turg pakub erinevaid vormitegureid, mis on loodud konkreetsete konstruktsiooninõuete jaoks. Nende kategooriate jaotamine aitab otsustajatel kitsendada ostuvõimalusi, lähtudes tegelikust kaupluse tegelikust olukorrast.
4,5' kuni 6' tööstuslikud nurklihvijad
Kategooria 4,5-6 tolli on vaieldamatu tööhobune enamikus metallide valmistamise keskkondades. Need kompaktsed seadmed pakuvad erakordset võimsuse, manööverdusvõime ja kaalu tasakaalu. Täpsemalt, 6-tollised harjadeta mudelid, mis toodavad kuni 8500 p/min, on muutunud raskete tööde jaoks meeldivaks kohaks. Need tagavad sügavama lõikesügavuse kui 4,5-tolline mudel, jäädes samas piisavalt kergeks peatöödeks. Nende ergonoomiline disain vähendab oluliselt operaatori väsimust kurnavate kümnetunniste vahetuste ajal.
7' kuni 9' raskeveokite veskid
Kui rakendus ulatub suure laevaehituseni, maapealsete torujuhtmete ehitamiseni või raskete valuvalutöödeni, pole väiksematel tööriistadel lihtsalt vajalik materjali eemaldamise kiirus. 7–9-tollistes mudelites on suured mootorid, mis on võimelised vedama raskeid abrasiivseid rattaid. Ehitatud rangelt kahe käega töötamiseks, pakuvad need võrratut jõudu sügavate konstruktsiooniliste lõigete tegemiseks.
Sirge- ja distantslihvimismasinad
Kui välispinna töös domineerivad nurga all olevad käigupead, on sirglihvijad ja stantslihvijad sisetöödel asendamatud. Mootori ja spindli vahelise lineaarse joondusega spetsiaalsed tööriistad on suurepärased torude sisediameetrite lihvimisel ja mootori silindrite teisaldamisel.
Kuidas valida oma poe jaoks õige harjadeta lõikemasin
Õige harjadeta lõikemasina hankimine nõuab tehniliste kirjelduste analüüsimist igapäevaste töövoogude suhtes. Lõpetage üldise võimsuse vaatamine ja hakake hindama tegelikke jõudlusnäitajaid.
Juhtmega vs juhtmeta akuplatvormid
Valik juhtmega ja juhtmeta platvormide vahel sõltub täielikult teie füüsilisest töökeskkonnast. Kõrgepinge juhtmeta süsteemid pakuvad võrreldamatut mobiilsust põlluehituseks ja kõrgendatud ehitustöödeks, kus raskete pikendusjuhtmete lohistamine kujutab endast tõsist komistamisohtu. Ja vastupidi, statsionaarses töökojas, mis hõlmab pidevat kogu päeva lihvimist, jäävad juhtmega harjadeta tööriistad kullastandardiks. Need pakuvad katkematut toidet ilma aku laadimistsüklite haldamise logistilise peavaluta.
Pöörete arv ja mootori võimsus
Mootori võimsus ja pöörlemiskiirus peavad ideaalselt vastama kavandatud rakendusele. Lõikamistoimingud nõuavad metalli puhtaks lõikamiseks tavaliselt suuremaid pöörete arvu. Tugev lihvimine sõltub suuresti pöördemomendist, et hoida ratta pöörlemist intensiivse allapoole suunatud rõhu all. Otsige tööriistu, millel on ülitõhusad harjadeta kontrollerid, mis tagavad stabiilse väljundi isegi siis, kui abrasiivratas materjali tugevalt hammustab.
Elektroonilised ohutusfunktsioonid
Rasketööstuses on operaatori ohutus otseselt seotud intelligentse tööriista disainiga. Eelistage täiustatud elektrooniliste ohutusmehhanismidega varustatud tööriistu. Otsige spetsiaalselt elektroonilisi tagasilöögipidureid, mis peatavad pöörleva ratta sekundi murdosa jooksul äkilise kinnikiilumise korral. Taaskäivitusvastane kaitse takistab tööriista automaatset sisselülitamist, kui toiteallikas ühendatakse uuesti, kui lüliti jääb lukustatuks. Pehme käivitustehnoloogia on veel üks vaieldamatu funktsioon, mis tagab kaasaegse ohutusnõuete täitmise.
Ergonoomika ja vibratsioonikontroll
Pikaajaline kokkupuude intensiivse lihvimisvibratsiooniga põhjustab sageli käe-käe vibratsiooni sündroomi. Kõrgekvaliteedilised tööstuslikud tööriistad võitlevad sellega, kuna neil on lahtiühendatud mootorikorpused ja spetsiaalsed vibratsioonivastased külgkäepidemed. Need komponendid neelavad kineetilise energia enne, kui see operaatori kätte jõuab. Surnud inimese mehhanisme kasutavad labalülitid tagavad, et tööriist lülitub kogemata maha kukkumisel kohe välja.
Sobitage oma raskeveokite veski õigete abrasiividega
Suure jõudlusega harjadeta mootor esindab ainult poolt jõudluse võrrandist. Masin toimib lihtsalt jõuülekandesüsteemina; abrasiivratas teeb tegelikku füüsilist tööd. Teie raskeveokite veski töötab sama hästi kui selle abrasiivne tarvik. Vale ketta kasutamine rikub töödeldava detaili ja tekitab tõsiseid ohutusriske.
Lihvimiskettad vs lõikekettad
Abrasiivsete ketaste struktuurne terviklikkus on drastiliselt erinev. Tüüp 27 lihvimiskettad on paksud ja neil on surutud keskosa, mis on spetsiaalselt loodud taluma tugevat külgsurvet, kui neid hoida 15–30-kraadise nurga all. Terava kontrastina on 1. tüüpi lõikekettad äärmiselt õhukesed ja mõeldud rangelt sirgete 90-kraadiste lõigete jaoks. Külgsuunalise lihvimissurve rakendamine õhukesele lõikekettale põhjustab paratamatult klaaskiudmaatriksi purunemise suurel kiirusel.
Klappkettad ja traatharjad
Pinna viimistlemisel ja segamisel on klappkettad ja traatharjad tööstusstandardid. Klappkettad pakuvad väga kontrollitud materjali eemaldamist ja sujuvat segamist ühe sammuga. Traatharjad sobivad ideaalselt agressiivseks rooste- ja keevitusräbu eemaldamiseks. Veenduge alati, et tarviku maksimaalne ohutu pöörete arv on veski enda maksimaalse pöörete arvuga võrdne või sellest suurem.
Maksimeerige oma metallilõiketööriistade eluiga
Isegi kõige vastupidavamad tööstusseadmed nõuavad oma maksimaalse elutsükli saavutamiseks nõuetekohast keskkonnajuhtimist. Rangete tööprotokollide rakendamine kaitseb teie esialgset kapitaliinvesteeringut ja kaitseb teie metallilõiketööriistu enneaegse rikke eest.
Tolmu ja prahi käitlemine
Metallitöötlemine tekitab oma olemuselt väga juhtivat metallitolmu. Kui see praht tõmmatakse läbi jahutusavade mootori korpusesse, lühistab see kiiresti tundliku elektroonika ja hävitab laagrid. Kaasaegsed tööstuslikud harjadeta tööriistad võitlevad selle karmi reaalsusega, kasutades õhu sisselaskeavade kohal eemaldatavaid, pestavaid võrgust tolmufiltreid. Esmaklassilised tootjad kapseldavad sisemised staatorid ja trükkplaadid sageli kaitsvasse epoksüvaikusse, tihendades need tõhusalt juhtivate metallilaastude eest.
Rutiinne ülevaatus ja parimad tavad
Tööriista pikaealisus sõltub suuresti operaatori tehnikast. Kõige sagedasem tööriista enneaegse rikke põhjus on see, kui operaator surub masinat jõuga üle selle piire. Koolitage personali, et lasta pöörete arvul ja abrasiivil tööd teha. Rakendage ainult piisavalt survet, et säilitada ühtlane ja ühtlane lõige. Igapäevased rutiinsed kontrollid peavad hõlmama spindli lukustuse terviklikkuse kontrollimist, kinnitusäärikute puhtuse ja kaitsekatte õige asendi kontrollimist.
Avastage täiustatud metalli lihvimise ja lõikamise lahendusi
Raskeveokite tootmiseks optimaalse varustuse valimine nõuab mootoritehnoloogia, integreeritud turvaelementide ja abrasiivide ühilduvuse põhjalikku hindamist. Harjadeta tehnoloogia tõestab ühemõtteliselt oma võimet alandada hoolduskulusid, pikendada drastiliselt pidevat tööaega ja pakkuda püsivat pöördemomenti kõige rangemate tööstuslike rakenduste jaoks.
Sobitades täpselt teie igapäevaste toimingute spetsiifilised nõudmised õigete tööriistade spetsifikatsioonidega, võivad tootmistsehhid tootmisvõimsust drastiliselt parandada. Ärge leppige tavaliste tööriistadega, mis põlevad rõhu all läbi. Hinnake oma praeguseid seadmete piiranguid ja minge üle ekstreemsete keskkondade jaoks loodud lahendustele. Tööstusharu juhtiva jõudluse saavutamiseks uurige Hoprio laiaulatuslikku harjadeta lihvimismasinate ja metallitöötlemisseadmete valikut, et leida täpne konfiguratsioon, mida teie põrandale vaja läheb.
KKK
Kas ma saan kasutada sama tööstuslikku nurklihvijat nii lõikamiseks kui ka lihvimiseks?
Jah, mõlema rakenduse jaoks saate kasutada samu seadmeid. Siiski peate abrasiivratast vahetama, et see vastaks konkreetsele ülesandele. Lisaks veenduge, et kasutate õiget kaitset. Lõikamiseks on vaja 1. tüüpi suletud kaitset, mis kaitseb ketta purunemise eest, samal ajal kui lihvimisel kasutatakse 27. tüüpi avatud kaitset, et tagada õige kliirens.
Miks on harjadeta metalli lõikeriistad esialgu kallimad?
Harjadeta tööriistad kasutavad odavate füüsiliste söeharjade asemel täiustatud nutikat elektroonikat, mikroprotsessoreid ja võimsaid elektromagneteid. Selle keeruka disaini tulemuseks on null sisehõõrdumine, suurem püsiv väljundvõimsus ja oluliselt pikem tööiga. Kuigi esialgne ostuhind on kõrgem, säästavad nad lõpuks raha tööstustingimustes, minimeerides hooldusseisakuid ja asenduskulusid.
Millise suurusega veski sobib kõige paremini raske konstruktsiooniterase ja torude valmistamiseks?
Standardse terastoru ja igapäevase tootmise jaoks pakub 5-6-tolline veski parimat tasakaalu lõikekiiruse ja operaatori manööverdusvõime vahel. Eelkõige pakuvad 6-tollised mudelid suurepärast lõikesügavust. Paksu seinaga suure läbimõõduga torujuhtme ehitamiseks on tavaliselt vaja 7-9-tollist mudelit, et ohutult saavutada vajalik sügavus ilma sidumiseta.
Kuidas vältida tagasilööki metalli lõikamisel?
Esiteks kinnitage toorik alati tugevasti tugevate klambritega, et see ei saaks nihkuda. Laske veskil enne metalliga kokkupuutumist jõuda oma täispöördeni. Vältige tööriista keeramist, kallutamist või sundimist lõikekanalisse. Lõpuks investeerige kaasaegsesse veskisse, mis on varustatud elektroonilise tagasilöögipiduriga, mis peatab ratta koheselt kinnikiilumise korral.
Kui sageli peaksin puhastama harjadeta veski tolmufiltreid?
Rasketes tootmiskeskkondades, kus on palju metallitolmu, kontrollige ja puhastage võrgust tolmufiltreid iga päev. Kasutage suruõhku, et kogunenud praht väljastpoolt sisse puhuda. Regulaarne puhastamine hoiab ära õhuvoolu piiramise, tagades, et elektrooniline kontroller ja mootor jäävad pideva töötamise ajal ideaalselt jahtuma.
Mis vahe on tööstustöödel kasutataval labalülitil ja liuglülitil?
Labalüliti sisaldab tavaliselt surnud inimese mehhanismi, mis tähendab, et tööriist lülitub kohe välja, kui kasutaja selle maha kukub või haarde kaotab. See on väga eelistatud ohutuse tagamiseks rasketööstuses. Liuglüliti lukustub asendisse 'sees', mis vähendab käte väsimust pikaajalise pinna lihvimise ajal, kuid nõuab nõuetele vastavuse säilitamiseks täiendavaid elektroonilisi turvaelemente, nagu taaskäivitusvastane kaitse.


