Kävele mille tahansa raskaalle valmistuslattialle, ja sensorinen ylikuormitus iskee heti. Kipinäsuihkut lentää huoneen poikki. Hiomalaikkojen kuurottava pauhina puree paksua terästä. Tuotantoajat ovat pitkiä. Tässä anteeksiantamattomassa ympäristössä tarkkuus ja kestävyys eivät ole vain muotisanoja; ne ovat ehdottomia valtuuksia. Aika korreloi suoraan toimintakustannuksiin. Laitevika? Ei yksinkertaisesti vaihtoehto. Perinteiset harjatut moottorit kamppailevat usein tämän voimakkaan mekaanisen rasituksen alla. Oletko koskaan nojannut painosi jatkuvaan putkenleikkaukseen vain haistaaksesi palavan hiilen? Perinteiset laitteet usein ylikuumenevat, menettävät vääntömomenttia tai sortuvat ankkurin ennenaikaiseen loppuunpalamiseen.
Kun tarkastellaan viimeaikaisia markkinoiden muutoksia, metallintyöstöalalla on käynnissä lopullinen muutos. Kiinteistöpäälliköillä on edessään raaka-ainekustannusten nousu ja korkeasti koulutetun työvoiman kutistuminen. Miten ylläpidät kannattavuutta? Vastaus löytyy tehokkaista harjattomista järjestelmistä. Raskaan teollisuuden markkinat hylkäävät nopeasti perinteiset harjatut moottorit. Sen sijaan valmistuslattiat standardoituvat älykkäille, anturiohjatuille koneille. Tämä siirtymä ylittää premium-päivitysten suosimisen. Se toimii tiukkana toimintastandardina varmistaakseen tiukentuvien työturvallisuusmääräysten noudattamisen ja torjuakseen odottamattomien seisokkien kohtuuttomia kustannuksia.
Objektiivinen ratkaisu näihin nykyaikaisiin teollisuuden haasteisiin on harjattoman moottoritekniikan käyttöönotto. Tämä kattava opas tutkii tärkeimpiä metallien hionta- ja leikkaussovelluksia nykypäivän valmistusympäristössä. Tarkemmin sanottuna se hahmottaa, miksi harjaton tekniikka on ylivoimainen valinta vaativiin ympäristöihin, ja tarjoaa käytännölliset puitteet raskaisiin projekteihin tarvittavien koneiden valitsemiselle.
Avaimet takeawayt
Harjaton dominointi: Fyysisten hiiliharjojen poistaminen pidentää jatkuvaa käyttöaikaa ja ylläpitää vääntömomenttia raskaassa kuormituksessa.
Sovelluskohtainen valinta: Aggressiivinen hitsin valmistelu vaatii suurta vääntömomenttia. Tarkka rakenneteräksen viipalointi vaatii vakaat, horjumattomat kierrosluvut.
Turvallisuus ja ergonomia: Elektroniset takapotkujarrut, uudelleenkäynnistyksenestosuoja ja edistynyt tärinänvaimennus ovat välttämättömiä uuvuttavassa päivittäisessä käytössä.
Järjestelmän synergia: Oikean hiomalaikan tyypin sovittaminen työkalun kierrosnopeuteen ja kohdemateriaaliin ei ole neuvoteltavissa.
Valmistustyökalujen kehitys: Miksi Brushless on uusi teollisuusstandardi
Perustellakseen pääomasijoituksia teollisuustason laitteisiin hankintapäälliköiden on ymmärrettävä harjattomien järjestelmien mekaaniset edut. Vuosikymmenten ajan palavien hiiliharjojen kireä haju oli arjen osa myymäläkokemusta. Tänään päivität valmistustyökaluista nykyaikaisiin harjattomiin variantteihin eliminoi tämän luontaisen puutteen ja tarjoaa mitattavissa olevan tuoton sijoitukselle.
Kuinka harjaton tekniikka toimii metallinvalmistuksessa
Perinteiset sähkötyökalut käyttävät fyysisiä hiiliharjoja sähkövirran siirtämiseen pyörivään kommutaattoriin. Tämä jatkuva fyysinen kosketus aiheuttaa voimakasta kitkaa, nopeaa lämmön kertymistä ja väistämätöntä mekaanista kulumista. Harjaton tekniikka poistaa nämä hiiliharjat kokonaan. Ulkoinen elektroninen piirilevy koordinoi tehonsyöttöä staattorissa oleville sähkömagneeteille. Poistamalla fyysinen kitka, sisäiset komponentit toimivat huomattavasti viileämmin. Esimerkiksi edistyneissä teollisissa malleissa käytetään erikoissäätimiä, jotka saavuttavat yli 80 prosentin energian muuntosuhteen, mikä käytännössä eliminoi lämpöylikuormituksen riskin jatkuvan raskaan käytön aikana.
Suurin teho ja jatkuva vääntömomentti
Tasaisen pyörimisnopeuden ylläpitäminen raskaan kuormituksen aikana on kriittistä. Harjattomissa järjestelmissä käytetään edistyneitä älykkäitä mikroprosessoreita, jotka valvovat jatkuvasti hiomalaikan vastusta. Kun valmistaja työntää hiomakoneen syvälle tiheään hiiliteräksiseen I-palkkiin, älykäs siru ottaa välittömästi lisää virtaa vääntömomentin ylläpitämiseksi. Tämä dynaaminen tehonsäätö varmistaa, ettei kone juutu, jumiudu tai jumiudu.
Pienempi huolto ja pidempi käyttöikä
Kunnossapitoseisokit heikentävät suoraan kannattavuutta. Koska harjattomista moottoreista puuttuu kuluvia hiiliharjoja, rutiiniharjojen vaihdot katoavat. Lisäksi kommutaattorin kitkan puuttuminen ei tarkoita, ettei armatuuri palaa kertyneen johtavan harjapölyn aiheuttamana. Laitteet, jotka tekevät päivityksen johdonmukaisesti raportoivat huomattavasti pienemmistä kokonaiskustannuksista lyhentyneen huoltovälin vuoksi.
Harjatut vs. harjattomat moottorit teollisuudessa
| raskaassa |
Perinteiset harjatut moottorit |
Teollisuuden harjattomat moottorit |
| Kitka & lämpö |
Suuri kitka, toistuva ylikuumeneminen |
Kitkaton muotoilu, erinomainen lämmönhallinta |
| Huolto |
Korkeataajuiset harjan vaihdot |
Lähes nolla huoltoa |
| Vääntömomentti kuormitettuna |
Laskee huomattavasti kovan paineen alla |
Älykkäät mikroprosessorit ylläpitävät jatkuvaa vääntömomenttia |
| Elinikä |
Lyhyempi kommutaattorin kulumisen vuoksi |
Huomattavasti pidempi käyttöikä |
Yleiset metallin hionta- ja leikkaussovellukset raskaassa teollisuudessa
Tietyn toimintaympäristön ymmärtäminen on ensiarvoisen tärkeää ennen työkalun valintaa. Teollinen metallintyöstö kattaa laajan kirjon tehtäviä, joista jokainen kohdistaa koneisiin täysin erilaisia mekaanisia rasituksia.
Hitsauksen valmistelu ja sauman sekoittaminen
Ennen massiivisten rakenneteräskappaleiden liittämistä käyttäjien tulee viistää reunat kunnolla syvälle, rakenteellisesti vakaalle hitsaukselle. Hitsauksen jälkeen ylimääräiset raskaat helmet vaativat tasoittamista saumattoman pinnan luomiseksi. Nämä tehtävät vaativat jatkuvaa, suuren vääntömomentin materiaalin poistoa. Kuljettajat tarvitsevat koneita, jotka ylläpitävät aggressiivista alaspäin suuntautuvaa painetta ilman ylikuumenemista, jolloin raskaat keraamiset hioma-aineet voivat kaivaa tehokkaasti metalliin.
Viipalointi rakenneteräksen, putken ja raudoituksen läpi
Paksuseinäisten teräsputkien, tiheän raudoituksen ja raskaiden rakennepalkkien leikkaaminen vaatii äärimmäistä vakautta. Mikä tahansa äkillinen kierrosluvun lasku syvän leikkauksen aikana voi saada hiomalaikan tarttumaan ja takertumaan. Tämä johtaa voimakkaaseen takapotkuun tai särkyneisiin levyihin. Siksi jatkuvan, nopean pyörimisen ylläpitäminen on ehdottoman tärkeää puhtaiden, suorien leikkausten turvalliseen tekemiseen.
Ruosteenpoisto, purseenpoisto ja pinnan viimeistely
Kaikkiin tehtäviin ei liity materiaalin poistamista raa'alla voimalla. Pintakäsittely vaatii vivahteikkaan lähestymistavan. Voimakkaan hapettumisen poistaminen, veitsenterävien reunojen poistaminen tai ruostumattoman teräksen kiillotus edellyttää tarkkuutta. Säädettävät nopeuden säätimet teollisen kulmahiomakoneen avulla käyttäjät voivat laskea kierroslukua. Pienemmät nopeudet estävät paahtamisen tai perusmetallin metallurgisten ominaisuuksien muuttamisen käytettäessä teräskuppiharjoja tai hienojakoisia läppälevyjä.
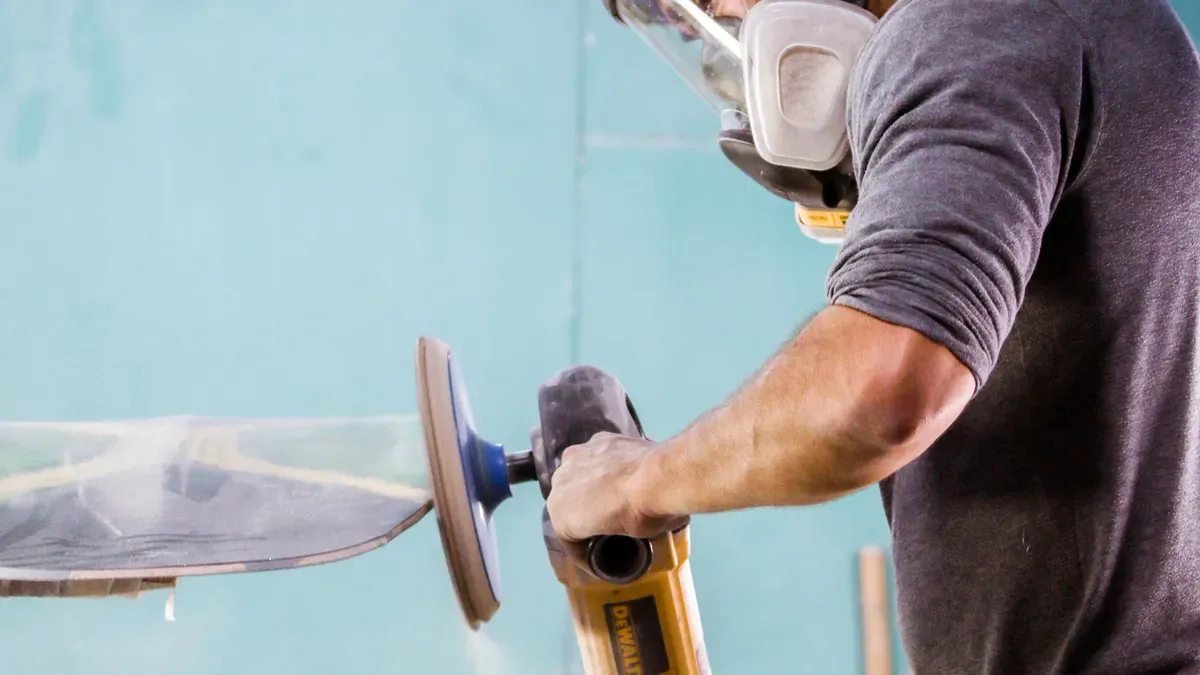
Metallinleikkaustyökalut raskaaseen valmistukseen
Teollisuuden sähkötyökalumarkkinat tarjoavat erilaisia muototekijöitä, jotka on suunniteltu erityisiin rakenteellisiin vaatimuksiin. Näiden luokkien erittely auttaa päättäjiä rajaamaan ostovaihtoehtoja todellisten myymälätilanteiden perusteella.
4,5 - 6' teolliset kulmahiomakoneet
4,5-6 tuuman luokka on kiistaton työhevonen useimmissa metallinvalmistusympäristöissä. Nämä kompaktit laitteet tarjoavat poikkeuksellisen tasapainon tehoa, ohjattavuutta ja painoa. Tarkemmin sanottuna 6 tuuman harjattomista malleista, jotka tuottavat jopa 8500 rpm:n kierroslukua, on tullut kova paikka raskaaseen valmistukseen. Ne tarjoavat syvemmän leikkaussyvyyden kuin 4,5 tuuman malli, mutta ne ovat riittävän kevyitä pään yläpuolella tapahtuvaa työtä varten. Niiden ergonominen muotoilu vähentää merkittävästi kuljettajan väsymystä uuvuttavien kymmenen tunnin työvuorojen aikana.
7 ' - 9 ' Heavy Duty hiomakoneet
Kun sovellus laajenee suuriin laivanrakennustöihin, maastohiihtoputkien rakentamiseen tai raskaisiin valimotöihin, pienemmiltä työkaluilta puuttuu vaadittu materiaalin poistonopeus. 7-9 tuuman malleissa on massiiviset moottorit, jotka pystyvät ajamaan raskaita hankaavia pyöriä. Ne on suunniteltu tiukasti kahden käden käyttöä varten, ja ne tarjoavat vertaansa vailla olevaa tehoa syviin rakenteellisiin leikkauksiin.
Suorahiomakoneet ja terähiomakoneet
Vaikka kulmahammaspyöräpäät hallitsevat ulkopintatyötä, suorahiomakoneet ja stanssaushiomakoneet ovat välttämättömiä sisäkäyttöön. Nämä erikoistyökalut, joissa on lineaarinen kohdistus moottorin ja karan välillä, sopivat erinomaisesti putken sisähalkaisijoiden hiontaan ja moottorin sylintereiden siirtämiseen.
Kuinka valita oikea harjaton leikkuri myymälääsi varten
Oikean harjattoman leikkurin hankkiminen edellyttää teknisten eritelmien analysointia päivittäisiin työnkulkuihin nähden. Lakkaa katsomasta yleistä tehoa ja ala arvioida todellisia suorituskykymittareita.
Johdolliset vs. johdoton akkualustat
Valinta johdollisen ja langattoman alustan välillä riippuu täysin fyysisestä työympäristöstäsi. Suurjännitejohdottomat järjestelmät tarjoavat vertaansa vailla olevan liikkuvuuden kenttärakentamiseen ja korkeisiin rakennustöihin, joissa raskaiden jatkojohtojen vetäminen aiheuttaa vakavan kompastumisvaaran. Sitä vastoin kiinteässä konepajatyössä, johon liittyy jatkuvaa koko päivän hiontaa, johtoharjattomat työkalut ovat edelleen kultastandardi. Ne tarjoavat keskeytymätöntä virtaa ilman akun latausjaksojen hallinnan logistista päänsärkyä.
RPM ja moottorin teholuokitukset
Moottorin tehon ja pyörimisnopeuden on vastattava täydellisesti käyttötarkoitusta. Leikkaustyöt vaativat yleensä korkeampia kierroslukuja metallin puhtaaseen leikkaamiseen. Raskas hionta riippuu suuresti vääntömomentista pyörän pyörimisen ylläpitämiseksi voimakkaan alaspäin suuntautuvan paineen alaisena. Etsi työkaluja, joissa on tehokkaat harjattomat säätimet, jotka takaavat vakaan tehon myös silloin, kun hiomalaikka puree kovaa materiaalia.
Elektroniset turvaominaisuudet
Raskaassa teollisuudessa kuljettajan turvallisuus korreloi suoraan älykkään työkalusuunnittelun kanssa. Aseta etusijalle edistyneillä elektronisilla turvamekanismeilla varustetut työkalut. Etsi erityisesti elektronisia takapotkujarruja, jotka pysäyttävät pyörivän pyörän sekunnin murto-osassa, jos äkillinen jumiutuminen tapahtuu. Uudelleenkäynnistyksenestosuoja estää työkalua käynnistymästä automaattisesti, jos virtalähde kytketään uudelleen kytkimen ollessa lukittuna. Pehmeä käynnistystekniikka on toinen ominaisuus, josta ei voi neuvotella nykyaikaisen turvallisuusvaatimusten mukaisesti.
Ergonomia ja tärinänhallinta
Pitkäaikainen altistuminen voimakkaalle hiontavärähtelylle johtaa usein käsien ja käsien tärinäoireyhtymään. Huippuluokan teolliset työkalut torjuvat tätä, sillä niissä on irrotetut moottorikotelot ja erikoiset tärinää vaimentavat sivukahvat. Nämä komponentit imevät kineettistä energiaa ennen kuin se pääsee käyttäjän käsiin. Kuolleen miehen mekanismeja käyttävät siipikytkimet varmistavat, että työkalu sammuu välittömästi, jos se putoaa vahingossa.
Yhdistä Heavy Duty -hiomakoneesi oikeisiin hioma-aineisiin
Tehokas harjaton moottori edustaa vain puolta suorituskykyyhtälöstä. Kone toimii vain tehonsyöttöjärjestelmänä; hiomalaikka suorittaa varsinaisen fyysisen työn. Raskaaseen käyttöön tarkoitettu hiomakone toimii yhtä hyvin kuin sen hankaava lisävaruste. Väärän levyn käyttö pilaa työkappaleen ja aiheuttaa vakavia turvallisuusriskejä.
Hiomalaikat vs. leikkauslaikat
Hiomalaikkojen rakenteellinen eheys vaihtelee suuresti. Tyypin 27 hiomalaikat ovat paksuja, ja niissä on painettu keskus, joka on suunniteltu kestämään voimakasta sivuttaista painetta, kun niitä pidetään 15-30 asteen kulmassa. Tyypin 1 leikkuupyörät ovat jyrkästi vastakohtana erittäin ohuet ja suunniteltu tiukasti suoriin 90 asteen leikkauksiin. Sivusuuntaisen hiontapaineen kohdistaminen ohueen leikkuulaikkaan aiheuttaa väistämättä lasikuitumatriisin särkymisen suurilla nopeuksilla.
Läppälevyt ja teräsharjat
Pinnan viimeistelyyn ja sekoittamiseen läppälevyt ja teräsharjat ovat alan standardeja. Läppälevyt tarjoavat erittäin hallitun materiaalin poiston ja tasaisen sekoituksen yhdessä vaiheessa. Teräsharjat ovat ihanteellisia aggressiiviseen ruosteen ja hitsauskuonan poistoon. Varmista aina, että lisävarusteen suurin turvallinen kierrosluku on yhtä suuri tai suurempi kuin itse hiomakoneen suurin sallittu kierrosluku.
Metallinleikkaustyökalujesi käyttöiän maksimointi
Jopa kestävimmät teollisuuslaitteet vaativat asianmukaista ympäristönhallintaa saavuttaakseen maksimaalisen elinkaarensa. Tiukkojen toimintakäytäntöjen noudattaminen turvaa alkupääomasijoituksesi ja suojaa metallinleikkaustyökalujasi ennenaikaiselta epäonnistumiselta.
Pölyn ja roskien hallinta
Metallintyöstö tuottaa luonnostaan erittäin johtavaa metallipölyä. Jos tämä roskat vedetään moottorin koteloon jäähdytysaukkojen kautta, se oikosulkee nopeasti herkän elektroniikan ja tuhoaa laakerit. Nykyaikaiset teolliset harjattomat työkalut taistelevat tätä ankaraa todellisuutta vastaan käyttämällä irrotettavia, pestäviä verkkopölysuodattimia ilmanottoaukkojen päällä. Korkealuokkaiset valmistajat kapseloivat usein sisäiset staattorit ja piirilevyt suojaavaan epoksihartsiin, mikä tiivistää ne tehokkaasti johtavilta metallilastuilta.
Rutiinitarkastus ja parhaat käytännöt
Työkalun pitkäikäisyys riippuu suuresti käyttäjän tekniikasta. Yleisin syy ennenaikaiseen työkaluvikaan on koneen väkisin työntäminen yli sen rajojen. Kouluta henkilökuntaa antamaan kierrosluvun ja hioma-aineen tehdä työt. Käytä vain tarpeeksi painetta tasaisen ja tasaisen leikkauksen ylläpitämiseksi. Päivittäisiin rutiinitarkastuksiin tulee sisältyä karalukon eheyden tarkistaminen, kiinnityslaippojen puhtauden varmistaminen ja turvasuojuksen oikean asennon tarkistaminen.
Tutustu edistyneisiin metallinhionta- ja -leikkausratkaisuihin
Optimaalisen laitteiston valitseminen raskaaseen tuotantoon edellyttää perusteellista moottoritekniikan, integroitujen turvaominaisuuksien ja hankausmateriaalien yhteensopivuuden arviointia. Harjaton tekniikka todistaa yksiselitteisesti kykynsä alentaa ylläpitokustannuksia, pidentää jyrkästi jatkuvaa käyttöaikaa ja tarjota jatkuvaa vääntömomenttia vaativimpiin teollisiin sovelluksiin.
Kun päivittäisen toiminnan erityisvaatimukset täsmälleen sovitetaan oikeisiin työkaluerittelyihin, valmistuspajat voivat parantaa tuotantokapasiteettia merkittävästi. Älä tyydy tavanomaisiin työkaluihin, jotka palavat paineen alaisena. Arvioi nykyiset laiterajoituksesi ja päivitä tarkoitukseen rakennetuihin ratkaisuihin, jotka on suunniteltu äärimmäisiin ympäristöihin. Alan johtavan suorituskyvyn saavuttamiseksi tutustu Hoprion kattavaan harjattomien hiomakoneiden ja metallintyöstölaitteiden valikoimaan löytääksesi tarkan kokoonpanon, jota valmistuslattiasi vaatii.
FAQ
Voinko käyttää samaa teollisuuskulmahiomakonetta sekä leikkaamiseen että hiontaan?
Kyllä, voit käyttää samaa laitetta molemmissa sovelluksissa. Sinun on kuitenkin vaihdettava hiomalaikka vastaamaan tiettyä tehtävää. Varmista lisäksi, että käytät oikeaa turvasuojusta. Leikkaus vaatii tyypin 1 suljetun suojuksen, joka suojaa pyörän särkymiseltä, kun taas hiontaan käytetään tyypin 27 avointa suojusta oikean välyksen takaamiseksi.
Miksi harjattomat metallinleikkaustyökalut ovat aluksi kalliimpia?
Harjattomissa työkaluissa hyödynnetään edistyksellistä älykästä elektroniikkaa, mikroprosessoreja ja tehokkaita sähkömagneetteja halpojen fyysisten hiiliharjojen sijaan. Tämä hienostunut muotoilu johtaa nollaan sisäiseen kitkaan, korkeampaan jatkuvaan tehoon ja merkittävästi pidemmän käyttöiän. Vaikka alkuperäinen ostohinta on korkeampi, ne säästävät lopulta rahaa teollisuusympäristöissä minimoimalla ylläpitoseisokit ja vaihtokustannukset.
Minkä kokoinen hiomakone on paras raskaaseen rakenneteräksen ja putkien valmistukseen?
Tavallisiin teräsputkiin ja jokapäiväiseen valmistukseen 5-6 tuuman hiomakone tarjoaa parhaan tasapainon leikkausnopeuden ja käyttäjän ohjattavuuden välillä. Erityisesti 6 tuuman mallit tarjoavat erinomaisen leikkaussyvyyden. Paksuseinämäisen, halkaisijaltaan suuren putkilinjan rakentamiseen tarvitaan yleensä 7-9 tuuman malli, jotta tarvittava syvyys saavutetaan turvallisesti ilman sitomista.
Kuinka estän takapotkun metallia leikattaessa?
Kiinnitä ensin työkappale aina lujasti kestävillä puristimilla, jotta se ei pääse liikkumaan. Anna hiomakoneen saavuttaa täyden käyntinopeuden ennen kuin kosketat metallia. Vältä työkalun kiertämistä, kallistamista tai pakottamista leikatun kanavan sisään. Investoi lopuksi moderniin hiomakoneeseen, joka on varustettu elektronisella takapotkujarrulla, joka pysäyttää pyörän välittömästi, jos se jumittuu.
Kuinka usein minun tulee puhdistaa harjattoman hiomakoneen pölysuodattimet?
Raskaissa valmistusympäristöissä, joissa on paljon metallipölyä, tarkasta ja puhdista verkkopölysuodattimet päivittäin. Käytä paineilmaa kerääntyneen roskat puhaltamiseen ulos ulkopuolelta sisään. Säännöllinen puhdistus estää ilmavirran rajoittumisen ja varmistaa, että elektroninen säädin ja moottori pysyvät täydellisesti jäähtyneenä jatkuvan käytön aikana.
Mitä eroa on siipikytkimellä ja liukukytkimellä teollisuustyöhön?
Melakytkin sisältää tyypillisesti kuolleen miehen mekanismin, mikä tarkoittaa, että työkalu sammuu välittömästi, jos käyttäjä pudottaa sen tai menettää otteensa. Tämä on erittäin suositeltavaa turvallisuuden vuoksi raskaan teollisuuden olosuhteissa. Liukukytkin lukittuu 'päällä'-asentoon, mikä vähentää käsien väsymistä pitkittyneen pinnan hionnan aikana, mutta vaatii ylimääräisiä elektronisia turvaominaisuuksia, kuten uudelleenkäynnistyksenestosuojaa, noudattaakseen vaatimustenmukaisuutta.


