Його часто вважають найбільш невикористовуваним інструментом у магазині, вибираючи неправильний Пряма шліфувальна машина має високі експлуатаційні витрати. Передчасне перегорання двигуна, надмірна втома оператора та погіршення обробки поверхні часто є результатом недостатнього крутного моменту. Технічні характеристики зазвичай затьмарюють реальну продуктивність. Покупцям важко підібрати кількість обертів на хвилину, потужність і можливості управління температурою для конкретних застосувань. Зняття важких матеріалів потребує значно інших характеристик, ніж точне зняття задирок. Вам потрібна система технічної оцінки, щоб усунути маркетингові заяви. Оцініть ці інструменти на основі якості внутрішньої збірки, потужності та довгострокової надійності. Належна оцінка запобігає дорогим простоям і гарантує, що ваші оператори отримають потрібний інструмент для тривалого, агресивного видалення матеріалу.
Ключові висновки
Застосування визначає потужність: розрізняйте легкі завдання, що вимагають високих обертів, і видалення важкого матеріалу, що вимагає високого крутного моменту та потужності (від 1050 Вт до 3500 Вт).
Термоконтроль має вирішальне значення: підкресліть, що бюджетні моделі часто виходять з ладу через недостатню кількість мідних обмоток і занижені розміри підшипників, що призводить до швидкого перегріву під час постійного використання.
Вирівнювання за форм-фактором: узагальніть ергономічні та функціональні відмінності між прямими конфігураціями, міні-розмірами та альтернативами під прямим кутом для конкретних вимог доступу.
Безпека та втома: підкресліть, що зменшення вібрації, керування шумом і належні тригерні механізми не є предметом обговорення для безпеки оператора та відповідності в промислових умовах.
Визначення базової лінії: пряма шліфувальна машина проти шліфувальної машини
Проблемне обрамлення
Професіонали промисловості часто плутають прямі шліфувальні машини зі стандартними шліфувальними машинами. Ця плутанина призводить до прийняття неправильних рішень про покупку та швидкої поломки інструменту в цеху. Встановлення належних критеріїв успіху вимагає розуміння механічних обмежень кожного типу інструменту. Шліфувальний верстат виконує легке видалення задирок, видалення прокладок і тонку роботу. Прямий шліфувальний верстат справляється з видаленням важкої заготовки, глибоким змішуванням зварних швів і агресивною підготовкою поверхні. Взаємозамінне ставлення до них гарантує нерівні результати. Коли виробник береться за легку шліфувальну машину, щоб видаляти важкі відкладення шлаку, двигун зависає. Оператор натискає сильніше, внутрішня температура стрибає, і статор згорає. І навпаки, використання масивної прямої шліфувальної машини для делікатного полірування алюмінію псує заготовку. Ви повинні визначити точну швидкість зняття матеріалу, яку вимагає ваша майстерня, перш ніж дивитися специфікації інструменту.
Розміри та відмінності в експлуатації
Фізичний слід диктує операційний контроль. Стандартні шліфувальні машини мають компактний профіль, який можна використовувати однією рукою. Оператори тримають їх як великі маркери для складних металоконструкцій. Вони дуже мало важать, що забезпечує високу точність протягом короткого часу. Прямі шліфувальні машини вимагають жорсткого захоплення двома руками. Вони відрізняються подовженими корпусами, масивними металевими корпусами редукторів і значною вагою. Ця маса забезпечує необхідну стабільність, щоб контролювати важкі аксесуари, що в'їжджають у щільний метал. Ви не можете безпечно керувати повнорозмірною прямою моделлю однією рукою без ризику сильної віддачі. Додаткова ручка на прямій шліфувальній машині дозволяє оператору застосовувати сильний тиск вниз. Цей важіль є обов’язковим під час роботи з великими колесами або важкими резиноїдними каменями. Без такої фізичної маси інструмент відскакував би від робочої поверхні, стукотів і залишав би жахливе покриття.
Стандартні та міні-конфігурації
Зараз виробники пропонують міні-прямі шліфувальні машини, щоб подолати розрив між шліфувальними машинами та повнорозмірними моделями. Ретельно оцініть свої вимоги до доступу. Компактний, легкий профіль відмінно підходить для тісних лінійних точок доступу. Монтажники труб часто використовують міні-моделі для очищення внутрішніх кореневих проходів у шестидюймових трубах. Коротший ствол забезпечує маневреність там, де повнорозмірний інструмент просто не поміститься. Однак міні-моделі жертвують внутрішньою масою двигуна та потужністю охолодження. Якщо ваше застосування потребує тривалого тиску на плоску заготовку або важкі двотаврові балки, повнорозмірний корпус є обов’язковим. Додаткова вага стандартної прямої шліфувальної машини поглинає вібрацію. Це запобігає пропуску інструменту. Якщо ваші оператори витрачають вісім годин на день на шліфування важкої листової сталі, передача їм міні-шліфувальної машини призведе до знищення інструменту та виснаження оператора.
Розбіжності в потужності та крутному моменті
Штампові шліфувальні машини відрізняються високою швидкістю обробки деталей. Вони часто обертаються зі швидкістю 25 000 об/хв або більше. Вони покладаються на чисту швидкість, а не на крутний момент для видалення матеріалу. Прямі шліфувальні верстати розроблені для постійного крутного моменту. Вони здатні справлятися з видаленням важких запасів без зависання. Коли ви вдавлюєте великий абразивний конус у чавунний блок, шліфувальна машина негайно зупиняється. Пряма шліфувальна машина зберігає свої оберти, передаючи вихідну потужність двигуна безпосередньо в розріз. Крутний момент - це крутна сила, яка забезпечує обертання шпинделя під навантаженням. Високий крутний момент дозволяє використовувати аксесуари більшого діаметру. Це дозволяє сильніше натискати на заготовку. У важкому виробництві крутний момент завжди перемагає над обертами вільного обертання.
Дилема 'Якщо ви можете мати тільки одне'.
Вибір між прямокутовою шліфувальною машиною та прямою шліфувальною машиною передбачає суворі компроміси щодо доступу. Прямокутові шліфувальні машини домінують у обмежених бічних просторах. Вони відмінно справляються з різанням врівень і поверхневим шліфуванням на широких плоских площинах. 90-градусна редукторна головка дозволяє оператору покласти інструмент рівно на стіл. Прямі моделі забезпечують чудову загальну обробку для глибокого внутрішнього шліфування труб. Вони забезпечують неперевершений контроль для підготовки лінійної поверхні. Якщо ваша робота пов’язана з заглибленням у циліндри, розгладжуванням довгих внутрішніх швів або портуванням блоків двигуна, пряма конфігурація завжди виграє. Вбудована конструкція вирівнює передпліччя оператора безпосередньо за ріжучим інструментом. Ця прямолінійна передача сили зменшує напругу зап’ястя під час важких операцій занурення.
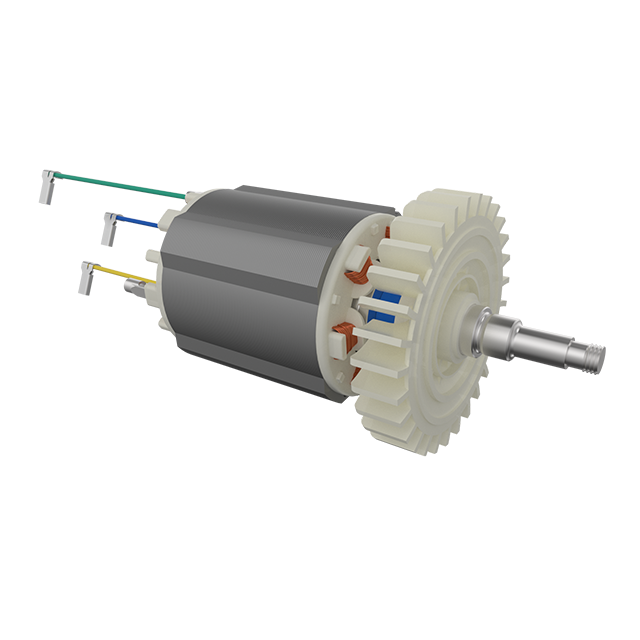
Оціночні розміри сердечника для прямої шліфувальної машини
Вимоги до потужності та потужності двигуна
Потужність двигуна визначає абсолютну межу видалення матеріалу інструментом. Спектр потужності зазвичай охоплює від 1050 Вт до 3500 Вт. Моделі початкового рівня мають потужність близько 1050 Вт. Вони виконують стандартні завдання виготовлення, підготовку кромок листового металу та легке зварювання. Важка ливарна робота вимагає верхньої межі цього спектру. Ви повинні вказати a Потужна пряма шліфувальна машина на основі щільності матеріалу. Шліфування чавуну вимагає великого крутного моменту, щоб колесо оберталося під сильним тиском оператора. Алюміній вимагає меншого крутного моменту, але потребує постійної потужності, щоб запобігти навантаженню абразиву та зупинці двигуна. Двигун потужністю 2500 Вт без зусиль прожене 3-дюймовий точильний камінь крізь густий сталевий шлак. Двигун потужністю 1050 Вт, який виконує те саме завдання, перегріється за кілька хвилин. Завжди купуйте на 20% більше потужності, ніж вимагається вашим щоденним завданням. Ці накладні витрати запобігають роботі двигуна на максимальній потужності протягом усього дня, значно подовжуючи термін його служби.
Контроль обертів і швидкості
Швидкість обертання повинна відповідати аксесуару та матеріалу. А Високошвидкісна пряма шліфувальна машина відмінно працює при використанні менших абразивів або твердосплавних борів. Цим аксесуарам потрібні високі оберти, щоб різати чисто, не зачіпаючи та не розбиваючи. Однак рух великих пластинчастих кругів на максимальній швидкості спалить матеріал і зруйнує абразив. Швидкісні набори не підлягають обговоренню для універсальних магазинів. Зменшення частоти обертання запобігає знебарвленню нержавіючої сталі від тепла. Це значно подовжує термін служби дорогих абразивних кругів. Під час роботи з термочутливими сплавами, такими як титан, високі оберти створюють локалізоване деформаційне зміцнення. Метал стає занадто твердим для ефективного шліфування. Зменшення швидкості зберігає зріз холодним. Це дозволяє абразивним зернам правильно ламатися та оголювати гострі краї.
Розмір цанги та потужність шпинделя
Сумісність аксесуарів повністю залежить від конструкції цанги або шпинделя. Стандартні розміри цанг включають 1/4 дюйма, 6 мм і 8 мм. Для легких завдань використовуються хвостовики 1/4 дюйма. У важких умовах роботи потрібні цанги діаметром 8 мм, щоб запобігти прогину хвостовика під навантаженням. Коли ви прикладаєте сильний бічний тиск, тонкий 1/4-дюймовий хвостовик може зігнутися. Це спричиняє сильну вібрацію та миттєвий вихід аксесуара з ладу. Деякі масивні прямі шліфувальні машини повністю обходять цанги. Вони використовують різьбові шпинделі для безпосереднього встановлення великих точильних каменів. Завжди перевіряйте максимальний діаметр колеса. Перевищення встановленого виробником діаметра створює смертельну небезпеку. Велике колесо, що обертається на високих обертах, може миттєво розбитися через надмірну відцентрову силу. Шрапнель від роздробленого точильного каменю легко пробиває стандартні захисні окуляри та важкі робочі сорочки.
| Діапазон потужності |
Типові оберти на хвилину |
Розмір цанги/шпинделя |
Ідеальне застосування |
| 1050 Вт - 1500 Вт |
20 000 - 30 000 |
1/4 дюйма / 6 мм |
Загальне виготовлення, важке видалення задирок, підготовка до зварювання. |
| 1500 Вт - 2500 Вт |
12 000 - 20 000 |
8 мм / маленька різьба |
Агресивне видалення матеріалу, зняття фаски труб. |
| 2500 Вт - 3500 Вт |
6 000 - 12 000 |
Великий різьбовий шпиндель |
Очищення ливарного лиття, шліфування важкої сталі. |
Оцінка якості збірки та управління температурою
Цілісність внутрішнього компонента
Специфікації рідко описують внутрішню конструкцію двигуна, але це визначає термін служби інструменту. Основним фактором є щільність мідної обмотки в якорі та статорі. Мідь високої щільності ефективно справляється з електричними навантаженнями. Бюджетні моделі економлять на міді, замінюючи її більш тонким дротом або сумішшю алюмінію. Це призводить до швидкого накопичення тепла під час тривалих навантажень. При перегріві обмоток плавиться внутрішня ізоляція, викликаючи катастрофічне коротке замикання. Важкий інструмент зазвичай вказує на щільні, якісні мідні обмотки. Крім того, зверніть увагу на арматури з епоксидним покриттям. Металевий пил, що утворюється під час шліфування, має високу електропровідність. Якщо цей пил осідає на незахищених обмотках двигуна, це викликає миттєве коротке замикання. Промислові моделі закривають свої обмотки товстою смолою, щоб захистити їх від проникнення абразивних частинок.
Якість і розміщення підшипників
Основний тягар фізичного впливу під час шліфування сприймають підшипники. Великі герметичні підшипники обов’язкові. Вони запобігають проникненню мікроскопічного абразивного пилу в корпус двигуна. Пил діє на рухомі частини, як наждачний папір, руйнуючи стандартні підшипники за кілька тижнів. Якісне розміщення підшипників зменшує биття цанги. Биття - це легке хитання аксесуара. Навіть міліметр биття викликає сильну вібрацію. Це руйнує твердосплавні задирки та прискорює втому оператора. Виробники досягають низького биття, розташовуючи передній підшипник якомога ближче до цанги. Це мінімізує непідтримувану довжину шпинделя. Оцінюючи інструмент, вставте довгу болгарку і обертайте її вручну. Будь-яке видиме коливання вказує на погане центрування підшипників або дешевий цанговий механізм.
Розсіювання тепла при безперервному використанні
Безперервне шліфування створює значні термічні навантаження. Ан Промислова пряма шліфувальна машина повинна працювати протягом багатогодинних змін без теплового перевантаження. Оцініть дизайн повітряного потоку та матеріали корпусу. Металеві корпуси редукторів виконують роль радіаторів. Вони відтягують теплову енергію від двигуна та підшипників, розсіюючи її в навколишньому повітрі. Повністю пластикові корпуси затримують тепло всередині. Шукайте великі, стратегічно розташовані витяжні отвори. Вони повинні направляти гаряче повітря від рук і обличчя оператора. Інструменти, які стають занадто гарячими, щоб їх тримати через десять хвилин, не відповідають промисловим стандартам. Просунуті моделі оснащені внутрішніми вентиляторами охолодження, які змінюються залежно від обертів за хвилину, надаючи високу швидкість повітря над статором незалежно від навантаження.
Надмірне тепло, що випромінюється через зону захоплення протягом перших п’ятнадцяти хвилин використання.
З витяжних отворів виходить різкий запах горілого пластику або озону.
Раптове падіння обертів без відповідного збільшення тиску оператора.
Зміна кольору або викривлення пластикового корпусу біля коробки передач.
Витік мастила з підшипника переднього шпинделя через термічний розпад мастила.
Компроміси джерела живлення: пневматичні чи дротові чи бездротові
Пневматичні (пневматичні) шліфувальні машини
Пневматичні шліфувальні машини домінують на безперервних промислових складальних лініях і на верфях. Вони пропонують неперевершене співвідношення потужності до ваги, оскільки в них відсутні важкі внутрішні електродвигуни. Існує нульовий ризик перегорання електромотора, незалежно від того, наскільки сильно натискає оператор. Відпрацьоване повітря, що розширюється, природним чином охолоджує інструмент під час роботи. Ви можете простояти пневматичну шліфувальну машину цілий день, не пошкоджуючи внутрішні компоненти. Однак пневматичні інструменти вимагають масивної інфраструктури. Вам потрібні цехові повітряні компресори великої потужності, важкі шланги та постійне змащування, щоб підтримувати їхню роботу. Вони марні поза межами належно обладнаного приміщення. Перепади тиску в повітропроводі негайно зменшують крутний момент, завдяки чому постійна продуктивність сильно залежить від потужності компресора вашого цеху.
Провідні електричні шліфувальні машини
Провідні електричні моделі залишаються стандартом для постійної продуктивності у важких умовах, коли недоступний великий об’єм повітря. Вони забезпечують невпинний крутний момент для важкого виготовлення. Ви підключаєте їх, і вони працюють на повну потужність, доки роботу не буде виконано. Оцінюючи дротові моделі, перевірте довговічність кабелю та захист від натягу. Місце з’єднання шнура живлення з корпусом інструменту є найпоширенішим місцем поломки. Промислові моделі оснащені товстими прогумованими шнурами та посиленими черевиками для зняття натягу. Їх виживають, коли їх тягнуть по бетонній підлозі, на них наступають черевики зі сталевими носками та стягують за гострі металеві краї. Шукайте моделі з легкодоступними портами для вугільних щіток. Це дозволяє операторам замінювати зношені щітки за лічені хвилини, не розбираючи весь корпус інструменту.
Акумуляторні (акумуляторні) шліфувальні машини
Бездротові технології стрімко розвиваються. Сучасні безщіточні двигуни в поєднанні з акумуляторними платформами високої потужності забезпечують вражаючу потужність. Вони чудово підходять для мобільного ремонту, обслуговування трубопроводів і сценаріїв віддаленого поля. Ви усуваєте небезпеку спотикання та потребу у важких подовжувачах. Однак агресивні завдання шліфування розряджають акумулятори надзвичайно швидко. Акумуляторна шліфувальна машина з еквівалентом високої потужності може розрядити великий акумулятор ємністю 8 А·год за десять хвилин під великим навантаженням. Сумісність екосистем має вирішальне значення. Придбайте наявну в магазині платформу акумуляторів, будь то компактні системи на 12 В чи потужні системи на 18/20 В. Це максимізує віддачу від ваших інвестицій і дозволяє уникнути зайвих покупок зарядних пристроїв. Акумуляторні моделі є чудовими вторинними інструментами, але вони рідко замінюють дротові або пневматичні варіанти для безперервних восьмигодинних змін шліфування.
Ризики впровадження та міркування щодо безпеки
Втома оператора, ергономіка та шум
Щоденна втома оператора безпосередньо впливає на продуктивність і безпеку цеху. Проаналізуйте вагу інструменту та діаметр ручки. Надто широкий хват змушує оператора напружувати передпліччя, що призводить до судом і зниження контролю. Активні системи гасіння вібрацій відокремлюють корпус двигуна від рукояток. Це суттєво зменшує синдром вібрації рук і рук, серйозну професійну небезпеку, яка спричиняє постійне пошкодження нервів. Акустичні сліди також мають значення. Робота на високій швидкості створює сильний шум. Дешевші моделі з погано обробленими передачами працюють значно голосніше, часто видаючи пронизливий крик. Це вимагає суворіших протоколів захисту слуху та обмежує спілкування в цеху. Високоякісні гвинтові шестерні працюють плавніше та тихіше, зменшуючи загальний вихід у децибелах виробничої секції.
Типи вимикачів і механізми безпеки
Вибір перемикача визначає безпеку експлуатації. Пелюсткові перемикачі, які часто називають перемикачами, вимагають постійного тиску. Якщо оператор кидає інструмент або виникає невідкладна медична допомога, двигун миттєво зупиняється. Перемикачі часто мають можливість блокування. Вони зменшують втому рук під час довгих безперервних пробіжок, але становлять величезну небезпеку. Якщо інструмент зав’яжеться та вирветься з рук оператора, заблокована шліфувальна машина буде шалено бити по підлозі, завдаючи серйозних травм. Комерційні виробничі цехи часто встановлюють суворі вимоги щодо відповідності, обов’язкові перемикачі лопатей, щоб запобігти нещасним випадкам із інструментом, що втік. Завжди перевіряйте місцеві правила безпеки та корпоративну політику відповідності, перш ніж купувати шліфувальні машини для комерційного використання.
Віддача та електронні засоби захисту
Сучасні прямі шліфувальні машини оснащені вдосконаленим електронним захистом. Електронні муфти постійно контролюють оберти шпинделя. Якщо пристосування зачепить у вузькому повороті і оберти раптово падають, зчеплення відключає подачу електроенергії до двигуна за мілісекунди. Це захищає користувача від сильної віддачі, яка може легко зламати зап’ястки або вивести оператора з рівноваги. Функції плавного пуску не менш важливі. Вони поступово збільшують швидкість двигуна при натисканні на курок. Це запобігає викиду двигуна з високим крутним моментом інструменту з рук оператора під час запуску. Це забезпечує миттєвий контроль і запобігає довбанню заготовки пристосуванням до того, як оператор буде готовий почати різання.
Висновок
Найкраща пряма шліфувальна машина — це та, внутрішня якість якої ідеально відповідає тепловим вимогам вашого конкретного застосування. Щільні мідні обмотки та герметичні підшипники не підлягають обговоренню для виживання у важких умовах. Специфікації розповідають лише половину історії; фізична конструкція диктує реальність на цеху. Ви повинні узгодити вихідний крутний момент інструменту, ємність цанги та джерело живлення з повсякденними реаліями вашого виробничого середовища. Купівля малопотужного інструменту економить гроші наперед, але коштує тисячі простоїв і заміни деталей.
Виконайте наступні кроки, щоб завершити процес закупівлі:
Перевірте основні типи абразивів і необхідні діаметри дисків, щоб визначити точний діапазон обертів, який повинен підтримувати ваш новий інструмент.
Перегляньте існуючі екосистеми акумуляторів у магазині, щоб гарантувати, що будь-які бездротові покупки відповідають вашим поточним зарядним пристроям і пакетам великої ємності.
Відстежуйте щоденні години безперервного використання ваших операторів, щоб визначити, чи потрібна вам стандартна дротова модель чи система з пневматичним приводом для екстремального керування температурою.
Ознайомтеся з інструкціями щодо відповідності вимогам техніки безпеки на вашому закладі, щоб переконатися, чи дозволені ковзкові перемикачі з блокуванням, чи суворо заборонені перемикачі.
FAQ
З: Яка різниця між прямою та кутовою шліфувальною машиною?
A: Основна відмінність полягає в орієнтації шпинделя та вихідній потужності. Пряма шліфувальна машина має шпиндель, вбудований у двигун, що забезпечує високий крутний момент і ручку двома руками для важкого, лінійного видалення матеріалу. Кутова шліфувальна машина розташовує шпиндель під кутом 90 градусів, використовуючи менший двигун, призначений для високошвидкісної роботи однією рукою у вузьких бічних просторах.
З: Якщо я можу купити лише одну, мені купити пряму чи прямокутову шліфувальну машину?
Відповідь: Прямі шліфувальні машини, як правило, легші у використанні та забезпечують чудову стабільність для глибокого лінійного доступу. Це робить їх найуніверсальнішим першим вибором для загального виробництва. Вибирайте прямокутову шліфувальну машину як основний інструмент, лише якщо ваша робота обмежена виключно вузькими бічними просторами, куди не може поміститися прямий корпус.
Питання: Скільки Вт мені потрібно для важкої прямої шліфувальної машини?
Відповідь: для важких умов експлуатації зазвичай потрібні двигуни потужністю від 1500 Вт до 3500 Вт. Ця висока потужність гарантує, що двигун генерує достатній крутний момент, щоб підтримувати оберти в хвилину під великим навантаженням оператора. Все, що менше 1500 Вт, швидше за все, застрягне або перегріється під час агресивного шліфування щільних матеріалів, таких як чавун або товста сталева пластина.
З: Чому бюджетні прямі шліфувальні машини так швидко перегріваються?
Відповідь: Бюджетні моделі перегріваються, тому що в них бракує достатньої кількості мідних обмоток у двигуні, через що існуючі дроти пропускають занадто великий струм. У них також використовуються менші підшипники та погана конструкція внутрішнього повітряного потоку. Ця комбінація затримує тепло всередині дешевих пластикових корпусів, через що інструмент дуже швидко стає неприємно гарячим у руці.
З: Який розмір цанги є стандартним для промислової прямої шліфувальної машини?
Відповідь: цанги 1/4 дюйма та 6 мм є стандартними для більшості промислових прямих шліфувальних машин загального призначення. Однак справді потужні моделі, розроблені для видалення масового матеріалу, часто підтримують цанги діаметром 8 мм або оснащуються різьбовими шпинделями для безпечного кріплення важких аксесуарів і запобігання відхиленню хвостовика під сильним тиском.
З: Чи можна використовувати високошвидкісну пряму шліфувальну машину для полірування?
A: Висока швидкість, як правило, призначена для агресивного видалення матеріалу за допомогою невеликих задирок. Полірування вимагає регулювання швидкості, щоб значно знизити оберти. Використання високошвидкісної шліфувальної машини без регульованого диска для полірування призведе до надмірного тертя, миттєво спалюючи матеріал і руйнуючи полірувальну подушечку.
З: Чи достатньо потужні бездротові прямі шліфувальні машини для обробки металу?
Відповідь: Сучасні безщіточні бездротові моделі пропонують чудову вибухову потужність і можуть виконувати швидкі завдання виготовлення. Однак вони надзвичайно швидко розряджають батареї під час постійного навантаження. Для тривалого видалення важких матеріалів протягом повної зміни дротові або пневматичні інструменти значно перевершують акумуляторні інструменти.


