Betraktes ofte som det mest underutnyttede verktøyet i butikken, og velger feil Rettsliper har høye driftskostnader. For tidlig motorutbrenthet, overdreven tretthet av operatøren og kompromittert overflatefinish skyldes ofte utilstrekkelig dreiemoment. Spesifikasjonsark tilslører rutinemessig ytelse i den virkelige verden. Kjøpere sliter med å matche RPM, wattstyrke og termisk styringskapasitet til spesifikke applikasjoner. Fjerning av tungt materiale krever helt andre spesifikasjoner enn presisjonsavgrading. Du trenger et teknisk evalueringsrammeverk for å kutte gjennom markedsføringskrav. Vurder disse verktøyene basert på intern byggekvalitet, strømforsyning og langsiktig pålitelighet. En riktig evaluering forhindrer kostbar nedetid og sikrer at operatørene dine har det riktige verktøyet for vedvarende, aggressiv materialfjerning.
Viktige takeaways
Applikasjon dikterer kraft: Skille mellom lette oppgaver som krever høye turtall og fjerning av tungt materiale som krever høyt dreiemoment og watt (1050W til 3500W).
Termisk styring er kritisk: Fremhev at budsjettmodeller ofte mislykkes på grunn av utilstrekkelige kobberviklinger og underdimensjonerte lagre, noe som fører til rask overoppheting under kontinuerlig bruk.
Formfaktorjustering: Oppsummer de ergonomiske og funksjonelle forskjellene mellom rette konfigurasjoner, ministørrelser og rettvinklede alternativer for spesifikke tilgangskrav.
Sikkerhet og tretthet: Understrek at vibrasjonsreduksjon, støyhåndtering og riktige utløsermekanismer ikke er omsettelige for operatørsikkerhet og samsvar i industrielle omgivelser.
Definere grunnlinjen: Straight Grinder vs Die Grinder
Probleminnramming
Bransjefagfolk forveksler ofte rette kverner med standard kverner. Denne forvirringen fører til dårlige kjøpsbeslutninger og rask verktøysvikt på butikkgulvet. Å etablere riktige suksesskriterier krever forståelse av de mekaniske grensene for hver verktøytype. En stansesliper håndterer lett avgrading, fjerning av pakninger og detaljarbeid. En rettsliper takler tung massefjerning, dyp sveiseblanding og aggressiv overflatebehandling. Å behandle dem om hverandre garanterer dårlige resultater. Når en produsent griper tak i en lett stansemølle for å ta ut et tungt slaggavleiring, setter motoren seg. Operatøren presser hardere, den interne temperaturen øker, og statoren brenner ut. Omvendt, bruk av en massiv rettsliper for delikat aluminiumspolering ødelegger arbeidsstykket. Du må definere den nøyaktige materialfjerningshastigheten butikken din krever før du ser på verktøyspesifikasjonene.
Størrelse og håndteringsforskjeller
Fysisk fotavtrykk dikterer driftskontroll. Standard formslipere har en kompakt enhåndsprofil. Operatører holder dem som overdimensjonerte markører for intrikate metallarbeid. De veier svært lite, noe som gir høy presisjon over korte varigheter. Rette slipere krever et stivt tohåndsgrep. De har langstrakte kropper, massive metallgirhus og betydelig vekt. Denne bulken gir den nødvendige stabiliteten for å kontrollere tungt tilbehør som biter i tett metall. Du kan ikke trygt betjene en rett modell i full størrelse med én hånd uten å risikere alvorlig tilbakeslag. Det sekundære håndtaket på en rett kvern lar operatøren bruke tungt nedover. Denne innflytelsen er obligatorisk når du kjører store klaffhjul eller tunge harpikssteiner. Uten den fysiske massen ville verktøyet sprette fra arbeidsflaten, skravlet og etterlatt en forferdelig finish.
Standard vs. Mini-konfigurasjoner
Produsenter tilbyr nå mini rette kverner for å bygge bro mellom stansekverner og modeller i full størrelse. Vurder tilgangskravene dine nøye. En kompakt, lett profil utmerker seg i stramme lineære tilgangspunkter. Rørmontører bruker ofte minimodeller for å rydde opp i indre rotgjennomganger inne i seks-tommers rør. Den kortere løperen tillater manøvrerbarhet der et verktøy i full størrelse rett og slett ikke passer. Minimodeller ofrer imidlertid intern motormasse og kjølekapasitet. Når applikasjonen din krever vedvarende trykk på flatt materiale eller tunge I-bjelker, er en kropp i full størrelse obligatorisk. Den ekstra vekten til en standard rettsliper absorberer vibrasjoner. Det forhindrer at verktøyet hopper over. Hvis operatørene dine bruker åtte timer om dagen på å slipe tungt platestål, vil det å gi dem en minisliper ødelegge verktøyet og tømme operatøren.
Avvik i kraft og dreiemoment
Slipemaskiner utmerker seg ved høyhastighets detaljarbeid. De spinner ofte med 25 000 RPM eller mer. De er avhengige av ren hastighet i stedet for dreiemoment for å fjerne materiale. Rette slipemaskiner er konstruert for vedvarende dreiemoment. De klarer seg gjennom tung massefjerning uten å henge seg fast. Når du trykker en stor kjegle med slipemiddel inn i en støpejernsblokk, stopper en dysekvern umiddelbart. En rettsliper opprettholder turtallet, og overfører motorens råkraft direkte inn i kuttet. Dreiemoment er vridningskraften som holder spindelen i sving under belastning. Høyt dreiemoment lar deg bruke tilbehør med større diameter. Den lar deg presse hardere mot arbeidsstykket. I tung fabrikasjon vinner dreiemomentet alltid over frispinnende RPM.
«Hvis du bare kan ha ett»-dilemmaet
Å velge mellom en rettvinklet sliper og en rettsliper innebærer strenge avveininger for tilgang. Rettvinklede slipere dominerer trange siderom. De utmerker seg ved planskjæring og overflatesliping på brede, flate plan. 90-graders girhodet lar operatøren legge verktøyet flatt mot et bord. Rette modeller tilbyr overlegen totalhåndtering for dyp intern rørsliping. De gir uovertruffen kontroll for lineær overflateforberedelse. Hvis arbeidet ditt innebærer å strekke seg ned i sylindre, glatte lange indre sømmer eller porte motorblokker, vinner den rette konfigurasjonen hver gang. Den innebygde designen justerer operatørens underarmer rett bak skjæretilbehøret. Denne rettlinjede kraftoverføringen reduserer belastningen på håndleddet under tunge dykkeoperasjoner.
Kjerneevalueringsdimensjoner for en rett sliper
Krav til motorkraft og effekt
Motoreffekten dikterer verktøyets absolutte tak for materialfjerning. Wattspekteret spenner vanligvis fra 1050W opp til 3500W. Entry-level modeller har rundt 1050W. Disse håndterer standard fabrikasjonsoppgaver, kantforberedelse av metallplater og lett sveiseblanding. Tungt støperiarbeid krever den øvre delen av det spekteret. Du må spesifisere en Heavy Duty Straight Grinder basert på materialtetthet. Å slipe støpejern krever massivt dreiemoment for å holde hjulet i sving under tungt operatørpress. Aluminium krever mindre dreiemoment, men krever jevn kraft for å forhindre at slipemidlet laster opp og stopper motoren. En 2500W motor vil uanstrengt drive en 3-tommers slipestein gjennom tykt stålslagg. En 1050W motor som prøver samme oppgave vil overopphetes i løpet av minutter. Kjøp alltid 20 % mer effekt enn den daglige gjennomsnittsoppgaven krever. Denne overhead forhindrer at motoren går på maksimal kapasitet hele dagen, noe som forlenger levetiden betydelig.
RPM og hastighetskontroll
Rotasjonshastigheten må samsvare med tilbehøret og materialet. EN Høyhastighets rettsliper utmerker seg ved bruk av mindre slipemidler eller karbidgrader. Dette tilbehøret trenger høye turtall for å kutte rent uten å feste seg eller knuses. Men å kjøre store klaffhjul med maksimal hastighet vil brenne materialet og ødelegge slipemidlet. Variable hurtigvalg er ikke omsettelige for allsidige butikker. Ved å skru ned turtallet forhindrer du misfarging av varme på rustfritt stål. Det forlenger levetiden til dyre slipeskiver betydelig. Når du arbeider med varmefølsomme legeringer som titan, skaper høye omdreininger lokalisert arbeidsherding. Metallet blir for hardt til å slipe effektivt. Senking av hastigheten holder kuttet kjølig. Det lar slipekornene sprekke og eksponere skarpe kanter på riktig måte.
Spenntangstørrelse og spindelkapasitet
Tilbehørskompatibilitet avhenger helt av spennhylsen eller spindeldesignet. Standard spennhylsestørrelser inkluderer 1/4-tommers, 6 mm og 8 mm. Lette oppgaver bruker 1/4-tommers skaft. Kraftige applikasjoner krever 8 mm spennhylser for å forhindre skaftavbøyning under belastning. Når du bruker tungt sidetrykk, kan en tynn 1/4-tommers skaft bøye seg. Dette forårsaker massive vibrasjoner og umiddelbar feil på tilbehøret. Noen massive rette kverner omgår spennhylser helt. De bruker gjengede spindler for å montere store slipesteiner direkte. Sjekk alltid den maksimale hjuldiameteren. Overskridelse av produsentens diametervurdering skaper dødelige sikkerhetsfarer. Et overdimensjonert hjul som spinner ved høyt turtall kan knuses umiddelbart på grunn av for stor sentrifugalkraft. Splinter fra en desintegrert slipestein trenger lett gjennom standard vernebriller og tunge arbeidsskjorter.
| Wattområde |
Typisk |
turtallshylse / spindelstørrelse |
Ideell bruk |
| 1050W - 1500W |
20 000 - 30 000 |
1/4-tommers / 6 mm |
Generell fabrikasjon, kraftig avgrading, sveiseprep. |
| 1500W - 2500W |
12 000 - 20 000 |
8mm / liten gjenget |
Aggressiv smussfjerning, røravfasing. |
| 2500W - 3500W |
6 000 - 12 000 |
Stor gjenget spindel |
Opprydding av støperi, tung stålsliping. |
Vurdering av byggekvalitet og termisk styring
Intern komponentintegritet
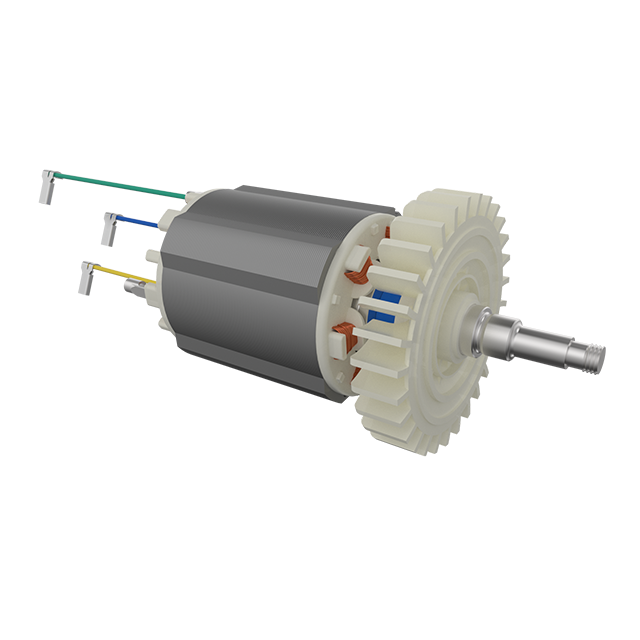
Spesifikasjonsark beskriver sjelden intern motorkonstruksjon, men dette dikterer verktøyets levetid. Kobberviklingstetthet i anker og statoren er den primære faktoren. Kobber med høy tetthet håndterer elektriske belastninger effektivt. Budsjettmodeller sparer på kobber og erstatter tynnere tråd- eller aluminiumsblandinger. Dette resulterer i rask varmeoppbygging under vedvarende belastninger. Når viklingene overopphetes, smelter den interne isolasjonen, noe som forårsaker en katastrofal kortslutning. Et tungt verktøy indikerer vanligvis tette kobberviklinger av høy kvalitet. Se også etter epoksybelagte armaturer. Metallstøv som genereres under sliping er svært ledende. Hvis dette støvet legger seg på ubeskyttede motorviklinger, forårsaker det øyeblikkelig kortslutning. Industrielle modeller kapsler inn viklingene sine i tykk harpiks for å ruste dem mot inntrenging av slipende partikler.
Lagerkvalitet og plassering
Lagrene tar hoveddelen av den fysiske mishandlingen under sliping. Overdimensjonerte, forseglede lagre er obligatoriske. De hindrer mikroskopisk slipestøv i å trenge inn i motorhuset. Støv fungerer som sandpapir på bevegelige deler, og ødelegger standardlagre i løpet av uker. Høykvalitets lagerplassering reduserer utløp ved spennhylsen. Runout er en liten vingling av tilbehøret. Selv en millimeter med utløp forårsaker kraftige vibrasjoner. Det ødelegger karbidgrader og øker trettheten til operatøren. Produsenter oppnår lav utløp ved å plassere frontlageret så nært spennhylsen som mulig. Dette minimerer den ustøttede lengden på spindelen. Når du vurderer et verktøy, sett inn en lang grad og spinn den for hånd. Enhver synlig slingring indikerer dårlig lagerinnretting eller en billig spennhylsemekanisme.
Varmespredning ved kontinuerlig bruk
Kontinuerlig sliping genererer massive termiske belastninger. An Industriell rettsliper må kjøre i flere timers skift uten termisk overbelastning. Vurder luftstrømdesign og husmaterialer. Girhus av metall fungerer som kjøleribber. De trekker termisk energi bort fra motoren og lagrene, og sprer den ut i luften rundt. Hele plastlegemer fanger varmen internt. Se etter store, strategisk plasserte eksosventiler. Disse skal lede varm luft bort fra operatørens hender og ansikt. Verktøy som blir for varmt til å holde etter ti minutter svikter industristandarden. Avanserte modeller har interne kjølevifter som skalerer med RPM, og tvinger høyhastighetsluft over statoren uavhengig av belastningen.
Overdreven varme som stråler ut gjennom gripeområdet i løpet av de første femten minuttene av bruk.
En tydelig brennende plast- eller ozonlukt som kommer ut fra eksosventilene.
Plutselige fall i RPM uten tilsvarende økning i operatørtrykket.
Misfarging eller vridning av plasthuset nær girkassen.
Fett lekker fra det fremre spindellageret på grunn av termisk nedbrytning av smøremidlet.
Avveininger for strømkilde: Pneumatisk vs. ledning vs. trådløs
Pneumatiske (luft) kverner
Pneumatiske kverner dominerer kontinuerlige industrielle samlebånd og verft. De tilbyr et uslåelig kraft-til-vekt-forhold fordi de mangler tunge interne elektriske motorer. Det er null risiko for utbrenning av elektrisk motor, uansett hvor hardt operatøren presser. Den ekspanderende avtrekksluften avkjøler verktøyet naturlig under drift. Du kan stoppe en pneumatisk kvern hele dagen uten å skade de interne komponentene. Imidlertid krever pneumatiske verktøy massiv infrastruktur. Du trenger butikkluftkompressorer med høy kapasitet, tunge slanger og konstant inline-smøring for å holde dem i gang. De er ubrukelige utenfor et riktig utstyrt anlegg. Trykkfall i luftledningen reduserer umiddelbart dreiemomentet, noe som gjør jevn ytelse svært avhengig av butikkens kompressorkapasitet.
Elektriske kverner med ledning
Elektriske modeller med ledning forblir standarden for konsistent, kraftig ytelse der luft med høyt volum ikke er tilgjengelig. De leverer ubøyelig dreiemoment for tung fabrikasjon. Du kobler dem til, og de går på full kraft til jobben er gjort. Når du vurderer modeller med ledning, inspiser kabelens holdbarhet og strekkavlastning. Krysset der strømledningen går inn i verktøyhuset er det vanligste feilpunktet. Industrielle modeller har tykke, gummierte snorer og forsterkede strekkavlastningsstøvler. Disse overlever å bli dratt over betonggulv, tråkket på av stålstøvler og trukket rundt skarpe metallkanter. Se etter modeller med lett tilgjengelige karbonbørsteporter. Dette lar operatører bytte ut slitte børster på få minutter uten å demontere hele verktøyhuset.
Trådløse (batteri) kverner
Trådløs teknologi har utviklet seg raskt. Moderne børsteløse motorer sammen med batteriplattformer med høy ytelse leverer imponerende eksplosjonskraft. De utmerker seg i mobil reparasjon, vedlikehold av rørledninger og eksterne feltscenarier. Du eliminerer snublefarer og behovet for tunge skjøteledninger. Men aggressive slipeoppgaver tapper batteriene eksepsjonelt raskt. En høy-watt tilsvarende trådløs kvern kan tømme et stort 8Ah batteri på ti minutter under tung belastning. Økosystemkompatibilitet er avgjørende. Kjøp inn i din eksisterende butikk batteriplattform, enten det er 12V kompakt eller 18V/20V kraftige systemer. Dette maksimerer avkastningen på investeringen og unngår overflødige laderkjøp. Trådløse modeller er utmerkede sekundære verktøy, men de erstatter sjelden med ledning eller pneumatiske alternativer for kontinuerlige, åtte timer lange slipeskift.
Implementeringsrisiko og sikkerhetshensyn
Operatørtretthet, ergonomi og støy
Daglig tretthet hos operatører påvirker butikkproduktiviteten og sikkerheten direkte. Analyser verktøyets vekt og grepsdiameter. Et grep som er for bredt tvinger operatøren til å belaste underarmene, noe som fører til kramper og redusert kontroll. Aktive vibrasjonsdempende systemer skiller motorhuset fra håndtakene. Dette reduserer hånd-arm vibrasjonssyndrom drastisk, en alvorlig yrkesfare som forårsaker permanent nerveskade. Akustiske fotavtrykk har også betydning. Høyhastighetsdrift genererer kraftig støy. Billigere modeller med dårlig maskinerte gir kjører betydelig høyere, og avgir ofte et høyt skrik. Dette krever strengere hørselsvernprotokoller og begrenser kommunikasjonen på butikkgulvet. Høykvalitets spiralformede gir kjører jevnere og stillere, og reduserer den totale desibeleffekten til fabrikasjonsbrønnen.
Brytertyper og sikkerhetsmekanismer
Brytervalg tilsier driftssikkerhet. Padlebrytere, ofte kalt dødmannsbrytere, krever konstant trykk. Hvis operatøren mister verktøyet eller blir utsatt for en medisinsk nødsituasjon, stopper motoren øyeblikkelig. Skyvebrytere har ofte låsefunksjoner. Disse reduserer håndtretthet under lange sammenhengende løp, men utgjør en enorm fare. Hvis verktøyet binder seg og sparker ut av operatørens hender, vil en låst sliper slå vilt over gulvet og forårsake alvorlige skader. Kommersielle fabrikasjonsbutikker håndhever ofte strenge overholdelseskrav, og krever padlebrytere for å forhindre uhell med løpende verktøy. Sjekk alltid dine lokale sikkerhetsforskrifter og bedriftens overholdelsespolicyer før du kjøper låsemaskiner for et kommersielt miljø.
Tilbakeslag og elektronisk beskyttelse
Moderne rettslipere har avansert elektronisk beskyttelse. Elektroniske clutcher overvåker spindelens turtall konstant. Hvis tilbehøret knekker seg i et trangt hjørne og turtallet faller plutselig, kutter clutchen strømmen til motoren på millisekunder. Dette beskytter brukeren mot voldsomt tilbakeslag, som lett kan knekke håndleddene eller få operatøren ut av balanse. Mykstartfunksjoner er like viktige. De øker gradvis motorhastigheten når avtrekkeren trykkes inn. Dette forhindrer motoren med høyt dreiemoment fra å rykke verktøyet ut av operatørens hender ved oppstart. Det sikrer umiddelbar kontroll og hindrer tilbehøret i å skjære i arbeidsstykket før operatøren er klar til å begynne kuttet.
Konklusjon
Den beste rettsliperen er en der den interne byggekvaliteten perfekt matcher de termiske kravene til din spesifikke applikasjon. Tette kobberviklinger og forseglede lagre er ikke omsettelige for å overleve tungt. Spesifikasjonsark forteller bare halve historien; fysisk konstruksjon dikterer virkeligheten på butikkgulvet. Du må justere verktøyets dreiemoment, spennhylsekapasitet og strømkilde med den daglige virkeligheten i fabrikasjonsmiljøet ditt. Å kjøpe et underdrevet verktøy sparer penger på forhånd, men koster tusenvis i nedetid og reservedeler.
Følg disse neste trinnene for å fullføre anskaffelsesprosessen:
Overvåk dine primære slipemiddeltyper og nødvendige hjuldiametre for å bestemme det nøyaktige turtallsområdet ditt nye verktøy må støtte.
Inventar dine eksisterende butikkbatteriøkosystemer for å sikre at eventuelle trådløse kjøp stemmer overens med dine nåværende ladere og høykapasitetspakker.
Spor operatørenes daglige kontinuerlige brukstimer for å finne ut om du trenger en standard modell med ledning eller et pneumatisk drevet system for ekstrem termisk styring.
Se gjennom anleggets sikkerhetsoverholdelsesmanualer for å bekrefte om låseskyvebrytere er tillatt eller om padlebrytere er strengt pålagt.
FAQ
Spørsmål: Hva er forskjellen mellom en rettsliper og en vinkelsliper?
A: Den primære forskjellen ligger i spindelorienteringen og kraftuttaket. En rett kvern har spindelen på linje med motoren, og tilbyr høyt dreiemoment og et tohåndsgrep for tung, lineær materialfjerning. En vinkelsliper posisjonerer spindelen i en 90-graders vinkel, ved å bruke en mindre motor designet for høyhastighets, enhånds detaljarbeid i trange siderom.
Spørsmål: Hvis jeg bare kan kjøpe en, bør jeg få en rett- eller rettvinklet sliper?
A: Rette kverner er generelt lettere å håndtere og gir overlegen stabilitet for dyp, lineær tilgang. Dette gjør dem til det mest allsidige førstevalget for generell fabrikasjon. Du bør kun velge en rettvinklet sliper som ditt primære verktøy hvis arbeidet ditt utelukkende er begrenset til trange siderom hvor en rett kropp ikke kan passe.
Spørsmål: Hvor mange watt trenger jeg for en kraftig rettsliper?
Sv: Kraftige applikasjoner krever vanligvis motorer med en verdi på mellom 1500W og 3500W. Denne høye wattstyrken sikrer at motoren genererer nok dreiemoment til å opprettholde turtallet under tung operatørbelastning. Alt under 1500W vil sannsynligvis gå ned eller overopphetes ved aggressiv sliping av tette materialer som støpejern eller tykk stålplate.
Spørsmål: Hvorfor overopphetes budsjettslipere så raskt?
A: Budsjettmodeller overopphetes fordi de mangler tilstrekkelige kobberviklinger i motoren, noe som tvinger de eksisterende ledningene til å føre for mye strøm. De bruker også mindre lagre og har dårlige indre luftstrømdesign. Denne kombinasjonen fanger varmen inne i billige plasthus, noe som gjør at verktøyet blir ubehagelig varmt i hånden veldig raskt.
Spørsmål: Hvilken spennhylsestørrelse er standard for en industriell rettsliper?
A: 1/4-tommers og 6 mm spennhylser er standard for de fleste industrielle rettslipere for generell bruk. Imidlertid støtter ekte heavy-duty-modeller designet for massiv spånfjerning ofte 8 mm spennhylser eller har gjengede spindler for trygt å sikre tungt tilbehør og forhindre skaftavbøyning under ekstremt trykk.
Spørsmål: Kan en høyhastighets rettsliper brukes til polering?
A: Høy hastighet er generelt konstruert for aggressiv materialfjerning ved bruk av små grader. Polering krever variabel hastighetskontroll for å redusere turtallet betydelig. Bruk av en høyhastighetssliper uten variabel skive for polering vil generere overdreven friksjon, umiddelbart brenne materialet og ødelegge poleringsputen.
Spørsmål: Er batteridrevne rettslipere kraftige nok for metallproduksjon?
A: Moderne børsteløse trådløse modeller tilbyr utmerket eksplosjonskraft og kan håndtere raske fabrikasjonsoppgaver. Imidlertid tømmer de batteriene eksepsjonelt raskt under kontinuerlig belastning. For vedvarende, tungt smuss over et fullt skift, forblir ledningsbaserte eller pneumatiske alternativer langt bedre enn batteridrevne verktøy.


