Gyakran a boltban leginkább kihasználatlan eszköznek tartják, rossz választást Az egyenes daráló magas üzemeltetési költséggel jár. A motor idő előtti kiégése, a kezelő túlzott kifáradása és a felület minőségének romlása gyakran a nem megfelelő nyomaték következménye. A specifikációs lapok rutinszerűen eltakarják a valós teljesítményt. A vásárlók nehezen tudják az RPM-et, a teljesítményt és a hőkezelési képességeket az egyes alkalmazásokhoz igazítani. A nehéz anyagok eltávolítása merőben más specifikációkat igényel, mint a precíziós sorjázás. Technikai értékelési keretre van szüksége a marketing állítások átvágásához. Értékelje ezeket az eszközöket a belső összeállítás minősége, az energiaellátás és a hosszú távú megbízhatóság alapján. A megfelelő értékelés megakadályozza a költséges állásidőt, és biztosítja, hogy kezelői megfelelő szerszámmal rendelkezzenek a tartós, agresszív anyageltávolításhoz.
Kulcs elvitelek
Az alkalmazás diktálja a teljesítményt: Különbséget tesz a könnyű, nagy fordulatszámot igénylő feladatok és a nagy nyomatékot és teljesítményt (1050–3500 W) igénylő nehéz anyagok eltávolítása között.
A hőkezelés létfontosságú: Hangsúlyozza ki, hogy a költségvetési modellek gyakran meghibásodnak az elégtelen réztekercsek és az alulméretezett csapágyak miatt, ami folyamatos használat során gyors túlmelegedéshez vezet.
Form Factor Alignment: Foglalja össze az ergonómiai és funkcionális különbségeket az egyenes konfigurációk, a mini méretek és a derékszögű alternatívák között az adott hozzáférési követelményekhez.
Biztonság és fáradtság: Hangsúlyozza, hogy a rezgéscsökkentés, a zajkezelés és a megfelelő indítómechanizmusok nem vitathatók a kezelő biztonsága és az ipari környezetben való megfelelés érdekében.
Az alapvonal meghatározása: Straight Grinder vs. Die Grinder
Keretezési probléma
Az ipari szakemberek gyakran összekeverik az egyenes köszörűket a szabványos csiszolókkal. Ez a zűrzavar rossz beszerzési döntésekhez és gyors szerszámhibákhoz vezet a műhelyben. A megfelelő sikerkritériumok felállításához meg kell érteni az egyes szerszámtípusok mechanikai korlátait. A szerszámcsiszoló kezeli a könnyű sorjátlanítást, a tömítés eltávolítását és a finom részletmunkákat. Az egyenes csiszoló megbirkózik a nehéz leforgácsolással, a mélyhegesztéssel és az agresszív felület-előkészítéssel. A felcserélhető kezelésük gyengébb eredményeket garantál. Amikor egy gyártó megragad egy könnyű köszörűt, hogy kiszedje a súlyos salakot, a motor lefagy. A kezelő erősebben nyomja, a belső hőmérséklet kiugrik, és az állórész kiég. Ezzel szemben a finom alumínium polírozáshoz használt masszív egyenes csiszoló tönkreteszi a munkadarabot. A szerszám specifikációinak megtekintése előtt meg kell határoznia a pontos anyagleválasztási sebességet, amelyet az üzlete igényel.
Méret- és kezelési különbségek
A fizikai lábnyom határozza meg a működési irányítást. A standard szerszámcsiszolók kompakt, egykezes profillal rendelkeznek. A kezelők úgy tartják őket, mint a túlméretezett jelölőket a bonyolult fémmunkákhoz. Nagyon kicsi a súlyuk, ami nagy pontosságot tesz lehetővé rövid ideig. Az egyenes köszörűk merev, kétkezes fogást igényelnek. Hosszúkás testekkel, masszív fém hajtóműházzal és jelentős tömeggel rendelkeznek. Ez a tömeg biztosítja a szükséges stabilitást a sűrű fémbe harapó nehéz tartozékok irányításához. Egy teljes méretű egyenes modellt nem lehet biztonságosan működtetni egy kézzel anélkül, hogy ne kockáztassa a súlyos visszarúgást. Az egyenes csiszoló másodlagos fogantyúja lehetővé teszi a kezelő számára, hogy erős lefelé nyomást gyakoroljon. Ez a tőkeáttétel kötelező, ha nagy lapos kerekeket vagy nehéz gyanta köveket futtat. Enélkül a fizikai tömeg nélkül a szerszám visszapattanna a munkafelületről, csapkodna, és szörnyű felületet hagyna.
Standard kontra mini konfigurációk
A gyártók most mini egyenes köszörűket kínálnak, hogy áthidalják a szakadékot a szerszámcsiszolók és a teljes méretű modellek között. Gondosan értékelje ki hozzáférési követelményeit. A kompakt, könnyű profil kitűnik a szűk lineáris hozzáférési pontokban. A csőszerelők gyakran használnak mini modelleket a hat hüvelykes csövek belső gyökérjáratainak tisztítására. A rövidebb henger manőverezhetőséget tesz lehetővé ott, ahol egy teljes méretű szerszám egyszerűen nem fér el. A mini modellek azonban feláldozzák a belső motor tömegét és a hűtőkapacitást. Ha az alkalmazás tartós nyomást igényel a lapos anyagra vagy a nehéz I-gerendákra, a teljes méretű karosszéria kötelező. A standard egyenes csiszoló extra súlya elnyeli a vibrációt. Megakadályozza a szerszám kiugrását. Ha az Ön kezelője napi nyolc órát nehéz lemezacél köszörüléssel tölt, egy mini köszörű átadása tönkreteszi a szerszámot és kimeríti a kezelőt.
Teljesítmény és nyomaték eltérések
A vágócsiszolók kiválóak a nagy sebességű részletmunkában. Gyakran pörögnek 25 000 RPM-en vagy még ennél is. Az anyag eltávolításához inkább a puszta sebességre támaszkodnak, mint a nyomatékra. Az egyenes köszörűket tartós nyomatékra tervezték. Erőteljes raktározást hajtanak végre anélkül, hogy elakadnának. Ha egy nagy csiszolókúpot egy öntöttvas blokkba nyom, a szerszámcsiszoló azonnal leáll. Az egyenes csiszoló fenntartja a fordulatszámát, és a motor nyers erejét közvetlenül a vágásba viszi át. A nyomaték az a csavaró erő, amely terhelés alatt tartja az orsót. A nagy nyomaték lehetővé teszi nagyobb átmérőjű tartozékok használatát. Ez lehetővé teszi, hogy erősebben nyomja a munkadarabot. Nehéz gyártásnál a forgatónyomaték mindig nyer a szabadon forgó fordulatszám felett.
A 'Ha csak egy lehet' dilemma
A derékszögű köszörű és az egyenes köszörű közötti választás szigorú hozzáférési kompromisszumokkal jár. A derékszögű csiszolók uralják a szűk, oldalsó tereket. Kiemelkednek a síkvágásban és a széles, lapos síkok felületi csiszolásában. A 90 fokos hajtóműfej lehetővé teszi a kezelő számára, hogy a szerszámot az asztalhoz fektesse. Az egyenes modellek kiváló általános kezelhetőséget kínálnak a mély belső csőköszörüléshez. Páratlan vezérlést biztosítanak a lineáris felület-előkészítéshez. Ha a munkája magában foglalja a hengerekbe való lenyúlást, a hosszú belső varratok kisimítását vagy a motorblokkok áthelyezését, minden alkalommal az egyenes konfiguráció nyer. A beépített kialakítás közvetlenül a vágótartozék mögé igazítja a kezelő alkarját. Ez az egyenes vonalú erőátvitel csökkenti a csukló megerőltetését nehéz merülési műveletek során.
Egyenes csiszológép alapvető értékelési méretei
A motor teljesítményére és teljesítményére vonatkozó követelmények
A motor teljesítménye határozza meg a szerszám abszolút felső határát az anyageltávolításhoz. A teljesítményspektrum általában 1050 W-tól 3500 W-ig terjed. A belépő szintű modellek 1050 W körül mozognak. Ezek a szabványos gyártási feladatokat, a fémlemez élek előkészítését és a könnyű hegesztési varratokat kezelik. A nehéz öntödei munkákhoz a spektrum felső határa szükséges. Meg kell adnia a Nagy teherbírású egyenes csiszoló az anyagsűrűség alapján. Az öntöttvas köszörülése hatalmas nyomatékot igényel, hogy a kerék forogjon a kezelői nyomás alatt. Az alumínium kisebb nyomatékot igényel, de egyenletes teljesítményt igényel, hogy megakadályozza a csiszolóanyag feltöltődését és a motor leállását. A 2500 W-os motor könnyedén áthajt egy 3 hüvelykes köszörűkövet vastag acélsalakon. Egy 1050 W-os motor, amely ugyanazt a feladatot próbálja meg, perceken belül túlmelegszik. Mindig vásároljon 20%-kal több wattot, mint amennyit a napi átlagos feladat igényel. Ez a rezsi megakadályozza, hogy a motor egész nap maximális teljesítménnyel működjön, jelentősen meghosszabbítva az élettartamát.
Fordulatszám és sebességszabályozás
A forgási sebességnek meg kell egyeznie a tartozékkal és az anyaggal. A A nagy sebességű egyenes csiszoló kisebb csiszolóanyagok vagy keményfém sorja használatakor kiváló. Ezeknek a tartozékoknak magas fordulatszámra van szükségük ahhoz, hogy tisztán vágjanak, anélkül, hogy elkapnák vagy összetörnének. Azonban a nagy lapos kerekek maximális sebességgel történő működtetése megégeti az anyagot és tönkreteszi a csiszolóanyagot. A változtatható gyorstárcsázás nem alkuképes a sokoldalú üzletekben. A fordulatszám csökkentése megakadályozza a rozsdamentes acél hőelszíneződését. Jelentősen meghosszabbítja a drága csiszolókorongok élettartamát. Ha hőérzékeny ötvözetekkel, például titánnal dolgozik, a magas fordulatszám helyi keményedést eredményez. A fém túl kemény lesz a hatékony csiszoláshoz. A sebesség csökkentése hűvösen tartja a vágást. Lehetővé teszi, hogy a csiszolószemcsék eltörjenek, és megfelelően kiteszi az éles széleket.
Befogópatron mérete és orsókapacitás
A tartozékok kompatibilitása teljes mértékben a patron vagy orsó kialakításától függ. A standard patronméretek közé tartozik az 1/4 hüvelykes, a 6 mm-es és a 8 mm-es. A könnyű feladatok 1/4 hüvelykes szárakat használnak. A nagy igénybevételű alkalmazásokhoz 8 mm-es befogópatronra van szükség, hogy megakadályozzák a szár terhelés alatti elhajlását. Ha erős oldalirányú nyomást alkalmaz, egy vékony, 1/4 hüvelykes szár meghajolhat. Ez hatalmas vibrációt és azonnali tartozékhibát okoz. Néhány masszív egyenes köszörű teljesen megkerüli a befogópatronokat. Menetes orsókat használnak a nagy köszörűkövek közvetlen felszereléséhez. Mindig ellenőrizze a kerék maximális átmérőjét. A gyártó által megadott átmérőérték túllépése halálos biztonsági kockázatot jelent. A nagy fordulatszámon forgó túlméretezett kerék a túlzott centrifugális erő hatására azonnal összetörhet. A szétesett köszörűkőből származó repeszek könnyen áthatolnak a normál védőszemüvegeken és nehéz munkaingeken.
| Teljesítménytartomány |
Tipikus ford./perc |
befogópatron / orsóméret |
Ideális alkalmazás |
| 1050W - 1500W |
20 000 - 30 000 |
1/4 hüvelyk / 6 mm |
Általános gyártás, nehéz sorjázás, hegesztés előkészítés. |
| 1500-2500W |
12 000 - 20 000 |
8mm / kis menetes |
Agresszív leforgácsolás, csőferdítés. |
| 2500W - 3500W |
6000 - 12000 |
Nagy menetes orsó |
Öntödei öntés tisztítása, nehézacél köszörülés. |
Az építési minőség és a hőkezelés értékelése
Belső komponens integritása
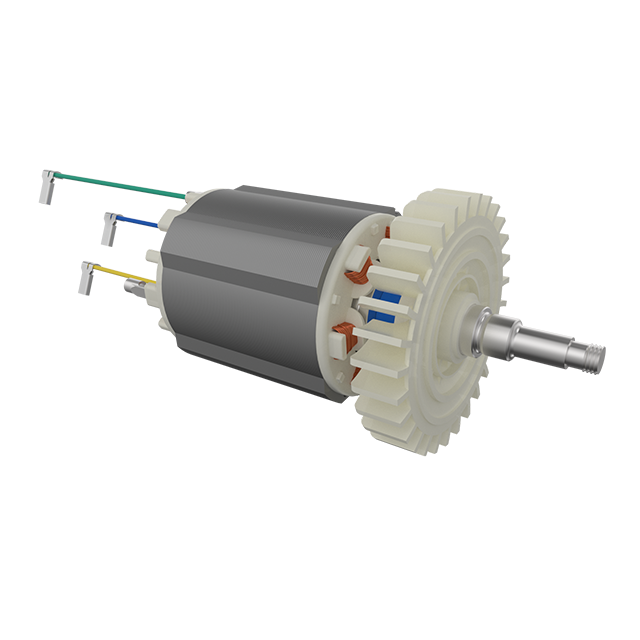
A műszaki adatlapok ritkán részletezik a motor belső felépítését, mégis ez határozza meg a szerszám élettartamát. A réz tekercselés sűrűsége az armatúrában és az állórészben az elsődleges tényező. A nagy sűrűségű réz hatékonyan kezeli az elektromos terheléseket. A pénztárcabarát modellek takarékoskodnak a rézzel, vékonyabb huzal- vagy alumíniumkeverékekkel helyettesítve. Ez gyors felmelegedést eredményez tartós terhelés során. Amikor a tekercsek túlmelegednek, a belső szigetelés megolvad, ami katasztrofális rövidzárlatot okoz. A nehéz szerszám általában sűrű, jó minőségű réztekercseket jelez. Ezenkívül keressen epoxibevonatú armatúrákat. A köszörülés során keletkező fémpor erősen vezetőképes. Ha ez a por a védetlen motortekercsekre rakódik, azonnali rövidzárlatot okoz. Az ipari modellek tekercseiket vastag gyantába zárják, hogy megvédjék őket a koptató részecskék behatolásától.
Csapágy minősége és elhelyezése
A köszörülés során a csapágyak viselik a fizikai bántalmazás legnagyobb részét. A túlméretezett, tömített csapágyak kötelezőek. Megakadályozzák, hogy a mikroszkopikus csiszolópor behatoljon a motorházba. A por csiszolópapírként hat a mozgó alkatrészekre, és hetek alatt tönkreteszi a szabványos csapágyakat. A kiváló minőségű csapágyelhelyezés csökkenti a csapágyak kifutását. A kifutás a tartozék enyhe ingadozása. Már egy milliméteres kifutás is erős vibrációt okoz. Elrontja a keményfém sorját, és felgyorsítja a kezelő fáradását. A gyártók úgy érik el az alacsony kifutást, hogy az első csapágyat a lehető legközelebb helyezik a befogópatronhoz. Ez minimalizálja az orsó támaszték nélküli hosszát. Szerszám kiértékelésekor helyezzen be egy hosszú sorját, és kézzel forgassa meg. Bármilyen látható ingadozás rossz csapágybeállításra vagy olcsó patronos mechanizmusra utal.
Hőleadás folyamatos használat során
A folyamatos köszörülés hatalmas hőterhelést generál. An Az ipari egyenes darálónak több órás műszakban kell működnie termikus túlterhelés nélkül. Értékelje a légáramlás kialakítását és a ház anyagait. A fém hajtóműházak hűtőbordaként működnek. Elvonják a hőenergiát a motortól és a csapágyaktól, és eloszlatják a környező levegőben. A teljesen műanyag testek belül felfogják a hőt. Keressen nagy, stratégiailag elhelyezett kipufogónyílásokat. Ezeknek el kell vezetniük a forró levegőt a kezelő kezétől és arcától. Azok a szerszámok, amelyek túlságosan felforrósodnak a tartáshoz tíz perc után, nem felelnek meg az ipari szabványnak. A fejlett modellek belső hűtőventilátorokkal rendelkeznek, amelyek a fordulatszámmal skálázódnak, és a terheléstől függetlenül nagy sebességű levegőt kényszerítenek az állórész fölé.
A használat első tizenöt percében túlzott hő sugárzik át a markolat területén.
Kifejezetten égett műanyag vagy ózon szag árad a kipufogó nyílásokból.
A fordulatszám hirtelen csökkenése a kezelői nyomás megfelelő növekedése nélkül.
A műanyag ház elszíneződése vagy vetemedése a hajtóműház közelében.
Zsír szivárog az első orsó csapágyából a kenőanyag termikus lebomlása miatt.
Áramforrás kompromisszumok: Pneumatikus vs. vezetékes vs. vezeték nélküli
Pneumatikus (levegős) darálók
A pneumatikus köszörűk uralják a folyamatos ipari összeszerelő sorokat és a hajógyárakat. Verhetetlen teljesítmény/tömeg arányt kínálnak, mivel hiányoznak belőlük nehéz belső villanymotorok. Az elektromos motor kiégésének nulla a kockázata, bármennyire is nyomja a kezelő. A táguló távozó levegő természetesen hűti a szerszámot működés közben. A pneumatikus darálót egész nap leállíthatja anélkül, hogy a belső alkatrészek megsérülnének. A pneumatikus szerszámok azonban hatalmas infrastruktúrát igényelnek. Nagy teljesítményű műhelyi légkompresszorokra, nehéz tömlőkre és folyamatos beépített kenésre van szüksége a működésükhöz. A megfelelően felszerelt létesítményen kívül használhatatlanok. A légvezetékben bekövetkező nyomásesések azonnal csökkentik a nyomatékot, így az egyenletes teljesítmény nagymértékben függ az üzlet kompresszorkapacitásától.
Vezetékes elektromos darálók
A vezetékes elektromos modellek továbbra is az állandó, nagy teljesítményű teljesítmény szabványa, ahol nem áll rendelkezésre nagy mennyiségű levegő. Könyörtelen nyomatékot biztosítanak a nehéz gyártáshoz. Csatlakoztatja őket, és teljes teljesítménnyel működnek, amíg a munka el nem készül. A vezetékes modellek értékelésekor ellenőrizze a kábel tartósságát és húzásmentességét. Az a csomópont, ahol a tápkábel belép a szerszámházba, a leggyakoribb hibapont. Az ipari modellek vastag, gumírozott zsinórral és megerősített tehermentesítő csizmával rendelkeznek. Ezeket túlélték, ha betonpadlón keresztül húzták őket, acélorrú csizmával ráléptek, és éles fémélek körül húzták őket. Keressen olyan modelleket, amelyek könnyen hozzáférhető szénkefe-csatlakozókkal rendelkeznek. Ez lehetővé teszi a kezelők számára, hogy percek alatt kicseréljék a kopott keféket anélkül, hogy szétszerelnék a teljes szerszámházat.
Akkus (akkumulátoros) darálók
A vezeték nélküli technológia gyorsan fejlődött. A modern szénkefe nélküli motorok nagy teljesítményű akkumulátorplatformokkal párosítva lenyűgöző sorozatteljesítményt biztosítanak. Kiemelkednek a mobiljavításban, a csővezeték-karbantartásban és a távoli helyszíni forgatókönyvekben. Megszünteti a megbotlás veszélyét és a nehéz hosszabbító kábelek szükségességét. Az agresszív csiszolási feladatok azonban rendkívül gyorsan lemerítik az akkumulátorokat. Egy nagy teljesítményű, egyenértékű akkus daráló tíz perc alatt lemerítheti a nagy 8Ah-s akkumulátort nagy terhelés mellett. Az ökoszisztéma kompatibilitás kritikus. Vásárolja meg meglévő bolti akkumulátorplatformját, legyen az 12V-os kompakt vagy 18V/20V-os nagy teljesítményű rendszer. Ez maximalizálja a befektetés megtérülését, és elkerüli a felesleges töltővásárlást. Az akkus modellek kiváló másodlagos szerszámok, de ritkán helyettesítik a vezetékes vagy pneumatikus opciókat a folyamatos, nyolcórás köszörülési műszakokhoz.
A megvalósítás kockázatai és biztonsági szempontok
A kezelő fáradtsága, ergonómiája és zaja
A kezelő napi fáradtsága közvetlenül befolyásolja az üzlet termelékenységét és biztonságát. Elemezze a szerszám súlyát és a markolat átmérőjét. A túl széles markolat arra kényszeríti a kezelőt, hogy megerőltesse az alkarját, ami görcsökhöz és csökkent irányításhoz vezet. Az aktív rezgéscsillapító rendszerek elválasztják a motorházat a fogantyúktól. Ez drasztikusan csökkenti a kéz-kar vibrációs szindrómát, amely egy súlyos foglalkozási veszély, amely maradandó idegkárosodást okoz. Az akusztikus lábnyomok is számítanak. A nagy sebességű működés erős zajt kelt. Az olcsóbb, rosszul megmunkált fogaskerekes modellek lényegesen hangosabban futnak, és gyakran magas sikolyt adnak ki. Ez szigorúbb hallásvédelmi protokollokat igényel, és korlátozza a kommunikációt a műhelyben. A kiváló minőségű spirális fogaskerekek simábban és csendesebben működnek, csökkentve a gyártási egység teljes decibelkibocsátását.
Kapcsolótípusok és biztonsági mechanizmusok
A kapcsoló kiválasztása az üzembiztonságot határozza meg. A lapátos kapcsolók, amelyeket gyakran halott ember kapcsolóknak neveznek, állandó nyomást igényelnek. Ha a kezelő leejti a szerszámot vagy egészségügyi vészhelyzetben van, a motor azonnal leáll. A csúszókapcsolók gyakran zárolási lehetőséggel rendelkeznek. Ezek csökkentik a kéz fáradását hosszú, folyamatos futások során, de komoly veszélyt jelentenek. Ha a szerszám beszorul, és kirúg a kezelő kezéből, egy rákapcsolt köszörű vadul csapódik a padlón, súlyos sérüléseket okozva. A kereskedelmi gyártóüzletek gyakran szigorú megfelelési követelményeket írnak elő, és előírják a lapátkapcsolók használatát, hogy megakadályozzák a szerszámbaleseteket. Mindig ellenőrizze a helyi biztonsági előírásokat és a vállalati megfelelőségi irányelveket, mielőtt kereskedelmi környezetben vásárolna reteszelhető köszörűt.
Visszarúgás és elektronikus védelem
A modern egyenes csiszolók fejlett elektronikus védelemmel rendelkeznek. Az elektronikus tengelykapcsolók folyamatosan figyelik az orsó fordulatszámát. Ha a tartozék beakad egy szűk kanyarban, és a fordulatszám hirtelen leesik, a tengelykapcsoló ezredmásodpercek alatt lekapcsolja a motort. Ez megvédi a felhasználót az erőszakos visszarúgástól, amely könnyen eltörheti a csuklóját, vagy kibillentheti a kezelőt az egyensúlyából. Ugyanilyen fontosak a lágyindítási funkciók. Fokozatosan felpörgetik a motor fordulatszámát, amikor megnyomják a ravaszt. Ez megakadályozza, hogy a nagy nyomatékú motor indításkor kirántsa a szerszámot a kezelő kezéből. Azonnali irányítást biztosít, és megakadályozza, hogy a tartozék kimarja a munkadarabot, mielőtt a kezelő készen áll a vágás megkezdésére.
Következtetés
A legjobb egyenes daráló az, ahol a belső felépítési minőség tökéletesen megfelel az adott alkalmazás hőigényének. A sűrű réztekercsek és a tömített csapágyak nem alkuképesek a nagy teherbírású túlélés érdekében. A specifikációs lapok csak a történet felét mondják el; a fizikai felépítés diktálja a valóságot az üzlethelyiségen. A szerszám forgatónyomatékát, befogópatronkapacitását és áramforrását a gyártási környezet napi valóságához kell igazítania. Ha alulteljesítményű szerszámot vásárol, pénzt takarít meg eleve, de több ezer állásidőbe és cserealkatrészekbe kerül.
Kövesse az alábbi lépéseket a beszerzési folyamat befejezéséhez:
Vizsgálja meg elsődleges csiszolóanyag-típusait és a szükséges korongátmérőket, hogy meghatározza azt a pontos fordulatszám-tartományt, amelyet az új szerszámnak támogatnia kell.
Készítsen leltárt a meglévő bolti akkumulátor-ökoszisztémákról, hogy a vezeték nélküli vásárlások összhangban legyenek a jelenlegi töltőkkel és nagy kapacitású csomagokkal.
Kövesse nyomon a kezelők napi folyamatos használati óráit annak meghatározásához, hogy szabványos vezetékes modellre vagy pneumatikus meghajtású rendszerre van szüksége az extrém hőkezeléshez.
Tekintse át létesítménye biztonsági megfelelőségi kézikönyveit, hogy megbizonyosodjon arról, hogy a reteszelő csúszókapcsolók megengedettek-e, vagy a lapátkapcsolók használata szigorúan kötelező.
GYIK
K: Mi a különbség az egyenes csiszoló és a sarokcsiszoló között?
V: Az elsődleges különbség az orsó orientációjában és a kimeneti teljesítményben rejlik. Az egyenes csiszoló orsója egy vonalban van a motorral, nagy nyomatékot és kétkezes markolatot kínál a nehéz, lineáris anyagok eltávolításához. Egy sarokcsiszoló 90 fokos szögben pozícionálja az orsót, egy kisebb motort használva, amelyet nagy sebességű, egykezes részletmunkára terveztek szűk, oldalsó helyeken.
K: Ha csak egyet tudok venni, egyenes vagy derékszögű köszörűt vegyek?
V: Az egyenes köszörűk általában könnyebben kezelhetők, és kiváló stabilitást biztosítanak a mély, lineáris hozzáféréshez. Ez teszi őket a legsokoldalúbb első választássá az általános gyártáshoz. Csak akkor válasszon derékszögű köszörűt elsődleges szerszámként, ha a munkája kizárólag szűk, oldalsó helyekre korlátozódik, ahol az egyenes test nem fér el.
K: Hány wattra van szükségem egy nagy teljesítményű egyenes darálóhoz?
V: A nagy igénybevételű alkalmazásokhoz általában 1500 W és 3500 W közötti névleges motorokra van szükség. Ez a nagy teljesítmény biztosítja, hogy a motor elegendő nyomatékot generál ahhoz, hogy fenntartsa a fordulatszámát nagy terhelés mellett. Sűrű anyagok, például öntöttvas vagy vastag acéllemez agresszív csiszolásakor minden 1500 W alatti teljesítmény valószínűleg lefagy vagy túlmelegszik.
K: Miért melegednek túl gyorsan a költségvetési egyenes darálók?
V: A pénztárcabarát modellek túlmelegednek, mert nincs elegendő réztekercs a motorban, így a meglévő vezetékek túl sok áramot vezetnek. Kisebb csapágyakat is használnak, és rossz belső légáramlási kialakításúak. Ez a kombináció felfogja a hőt az olcsó műanyag házakban, amitől a szerszám nagyon gyorsan felforrósodik a kezében.
K: Mekkora patronméret szabványos egy ipari egyenes csiszolóhoz?
V: Az 1/4 hüvelykes és 6 mm-es befogópatronok a legtöbb általános célú ipari egyenes csiszolóhoz szabványosak. Azonban az igazi nagy teherbírású modellek, amelyeket masszív leszerelésre terveztek, gyakran támogatnak 8 mm-es befogópatronokat vagy menetes orsókat, hogy biztonságosan rögzítsék a nagy tömegű tartozékokat, és megakadályozzák a szár elhajlását extrém nyomás alatt.
K: Használható-e nagy sebességű egyenes csiszoló polírozáshoz?
V: A nagy sebességet általában agresszív anyageltávolításra tervezték kis sorja segítségével. A polírozás változtatható fordulatszám-szabályozást igényel, hogy jelentősen csökkentse a fordulatszámot. Változó tárcsa nélküli nagy sebességű csiszoló használata a polírozáshoz túlzott súrlódást eredményez, azonnal megégeti az anyagot és tönkreteszi a polírozó párnát.
K: Elég erősek az akkus egyenes csiszolók a fémgyártáshoz?
V: A modern, kefe nélküli, vezeték nélküli modellek kiváló robbanási teljesítményt kínálnak, és képesek a gyors gyártási feladatok elvégzésére. Folyamatos terhelés mellett azonban rendkívül gyorsan lemerítik az akkumulátorokat. A teljes műszakon át tartó, hosszan tartó, nehéz lerakás érdekében a vezetékes vagy pneumatikus opciók továbbra is lényegesen felülmúlják az akkumulátoros szerszámokat.


