Muitas vezes considerada a ferramenta mais subutilizada na loja, selecionando a ferramenta errada A retificadora reta acarreta um alto custo operacional. A queima prematura do motor, a fadiga excessiva do operador e o comprometimento do acabamento superficial frequentemente resultam de torque inadequado. As folhas de especificações obscurecem rotineiramente o desempenho no mundo real. Os compradores lutam para combinar os recursos de RPM, potência e gerenciamento térmico com aplicações específicas. A remoção de material pesado exige especificações muito diferentes das rebarbações de precisão. Você precisa de uma estrutura de avaliação técnica para eliminar as reivindicações de marketing. Avalie essas ferramentas com base na qualidade de construção interna, fornecimento de energia e confiabilidade a longo prazo. Uma avaliação adequada evita tempos de inatividade dispendiosos e garante que seus operadores tenham a ferramenta certa para uma remoção de material agressiva e sustentada.
Principais conclusões
A aplicação determina a potência: Faça a distinção entre tarefas leves que exigem altas RPMs e remoção de materiais pesados que exigem alto torque e potência (1.050 W a 3.500 W).
O gerenciamento térmico é fundamental: destaque que os modelos econômicos geralmente falham devido à insuficiência de enrolamentos de cobre e rolamentos subdimensionados, levando ao rápido superaquecimento durante o uso contínuo.
Alinhamento do fator de forma: Resuma as diferenças ergonômicas e funcionais entre configurações retas, tamanhos mini e alternativas em ângulo reto para requisitos de acesso específicos.
Segurança e Fadiga: Enfatize que a redução da vibração, o gerenciamento de ruído e os mecanismos de disparo adequados não são negociáveis para a segurança e conformidade do operador em ambientes industriais.
Definindo a linha de base: retificadora reta vs. retificadora de matriz
Enquadramento do problema
Os profissionais da indústria frequentemente confundem retificadoras retas com retificadoras de molde padrão. Essa confusão leva a decisões de compra erradas e a falhas rápidas de ferramentas no chão de fábrica. O estabelecimento de critérios de sucesso adequados requer a compreensão dos limites mecânicos de cada tipo de ferramenta. Uma esmerilhadeira lida com rebarbação leve, remoção de juntas e trabalhos de detalhes finos. Uma retificadora reta lida com remoção pesada de material, mistura profunda de solda e preparação agressiva de superfície. Tratá-los de forma intercambiável garante resultados abaixo da média. Quando um fabricante pega uma retificadora leve para extrair um depósito pesado de escória, o motor para. O operador empurra com mais força, a temperatura interna aumenta e o estator queima. Por outro lado, usar uma retificadora reta enorme para polimento delicado de alumínio estraga a peça de trabalho. Você deve definir a taxa exata de remoção de material que sua oficina exige antes de examinar as especificações da ferramenta.
Diferenças de tamanho e manuseio
A pegada física determina o controle operacional. As retificadoras padrão apresentam um perfil compacto para uso com uma mão. Os operadores os seguram como marcadores de grandes dimensões para trabalhos em metal complexos. Pesam muito pouco, permitindo alta precisão em curtos períodos. Esmerilhadeiras retas exigem um aperto rígido com as duas mãos. Eles apresentam corpos alongados, enormes caixas de engrenagens de metal e peso significativo. Este volume fornece a estabilidade necessária para controlar acessórios pesados que mordem metal denso. Você não pode operar com segurança um modelo reto de tamanho normal com uma mão sem correr o risco de um forte contragolpe. A alça secundária em uma retificadora reta permite que o operador aplique forte pressão para baixo. Esta alavancagem é obrigatória ao operar rodas grandes ou pedras resinóides pesadas. Sem essa massa física, a ferramenta ricochetearia na superfície de trabalho, vibrando e deixando um péssimo acabamento.
Configurações padrão vs. mini configurações
Os fabricantes agora oferecem mini retificadoras retas para preencher a lacuna entre as retificadoras e os modelos de tamanho normal. Avalie seus requisitos de acesso cuidadosamente. Um perfil compacto e leve se destaca em pontos de acesso lineares estreitos. Os instaladores de tubos costumam usar minimodelos para limpar passagens internas de raízes dentro de tubos de seis polegadas. O cano mais curto permite manobrabilidade onde uma ferramenta de tamanho normal simplesmente não cabe. No entanto, os minimodelos sacrificam a massa interna do motor e a capacidade de refrigeração. Quando sua aplicação requer pressão sustentada em material plano ou vigas I pesadas, um corpo de tamanho normal é obrigatório. O peso extra de uma esmerilhadeira reta padrão absorve a vibração. Impede que a ferramenta pule. Se seus operadores passam oito horas por dia retificando chapas de aço pesadas, entregar-lhes uma mini retificadora destruirá a ferramenta e esgotará o operador.
Discrepâncias de potência e torque
As retificadoras de matrizes são excelentes em trabalhos detalhados em alta velocidade. Eles geralmente giram a 25.000 RPM ou mais. Eles dependem da velocidade absoluta em vez do torque para remover o material. As retificadoras retas são projetadas para torque sustentado. Eles funcionam através da remoção pesada de material sem atolar. Quando você pressiona um grande cone abrasivo em um bloco de ferro fundido, uma retificadora para imediatamente. Uma retificadora reta mantém seu RPM, transferindo a potência bruta do motor diretamente para o corte. Torque é a força de torção que mantém o fuso girando sob carga. O alto torque permite usar acessórios de maior diâmetro. Ele permite que você empurre com mais força a peça de trabalho. Na fabricação pesada, o torque sempre vence as RPM de giro livre.
O dilema “Se você só puder ter um”
Escolher entre uma esmerilhadeira angular e uma esmerilhadeira reta envolve compromissos estritos de acesso. As rebarbadoras angulares dominam espaços laterais confinados. Eles se destacam no corte rente e no desbaste de superfícies em planos largos e planos. A cabeça da engrenagem de 90 graus permite que o operador coloque a ferramenta plana contra uma mesa. Os modelos retos oferecem manuseio geral superior para retificação interna profunda de tubos. Eles fornecem controle incomparável para preparação de superfície linear. Se o seu trabalho envolve entrar nos cilindros, alisar longas costuras internas ou portar blocos de motor, a configuração reta sempre vence. O design em linha alinha os antebraços do operador diretamente atrás do acessório de corte. Esta transferência de força em linha reta reduz a tensão no pulso durante operações de mergulho pesadas.
Dimensões básicas de avaliação para uma retificadora reta
Requisitos de potência e potência do motor
A potência do motor determina o teto absoluto da ferramenta para remoção de material. O espectro de potência normalmente varia de 1.050 W a 3.500 W. Os modelos básicos ficam em torno de 1050W. Eles lidam com tarefas de fabricação padrão, preparação de bordas de chapa metálica e mistura de solda leve. O trabalho pesado de fundição requer o extremo superior desse espectro. Você deve especificar um Retificadora reta para serviço pesado com base na densidade do material. A retificação de ferro fundido exige um torque enorme para manter o rebolo girando sob forte pressão do operador. O alumínio requer menos torque, mas exige potência consistente para evitar que o abrasivo carregue e pare o motor. Um motor de 2.500 W conduzirá sem esforço uma pedra de esmeril de 3 polegadas através de escória de aço espessa. Um motor de 1050 W tentando realizar a mesma tarefa superaquecerá em minutos. Sempre compre 20% mais potência do que a média diária exigida por sua tarefa. Esta sobrecarga evita que o motor funcione à capacidade máxima durante todo o dia, prolongando significativamente a sua vida útil.
RPM e controle de velocidade
A velocidade de rotação deve corresponder ao acessório e ao material. UM A retificadora reta de alta velocidade é excelente ao usar abrasivos menores ou rebarbas de metal duro. Esses acessórios precisam de altas RPM para cortar de maneira limpa, sem prender ou quebrar. No entanto, operar grandes rodas lamelares em velocidade máxima queimará o material e destruirá o abrasivo. As discagens rápidas variáveis não são negociáveis para lojas versáteis. Diminuir o RPM evita a descoloração por calor no aço inoxidável. Prolonga significativamente a vida útil de discos abrasivos caros. Ao trabalhar com ligas sensíveis ao calor como o titânio, altas RPMs criam um endurecimento por trabalho localizado. O metal fica muito duro para ser lixado com eficácia. Diminuir a velocidade mantém o corte fresco. Ele permite que os grãos abrasivos fraturem e exponham adequadamente as arestas vivas.
Tamanho da pinça e capacidade do fuso
A compatibilidade dos acessórios depende inteiramente do design da pinça ou do fuso. Os tamanhos de pinça padrão incluem 1/4 de polegada, 6 mm e 8 mm. Tarefas leves utilizam hastes de 1/4 de polegada. Aplicações pesadas exigem pinças de 8 mm para evitar a deflexão da haste sob carga. Quando você aplica forte pressão lateral, uma haste fina de 1/4 de polegada pode entortar. Isso causa vibração maciça e falha imediata dos acessórios. Algumas retificadoras retas enormes ignoram totalmente as pinças. Eles usam fusos roscados para montar diretamente grandes pedras de amolar. Verifique sempre as classificações de diâmetro máximo da roda. Exceder a classificação de diâmetro do fabricante cria riscos letais à segurança. Uma roda superdimensionada girando em altas RPM pode quebrar instantaneamente devido à força centrífuga excessiva. Os estilhaços de uma pedra de amolar desintegrada penetram facilmente em óculos de segurança padrão e camisas de trabalho pesadas.
| da escala de potência |
típica do aro RPM do RPM |
/tamanho ideal do eixo |
Aplicação |
| 1050W - 1500W |
20.000 - 30.000 |
1/4 polegada/6 mm |
Fabricação geral, rebarbação pesada, preparação de solda. |
| 1500W - 2500W |
12.000 - 20.000 |
8mm / Rosca Pequena |
Remoção agressiva de material, biselamento de tubos. |
| 2500W - 3500W |
6.000 - 12.000 |
Fuso roscado grande |
Limpeza de fundição de fundição, retificação de aço pesado. |
Avaliação da qualidade de construção e gerenciamento térmico
Integridade dos Componentes Internos
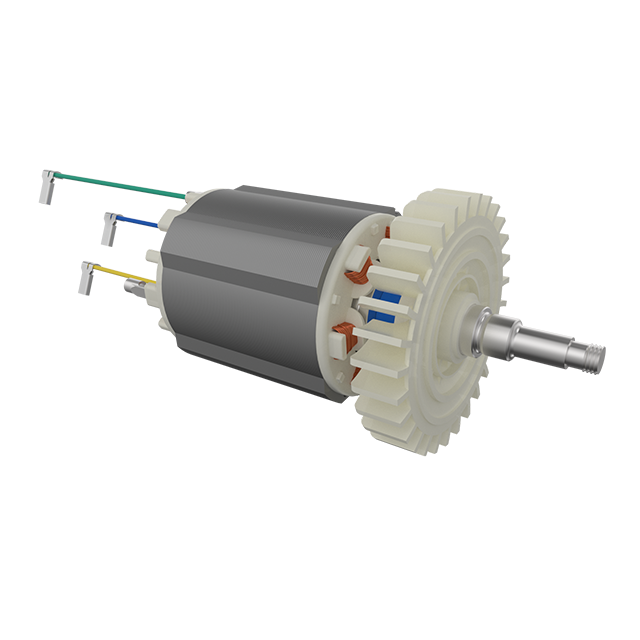
As folhas de especificações raramente detalham a construção interna do motor, mas isso determina a vida útil da ferramenta. A densidade do enrolamento de cobre na armadura e no estator é o fator principal. O cobre de alta densidade lida com cargas elétricas com eficiência. Os modelos econômicos economizam no cobre, substituindo fios mais finos ou misturas de alumínio. Isso resulta em rápido acúmulo de calor durante cargas sustentadas. Quando os enrolamentos superaquecem, o isolamento interno derrete, causando um curto-circuito catastrófico. Uma ferramenta pesada geralmente indica enrolamentos de cobre densos e de alta qualidade. Além disso, procure armaduras revestidas com epóxi. O pó metálico gerado durante a retificação é altamente condutivo. Se essa poeira assentar nos enrolamentos do motor desprotegidos, causará curtos-circuitos imediatos. Os modelos industriais encapsulam seus enrolamentos em resina espessa para protegê-los contra a entrada de partículas abrasivas.
Qualidade e posicionamento do rolamento
Os rolamentos suportam o peso do abuso físico durante a retificação. Rolamentos vedados e superdimensionados são obrigatórios. Eles evitam que poeira abrasiva microscópica penetre na carcaça do motor. A poeira age como uma lixa nas peças móveis, destruindo os rolamentos padrão em semanas. A colocação de rolamentos de alta qualidade reduz o desvio na pinça. Runout é a leve oscilação do acessório. Mesmo um milímetro de desvio causa vibração severa. Ele destrói rebarbas de metal duro e acelera a fadiga do operador. Os fabricantes conseguem um desvio baixo colocando o rolamento dianteiro o mais próximo possível da pinça. Isto minimiza o comprimento não suportado do fuso. Ao avaliar uma ferramenta, insira uma rebarba longa e gire-a manualmente. Qualquer oscilação visível indica mau alinhamento do rolamento ou um mecanismo de pinça barato.
Dissipação de calor em uso contínuo
A retificação contínua gera enormes cargas térmicas. Um A retificadora reta industrial deve funcionar em turnos de várias horas sem sobrecarga térmica. Avalie o projeto do fluxo de ar e os materiais do invólucro. As caixas de engrenagens metálicas atuam como dissipadores de calor. Eles retiram a energia térmica do motor e dos rolamentos, dissipando-a no ar circundante. Corpos totalmente de plástico retêm o calor internamente. Procure saídas de ar grandes e estrategicamente posicionadas. Estes devem direcionar o ar quente para longe das mãos e do rosto do operador. Ferramentas que ficam quentes demais para serem seguradas após dez minutos não atendem ao padrão industrial. Os modelos avançados apresentam ventiladores de resfriamento internos que aumentam com a rotação, forçando o ar em alta velocidade sobre o estator, independentemente da carga.
Calor excessivo irradiando pela área de aderência nos primeiros quinze minutos de uso.
Um cheiro distinto de plástico queimado ou ozônio emitido pelas aberturas de exaustão.
Quedas repentinas nas RPM sem um aumento correspondente na pressão do operador.
Descoloração ou empenamento da carcaça plástica próxima à caixa de engrenagens.
Vazamento de graxa do rolamento do eixo dianteiro devido à quebra térmica do lubrificante.
Compensações da fonte de alimentação: pneumática x com fio x sem fio
Moedores pneumáticos (ar)
As retificadoras pneumáticas dominam as linhas de montagem industriais contínuas e os estaleiros navais. Eles oferecem uma relação potência-peso imbatível porque não possuem motores elétricos internos pesados. O risco de queima do motor elétrico é zero, não importa o quanto o operador empurre. A expansão do ar de exaustão resfria naturalmente a ferramenta durante a operação. Você pode parar uma trituradora pneumática o dia todo sem danificar os componentes internos. No entanto, as ferramentas pneumáticas requerem uma infraestrutura enorme. Você precisa de compressores de ar de alta capacidade, mangueiras pesadas e lubrificação constante em linha para mantê-los funcionando. Eles são inúteis fora de uma instalação devidamente equipada. As quedas de pressão na linha de ar reduzem imediatamente o torque, tornando o desempenho consistente altamente dependente da capacidade do compressor da sua oficina.
Moedores elétricos com fio
Os modelos elétricos com fio continuam sendo o padrão para produção consistente e pesada onde não há grande volume de ar disponível. Eles fornecem torque implacável para fabricação pesada. Você os conecta e eles funcionam com potência total até que o trabalho seja concluído. Ao avaliar modelos com fio, inspecione a durabilidade do cabo e o alívio de tensão. A junção onde o cabo de alimentação entra no alojamento da ferramenta é o ponto de falha mais comum. Os modelos industriais apresentam cabos grossos emborrachados e botas reforçadas para alívio de tensão. Eles sobrevivem sendo arrastados por pisos de concreto, pisados por botas com biqueira de aço e puxados por bordas afiadas de metal. Procure modelos com portas de escova de carvão de fácil acesso. Isso permite que os operadores troquem escovas gastas em minutos, sem desmontar todo o alojamento da ferramenta.
Moedores sem fio (bateria)
A tecnologia sem fio avançou rapidamente. Motores sem escova modernos combinados com plataformas de bateria de alto rendimento fornecem uma potência de explosão impressionante. Eles se destacam em reparos móveis, manutenção de tubulações e cenários de campo remoto. Você elimina riscos de tropeços e a necessidade de cabos de extensão pesados. No entanto, tarefas de retificação agressivas esgotam as baterias excepcionalmente rápido. Um moedor sem fio equivalente de alta potência pode esgotar uma bateria grande de 8Ah em dez minutos sob carga pesada. A compatibilidade do ecossistema é crítica. Compre em sua plataforma de bateria de loja existente, seja sistemas compactos de 12 V ou sistemas pesados de 18 V/20 V. Isso maximiza o retorno do investimento e evita compras redundantes de carregadores. Os modelos sem fio são excelentes ferramentas secundárias, mas raramente substituem as opções com fio ou pneumáticas para turnos contínuos de retificação de oito horas.
Riscos de implementação e considerações de segurança
Fadiga do Operador, Ergonomia e Ruído
A fadiga diária do operador afeta diretamente a produtividade e a segurança da oficina. Analise o peso da ferramenta e o diâmetro do punho. Uma pegada muito ampla força o operador a forçar os antebraços, causando cãibras e redução do controle. Sistemas ativos de amortecimento de vibração separam a carcaça do motor das alças. Isto reduz drasticamente a síndrome de vibração mão-braço, um grave risco ocupacional que causa danos permanentes aos nervos. As pegadas acústicas também são importantes. A operação em alta velocidade gera ruído intenso. Modelos mais baratos com engrenagens mal usinadas funcionam significativamente mais alto, geralmente emitindo um grito agudo. Isto exige protocolos de proteção auditiva mais rígidos e limita a comunicação no chão de fábrica. Engrenagens helicoidais de alta qualidade funcionam de maneira mais suave e silenciosa, reduzindo a produção geral de decibéis da baia de fabricação.
Tipos de interruptores e mecanismos de segurança
A seleção do switch determina a segurança operacional. Os interruptores de remo, geralmente chamados de interruptores de homem morto, requerem pressão constante. Se o operador deixar cair a ferramenta ou sofrer uma emergência médica, o motor para instantaneamente. Os interruptores deslizantes geralmente apresentam recursos de bloqueio. Estes reduzem a fadiga das mãos durante corridas longas e contínuas, mas apresentam um enorme perigo. Se a ferramenta prender e sair das mãos do operador, uma esmerilhadeira travada se debaterá violentamente no chão, causando ferimentos graves. As oficinas de fabricação comercial frequentemente impõem requisitos de conformidade rigorosos, exigindo interruptores de remo para evitar acidentes com ferramentas descontroladas. Sempre verifique as regulamentações de segurança locais e as políticas de conformidade corporativa antes de comprar esmerilhadeiras lock-on para um ambiente comercial.
Retrocesso e proteções eletrônicas
As retificadoras retas modernas incorporam proteções eletrônicas avançadas. As embreagens eletrônicas monitoram constantemente as RPM do fuso. Se o acessório ficar preso em um canto apertado e a RPM cair repentinamente, a embreagem corta a energia do motor em milissegundos. Isso protege o usuário de contragolpes violentos, que podem facilmente quebrar os pulsos ou desequilibrar o operador. Os recursos de inicialização suave são igualmente importantes. Eles aumentam gradualmente a velocidade do motor quando o gatilho é pressionado. Isto evita que o motor de alto torque arranque a ferramenta das mãos do operador durante a inicialização. Garante controle imediato e evita que o acessório arranhe a peça antes que o operador esteja pronto para iniciar o corte.
Conclusão
A melhor retificadora reta é aquela em que a qualidade de construção interna corresponde perfeitamente às demandas térmicas de sua aplicação específica. Enrolamentos de cobre densos e rolamentos selados não são negociáveis para a sobrevivência em serviços pesados. As folhas de especificações contam apenas metade da história; a construção física dita a realidade no chão de fábrica. Você deve alinhar a saída de torque, a capacidade da pinça e a fonte de energia da ferramenta com a realidade diária do seu ambiente de fabricação. Comprar uma ferramenta de baixa potência economiza dinheiro antecipadamente, mas custa milhares em tempo de inatividade e peças de reposição.
Siga estas próximas etapas para finalizar seu processo de aquisição:
Audite seus principais tipos de abrasivos e diâmetros de rebolo necessários para determinar a faixa exata de RPM que sua nova ferramenta deve suportar.
Faça um inventário dos ecossistemas de baterias de sua loja existentes para garantir que todas as compras sem fio estejam alinhadas com seus carregadores e pacotes de alta capacidade atuais.
Acompanhe as horas diárias de uso contínuo de seus operadores para determinar se você precisa de um modelo com fio padrão ou de um sistema acionado pneumaticamente para gerenciamento térmico extremo.
Revise os manuais de conformidade de segurança de sua instalação para confirmar se os interruptores deslizantes de bloqueio são permitidos ou se os interruptores de remo são estritamente obrigatórios.
Perguntas frequentes
P: Qual é a diferença entre uma esmerilhadeira reta e uma esmerilhadeira angular?
R: A principal diferença está na orientação do fuso e na potência. Uma retificadora reta tem o fuso alinhado com o motor, oferecendo alto torque e empunhadura com as duas mãos para remoção linear e pesada de material. Uma rebarbadora angular posiciona o fuso em um ângulo de 90 graus, utilizando um motor menor projetado para trabalhos detalhados em alta velocidade com uma mão em espaços laterais apertados.
P: Se eu puder comprar apenas uma, devo comprar uma rebarbadora reta ou em ângulo reto?
R: As esmerilhadeiras retas são geralmente mais fáceis de manusear e fornecem estabilidade superior para acesso profundo e linear. Isso os torna a primeira escolha mais versátil para fabricação geral. Você só deve escolher uma rebarbadora angular como sua ferramenta principal se o seu trabalho estiver confinado exclusivamente a espaços laterais apertados onde um corpo reto não cabe.
P: Quantos watts eu preciso para uma esmerilhadeira reta resistente?
R: Aplicações pesadas geralmente requerem motores classificados entre 1.500 W e 3.500 W. Esta alta potência garante que o motor gere torque suficiente para manter suas RPM sob carga pesada do operador. Qualquer coisa abaixo de 1.500 W provavelmente irá atolar ou superaquecer ao lixar agressivamente materiais densos, como ferro fundido ou chapa de aço espessa.
P: Por que os moedores retos econômicos superaquecem tão rapidamente?
R: Os modelos econômicos superaquecem porque não possuem enrolamentos de cobre suficientes no motor, forçando os fios existentes a transportar muita corrente. Eles também utilizam rolamentos menores e apresentam designs de fluxo de ar interno deficientes. Essa combinação retém o calor dentro de caixas de plástico baratas, fazendo com que a ferramenta fique desconfortavelmente quente na mão muito rapidamente.
P: Qual tamanho de pinça é padrão para uma retificadora reta industrial?
R: As pinças de 1/4 de polegada e 6 mm são padrão para a maioria das retificadoras retas industriais de uso geral. No entanto, os verdadeiros modelos para serviços pesados projetados para remoção massiva de material geralmente suportam pinças de 8 mm ou apresentam fusos roscados para fixar com segurança acessórios de grande massa e evitar a deflexão da haste sob pressão extrema.
P: Uma esmerilhadeira reta de alta velocidade pode ser usada para polimento?
R: A alta velocidade geralmente é projetada para remoção agressiva de material usando pequenas rebarbas. O polimento requer controle de velocidade variável para reduzir significativamente as RPM. Usar uma esmerilhadeira de alta velocidade sem mostrador variável para polimento gerará atrito excessivo, queimando instantaneamente o material e destruindo a almofada de polimento.
P: As esmerilhadeiras retas sem fio são potentes o suficiente para a fabricação de metal?
R: Os modelos modernos sem fio e sem escova oferecem excelente potência de explosão e podem lidar com tarefas rápidas de fabricação. No entanto, eles esgotam as baterias excepcionalmente rápido sob carga contínua. Para uma remoção sustentada e pesada de material durante um turno completo, as opções com fio ou pneumáticas permanecem muito superiores às ferramentas sem fio.


