Anses ofta som det mest underutnyttjade verktyget i butiken och väljer fel Rak slipmaskin har en hög driftskostnad. För tidig utbrändhet av motorn, överdriven förarutmattning och försämrad ytfinish beror ofta på otillräckligt vridmoment. Specifikationsblad skymmer rutinmässigt verkliga prestanda. Köpare kämpar för att matcha RPM, wattal och termisk hanteringskapacitet till specifika applikationer. Borttagning av tungt material kräver helt andra specifikationer än precisionsgradning. Du behöver en teknisk utvärderingsram för att skära igenom marknadsföringsanspråk. Bedöm dessa verktyg baserat på intern byggkvalitet, kraftleverans och långsiktig tillförlitlighet. En korrekt utvärdering förhindrar kostsamma stillestånd och säkerställer att dina operatörer har rätt verktyg för uthållig, aggressiv materialborttagning.
Nyckel takeaways
Applikation dikterar effekt: Skilj mellan lätta uppgifter som kräver höga varvtal och borttagning av tungt material som kräver högt vridmoment och watt (1050W till 3500W).
Termisk hantering är kritisk: Framhäv att budgetmodeller ofta misslyckas på grund av otillräckliga kopparlindningar och underdimensionerade lager, vilket leder till snabb överhettning under kontinuerlig användning.
Formfaktorjustering: Sammanfatta de ergonomiska och funktionella skillnaderna mellan raka konfigurationer, ministorlekar och rätvinkliga alternativ för specifika åtkomstkrav.
Säkerhet och trötthet: Betona att vibrationsreducering, bullerhantering och korrekta utlösningsmekanismer inte är förhandlingsbara för operatörens säkerhet och efterlevnad i industriella miljöer.
Definiera baslinjen: Straight Grinder vs Die Grinder
Probleminramning
Branschproffs blandar ofta ihop raka slipmaskiner med standardformslipar. Denna förvirring leder till dåliga inköpsbeslut och snabba verktygsfel på verkstadsgolvet. Att fastställa korrekta framgångskriterier kräver att man förstår de mekaniska gränserna för varje verktygstyp. En formslip hanterar lätt avgradning, borttagning av packningar och detaljarbete. En rak slipmaskin klarar av borttagning av tungt material, djupsvetsblandning och aggressiv ytbehandling. Att behandla dem omväxlande garanterar undermåliga resultat. När en tillverkare tar tag i en lätt stanskvarn för att få ut en tung slaggavlagring, myrrar motorn. Operatören trycker hårdare, den interna temperaturen stiger och statorn brinner ut. Omvänt, att använda en massiv rak slipmaskin för ömtålig aluminiumpolering förstör arbetsstycket. Du måste definiera den exakta materialavlägsningshastighet som din butik kräver innan du tittar på verktygsspecifikationerna.
Storlek och hanteringsskillnader
Fysiskt fotavtryck dikterar operativ kontroll. Standardformslipmaskiner har en kompakt enhandsprofil. Operatörer håller dem som överdimensionerade markörer för invecklat metallarbete. De väger väldigt lite, vilket möjliggör hög precision under korta varaktigheter. Raka slipmaskiner kräver ett styvt tvåhandsgrepp. De har långsträckta kroppar, massiva metallväxelhus och betydande vikt. Denna bulk ger den nödvändiga stabiliteten för att kontrollera tunga tillbehör som biter i tät metall. Du kan inte säkert använda en rak modell i full storlek med en hand utan att riskera allvarliga bakslag. Det sekundära handtaget på en rak slipmaskin gör att operatören kan applicera kraftigt tryck nedåt. Denna hävstång är obligatorisk när du kör stora klaffhjul eller tunga hartsstenar. Utan den fysiska massan skulle verktyget studsa från arbetsytan, tjattra och lämna en fruktansvärd finish.
Standard kontra minikonfigurationer
Tillverkare erbjuder nu mini raka slipmaskiner för att överbrygga gapet mellan formslipmaskiner och fullstora modeller. Utvärdera dina åtkomstkrav noggrant. En kompakt, lätt profil utmärker sig i snäva linjära åtkomstpunkter. Rörmontörer använder ofta minimodeller för att rensa upp interna rotpassager inuti sex-tumsrör. Den kortare pipan tillåter manövrerbarhet där ett verktyg i full storlek helt enkelt inte passar. Men minimodeller offrar intern motormassa och kylkapacitet. När din applikation kräver uthålligt tryck på platt material eller tunga I-balkar, är en kropp i full storlek obligatorisk. Den extra vikten hos en vanlig rak slipmaskin absorberar vibrationer. Det förhindrar att verktyget hoppar över. Om dina operatörer ägnar åtta timmar om dagen åt att slipa tungt stålplåt, kommer en minislip att förstöra verktyget och göra operatören utmattad.
Effekt- och vridmomentavvikelser
Slipmaskiner utmärker sig vid höghastighets detaljarbete. De snurrar ofta vid 25 000 RPM eller mer. De förlitar sig på ren hastighet snarare än vridmoment för att ta bort material. Raka slipmaskiner är konstruerade för bibehållet vridmoment. De klarar av tung avverkning utan att köra fast. När du trycker in en stor slipkon i ett gjutjärnsblock stannar en formslip direkt. En rak slipmaskin bibehåller sitt varvtal och överför motorns råa kraft direkt till snittet. Vridmoment är vridkraften som håller spindeln i rotation under belastning. Högt vridmoment gör att du kan använda tillbehör med större diameter. Det låter dig trycka hårdare mot arbetsstycket. Vid tung tillverkning vinner vridmomentet alltid över frisnurrande RPM.
Dilemmat 'Om du bara kan ha ett'.
Att välja mellan en rätvinkelslip och en rak slipmaskin innebär strikta avvägningar. Rättvinklade slipmaskiner dominerar trånga, laterala utrymmen. De utmärker sig vid planskärning och ytslipning på breda, plana plan. Det 90-graders växelhuvudet gör att operatören kan lägga verktyget plant mot ett bord. Raka modeller erbjuder överlägsen övergripande hantering för djup invändig rörslipning. De ger oöverträffad kontroll för linjär ytförberedelse. Om ditt arbete innebär att sträcka sig ner i cylindrar, jämna ut långa inre sömmar eller porta motorblock, vinner den raka konfigurationen varje gång. Inline-designen riktar in förarens underarmar direkt bakom skärtillbehöret. Denna kraftöverföring i rak linje minskar belastningen på handleden under tunga störningsoperationer.
Kärnutvärderingsmått för en rak slipmaskin
Krav på motoreffekt och effekt
Motoreffekten dikterar verktygets absoluta tak för materialborttagning. Wattspektrumet sträcker sig vanligtvis från 1050W upp till 3500W. Instegsmodellerna har cirka 1050W. Dessa klarar standardtillverkningsuppgifter, plåtkantförberedelser och lätt svetsblandning. Tungt gjuteriarbete kräver den övre delen av det spektrumet. Du måste ange a Kraftig rak slipmaskin baserad på materialdensitet. Att slipa gjutjärn kräver ett enormt vridmoment för att hålla hjulet snurrande under hårt förartryck. Aluminium kräver mindre vridmoment men kräver konsekvent kraft för att förhindra att slipmedlet laddar upp och stoppar motorn. En 2500W motor kommer utan ansträngning att driva en 3-tums slipsten genom tjock stålslagg. En 1050W motor som försöker samma uppgift kommer att överhettas inom några minuter. Köp alltid 20 % mer watt än vad din dagliga genomsnittliga uppgift kräver. Denna overhead förhindrar att motorn går med maximal kapacitet hela dagen, vilket förlänger dess livslängd avsevärt.
RPM och hastighetskontroll
Rotationshastigheten måste matcha tillbehöret och materialet. A Höghastighets rakslipmaskin utmärker sig vid användning av mindre slipmedel eller hårdmetallgrader. Dessa tillbehör behöver högt varvtal för att skära rent utan att fastna eller splittras. Men att köra stora klaffhjul med maximal hastighet kommer att bränna materialet och förstöra slipmedlet. Variabla snabbval är inte förhandlingsbara för mångsidiga butiker. Genom att sänka varvtalet förhindras värmemissfärgning på rostfritt stål. Det förlänger livslängden avsevärt för dyra slipskivor. När man arbetar med värmekänsliga legeringar som titan skapar höga varvtal lokaliserad arbetshärdning. Metallen blir för hård för att slipa effektivt. Sänkning av hastigheten håller skärningen sval. Det gör att slipkornen kan spricka och exponera skarpa kanter ordentligt.
Spännhylsstorlek och spindelkapacitet
Kompatibilitet med tillbehör beror helt på hylsan eller spindelns design. Standard spännhylsstorlekar inkluderar 1/4-tum, 6 mm och 8 mm. Lätta uppgifter använder 1/4-tums skaft. Kraftiga applikationer kräver 8 mm spännhylsor för att förhindra skaftavböjning under belastning. När du applicerar kraftigt sidotryck kan ett tunt 1/4-tums skaft böjas. Detta orsakar massiva vibrationer och omedelbart fel på tillbehöret. Vissa massiva raka slipmaskiner kringgår spännhylsorna helt. De använder gängade spindlar för att montera stora slipstenar direkt. Kontrollera alltid den maximala hjuldiametern. Att överskrida tillverkarens diameterklassificering skapar dödliga säkerhetsrisker. Ett överdimensionerat hjul som snurrar vid högt varvtal kan splittras omedelbart på grund av överdriven centrifugalkraft. Splitter från en sönderfallen slipsten tränger lätt igenom vanliga skyddsglasögon och tunga arbetsskjortor.
| Wattområde |
Typiskt |
varvtalshylsa / spindelstorlek |
Idealisk applikation |
| 1050W - 1500W |
20 000 - 30 000 |
1/4 tum / 6 mm |
Allmän tillverkning, kraftig gradning, svetsförberedelser. |
| 1500W - 2500W |
12 000 - 20 000 |
8mm / liten gängad |
Aggressiv spånavverkning, rörfasning. |
| 2500W - 3500W |
6 000 - 12 000 |
Stor gängad spindel |
Gjuteri gjutsanering, tung stålslipning. |
Utvärdering av byggkvalitet och termisk hantering
Intern komponentintegritet
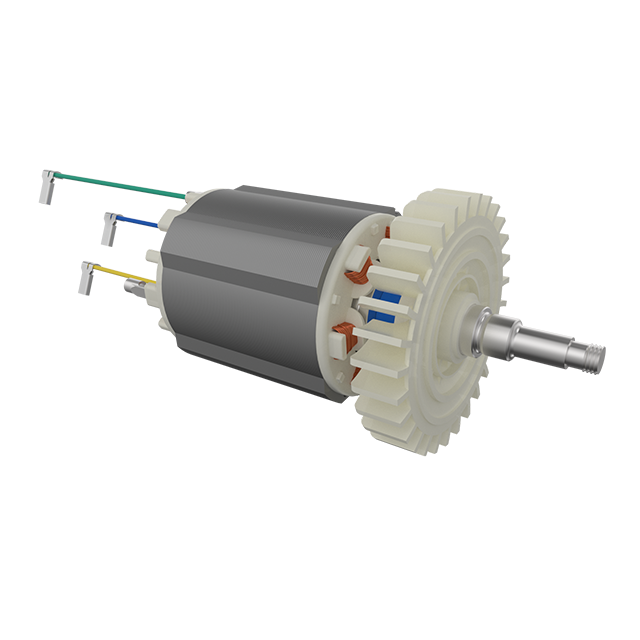
Specifikationsbladen beskriver sällan inre motorkonstruktion, men detta dikterar verktygets livslängd. Kopparlindningens täthet i ankaret och statorn är den primära faktorn. Koppar med hög densitet hanterar elektriska belastningar effektivt. Budgetmodeller snålar med koppar och ersätter tunnare tråd- eller aluminiumblandningar. Detta resulterar i snabb värmeuppbyggnad under ihållande belastningar. När lindningarna överhettas smälter den inre isoleringen, vilket orsakar en katastrofal kortslutning. Ett tungt verktyg indikerar vanligtvis täta kopparlindningar av hög kvalitet. Leta dessutom efter epoxibelagda armaturer. Metalldamm som genereras under slipning är mycket ledande. Om detta damm lägger sig på oskyddade motorlindningar orsakar det omedelbara kortslutningar. Industriella modeller kapslar in sina lindningar i tjockt harts för att skydda dem mot inträngning av slipande partiklar.
Lagerkvalitet och placering
Kullager tar huvuddelen av den fysiska misshandeln under slipning. Överdimensionerade, tätade lager är obligatoriska. De förhindrar att mikroskopiskt nötande damm tränger in i motorhuset. Damm fungerar som sandpapper på rörliga delar och förstör standardlager på några veckor. Högkvalitativ lagerplacering minskar utloppet vid hylsan. Runout är tillbehörets lätta vinkling. Till och med en millimeters avbrott orsakar kraftiga vibrationer. Det förstör hårdmetallgradar och påskyndar förarens trötthet. Tillverkare uppnår låg utlopp genom att placera det främre lagret så nära hylsan som möjligt. Detta minimerar den ostödda längden på spindeln. När du utvärderar ett verktyg, sätt in en lång grad och snurra den för hand. Alla synliga vinklar indikerar dålig lagerinriktning eller en billig spännhylsmekanism.
Värmeavledning vid kontinuerlig användning
Kontinuerlig slipning genererar enorma termiska belastningar. En Industriell rakslipmaskin måste köras för flera timmars skift utan termisk överbelastning. Utvärdera luftflödets design och husmaterial. Kugghjulshus i metall fungerar som kylflänsar. De drar bort termisk energi från motorn och lagren och leder bort den i den omgivande luften. Hela plastkroppar fångar värme internt. Leta efter stora, strategiskt placerade avgasventiler. Dessa ska leda bort varm luft från operatörens händer och ansikte. Verktyg som blir för varma för att hålla efter tio minuter underkänner industristandarden. Avancerade modeller har interna kylfläktar som skalas med varvtalet, vilket tvingar höghastighetsluft över statorn oavsett belastning.
Överdriven värme strålar ut genom greppområdet under de första femton minuterna av användning.
En distinkt brinnande lukt av plast eller ozon som avges från avgasventilerna.
Plötsliga fall i varvtal utan motsvarande ökning av operatörstrycket.
Missfärgning eller skevhet av plasthuset nära växelhuset.
Fett läcker från det främre spindellagret på grund av termiskt nedbrytning av smörjmedlet.
Avvägningar för strömkälla: Pneumatisk vs. sladdlös vs. sladdlös
Pneumatiska (luft) slipmaskiner
Pneumatiska slipmaskiner dominerar kontinuerliga industriella monteringslinjer och varv. De erbjuder ett oslagbart kraft-till-vikt-förhållande eftersom de saknar tunga interna elmotorer. Det finns ingen risk för att elmotorn brinner ut, oavsett hur hårt operatören trycker. Den expanderande frånluften kyler naturligtvis verktyget under drift. Du kan stanna en pneumatisk slipmaskin hela dagen utan att skada de interna komponenterna. Men pneumatiska verktyg kräver massiv infrastruktur. Du behöver verkstadsluftkompressorer med hög kapacitet, tunga slangar och konstant inline-smörjning för att hålla dem igång. De är värdelösa utanför en ordentligt utrustad anläggning. Tryckfall i luftledningen minskar omedelbart vridmomentet, vilket gör att konsekvent prestanda är mycket beroende av din butiks kompressorkapacitet.
Elektriska slipmaskiner med sladd
Kabelanslutna elektriska modeller förblir standarden för konsekvent, kraftig effekt där högvolym luft inte är tillgänglig. De levererar ett obevekligt vridmoment för tung tillverkning. Du kopplar in dem, och de går på full effekt tills jobbet är klart. När du utvärderar modeller med sladd, inspektera kabelns hållbarhet och dragavlastning. Korsningen där nätsladden går in i verktygshuset är den vanligaste felpunkten. Industriella modeller har tjocka, gummerade snören och förstärkta avlastningsstövlar. Dessa överlever att de dras över betonggolv, trampas på av stövlar med ståltå och dras runt vassa metallkanter. Leta efter modeller med lättillgängliga kolborsteportar. Detta gör att operatörer kan byta ut slitna borstar på några minuter utan att ta isär hela verktygshuset.
Sladdlösa (batteri) slipmaskiner
Den sladdlösa tekniken har utvecklats snabbt. Moderna borstlösa motorer parade med batteriplattformar med hög effekt levererar imponerande burstkraft. De utmärker sig i mobil reparation, underhåll av rörledningar och scenarier på distans. Du eliminerar snubbelrisker och behovet av tunga förlängningssladdar. Men aggressiva slipuppgifter tömmer batterierna exceptionellt snabbt. En sladdlös kvarn som motsvarar hög watt kan tömma ett stort 8Ah batteri på tio minuter under tung belastning. Ekosystemkompatibilitet är avgörande. Köp till din befintliga batteriplattform, oavsett om det är 12V kompakt eller 18V/20V kraftiga system. Detta maximerar din avkastning på investeringen och undviker överflödiga laddarköp. Sladdlösa modeller är utmärkta sekundära verktyg, men de ersätter sällan sladd eller pneumatiska alternativ för kontinuerliga, åtta timmar långa slipskift.
Implementeringsrisker och säkerhetsöverväganden
Operatörströtthet, ergonomi och buller
Daglig trötthet för operatörer påverkar direkt butikens produktivitet och säkerhet. Analysera verktygets vikt och greppdiameter. Ett för brett grepp tvingar operatören att anstränga sina underarmar, vilket leder till kramp och minskad kontroll. Aktiva vibrationsdämpande system skiljer motorhuset från grepphandtagen. Detta minskar drastiskt hand-arm vibrationssyndrom, en allvarlig yrkesrisk som orsakar permanent nervskada. Akustiska fotspår har också betydelse. Höghastighetsdrift genererar kraftigt buller. Billigare modeller med dåligt bearbetade växlar kör betydligt högre och avger ofta ett högt skrik. Detta kräver striktare hörselskyddsprotokoll och begränsar kommunikationen på verkstadsgolvet. Högkvalitativa spiralformade växlar går mjukare och tystare, vilket minskar den totala decibeleffekten från tillverkningsfacket.
Switchtyper och säkerhetsmekanismer
Omkopplarval dikterar driftsäkerhet. Paddelströmbrytare, ofta kallade dödmansbrytare, kräver konstant tryck. Om operatören tappar verktyget eller drabbas av en medicinsk nödsituation, stannar motorn omedelbart. Skjutreglage har ofta låsningsfunktioner. Dessa minskar handtröttheten under långa kontinuerliga körningar men utgör en enorm fara. Om verktyget binder sig och sparkar ur operatörens händer, kommer en låst slipmaskin att slå vilt över golvet och orsaka allvarliga skador. Kommersiella tillverkningsbutiker tillämpar ofta strikta efterlevnadskrav och kräver paddelbrytare för att förhindra olyckor med skenande verktyg. Kontrollera alltid dina lokala säkerhetsföreskrifter och företagets efterlevnadspolicyer innan du köper låsbara slipmaskiner för en kommersiell miljö.
Bakslag och elektroniska skydd
Moderna raka slipmaskiner har avancerade elektroniska skydd. Elektroniska kopplingar övervakar spindelns varvtal konstant. Om tillbehöret hakar i ett snävt hörn och varvtalet plötsligt sjunker, bryter kopplingen strömmen till motorn på millisekunder. Detta skyddar användaren från våldsamma kast, som lätt kan bryta handleder eller få föraren ur balans. Mjukstartsfunktioner är lika viktiga. De ökar gradvis motorhastigheten när avtryckaren trycks in. Detta förhindrar att motorn med högt vridmoment rycker verktyget ur operatörens händer vid start. Det säkerställer omedelbar kontroll och förhindrar tillbehöret från att mejsa arbetsstycket innan operatören är redo att påbörja skärningen.
Slutsats
Den bästa raka slipmaskinen är en där den interna byggkvaliteten perfekt matchar de termiska kraven för din specifika applikation. Täta kopparlindningar och förseglade lager är inte förhandlingsbara för att överleva tungt. Specblad berättar bara halva historien; fysisk konstruktion dikterar verkligheten på verkstadsgolvet. Du måste anpassa verktygets vridmoment, spännhylskapacitet och kraftkälla med den dagliga verkligheten i din tillverkningsmiljö. Att köpa ett underdrivet verktyg sparar pengar i förväg men kostar tusentals i stillestånd och reservdelar.
Följ dessa nästa steg för att slutföra din upphandlingsprocess:
Granska dina primära slipmedelstyper och erforderliga hjuldiametrar för att bestämma det exakta varvtalsintervallet som ditt nya verktyg måste stödja.
Inventera dina befintliga butiksbatteriekosystem för att säkerställa att alla sladdlösa inköp stämmer överens med dina nuvarande laddare och högkapacitetspaket.
Spåra dina operatörers dagliga kontinuerliga användningstimmar för att avgöra om du behöver en standardmodell med sladd eller ett pneumatiskt drivet system för extrem värmehantering.
Gå igenom din anläggnings säkerhetsöverensstämmelsemanualer för att bekräfta om skjutreglage med låsning är tillåtna eller om paddelströmbrytare är strikt obligatoriska.
FAQ
F: Vad är skillnaden mellan en rak slipmaskin och en vinkelslipmaskin?
S: Den primära skillnaden ligger i spindelns orientering och uteffekt. En rak slipmaskin har spindeln i linje med motorn och erbjuder högt vridmoment och ett tvåhandsgrepp för tung, linjär materialborttagning. En vinkelslipmaskin placerar spindeln i en 90-graders vinkel, med hjälp av en mindre motor som är designad för höghastighetsarbete med enhandsdetaljer i trånga, laterala utrymmen.
F: Om jag bara kan köpa en, ska jag skaffa en rak eller rätvinkelslip?
S: Raka slipmaskiner är i allmänhet lättare att hantera och ger överlägsen stabilitet för djup, linjär åtkomst. Detta gör dem till det mest mångsidiga förstahandsvalet för allmän tillverkning. Du bör endast välja en vinkelslip som ditt primära verktyg om ditt arbete uteslutande är begränsat till trånga, laterala utrymmen där en rak kropp inte får plats.
F: Hur många watt behöver jag för en kraftig rak slipmaskin?
S: Kraftiga applikationer kräver i allmänhet motorer med en kapacitet på mellan 1500W och 3500W. Detta höga watttal säkerställer att motorn genererar tillräckligt med vridmoment för att bibehålla sitt varvtal under tung operatörsbelastning. Allt under 1500W kommer sannolikt att gå ner eller överhettas när man aggressivt slipar täta material som gjutjärn eller tjock stålplåt.
F: Varför överhettas budgetslipmaskiner så snabbt?
S: Budgetmodeller överhettas eftersom de saknar tillräckliga kopparlindningar i motorn, vilket tvingar de befintliga ledningarna att bära för mycket ström. De använder också mindre lager och har dålig inre luftflödesdesign. Denna kombination fångar värme inuti billiga plasthöljen, vilket gör att verktyget blir obehagligt varmt i handen mycket snabbt.
F: Vilken spännhylsstorlek är standard för en industriell rak slipmaskin?
S: 1/4-tums och 6 mm spännhylsorna är standard för de flesta industriella raka slipmaskiner för allmänna ändamål. Däremot stöder äkta tunga modeller utformade för massiv borttagning ofta 8 mm spännhylsor eller har gängade spindlar för att säkert säkra tunga tillbehör och förhindra skaftavböjning under extremt tryck.
F: Kan en rak slipmaskin med hög hastighet användas för polering?
S: Hög hastighet är i allmänhet konstruerad för aggressiv materialborttagning med små grader. Polering kräver variabel hastighetskontroll för att avsevärt sänka varvtalet. Att använda en höghastighetsslipmaskin utan variabel ratt för polering kommer att generera överdriven friktion, omedelbart bränna materialet och förstöra polerplattan.
F: Är sladdlösa raka slipmaskiner tillräckligt kraftfulla för metalltillverkning?
S: Moderna borstlösa sladdlösa modeller erbjuder utmärkt sprängkraft och kan hantera snabba tillverkningsuppgifter. De tappar dock batterierna exceptionellt snabbt under kontinuerlig belastning. För långvarig, tung spånavverkning över ett helt skift, förblir sladdlösa eller pneumatiska tillval avsevärt överlägsna sladdlösa verktyg.


