Att välja fel slipverktyg gör mer än att minska effektiviteten; det introducerar allvarliga säkerhetsrisker, påskyndar slitage av förbrukningsmaterial och äventyrar arbetsstyckets strukturella integritet. Tillverkningsverkstäder, metallarbetare och industrioperatörer möter ofta flaskhalsar när de matchar sliputrustning till specifika applikationer – specifikt balanserar borttagning av tungt material mot precisionsinvändig efterbehandling och navigerar snäva rumsliga begränsningar. Att använda en vinkelslip där ett linjärt verktyg behövs förstör ömtåliga komponenter. Att tvinga ett linjärt verktyg att utföra tung ytavjämning slösar tid och bränner ut motorer. Den här guiden tillhandahåller en teknisk utvärderingsram för att skilja mellan linjär och rätvinklig slipmekanik, vilket säkerställer att inköps- och driftsbeslut överensstämmer med produktionskrav, materialdensiteter och säkerhetsstandarder.
Mekanisk orientering och ergonomi: Vinkelslipmaskiner använder ett vinkelrät växelsystem som är optimerat för laterala svep och ytarbete med högt vridmoment. En rak slipmaskin använder en direktdriven linjär axel designad för högvarvsprecision och inline, dragkraftsbaserat tryck.
Applikationsspecificitet: Vinkelslipmaskiner dominerar borttagning av tungt material, svetsblandning, skärning och murverk. Raka slipmaskiner utmärker sig vid invändig rörslipning, formarbete och intrikat metallgradning.
Verktygsskillnader: Vinkelslipmaskiner förlitar sig på skivor och hjul med stor diameter; en rak slipmaskin använder skaftmonterade tillbehör som hårdmetallgrader, monterade stenar och små klaffhjul.
Säkerhet och kontroll: Raka slipmaskiner erbjuder överlägsen kontroll i trånga utrymmen, medan vinkelslipmaskiner kräver strikt kasthantering på grund av deras rotationsmassa, vridmoment och de specifika splittriskerna med kapskivor.
Mekaniska kärnskillnader: rak slipmaskin vs. vinkelslip
Drivorientering och växelsystem
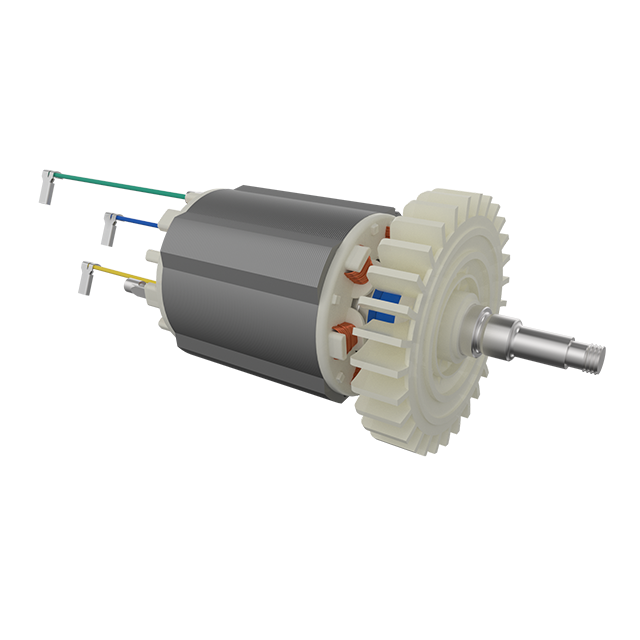
A Rak slipmaskin har en direktdriven linjär mekanism. Spännhylsan är i linje direkt med motoraxeln, vilket skapar en sömlös kraftöverföring utan riktningsförskjutningar. Energin rör sig direkt från ankaret till skärtillbehöret. Denna direkta anslutning minimerar mekanisk energiförlust och minskar antalet inre rörliga delar. Du får omedelbar gasrespons och konsekvent krafttillförsel precis vid toppen av borret. Vinkelslipmaskiner använder ett komplext konisk spiralväxelsystem. Spindeln sitter i en 90-graders vinkel mot motorhuset. Denna växelreduktion byter ut rotationshastigheten mot obearbetat vridmoment. Kugghjulet driver ett större krondrev för att ändra rotationsaxeln. Raka slipmaskiner bibehåller ett drivförhållande på 1:1, vilket maximerar hastigheten för precisionsuppgifter. Färre rörliga delar betyder mindre intern friktion och lägre värmeutveckling under långa slipsessioner på verkstadsgolvet.
RPM vs. vridmoment
Rotationshastigheten definierar kapaciteten hos alla slipverktyg. Raka slipmaskiner arbetar med exceptionellt höga varvtal och når ofta hastigheter upp till 25 000 varv per minut eller mer. Denna höga hastighet upprätthåller den nödvändiga ytan per minut (SFPM) på tillbehör med liten diameter. Små volframkarbidgrader behöver massiva varvtal för att skära metall effektivt utan att ta tag i eller studsa av arbetsstycket. Vinkelslipmaskiner arbetar med betydligt lägre varvtal. Standardmodeller kör mellan 7 000 och 11 000 RPM. Men de levererar det höga vridmoment som krävs för att driva stora 4,5-tums till 9-tums skivor. De trycker dessa breda slipmedel genom täta material utan att fastna under tunga fysiska belastningar. Högt vridmoment förhindrar att skivan stannar när du trycker den hårt mot en stålkonstruktionsbalk. Om du sätter en stor skiva på ett verktyg med högt varvtal, skulle centrifugalkraften splittra det omedelbart. Verktygsingenjörer balanserar varvtal och vridmoment för att matcha den specifika tillbehörsdiametern och den avsedda materialavlägsningshastigheten.
Ergonomi för tryckapplikation
Verktygsgeometri dikterar hur din kropp interagerar med arbetsstycket. Den inline-designen hos en rak slipmaskin gör det möjligt för operatörer att applicera direkt framdrivning. Din arm, handled och verktyget bildar en enda rak linje. Denna hållning är idealisk för att trycka in verktyget i cylindrar, rör eller djupa kanaler. Du kör verktyget rakt fram som en borr och använder din kroppsvikt för att hålla ett jämnt tryck. Vinkelslipmaskiner utnyttjar kraften nedåt och i sidled. Du sveper dem över breda, plana eller konvexa ytor. Den vinkelräta handtagets placering stabiliserar verktyget under aggressiva sid-till-sida-rörelser. Du använder din core och axlar för att styra den tunga skivan. Sidohandtaget ger en sekundär vridpunkt som hjälper dig att motstå rotationsdraget från den stora slipskivan. Att använda en vinkelslip kräver en bred hållning och ett fast tvåhandsgrepp. Linjära verktyg möjliggör mer nyanserad, pennliknande kontroll i trånga områden.
| Mekanisk funktion |
Rak slipmaskin |
vinkelslip |
| Drivmekanism |
Direktdriven linjär axel |
Konisk spiralväxel (90 grader) |
| Drifthastighet (RPM) |
Mycket hög (upp till 25 000+) |
Måttlig (7 000 - 11 000) |
| Vridmomentutgång |
Lägre (beroende på hastighet för att skära) |
Mycket hög (förhindrar stopp) |
| Primär kraftriktning |
Framåtkraft / Inline |
Sidosvep/tryck nedåt |
| Monteringssystem för tillbehör |
Spännhylsa (skafttillbehör) |
Gängad axel (skivor och hjul) |
Deep Dive: The Straight Grinder Profile
Definiera den raka slipmaskinen och terminologin
Vi måste förtydliga branschterminologin för att undvika upphandlingsmisstag på verkstadsgolvet. En standard Straight Grinding Machine är ett stort, robust verktyg byggt för tungt invändigt arbete. Den kräver två händer för säker drift på grund av dess kraftfulla motor och den aggressiva karaktären hos de stora graderna som den driver. Slipmaskiner är mindre, enhandsversioner som används för lätta detaljer, polering och borttagning av packningar. Du kommer också att se 'rättvinklade slipmaskiner' på marknaden. Dessa finns för sidoarbete med trånga utrymmen inuti motorrum eller små höljen. De kombinerar en liten kropp med ett 90-graders växelhuvud. Men en äkta rak slipmaskin ger överlägsen kontroll för inline-trycket. Den utmärker sig i applikationer med djup räckvidd där ett rätvinkligt huvud fysiskt skulle blockera åtkomsten till baksidan av ett rör eller en kanal.
Primära metallbearbetningsapplikationer
A Metal Straight Grinder utmärker sig i specifika, högprecisionsuppgifter där bulkborttagningsverktyg misslyckas. Framgångskriterier inkluderar invändig rörrengöring, cylinderportning och utjämning av invändiga hörn på specialtillverkningar. Operatörer använder dem för att ta bort tunga grader från nybearbetade delar före montering. Dessa verktyg är absolut nödvändiga vid verktygs- och formtillverkning, där formar kräver exakta dimensionstoleranser. Flygkomponenter och precisionsmetallbearbetning är också starkt beroende av dem för att avsluta komplexa geometrier. Rättvinklade verktyg kan helt enkelt inte fysiskt passa in i dessa trånga utrymmen, och de erbjuder inte heller den finess som krävs för intrikat metallborttagning. Gjuteriarbetare använder linjärslipar för att rensa upp metallgjutgods och ta bort beslag. Rörledningssvetsare använder dem för att förbereda invändiga rörfasningar innan de lägger en rotpassage. Den inbyggda formen gör det möjligt för operatören att se exakt var borren kommer i kontakt med metallen, vilket ger en fri sikt längs verktygets cylinder.
Standarddriftsprocedurer för förberedelse av inre rör med en linjärslip inkluderar:
Fäst röret i ett kedjeskruvstäd för att förhindra att det rullar under kraftigt tryck.
Välj en dubbelskuren hårdmetallgrad för stål eller en enkelskuren aluminiumgrad för mjukare legeringar för att förhindra belastning.
Sätt in borrskaftet helt i hylsan och lämna inte mer än 1/2 tums överhäng för att förhindra att skaftet böjs.
För upp verktyget till fullt varvtal innan du kommer i kontakt med den inre rörväggen.
Applicera ett stadigt, framåtriktat tryck, flytta verktyget i en cirkulär rörelse för att blanda den inre diametern jämnt.
Låt verktygets varvtal göra skärningen; om man tvingar på burren kommer den att skratta och lämna en grov finish.
Strömkällor: Pneumatisk vs. den borstlösa raka slipmaskinen
Pneumatiska raka slipmaskiner dominerade historiskt industrifabriker. Deras lätta konstruktioner och kontinuerliga arbetscykler gjorde dem till standardutrustning på löpande band. Luftverktyg överhettas inte, vilket gör dem idealiska för flerskiftsdrift där verktyget går konstant. Men det moderna industriella skiftet gynnar kraftigt de sladdlösa Borstlös rak slipmaskin . Dessa avancerade batteridrivna verktyg klarar varvtal under tung fysisk belastning, till skillnad från äldre borstade modeller som kör ner. De eliminerar underhållet av kolborstar helt och håller verktyget på golvet och borta från verkstaden. Förbättrad värmehantering förhindrar att motorn överhettas under långvarig användning på täta metaller. Dessutom eliminerar luftslangarna allvarliga snubbelrisker på verkstadsgolvet och stoppar det konstanta motståndet på förarens handled. Sladdlösa verktyg tillåter underhållspersonal att utföra reparationer i avlägsna områden, högt uppe på byggnadsställningar eller djupt inne i tankar. Du behöver inte längre släpa tunga luftkompressorer och stela slangar till arbetsplatsen. Den elektroniska hastighetskontrollen på borstlösa modeller säkerställer också konsekvent skärkraft oavsett batteriurladdning.
Verktygskompatibilitet och förbrukningsvaror
Raka slipmaskiner använder specifika spännhylsor för att greppa tillbehör säkert. Standardstorlekarna i industriella applikationer är vanligtvis 1/4-tum eller 6 mm. Kraftiga modeller kan använda större 3/8-tums eller 8 mm spännhylsor för att driva massiva grader utan att skaftet går sönder under belastning. Du måste se till att tillbehörsskaftet matchar spännhylsdiametern exakt. En lös passform orsakar farligt utlopp, kraftiga vibrationer och eventuellt fel på tillbehöret.
Kompatibla tillbehör inkluderar:
Volframkarbidgrader för snabb, aggressiv metallborttagning på stål, rostfritt och gjutjärn.
Monterade aluminiumoxidslipstenar för utjämning, formning av kanter och borttagning av hård skala.
Patronrullar och slipband för att blanda innerdiametrar och uppnå specifika repmönster.
Trådändborstar för målinriktad avlägsnande av rost, avlagringar och slagg inuti borrade hål eller snäva hörn.
Filtbobbar och polermedel för högblank finish på rostfria livsmedelsgodkända tillverkningar.
Deep Dive: The Angle Grinder Profile
Definiera den högra vinkelmekanismen
Vinkelslipmaskiner har en ergonomisk design byggd för tvåhandsstabilitet. Denna konfiguration stöder aggressiva laterala svep över stora arbetsstycken som I-balkar och stålplåtar. Det gör det möjligt för förare att applicera kraftigt tryck nedåt utan att förlora sin fysiska balans. Sidohandtaget ger en avgörande hävstångspunkt. Detta handtag hjälper dig att kontrollera verktygets massiva rotationsmoment när skivan biter i materialet. Den tunga motorn sitter parallellt med dina armar, medan skärskivan snurrar vinkelrätt. Detta skapar en stark gyroskopisk effekt. Verktyget vill naturligtvis dra framåt eller bakåt beroende på skivans rotation och anfallsvinkel. Att bemästra det här verktyget kräver att du förstår hur du kan luta dig in i snittet på ett säkert sätt, genom att använda din kroppsvikt snarare än bara armstyrka för att styra slipmedlet.
Primär tillverkning och multi-material applikationer
Dessa verktyg hanterar kärnmetalltillverkning utan ansträngning. Du använder dem för att skära tjockt stålmaterial, skära igenom armeringsjärn och fasa plåtkanterna före helgenomsvetsning. De utmärker sig vid aggressiv borttagning av svetssöm, som snabbt plattar ut höga strängar. Skeppsbyggare använder dem för storskalig rost eller skalborttagning på skrov innan målning. Vinkelslipmaskiner erbjuder också otrolig mångsidighet i flera material på arbetsplatser. Till skillnad från raka slipmaskiner, kombineras de ofta med specialiserade murverkstillbehör. Du kan montera diamantklingor för att skära betongblock eller skära expansionsfogar. Du kan fästa diamantkopphjul för att slipa ner höga punkter på betonggolv eller ta bort tjocka epoxier. Murare använder dem för att tuckpoint tegelväggar, slipa ut gammalt murbruk. Denna mångsidighet gör vinkelslipen till en stapelvara på nästan varje byggarbetsplats, och hanterar allt från konstruktionsstål till grundarbete.
Verktygskompatibilitet och förbrukningsvaror
Vinkelslipmaskiner förlitar sig på gängade arbors för att säkra stora tillbehör. Standardstorlekar på arbor är vanligtvis 5/8'-11 i Nordamerika eller M14 i Europa. Låsmuttern måste dras åt med en skiftnyckel för att förhindra att skivan snurrar loss vid kraftig inbromsning.
Kompatibla tillbehör inkluderar:
Typ 27 slipskivor med nedsänkt centrum (1/4 tum tjocka) för borttagning av tungt material och svetsblandning.
Typ 1 och Type 41 tunna kapskivor (vanligtvis 0,045 tum tjocka) för att skära igenom metallramar och plåtgods.
Zirkoniumoxid eller keramiska flikskivor för blandning, ytbehandling och borttagning av kvarnskal utan mejsling.
Knutna ståltrådsborstar för rost, färgborttagning och grov slaggborttagning.
Genomgående diamantblad för skärning av kakel, sten och murverk.
Utvärderingsmått: Att välja rätt verktyg för jobbet
Rumsliga begränsningar och yttillgänglighet
Bedöm arbetsstyckets geometri noggrant innan du väljer ett verktyg. Använd raka slipmaskiner för innerdiametrar (ID). De kommer lätt åt djupa kanaler, motorcylindrar och snäva vinklar inuti anpassade fästen. Dessa områden kräver inline räckvidd där ett skrymmande växelhuvud helt enkelt inte passar. Du kan sänka en rak kvarn djupt i ett rör för att rensa upp ett rotpassage. Använd vinkelslipar för ytterdiametrar (OD). De fungerar bäst på breda, plana eller konvexa ytor som utsidan av en tank eller en platt stålplåt. Sidorörelse måste vara obegränsad för att använda en vinkelslip på ett säkert sätt. Om du försöker tvinga in en vinkelslip i ett snävt hörn, kommer den snurrande skivan att fånga den intilliggande väggen. Detta orsakar en omedelbar och våldsam kast, sliter bort verktyget från dina händer och kan orsaka allvarliga skador.
Materialborttagningshastigheter (MRR) kontra finishkvalitet
Vinkelslipmaskiner ger maximal materialborttagningshastighet (MRR). De utmärker sig vid bulkavverkning på täta stålbalkar och tjocka plåtar. Om du behöver slipa ner en massiv svetssträng snabbt eller fasa en 1-tums tjock platta, välj en vinkelslip. Den fungerar som tillverkningsbutikens slägga. Raka slipmaskiner ger betydligt lägre MRR men ger överlägsen mikrokontroll. De uppnår specifika ytfinishar på mjukare metaller eller precisionsbearbetade komponenter. Du kan blanda intrikat områden utan att mejsla basmaterialet eller ändra dimensionstoleranserna. En formtillverkare använder en rak slipmaskin för att justera en stålform med bråkdelar av en millimeter. Den raka slipmaskinen fungerar som skalpellen, vilket möjliggör exakt, avsiktlig borttagning av material.
Säkerhetsaspekter och operatörsutmattning
Ta itu med de specifika riskerna med varje verktyg för att lindra skador på arbetsplatsen. Vinkelslipar medför allvarliga kastrisker när skivan binder i ett snitt. Tunna kapskivor utgör en stor risk för splittring om de vrids eller kläms. Den resulterande splittern orsakar katastrofala skador, varför skydd aldrig får tas bort. Flikskivor, som använder skiktat sandpapper, erbjuder ett mycket säkrare alternativ för ytblandning eftersom de inte splittras. Raka slipmaskiner medför helt andra risker. Grader fastnar om du trycker in verktyget för hårt i ett inre hörn, vilket gör att verktyget hoppar våldsamt. Skaftböjning sker om du kör verktyget längre än tillbehörets nominella överhängslängd eller applicerar för mycket sidotryck. Att applicera felaktig sidobelastning på ett inlineverktyg orsakar farligt fel på tillbehöret. Operatörer måste bära helskärmar, skyddsglasögon och kraftiga läderhandskar oavsett vilket verktyg som valts.
Implementeringsrisker och underhållsprotokoll
Förbrukningsmaterial och verktygsnedbrytning
Jämför utbytesfrekvensen för tillbehör för att förstå driftkraven. Högkvalitativa hårdmetallgrader för en rak slipmaskin kräver en specifik driftteknik. De håller betydligt längre än billiga slipmedel när de används på rätt sätt, men att köra dem vid fel varvtal eller på fel metallegering kommer att flisa hårdmetalltänderna omedelbart. Bulk-slipskivor för en vinkelslip kräver ofta utbyte eftersom slipkornen bryts ner. Att använda fel verktyg påskyndar nedbrytningen av förbrukningsvaror snabbt. Du kommer att glasera en slipsten genom att använda den på aluminium, fylla porerna med mjuk metall tills den slutar skära helt. Du kommer att bära en flikskiva i förtid genom att köra den mot en vass, taggig kant och slita av de slipande flikarna från stöddynan. Korrekt operatörsutbildning förhindrar detta onödiga slöseri. Att matcha slipkornet, bindningshårdheten och verktygets varvtal till den specifika metallegeringen håller butiken igång effektivt.
Underhåll och motorlivslängd
Utvärdera hållbarheten hos verktygsmekaniken för att planera för rutinunderhåll. Vinkelslipens växelhuvud kräver periodisk ompackning med specialiserat högtemperaturfett. Det är mycket känsligt för inträngning av fint metalliskt damm, som fungerar som en lappmassa och förstör de koniska kugghjulen med tiden. Den direktdrivna enkelheten hos den raka slipmaskinen minskar dessa mekaniska felpunkter. Det finns inga koniska kugghjul att ta bort under tunga belastningar. Batteridrivna borstlösa verktyg kompenserar för långsiktiga underhållskrav. De eliminerar behovet av att olja luftverktyg dagligen, tömma vatten från kompressortankar eller bygga om frusna pneumatiska motorer. Att hålla luftventilerna fria från metallspån och se till att hylsan är fri från skräp är de primära underhållskraven för en modern borstlös linjär slipmaskin.
Slutsats
Valet mellan en rak slipmaskin och en vinkelslip styrs av arbetsstyckets geometri, materialdensitet och den nödvändiga materialavlägsningshastigheten. Det handlar inte om operatörens preferenser. De är kompletterande tillgångar i en tillverkningsmiljö, inte utbytbara verktyg. Ange en vinkelslip för strukturell tillverkning, skärning, murverk och förbehandling av tunga ytor. Ange en rak metallslipmaskin för invändig precisionsslipning, formmodifiering och inline-gradning med begränsat utrymme.
Följ dessa nästa steg för att optimera dina slipoperationer:
Granska dina nuvarande metallbearbetningsapplikationer för att identifiera specifika rumsliga flaskhalsar och problem med verktygsåtkomst på verkstadsgolvet.
Granska din anläggnings kraftinfrastruktur för att effektivt välja mellan pneumatiska system eller moderna sladdlösa borstlösa modeller.
Standardisera din butiks spännhylsa och axelstorlekar innan du skaffar ny utrustning för att minimera förbrukningsvaror och förhindra att tillbehör rinner ut.
Genomför strikt säkerhetsträning fokuserad på kasthantering, korrekt användning av skyddet och gränser för tillbehörs varvtal för alla operatörer.
Upprätta ett rutinunderhållsschema för att inspektera spännhylsor för slitage, blåsa ut motorventiler och packa om vinkelsliparväxellådor.
FAQ
F: Är raka slipmaskiner och formslipar samma sak?
S: De delar samma inline-mekanik, men terminologin skiljer sig åt i skala. En 'rakslipmaskin' syftar ofta på större industriverktyg med högre vridmoment, utformade för tungt inre arbete och för att driva stora grader. En 'slipmaskin' hänvisar vanligtvis till mindre verktyg med högt varvtal som används för intrikata detaljer, polering och lätt avgradning med små tillbehör.
F: Vad är skillnaden mellan en rak slipmaskin och en rätvinklig slipmaskin?
S: En rak slipmaskin applicerar tryck linjärt. Det är bäst för djup, inre räckvidd och dragkraftsbaserade applikationer inuti rör. En rätvinklig formslip använder ett 90-graders huvud på en liten kropp. Den erbjuder den snäva manövreringsförmågan hos en slipmaskin i kombination med den laterala ergonomin hos en vinkelslip för att sopa från sida till sida.
F: Kan du skära metall med en rak slipmaskin?
S: Även om det finns små kapskivor för raka slipmaskiner, är det mycket ineffektivt och farligt. Jämfört med en vinkelslip, saknar en rak slipmaskin ett ordentligt skydd, ger lägre vridmoment och ger dålig hävstång för vinkelräta snitt. Använd alltid en vinkelslip utrustad med ett skydd av typ 1 eller typ 41 för skärning av metallmaterial.
F: Varför välja en borstlös rak slipmaskin framför en borstad modell?
S: Borstlösa motorer eliminerar kolborstfriktion, vilket avsevärt minskar värmeuppbyggnad och underhållskrav. De levererar uthålligt varvtal under tung belastning och erbjuder överlägsen energieffektivitet. Detta leder till längre batteritid, konsekvent skärkraft och förlängd verktygslivslängd i krävande industriella miljöer.
F: Vilken är standardhylsstorleken för en industriell rak slipmaskin?
S: De flesta industriella raka slipmaskiner använder ett 1/4-tums eller 6 mm spännhylsa. Kraftiga modeller kan också ha 3/8-tums eller 8 mm spännhylsor för att rymma större skafttillbehör. Verifiera alltid att dina hårdmetallgrader och monterade stenar matchar den exakta spännhylsstorleken för att förhindra farligt tillbehör och kraftiga vibrationer.


