Втомилися від дрібних щілин і їдкого запаху згорілих моторів?
Ховати труби та трубопроводи в твердому бетоні, як відомо, виснажливо. Покладаючись на неправильний інструмент, ви зіпсуєте графік виконання проекту. Це часто призводить до дорогої переробки та непотрібної фізичної втоми. Сучасний безщітковий стіноріз вирішує саме цю проблему. Він забезпечує постійний крутний момент і точність, необхідні для встановлення професійного рівня. У цьому повному посібнику ви дізнаєтесь про точну глибину різання та дізнаєтеся, як підібрати технічні характеристики машини до вашої професії. Ви також зрозумієте, чому модернізація вашого обладнання є важливою для сучасних будівельних процесів.
Ключові висновки
Стандартний діапазон глибини: більшість стандартних безщіткових моделей можуть робити прорізи глибиною від 20 мм до 42 мм. Це повністю залежить від конкретного налаштування леза та конструкції корпусу.
Висока глибина: моделі промислового класу з більшими лезами 150 мм можуть легко досягати максимальної глибини до 50 мм.
Специфіка проекту: Електропроводка зазвичай вимагає глибини від 20 мм до 25 мм. Для водопровідних труб, як правило, потрібен зазор від 30 до 50 мм.
Перевага безщіток: безщітковий двигун забезпечує постійний крутний момент. Це гарантує, що інструмент не застрягне та не застопориться під час удару по щільному затверділому бетону.
Розмір леза має значення: Абсолютна максимальна глибина різання безпосередньо залежить від діаметра алмазних лез, встановлених на шпинделі.
Галузеві тенденції: перехід до розумної безщіткової технології
Останні аналізи ринку підкреслюють масштабні зміни в секторі будівельних електроінструментів. Професіонали стрімко відмовляються від традиційних щіткових інструментів на користь безщіткових і розумних двигунів. Цей перехід значною мірою зумовлений суворішими правилами безпеки праці щодо впливу кремнеземного пилу. Існує також невпинний попит на підвищення ефективності на місці. Оскільки підрядники стикаються зі стислішими дедлайнами, стійкий крутний момент і нульовий профіль безщіткової технології стають обов’язковими промисловими стандартами. Оновлення – це вже не лише преміум-функції; мова йде про те, щоб залишатися конкурентоспроможними та відповідати вимогам на сучасних сайтах вакансій.
Коротка відповідь: Наскільки глибоко безщітковий стіноріз насправді може зробити щілину?
Під час проектування будівельних або ремонтних планів важливо знати точні механічні обмеження ваших інструментів. Глибина різання фрези не безмежна. Це суворо обмежено механічною конструкцією та геометрією леза. Загалом, ці машини можуть різати будь-яку глибину від 20 мм до 50 мм.
Стандартна глибина для лез 115 мм і 125 мм
Менші машини розроблені з урахуванням маневреності та використання над головою. Зазвичай вони використовують алмазні диски діаметром 115 або 125 мм. З лезом 115 мм максимальна глибина різання зазвичай досягає приблизно 25-30 мм. Збільшення леза до 125 мм дозволяє машині досягати глибини від 30 до 35 мм. Ці розміри є золотим стандартом для житлових електромонтажних робіт. Основна мета тут полягає в тому, щоб стандартні труби ПВХ або електропроводку акуратно вставити під лінію штукатурки.
Максимальна глибина для лез 150 мм
Для більш вимогливих комерційних застосувань, важкий моделі настінних рейзерів абсолютно необхідні. Ці міцні пристрої вміщують алмазні диски діаметром 150 мм. Завдяки більшому діаметру ці машини можуть штовхати на глибину до 40 мм. У деяких спеціалізованих промислових моделях вони можуть досягати навіть 50 мм. Така надзвичайна глибина необхідна для заглиблення великих каналізаційних труб або товстих ізольованих ліній HVAC без шкоди для цілісності поверхні стіни.
Можливості ширини проти глибини
Крім чистого проникнення, ширина каналу відіграє однаково вирішальну роль. Ці машини мають високорегульовану ширину різання. Оператори можуть точно налаштувати ширину каналу від вузького 8 мм до широкого 40 мм. Це досягається шляхом вручну додавання або видалення з’єднаних розпірних кілець на монтажному шпинделі між лезами.
| Середній діаметр леза |
Максимальна глибина |
Середня регульована ширина |
Основне застосування |
| 115 мм |
25 мм - 30 мм |
8 мм - 30 мм |
Кабелі низьковольтні, дрібна проводка |
| 125 мм |
30 мм - 35 мм |
8 мм - 30 мм |
Стандартні електропроводки |
| 150 мм |
40мм - 50мм |
8 мм - 40 мм |
Сантехнічні труби, лінії ОВК |
Ключові фактори, які визначають глибину різання
Щоб зрозуміти, чому машина виконує різання на певну глибину, потрібно ближче розглянути її фізичні та механічні компоненти. Ви не можете просто змусити інструмент різати глибше, ніж дозволяє його конструкція. Це може призвести до катастрофічної поломки обладнання та серйозних травм.
Діаметр алмазного леза
Геометрія інструменту є основним обмежуючим фактором. Алмазне лезо має центральний отвір, де воно кріпиться до шпинделя верстата. Верхня половина міцно захищена захисним кожухом. Отже, тільки нижній квадрант леза піддається проникненню в кладку. Лезо діаметром 150 мм не може різати на глибину 150 мм. Стопорна гайка та захисний кожух обмежують корисний радіус різання приблизно від 40 до 50 мм.
Потужність і крутний момент двигуна
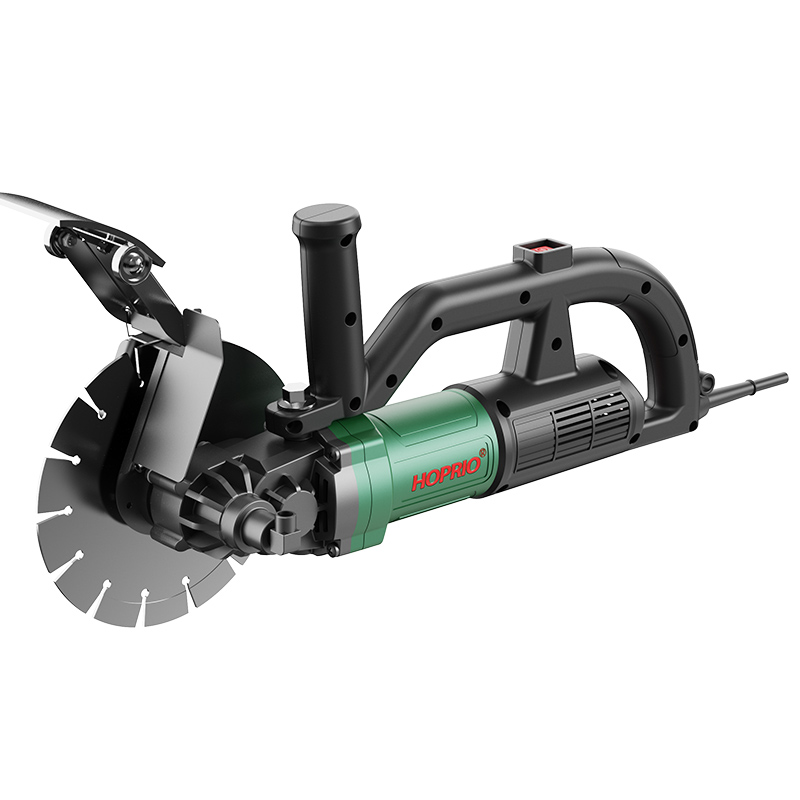
Фізичний розмір лопаті нічого не означає, якщо двигуну бракує м’язів, щоб обертати його через щільний матеріал. Машини з високою потужністю необхідні для виконання більш глибоких розрізів без зупинки. Наприклад, безщітковий двигун змінного струму потужністю 4000 Вт забезпечує величезний крутний момент, необхідний для безперервного глибокого різання. Збільшуючи глибину різання, ви експоненціально збільшуєте тертя та опору поверхні леза. Машина з недостатнім крутним моментом швидко перегріється або спрацює внутрішній електронний захист від перевантаження задовго до досягнення максимальної фізичної глибини.
Щільність матеріалу
Субстрат, який ріжеться, значною мірою визначає як досяжну глибину, так і швидкість, з якою ви можете працювати. Ковзання на глибину 40 мм у м’який аерований шлакоблок відчувається майже без зусиль. Він створює мінімальне навантаження на двигун. Однак, штовхаючи a різання бетону на максимальну глибину в затверділому залізобетоні, що містить заповнювач твердої річкової породи, є дуже вимогливим. У цих сценаріях із високим тертям оператори повинні застосовувати нижчу швидкість подачі. Цей продуманий темп дозволяє безщітковому двигуну підтримувати оптимальні оберти.
Глибина прорізів відповідає вимогам вашого проекту
Вибір правильного інструменту вимагає узгодження його механічних можливостей з конкретними будівельними нормами та просторовими вимогами вашої професії.
Електропроводка та трубопровід
Електрики зазвичай мають справу з матеріалами меншого діаметру. Стандартні електричні труби з ПВХ зазвичай мають діаметр 16 або 20 мм. Щоб належним чином приховати ці канали, проріз має бути глибиною від 20 до 25 мм. Така точна глибина дозволяє трубопроводу розташовуватися врівень або злегка заглиблено. Він залишає 5-міліметровий буфер для штукатурки або наповнювача для гладкого покриття. Для цього конкретного застосування найефективнішим вибором є легка компактна машина з лезами діаметром 115 або 125 мм.
Труби для сантехніки та вентиляції та кондиціонування
Сантехніки та технічні спеціалісти з опалення, вентиляції та кондиціонування повітря стикаються з зовсім іншими проблемами. Лінії водопостачання, дренажні труби ПВХ і товсті ізольовані мідні труби вимагають значно більше місця. Для стандартної водопровідної труби може знадобитися проріз від 35 до 50 мм, щоб вона не виступала за поверхню стіни. Тому сантехнікам потрібні важкі машини, здатні вміщувати 150-мм леза, щоб отримати ці глибші та ширші канали.
Інсталяції розумного дому та кабелі даних
Сучасні розумні домівки вимагають прокладання кількох низьковольтних кабелів передачі даних разом із традиційною проводкою. Ці розгалужені установки рідко вимагають глибоких розрізів. Натомість вони вимагають неглибокі та ширші траншеї. Зазвичай достатньо глибини від 15 до 20 мм. Можливо, потрібно буде збільшити ширину до 30 мм, щоб розмістити товсті пучки кабелів поруч, не порушуючи їх делікатне внутрішнє екранування.
Чому варто вибрати безщіточні моделі замість традиційних матових моделей?
Для професіоналів, які щодня роблять щілини в стінах, внутрішня механіка інструменту важлива так само, як і його зовнішні характеристики. Перехід від традиційних щіткових двигунів до сучасних безщітковий різак пропонує об'єктивні механічні переваги. Це безпосередньо впливає на продуктивність і безпеку на місці.
Тривала потужність під навантаженням
Традиційні двигуни покладаються на вугільні щітки для фізичного проведення електроенергії до ротора, що обертається. При великих навантаженнях відбувається стрибок внутрішнього тертя. Це призводить до зависання двигуна та втрати ключових обертів. У безщіткових двигунах використовується електронна плата для інтелектуального керування подачею електроенергії. Цей мікроконтролер активно визначає опір, з яким стикається лезо, і миттєво регулює струм. Лезо підтримує невпинну та постійну швидкість. Це запобігає небезпечним зривам при наїзді на щільний заповнювач.
Довший термін служби та відсутність потреби в обслуговуванні
Вугільні щітки є невід'ємним предметом зносу. У середовищах із високим вмістом пилу, наприклад при різанні бетону, вони швидко руйнуються. Це вимагає частих і настирливих замін. Безщітковий двигун повністю усуває ці фізичні щітки. Завдяки меншій кількості рухомих частин і значно меншому внутрішньому тертю двигун виділяє значно менше тепла. Ця фундаментальна зміна конструкції подовжує загальний термін служби інструменту та повністю виключає простої, пов’язані з обслуговуванням щіток.
Менша вага та краща ергономіка
Усуваючи громіздкий колектор і щітку, ці сучасні двигуни можуть похвалитися значно вищим співвідношенням потужності до ваги. Вони конструктивно набагато компактніше. Коли оператору доводиться тривалий час тримати важкий інструмент горизонтально біля стіни, вага має значення. Зменшення ваги машини навіть на один кілограм значно зменшує фізичну втому та значно покращує точний контроль глибини.
Стіноріз проти кутової шліфувальної машини: що краще для глибоких пазів?
Коли їм доводиться створювати канали для каналів або труб, багато підрядників спочатку розглядають можливість використання стандартної кутової шліфувальної машини, оснащеної лезом для кладки. Хоча технічно кутова шліфувальна машина може різати бетон, покладаючись на неї для глибокого повторюваного прорізання пазів, ви створюєте серйозні механічні обмеження та неприйнятну загрозу безпеці.
Точність і контроль глибини
Найбільш критична відмінність полягає в структурному дизайні. Стандартні кутові шліфувальні машини не мають вбудованої опорної плити. Коли оператор занурює кутову шліфувальну машину в цегляну поверхню, глибина різу повністю залежить від ручної оцінки та стабільності руки. Це неминуче призводить до нерівних каналів. Деякі секції можуть бути надто дрібними для розміщення 25-міліметрового трубопроводу, тоді як інші можуть бути надто глибокими.
І навпаки, спеціальна безщіточна машина має високотехнологічну регульовану базову пластину. Цей механізм дозволяє оператору встановити суворе фізичне обмеження на проникнення леза. Якщо глибиномір надійно зафіксовано на 30 мм, машина не буде різати ні на міліметр глибше. Це забезпечує абсолютну бездоганну однорідність по всій довжині каналу.
Ефективність одного проходу проти подвійного проходу
Створення прорізу за допомогою кутової шліфувальної машини вимагає накреслення двох паралельних ліній і двох окремих розрізів від руки. Зберігати ці два розрізи ідеально паралельними на великій відстані неймовірно важко. Крім того, цей архаїчний метод подвоює час роботи та прискорює знос дорогого леза.
Професіонал Настінний прорізний верстат використовує подовжену опору, призначену для одночасного встановлення двох або більше алмазних дисків. Розмістивши між цими лопатями розпірні кільця, оператор визначає точну ширину каналу. Машина без зусиль вирізає обидві сторони щілини за один ефективний прохід. Просунуті моделі можуть монтувати до п’яти лопатей. Це ефективно подрібнює матеріал у центрі та усуває потребу у виснажливому ручному довбанні згодом.
Усунення пилу та безпека
Під час різання цегляної кладки утворюється небезпечний кристалічний кремнеземний пил, який можна дихати. Кутові шліфувальні машини працюють з відкритими кожухами. Вони створюють величезний шлейф пилу та сміття прямо в навколишнє середовище. Для шліфувальних машин існують пилові кожухи вторинного виробництва, але вони часто мають погану герметизацію та сильно обмежують видимість.
Спеціально розроблений різак розроблено з нуля з повністю закритим корпусом леза та прямим високошвидкісним вакуумним портом. У поєднанні з відповідним пилоуловлювачем HEPA ця система замкнутого циклу вловлює до 95 відсотків частинок у повітрі безпосередньо біля джерела. Це забезпечує суворе дотримання правил охорони праці.
Покрокова інструкція: налаштування вашої машини на ідеальну глибину
Досягнення правильної глибини щілини є питанням базової математики та правильного калібрування інструменту. Неправильне встановлення глибини може призвести до оголення труб, які заважатимуть штукатурці. Виконайте ці технічні дії, щоб точно налаштувати обладнання на робочому місці.
Крок 1. Виміряйте канал або трубу
Ніколи не встановлюйте глибину різання відповідно до діаметру матеріалу, який ви збираєтеся встановити. Якщо ви встановлюєте стандартний 20-мм електричний трубопровід з ПВХ, 20-міліметровий отвір залишить трубопровід ідеально врівень із голою стіною. Це не залишає місця для наповнювача або суміші для гіпсокартону.
Галузевим стандартом є додавання мінімуму від 5 мм до 10 мм зазору до ваших вимірювань. Тому для 20-міліметрової труби розрахуйте цільову глибину від 25 до 30 мм. Якщо ви встановлюєте каналізаційну трубу діаметром 40 мм, цільова глибина повинна бути між 45 і 50 мм.
Крок 2: Регулювання опорної плити та обмежувача глибини
Перед виконанням будь-яких механічних налаштувань переконайтеся, що машину повністю відключено від джерела живлення. Знайдіть важіль регулювання глибини або ручку фіксатора. Зазвичай він розташований біля задньої ручки або вздовж захисного кожуха леза.
Послабте фіксуючий механізм, щоб звільнити базову пластину. Більшість професійних машин мають градуйовану шкалу, вибиту безпосередньо на металевому корпусі. Повертайте опорну пластину, доки індикатор не вирівняється з розрахованою цільовою глибиною. Міцно затягніть важіль блокування. Натисніть руками на опорну плиту, щоб переконатися, що механізм фіксації надійно тримається. Він не повинен зісковзувати під інтенсивною вібрацією двигуна.
Крок 3: Виконання Cut
Після встановлення глибини та приєднання вакуумного шланга поставте машину біля стіни. Не запускайте двигун, якщо леза торкаються кладки. Притуліть передні ролики опорної плити до стіни. Залиште невеликий зазор між алмазними лезами та поверхнею.
Увімкніть курок і дайте безщітковому двигуну досягти максимальних обертів. Повільно поверніть задню частину машини до стіни, занурюючи леза в бетон. Ви відчуєте, як опорна пластина зупиняє занурення точно на задану глибину. З цього моменту нехай інструмент виконує важку роботу. Застосовуйте рівномірний тиск у напрямку розрізу. Дозвольте постійному крутному моменту двигуна підтримувати постійну швидкість подачі.
Основні поради щодо безпеки та боротьби з пилом
Експлуатація механізмів з високим крутним моментом, оснащених алмазними лезами, вимагає суворого дотримання протоколів безпеки. Фізичні небезпеки включають різку віддачу, акустичне пошкодження та довгострокові респіраторні захворювання, спричинені впливом кремнезему.
Освоєння системи відведення пилу
Сухе різання бетону виділяє мікроскопічні частинки кремнезему. Хронічне вдихання цих частинок призводить до силікозу. Покладатися лише на базовий вакуум у магазині небезпечно недостатньо.
Ваш апарат має бути підключений до пиловідсмоктувача класу M або класу H, сертифікованого HEPA. Пилосос повинен мати високу потужність кубічних футів за хвилину, щоб відповідати величезному об’єму пилу, який утворюють подвійні 150-міліметрові леза, що обертаються зі швидкістю 6000 обертів за хвилину. Переконайтеся, що у вашому пилососі використовується автоматичний механізм очищення фільтра, наприклад пульсуючий зворотний потік повітря. Це запобігає засміченню HEPA-фільтра дрібним бетонним порошком і зниженню тиску всмоктування в середині перерізу.
Мокре різання проти сухого різання
У той час як високопродуктивні пилососи ефективно справляються з сухим різанням, важкі промислові проекти часто вимагають мокрого різання. Удосконалені інструменти мають вбудовані насадки для подачі води. Використання інструменту для мокрого різання без пилу виконує дві важливі функції.
По-перше, запровадження постійного потоку води повністю пригнічує пил у повітрі. Це перетворює діоксид кремнію на важку суспензію. По-друге, вода діє як важливий охолоджувач для алмазної матриці. Під час штовхання машини на максимальну глибину 50 мм у міцно зміцненому бетоні з високим PSI теплове накопичення може деформувати сталеві сердечники лез. Мокре різання значно подовжує термін служби ваших дорогих витратних матеріалів.
Засоби індивідуального захисту
Навіть при чудовому видаленні пилу засоби індивідуального захисту залишаються обов’язковими. Оператори повинні носити респіратор проти твердих частинок, що закриває половину обличчя, оснащений фільтрами P100. Стандартні паперові протипилові маски не забезпечують належної герметизації від кремнезему. Акустична потужність різання міцного бетону в приміщенні часто перевищує 100 децибел. Промислові навушники необхідні для запобігання постійному пошкодженню слуху. Використовуйте антивібраційні міцні робочі рукавички, щоб зберегти надійний захват і зменшити передачу механічних ударів на руки.
На що звернути увагу, купуючи безщітковий різак для бетону
Вибір відповідного обладнання вимагає ретельного узгодження характеристик машини з конструктивними реаліями ваших щоденних проектів. Придбання машини з недостатньою потужністю призведе до зависання лез. Велика машина може викликати непотрібну втому оператора під час легких житлових робіт.
Специфікації максимальної глибини та ширини
Основним показником для оцінки є абсолютна максимальна продуктивність різання. Якщо ваша професія переважно пов’язана з проводкою низької напруги, компактна машина з лезами 115 мм і максимальною глибиною 30 мм є високоефективною. Легко маневрувати в обмеженому просторі.
Сантехніки та комерційні технічні спеціалісти з систем опалення, вентиляції, вентиляції, вентиляції та кондиціонування повітря, які мають справу з великими трубами, повинні дивитися виключно на машини, здатні встановлювати 150-міліметрові лопаті. Перевірте конфігурацію розпірних кілець, щоб переконатися, що машина може досягти ширини щонайменше 40 мм. Оновлення до спеціалізованого інструменту з безщітковим двигуном змінного струму потужністю 4000 Вт забезпечує безперервну роботу без розчарувань через термічні перевантаження.
Конфігурації ємності леза
Перевірте довжину оправки верстата. Традиційні моделі вміщують рівно два леза. Вони вирізають зовнішні межі каналу. Це вимагає від оператора подальших дій за допомогою перфоратора, щоб агресивно виламати середню секцію.
Високоефективні моделі мають подовжену оправу, яка дозволяє вмістити до п’яти алмазних дисків, розташованих близько один до одного. Ця конфігурація з кількома лезами подрібнює весь канал на дрібний пил за один прохід. Хоча це вимагає значно більшого крутного моменту двигуна, це значно скорочує загальний час перебування на місці. Професіонали віддають перевагу спеціальному безщітковому блоку, який інтегрує розширене керування двигуном, щоб справлятися з інтенсивним тертям п’яти одночасних лез.
Ергономіка та дизайн ручки
Вирізання вертикальних і горизонтальних пазів вимагає значного фізичного важеля. Ви часто працюєте в незручних положеннях або в обмеженому просторі. Уважно оцініть архітектуру ручки машини.
Шукайте моделі з регульованими багатопозиційними D-подібними ручками. Вони дозволяють оператору динамічно перемикати руку залежно від того, штовхає він машину вертикально вниз по стіні чи тягне її горизонтально по стелі. Перевірте матеріал ручок. Міцний АБС-пластик із прогумованою поверхнею забезпечує чудове зчеплення. Він активно допомагає гасити високочастотні вібрації, що виникають під час глибокого проникнення в бетон.
FAQ
Чи може безщітковий стіноріз різати залізобетон або арматуру?
Так, але ці можливості значною мірою залежать від якості витратних матеріалів, а не лише від машини. Високоякісні лазерно-зварені алмазні диски, розроблені спеціально для залізобетону, можуть прорізати стандартну арматуру. Коли леза торкаються сталі, ви відчуєте чітку зміну вібрації. Оператор повинен негайно зменшити швидкість подачі. Занадто сильне натискання призведе до перегрівання алмазних сегментів, що потенційно призведе до їх від’єднання. Він також може активувати електронний захист від перевантаження, тимчасово вимикаючи двигун, щоб запобігти катастрофічному пошкодженню.
Яку ширину може різати настінний довбільний верстат?
Ширину різання можна легко налаштувати. Більшість професійних машин дозволяють регулювати ширину в діапазоні від 8 мм до 40 мм. Це досягається шляхом розбирання оправки та вручну додавання або видалення з’єднаних металевих прокладок між алмазними дисками. Точна максимальна ширина в кінцевому підсумку визначається довжиною різьбового монтажного шпинделя.
Чи потрібно виточувати середину після вирізання?
Якщо ви використовуєте стандартну дволезову установку, так. Машина зрізає лише дві паралельні обмежувальні лінії траншеї. Це залишає суцільну основу з бетону в середині. Щоб вибити цю центральну смугу, потрібно використовувати перфоратор, оснащений плоским долотом. Якщо ви використовуєте машину з кількома лезами, оснащену чотирма або п’ятьма лезами, уся внутрішня частина щілини подрібнюється під час різання. Це вимагає нульового подальшого довбання.
Чи кращий безщітковий різак для накладних канавок?
Абсолютно. Безщіточні двигуни усувають важкі фізичні компоненти, які є в традиційних щіткових двигунах. Це призводить до значно більшого співвідношення потужності до ваги. Інструмент фізично легший і компактніший. Це суттєво зменшує втому плечей і рук під час тривалого утримання машини біля стелі. Безщіточна технологія також зменшує внутрішнє механічне тертя, що призводить до зниження робочої вібрації.
Як зберегти пряму лінію під час прорізання глибоких пазів?
Підтримання прямої лінії вимагає належного налаштування перед натисканням на курок. Завжди малюйте чітку, добре помітну напрямну лінію на стіні за допомогою лінії крейдою або будівельного маркера. Багато сучасних машин мають вбудовану лазерну напрямну або виїмку на передній частині базової пластини. Вирівняйте цю виїмку з намальованою лінією. Нехай вага та імпульс машини виконують роботу. Якщо натиснути інструмент убік, леза заклинять і відхилятимуться від курсу.
Що станеться, якщо фреза перегріється під час глибокого різу?
Професійні безщіточні машини оснащені розумними електронними контролерами. Якщо занадто сильно штовхати машину в щільний бетон, контролер відчуває стрибок теплової температури та електричного струму. Він автоматично вимикає живлення двигуна, щоб запобігти розплавленню внутрішніх котушок. Якщо це сталося, вийміть інструмент із гнізда. Дайте йому відпочити кілька хвилин, щоб охолонути. Перевірте леза на предмет заскління та відновіть різання з повільнішою та зваженою швидкістю подачі.
Оновлення вашого будівельного арсеналу правильним обладнанням перетворює виснажливу бетонну роботу на раціональний і прибутковий процес. Незалежно від того, чи є ви електриком, якому потрібні точні канали діаметром 25 мм, чи сантехніком, якому потрібні надійні траншеї глибиною 50 мм, інвестиції в сучасну безщіточну технологію є найрозумнішим вибором для вашого бізнесу. Для професіоналів, які бажають максимізувати свою ефективність на місці за допомогою потужного, безпилового та високоміцного обладнання, ознайомтеся з передовими безщітковими рішеннями змінного струму потужністю 4000 Вт, доступними на сайті Hoprio, щоб знайти ідеальну машину, яка відповідає вимогам вашого проекту.


