Masz dość płytkich szczelin i gryzącego zapachu spalonych silników?
Ukrywanie rur i przewodów w litym betonie jest niezwykle wyczerpującym zadaniem. Poleganie na niewłaściwym narzędziu psuje harmonogram projektu. Często prowadzi to do kosztownych przeróbek i niepotrzebnego zmęczenia fizycznego. Nowoczesny bezszczotkowy przecinarka do ścian rozwiązuje dokładnie ten problem. Zapewnia stały moment obrotowy i precyzję wymaganą w instalacjach profesjonalnych. W tym obszernym przewodniku odkryjesz dokładne głębokości skrawania i dowiesz się, jak dopasować specyfikacje maszyny do swojej branży. Zrozumiesz również, dlaczego modernizacja sprzętu jest niezbędna w nowoczesnym procesie budowlanym.
Kluczowe dania na wynos
Standardowy zakres głębokości: Większość standardowych modeli bezszczotkowych może mieć głębokość od 20 mm do 42 mm. Zależy to całkowicie od konkretnego ustawienia ostrza i konstrukcji obudowy.
Głębokość o dużej wytrzymałości: modele klasy przemysłowej wykorzystujące większe ostrza o średnicy 150 mm mogą bezproblemowo osiągać maksymalną głębokość do 50 mm.
Specyfika projektu: Okablowanie elektryczne zwykle wymaga głębokości od 20 mm do 25 mm. Rury hydrauliczne zwykle wymagają prześwitu od 30 mm do 50 mm.
Zaleta bezszczotkowa: Silnik bezszczotkowy zapewnia stały moment obrotowy. Dzięki temu narzędzie nie ugrzęźnie ani nie przestanie działać w przypadku uderzenia w gęste kruszywo betonowe.
Rozmiar tarczy ma znaczenie: Absolutna maksymalna głębokość rowkowania jest bezpośrednio podyktowana średnicą tarcz diamentowych zainstalowanych na wrzecionie.
Trendy branżowe: przejście w stronę inteligentnej technologii bezszczotkowej
Ostatnie analizy rynku podkreślają ogromną zmianę w sektorze elektronarzędzi budowlanych. Profesjonaliści szybko rezygnują z tradycyjnych narzędzi szczotkowych na rzecz technologii bezszczotkowych i inteligentnych silników. To przejście jest w dużej mierze spowodowane bardziej rygorystycznymi przepisami bezpieczeństwa pracy dotyczącymi narażenia na pył krzemionkowy. Istnieje również nieustające zapotrzebowanie na wyższą wydajność na miejscu. Ponieważ wykonawcy muszą dotrzymywać coraz krótszych terminów, stały moment obrotowy i profil zerowej konserwacji technologii bezszczotkowej stają się obowiązkowymi standardami branżowymi. Aktualizacja nie dotyczy już tylko funkcji premium; chodzi o zachowanie konkurencyjności i przestrzeganie zasad w nowoczesnych miejscach pracy.
Krótka odpowiedź: Jak głęboko może wcinać się bezszczotkowa przecinarka do ścian?
Podczas projektowania projektu budowlanego lub renowacyjnego znajomość dokładnych ograniczeń mechanicznych narzędzi ma kluczowe znaczenie. Głębokość skrawania narzędzia dłutującego nie jest nieskończona. Jest to ściśle ograniczone konstrukcją mechaniczną i geometrią ostrza. Ogólnie rzecz biorąc, maszyny te mogą ciąć na głębokość od 20 mm do 50 mm.
Standardowe głębokości dla ostrzy 115 mm i 125 mm
Mniejsze maszyny są projektowane z naciskiem na zwrotność i użytkowanie nad głową. Zwykle wykorzystują tarcze diamentowe o średnicy 115 mm lub 125 mm. W przypadku ostrza o średnicy 115 mm maksymalna głębokość cięcia zwykle wynosi od 25 mm do 30 mm. Dzięki ostrzu o średnicy 125 mm maszyna może osiągnąć głębokość od 30 mm do 35 mm. Wymiary te stanowią złoty standard w przypadku prac elektrycznych w budynkach mieszkalnych. Podstawowym celem jest dokładne wgłębienie standardowych rur lub przewodów PCV pod linią tynku.
Maksymalna głębokość dla ostrzy o średnicy 150 mm
Do bardziej wymagających zastosowań komercyjnych, do dużych obciążeń modele bruzdowników ściennych są absolutnie wymagane. Te wytrzymałe jednostki obsługują tarcze diamentowe o średnicy 150 mm. Dzięki większej średnicy maszyny te mogą wpychać głębokość do 40 mm. W niektórych specjalistycznych modelach przemysłowych mogą sięgać nawet 50 mm. Ta ekstremalna głębokość jest konieczna do zagłębiania większych rur kanalizacyjnych lub grubych izolowanych linii HVAC bez narażania integralności powierzchni ściany.
Szerokość a głębokość
Poza samą penetracją równie istotną rolę odgrywa szerokość kanału. Maszyny te charakteryzują się dużą możliwością regulacji szerokości cięcia. Operatorzy mogą precyzyjnie dostosować szerokość kanału od wąskiego 8 mm do szerokiego 40 mm. Osiąga się to poprzez ręczne dodanie lub usunięcie blokujących pierścieni dystansowych na wrzecionie montażowym pomiędzy ostrzami.
| Średnica ostrza |
Średnia Maksymalna głębokość |
Średnia Regulowana szerokość |
Podstawowe zastosowanie |
| 115 mm |
25 mm - 30 mm |
8mm - 30mm |
Kable niskiego napięcia, drobne okablowanie |
| 125mm |
30 mm - 35 mm |
8mm - 30mm |
Standardowe przewody elektryczne |
| 150mm |
40 mm - 50 mm |
8mm - 40mm |
Rury hydrauliczne, linie HVAC |
Kluczowe czynniki określające głębokość skrawania
Zrozumienie, dlaczego maszyna tnie na określoną głębokość, wymaga bliższego przyjrzenia się jej elementom fizycznym i mechanicznym. Nie można po prostu zmusić narzędzia do cięcia głębiej, niż pozwala na to jego konstrukcja. Grozi to katastrofalną awarią sprzętu i poważnymi obrażeniami.
Średnica ostrza diamentowego
Głównym czynnikiem ograniczającym jest geometria narzędzia. Tarcza diamentowa posiada środkowy otwór, w którym jest mocowana do wrzeciona maszyny. Górna połowa jest mocno osłonięta osłoną zabezpieczającą. W rezultacie tylko dolna ćwiartka ostrza jest narażona na penetrację muru. Ostrze o średnicy 150 mm nie może ciąć na głębokość 150 mm. Nakrętka zabezpieczająca i obudowa osłony ograniczają użyteczny promień cięcia do około 40 mm do 50 mm.
Moc silnika i moment obrotowy
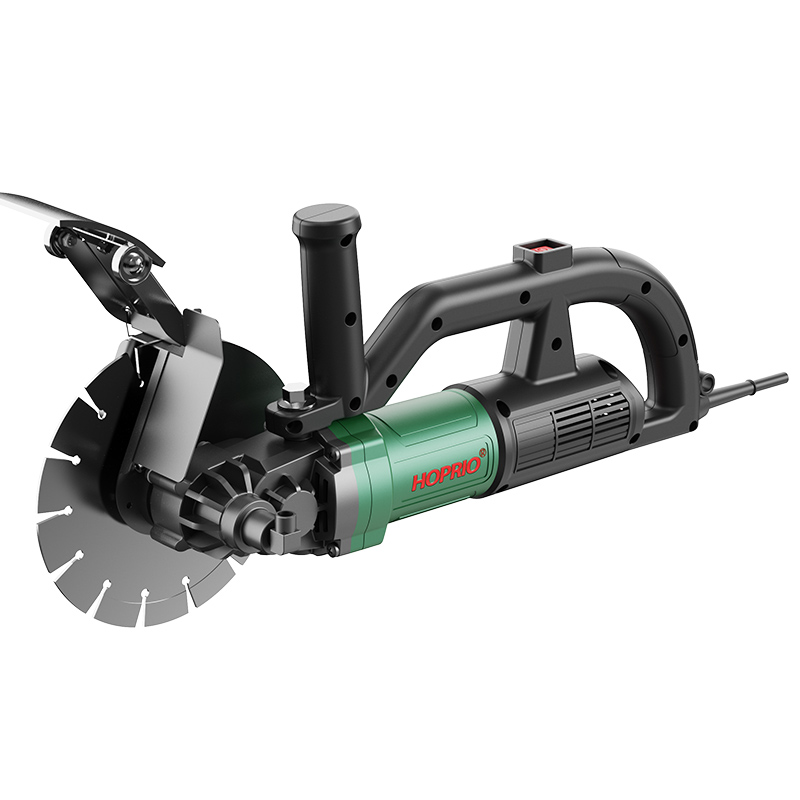
Fizyczny rozmiar ostrza nic nie znaczy, jeśli silnikowi brakuje mięśni, aby przebić się przez gęsty materiał. Do wykonywania głębszych cięć bez przestojów potrzebne są maszyny o dużej mocy. Na przykład bezszczotkowy silnik prądu przemiennego o mocy 4000 W zapewnia ogromny moment obrotowy wymagany do ciągłego wykonywania głębokich rowków. W miarę zwiększania głębokości cięcia wykładniczo zwiększa się tarcie i opór powierzchni ostrza. Maszyna z niewystarczającym momentem obrotowym szybko się przegrzeje lub uruchomi wewnętrzne elektroniczne zabezpieczenie przed przeciążeniem na długo przed osiągnięciem maksymalnej głębokości fizycznej.
Gęstość materiału
Cięte podłoże w znacznym stopniu decyduje zarówno o osiągalnej głębokości, jak i prędkości, z jaką można pracować. Wsuwanie się na głębokość 40 mm w miękki, napowietrzony blok żużlowy wydaje się prawie łatwe. Minimalnie obciąża silnik. Jednak naciśnięcie a Przecinarka do betonu na maksymalną głębokość w utwardzonym żelbecie zawierającym twarde kruszywo rzeczne jest bardzo wymagająca. W scenariuszach charakteryzujących się wysokim tarciem operatorzy muszą zastosować mniejszą prędkość posuwu. To przemyślane tempo pozwala silnikowi bezszczotkowemu utrzymać optymalne obroty.
Dopasowanie głębokości szczeliny do konkretnych wymagań projektu
Wybór odpowiedniego narzędzia wymaga dostosowania jego właściwości mechanicznych do konkretnych przepisów budowlanych i wymagań przestrzennych Twojej branży.
Okablowanie i przewody elektryczne
Elektrycy zazwyczaj zajmują się materiałami o mniejszej średnicy. Standardowe przewody elektryczne z PVC mają zwykle średnicę 16 mm lub 20 mm. Aby prawidłowo ukryć te przewody, szczelina musi mieć głębokość od 20 mm do 25 mm. Ta dokładna głębokość pozwala na umieszczenie przewodu równo lub lekko zagłębionego. Pozostawia 5mm bufor pod tynk lub szpachlówkę, aby gładko ją pokryć. W przypadku tego konkretnego zastosowania lekka, kompaktowa maszyna z ostrzami o średnicy 115 mm lub 125 mm jest niezaprzeczalnie najbardziej wydajnym wyborem.
Rury hydrauliczne i HVAC
Hydraulicy i technicy HVAC stoją przed zupełnie innym zestawem wyzwań. Linie wodociągowe, rury drenażowe z PCV i grube izolowane rury miedziane wymagają znacznie więcej miejsca. Standardowa rura wodna może wymagać szczeliny o średnicy od 35 mm do 50 mm, aby nie wystawała poza surową powierzchnię ściany. Dlatego hydraulicy potrzebują wytrzymałych maszyn, w których można umieścić ostrza o średnicy 150 mm, aby uzyskać głębsze i szersze kanały.
Instalacje inteligentnego domu i kable do transmisji danych
Nowoczesne konfiguracje inteligentnego domu wymagają prowadzenia wielu niskonapięciowych kabli do transmisji danych obok tradycyjnego okablowania. Te rozległe instalacje rzadko wymagają głębokich cięć. Zamiast tego żądają płytkich i szerszych okopów. Zwykle wystarcza głębokość od 15 mm do 20 mm. Może zaistnieć potrzeba zwiększenia szerokości do 30 mm, aby pomieścić grube wiązki kabli obok siebie bez niszczenia ich delikatnego wewnętrznego ekranowania.
Dlaczego warto wybrać model bezszczotkowy zamiast tradycyjnych modeli szczotkowanych?
Dla profesjonalistów, którzy codziennie wycinają ściany, wewnętrzna mechanika narzędzia ma takie samo znaczenie, jak jego parametry zewnętrzne. Przejście z tradycyjnych silników szczotkowych na nowoczesne przecinarka bezszczotkowa oferuje obiektywne zalety mechaniczne. Mają one bezpośredni wpływ na produktywność i bezpieczeństwo na miejscu.
Stała moc pod obciążeniem
Tradycyjne silniki wykorzystują szczotki węglowe, które fizycznie przewodzą prąd do wirującego wirnika. Pod dużym obciążeniem tarcie wewnętrzne wzrasta. Powoduje to zablokowanie silnika i utratę kluczowych obrotów. Silniki bezszczotkowe wykorzystują płytkę elektroniczną do inteligentnego sterowania dostarczaniem mocy. Ten mikrokontroler aktywnie wykrywa opór napotykany przez ostrze i dostosowuje prąd w locie. Ostrze utrzymuje nieubłaganą i stałą prędkość. Zapobiega to niebezpiecznym przeciągnięciom przy uderzeniu w gęste kruszywo.
Dłuższa żywotność i zerowa konserwacja
Szczotki węglowe są nieodłącznym elementem zużywającym się. W środowiskach o dużym zapyleniu, takich jak cięcie betonu, szybko ulegają degradacji. Wymaga to częstych i irytujących wymian. Silnik bezszczotkowy całkowicie eliminuje te fizyczne szczotki. Dzięki mniejszej liczbie ruchomych części i znacznie mniejszemu tarciu wewnętrznemu silnik wytwarza znacznie mniej ciepła. Ta zasadnicza zmiana konstrukcyjna wydłuża ogólną żywotność narzędzia i całkowicie eliminuje przestoje związane z konserwacją szczotek.
Mniejsza waga i lepsza ergonomia
Eliminując nieporęczny zespół komutatora i szczotek, te nowoczesne silniki charakteryzują się znacznie lepszym stosunkiem mocy do masy. Są strukturalnie znacznie bardziej zwarte. Kiedy operator musi przez dłuższy czas trzymać ciężkie narzędzie poziomo przy ścianie, waga ma znaczenie. Zmniejszenie masy maszyny nawet o jeden kilogram znacznie łagodzi zmęczenie fizyczne i radykalnie poprawia precyzyjną kontrolę głębokości.
Przecinarka do ścian kontra szlifierka kątowa: która jest lepsza do głębokich szczelin?
Wielu wykonawców, którzy mają za zadanie wykonanie kanałów na przewody lub rury, początkowo rozważa użycie standardowej szlifierki kątowej wyposażonej w tarczę do muru. Chociaż szlifierka kątowa może technicznie nacinać beton, poleganie na niej w przypadku wykonywania głębokich, powtarzalnych szczelin wprowadza poważne ograniczenia mechaniczne i niedopuszczalne zagrożenie dla bezpieczeństwa.
Precyzja i kontrola głębokości
Najbardziej krytyczna różnica polega na projekcie konstrukcyjnym. W standardowych szlifierkach kątowych nie ma zintegrowanej płyty podstawy. Kiedy operator wbija szlifierkę kątową w powierzchnię cegły, głębokość cięcia zależy wyłącznie od ręcznego oszacowania i stabilności ramienia. To nieuchronnie prowadzi do nierównych kanałów. Niektóre sekcje mogą być zbyt płytkie, aby pomieścić przewód o średnicy 25 mm, podczas gdy inne mogą ciąć niepotrzebnie głęboko.
I odwrotnie, dedykowana maszyna bezszczotkowa jest wyposażona w zaawansowaną, regulowaną płytę podstawy. Mechanizm ten pozwala operatorowi ustawić ścisły fizyczny limit penetracji ostrza. Gdy ogranicznik głębokości zostanie mocno zablokowany na 30 mm, maszyna nie będzie ciąć ani o milimetr głębiej. Zapewnia to absolutnie nieskazitelną jednorodność na całej długości kanału.
Wydajność pojedynczego przejścia a wydajność podwójnego przejścia
Wykonanie szczeliny za pomocą szlifierki kątowej wymaga narysowania dwóch równoległych linii i wykonania dwóch oddzielnych cięć odręcznych. Utrzymanie tych dwóch cięć idealnie równolegle na dużej odległości jest niezwykle trudne. Co więcej, ta archaiczna metoda podwaja czas pracy i przyspiesza kosztowne zużycie ostrza.
Profesjonalista Dłutownica ścienna wykorzystuje wydłużony trzpień przeznaczony do jednoczesnego montażu dwóch lub więcej tarcz diamentowych. Umieszczając pierścienie dystansowe pomiędzy tymi ostrzami, operator określa dokładną szerokość kanału. Maszyna bez wysiłku przecina obie strony szczeliny w jednym, wydajnym przejściu. Zaawansowane modele mogą zamontować do pięciu ostrzy. To skutecznie rozdrabnia materiał w środku i eliminuje konieczność późniejszego żmudnego ręcznego dłutowania.
Zarządzanie pyłem i bezpieczeństwo
Cięcie muru powoduje powstawanie niebezpiecznego, respirabilnego pyłu krzemionki krystalicznej. Szlifierki kątowe pracują z otwartymi osłonami. Wyrzucają ogromną chmurę pyłu i gruzu bezpośrednio do otaczającego środowiska. Istnieją dostępne na rynku wtórnym osłony przeciwpyłowe do szlifierek, ale często mają one słabe uszczelnienie i poważnie ograniczają widoczność.
Specjalnie skonstruowany nóż został zaprojektowany od podstaw z całkowicie zamkniętą obudową ostrza i bezpośrednim portem podciśnieniowym o dużej prędkości. W połączeniu z odpowiednim odkurzaczem HEPA ten system z zamkniętą pętlą wychwytuje do 95 procent cząstek unoszących się w powietrzu bezpośrednio u źródła. Zapewnia to ścisłe przestrzeganie przepisów bezpieczeństwa pracy.
Przewodnik krok po kroku: ustawianie maszyny na idealną głębokość
Osiągnięcie prawidłowej głębokości rowka jest kwestią podstawowej matematyki i właściwej kalibracji narzędzia. Nieprawidłowe ustawienie głębokości może spowodować odsłonięcie rur, które będą przeszkadzać w tynkowaniu. Wykonaj poniższe kroki techniczne, aby dokładnie skonfigurować sprzęt w miejscu pracy.
Krok 1: Zmierz przewód lub rurę
Nigdy nie ustawiaj głębokości cięcia dokładnie na średnicę materiału, który zamierzasz zainstalować. Jeśli instalujesz standardową rurę elektryczną z PVC o średnicy 20 mm, szczelina o średnicy 20 mm sprawi, że rura będzie idealnie zrównana z gołą ścianą. Nie pozostawia to absolutnie żadnego miejsca na wypełniacz lub masę do suchej zabudowy.
Standardem branżowym jest dodanie do pomiaru co najmniej 5–10 mm prześwitu. Dlatego dla przewodu o średnicy 20 mm oblicz docelową głębokość od 25 mm do 30 mm. Jeśli instalujesz rurę kanalizacyjną o średnicy 40 mm, docelową głębokość należy ustawić w zakresie od 45 mm do 50 mm.
Krok 2: Regulacja płyty podstawy i ogranicznika głębokości
Przed dokonaniem jakichkolwiek mechanicznych regulacji upewnij się, że maszyna jest całkowicie odłączona od źródła zasilania. Znajdź dźwignię regulacji głębokości lub pokrętło blokujące. Zwykle jest on umiejscowiony w pobliżu tylnego uchwytu lub obok osłony ostrza.
Poluzuj mechanizm blokujący, aby uwolnić płytę podstawy. Większość profesjonalnych maszyn posiada podziałkę wytłoczoną bezpośrednio na metalowej obudowie. Obracaj płytę podstawy, aż wskaźnik zrówna się z obliczoną głębokością docelową. Mocno dokręć dźwignię blokującą. Naciśnij rękoma płytę podstawy w dół, aby sprawdzić, czy mechanizm blokujący dobrze się trzyma. Nie może się ślizgać pod wpływem intensywnych wibracji silnika.
Krok 3: Wykonanie cięcia
Po ustawieniu głębokości i podłączeniu węża ssącego ustaw maszynę przy ścianie. Nie uruchamiaj silnika, gdy ostrza dotykają muru. Oprzyj przednie rolki płyty podstawy o ścianę. Pozostaw niewielką szczelinę pomiędzy tarczami diamentowymi a powierzchnią.
Wciśnij spust i pozwól silnikowi bezszczotkowemu osiągnąć maksymalne obroty. Powoli obróć tył maszyny w stronę ściany, zanurzając ostrza w betonie. Poczujesz, jak płyta podstawy zatrzymuje zanurzenie dokładnie na ustawionej głębokości. Stamtąd pozwól narzędziu wykonać ciężkie prace. Zastosuj stały, równy nacisk w kierunku cięcia. Pozwól, aby stały moment obrotowy silnika utrzymywał stałą prędkość posuwu.
Podstawowe wskazówki dotyczące bezpieczeństwa i kontroli zapylenia
Obsługa maszyn o wysokim momencie obrotowym wyposażonych w tarcze diamentowe wymaga ścisłego przestrzegania protokołów bezpieczeństwa. Zagrożenia fizyczne obejmują wstrząsające odbicie, uszkodzenia akustyczne i długotrwałe choroby układu oddechowego spowodowane narażeniem na krzemionkę.
Opanowanie odsysania pyłu
Beton cięty na sucho uwalnia mikroskopijne cząsteczki krzemionki. Chroniczne wdychanie tych cząstek prowadzi do krzemicy. Poleganie wyłącznie na podstawowym odkurzaczu warsztatowym jest niebezpiecznie niewystarczające.
Urządzenie musi być podłączone do odkurzacza z certyfikatem HEPA klasy M lub H. Odkurzacz musi charakteryzować się wysokim wskaźnikiem stóp sześciennych na minutę, aby odpowiadał ogromnej objętości pyłu generowanego przez podwójne ostrza o średnicy 150 mm wirujące z prędkością 6000 obr./min. Upewnij się, że odkurzacz wykorzystuje automatyczny mechanizm czyszczenia filtra, taki jak pulsacyjny odwrócony przepływ powietrza. Zapobiega to zatykaniu filtra HEPA przez drobny proszek betonowy i spadkowi ciśnienia ssania w połowie cięcia.
Cięcie na mokro a cięcie na sucho
Chociaż odkurzacze o dużej wydajności skutecznie radzą sobie z cięciem na sucho, ciężkie projekty przemysłowe często wymagają cięcia na mokro. Zaawansowane narzędzia są wyposażone w zintegrowane przystawki do doprowadzania wody. Stosowanie bezpyłowego narzędzia do cięcia na mokro spełnia dwie kluczowe funkcje.
Po pierwsze, wprowadzenie stałego przepływu wody całkowicie tłumi unoszący się w powietrzu pył. Zamienia krzemionkę w ciężką, łatwą w zarządzaniu zawiesinę. Po drugie, woda pełni rolę kluczowego chłodziwa dla osnowy diamentu. Podczas wpychania maszyny na maksymalną głębokość 50 mm w mocno zbrojonym betonie o wysokim PSI nagromadzenie ciepła może spowodować wypaczenie stalowych rdzeni ostrzy. Cięcie na mokro znacznie wydłuża żywotność drogich materiałów eksploatacyjnych.
Sprzęt ochrony osobistej
Nawet w przypadku doskonałego odsysania pyłu środki ochrony indywidualnej pozostają obowiązkowe. Operatorzy muszą nosić półmaskę filtrującą cząstki stałe wyposażoną w filtry P100. Standardowe papierowe maski przeciwpyłowe nie zapewniają odpowiedniego uszczelnienia przed krzemionką. Moc akustyczna cięcia litego betonu w pomieszczeniach często przekracza 100 decybeli. Nauszniki klasy przemysłowej są niezbędne, aby zapobiec trwałemu uszkodzeniu słuchu. Stosuj wytrzymałe, antywibracyjne rękawice robocze, aby zapewnić pewny chwyt i ograniczyć przenoszenie wstrząsów mechanicznych na dłonie.
Na co zwrócić uwagę przy zakupie bezszczotkowej przecinarki do betonu
Wybór odpowiedniego sprzętu wymaga dokładnego dopasowania specyfikacji maszyny do realiów konstrukcyjnych codziennych projektów. Zakup maszyny o mniejszej mocy spowoduje zablokowanie ostrzy. Zbyt duża maszyna może powodować niepotrzebne zmęczenie operatora podczas lżejszych prac domowych.
Specyfikacje maksymalnej głębokości i szerokości
Podstawowym miernikiem do oceny jest bezwzględna maksymalna wydajność cięcia. Jeśli Twoja branża zajmuje się głównie okablowaniem niskiego napięcia, kompaktowa maszyna wykorzystująca ostrza 115 mm i maksymalną głębokość 30 mm będzie bardzo wydajna. Można nim łatwo manewrować w ciasnych przestrzeniach.
Hydraulicy i technicy HVAC zajmujący się większymi rurami powinni zwracać uwagę wyłącznie na maszyny umożliwiające montaż ostrzy o średnicy 150 mm. Sprawdź konfigurację pierścieni dystansowych, aby upewnić się, że maszyna może osiągnąć szerokość co najmniej 40 mm. Modernizacja do specjalistycznego narzędzia z bezszczotkowym silnikiem prądu przemiennego o mocy 4000 W zapewnia ciągłą pracę bez frustracji związanej z przeciążeniami termicznymi.
Konfiguracje pojemności ostrzy
Sprawdź długość trzpienia maszyny. Tradycyjne modele mieszczą dokładnie dwa ostrza. Przecinają one zewnętrzne granice kanału. Wymaga to od operatora użycia młota obrotowego w celu agresywnego wybicia środkowej części.
Modele o wysokiej wydajności są wyposażone w wydłużony trzpień, w którym można umieścić do pięciu tarcz diamentowych ustawionych blisko siebie. Ta konfiguracja z wieloma ostrzami rozdrabnia cały kanał na drobny pył w jednym przejściu. Chociaż wymaga to znacznie większego momentu obrotowego silnika, drastycznie skraca to całkowity czas spędzony na miejscu. Profesjonaliści wolą dedykowaną jednostkę bezszczotkową, która integruje zaawansowane zarządzanie silnikiem, aby poradzić sobie z intensywnym tarciem pięciu jednoczesnych ostrzy.
Ergonomia i konstrukcja uchwytu
Cięcie pionowych i poziomych szczelin wymaga znacznej dźwigni fizycznej. Często pracujesz w niewygodnych pozycjach lub w zamkniętych przestrzeniach. Dokładnie oceń architekturę uchwytu maszyny.
Poszukaj modeli wyposażonych w regulowane, wielopozycyjne uchwyty typu D. Umożliwiają one operatorowi dynamiczną zmianę uchwytu w zależności od tego, czy pchają maszynę pionowo w dół po ścianie, czy ciągną ją poziomo po suficie. Sprawdź materiał uchwytów. Wytrzymały plastik ABS z gumowaną nakładką zapewnia doskonałą przyczepność. Aktywnie pomaga tłumić wibracje o wysokiej częstotliwości powstające podczas głębokiej penetracji betonu.
Często zadawane pytania
Czy bezszczotkowa przecinarka do ścian może przeciąć żelbet lub pręty zbrojeniowe?
Tak, ale wydajność zależy w dużej mierze od jakości materiałów eksploatacyjnych, a nie tylko od maszyny. Wysokiej jakości spawane laserowo tarcze diamentowe, zaprojektowane specjalnie do zbrojonego betonu, mogą przecinać standardowe pręty zbrojeniowe. Kiedy ostrza zetkną się ze stalą, poczujesz wyraźną zmianę wibracji. Operator musi natychmiast zmniejszyć prędkość podawania. Zbyt mocne naciśnięcie spowoduje przegrzanie segmentów diamentowych, co może spowodować ich odłączenie. Może również uruchomić elektroniczne zabezpieczenie przed przeciążeniem, tymczasowo wyłączając silnik, aby zapobiec katastrofalnym uszkodzeniom.
Jaką szerokość może ciąć dłutownica ścienna?
Szerokość cięcia można w dużym stopniu dostosować. Większość profesjonalnych maszyn umożliwia regulację szerokości w zakresie od 8 mm do 40 mm. Osiąga się to poprzez demontaż trzpienia i ręczne dodanie lub usunięcie blokujących metalowych podkładek dystansowych pomiędzy tarczami diamentowymi. Dokładna maksymalna szerokość jest ostatecznie uzależniona od długości gwintowanego trzpienia montażowego.
Czy po cięciu muszę wyciąć środek?
Jeśli używasz standardowej konfiguracji z dwoma ostrzami, tak. Maszyna przetnie jedynie dwie równoległe linie graniczne wykopu. Pozostawia to solidny rdzeń betonowy pośrodku. Aby wybić ten środkowy pasek, należy użyć wiertarki udarowej wyposażonej w dłuto płaskie. Jeśli używasz maszyny wieloostrzowej wyposażonej w cztery lub pięć ostrzy, całe wnętrze szczeliny zostanie sproszkowane podczas cięcia. Nie wymaga to dodatkowego dłutowania.
Czy frez bezszczotkowy jest lepszy do wykonywania rowków nad głową?
Absolutnie. Silniki bezszczotkowe eliminują ciężkie elementy fizyczne występujące w tradycyjnych silnikach szczotkowych. Skutkuje to znacznie wyższym stosunkiem mocy do masy. Narzędzie jest fizycznie lżejsze i bardziej kompaktowe. To drastycznie zmniejsza zmęczenie ramion i ramion podczas trzymania maszyny przy suficie przez dłuższy czas. Technologia bezszczotkowa zapewnia również mniejsze wewnętrzne tarcie mechaniczne, co skutkuje niższymi wibracjami podczas pracy.
Jak zachować linię prostą podczas wycinania głębokich szczelin?
Utrzymanie linii prostej wymaga odpowiedniego ustawienia przed pociągnięciem za spust. Zawsze rysuj wyraźną, dobrze widoczną linię prowadzącą na ścianie za pomocą kredy lub markera budowlanego. Wiele nowoczesnych maszyn posiada wbudowaną prowadnicę laserową lub wycięcie z przodu płyty podstawy. Dopasuj to wycięcie do narysowanej linii. Pozwól, aby ciężar i pęd maszyny wykonały pracę. Przesunięcie narzędzia na boki spowoduje zablokowanie ostrzy i zboczenie z kursu.
Co się stanie, jeśli przecinarka do ścian przegrzeje się podczas głębokiego cięcia?
Profesjonalne maszyny bezszczotkowe wyposażone są w inteligentne sterowniki elektroniczne. Jeśli zbyt mocno wepchniesz maszynę w gęsty beton, sterownik wykryje skok temperatury i prądu elektrycznego. Automatycznie odetnie zasilanie silnika, aby zapobiec stopieniu cewek wewnętrznych. Jeśli tak się stanie, wyjmij narzędzie z gniazda. Odstaw na kilka minut, żeby ostygło. Sprawdź, czy ostrza nie są zaszklone i wznów cięcie z wolniejszą, bardziej przemyślaną szybkością posuwu.
Modernizacja arsenału budowlanego za pomocą odpowiedniego sprzętu przekształca wyczerpujące prace betoniarskie w usprawniony i opłacalny proces. Niezależnie od tego, czy jesteś elektrykiem potrzebującym precyzyjnych kanałów o średnicy 25 mm, czy hydraulikiem wymagającym solidnych rowów o głębokości 50 mm, inwestycja w nowoczesną technologię bezszczotkową to najmądrzejszy wybór dla Twojej firmy. Profesjonaliści chcący zmaksymalizować wydajność na miejscu dzięki sprzętowi o dużej mocy, bezpyłowemu i bardzo trwałemu, zapoznaj się z zaawansowanymi rozwiązaniami bezszczotkowymi prądu przemiennego o mocy 4000 W dostępnymi na stronie Hoprio , aby znaleźć idealną maszynę, która spełni Twoje rygorystyczne wymagania projektowe.


