اتلی سلاٹوں اور جلی ہوئی موٹروں کی تیز بو سے تھک گئے ہیں؟
ٹھوس کنکریٹ میں پائپوں اور نالیوں کو چھپانا ایک بدنام زمانہ مشکل کام ہے۔ غلط ٹول پر انحصار آپ کے پروجیکٹ کی ٹائم لائن کو برباد کر دیتا ہے۔ یہ اکثر مہنگے دوبارہ کام اور غیر ضروری جسمانی تھکاوٹ کا باعث بنتا ہے۔ ایک جدید برش لیس وال کٹر اس عین مسئلے کو حل کرتا ہے۔ یہ پیشہ ورانہ درجے کی تنصیبات کے لیے درکار مستقل ٹارک اور درستگی فراہم کرتا ہے۔ اس جامع گائیڈ میں، آپ درست کٹنگ گہرائیوں کو دریافت کریں گے اور یہ سیکھیں گے کہ مشین کی وضاحتیں آپ کی تجارت سے کیسے ملتی ہیں۔ آپ یہ بھی سمجھیں گے کہ جدید تعمیراتی کام کے بہاؤ کے لیے اپنے آلات کو اپ گریڈ کرنا کیوں ضروری ہے۔
کلیدی ٹیک ویز
معیاری گہرائی کی حد: زیادہ تر معیاری برش لیس ماڈلز 20 ملی میٹر اور 42 ملی میٹر گہرائی کے درمیان سلاٹ کر سکتے ہیں۔ یہ مکمل طور پر مخصوص بلیڈ سیٹ اپ اور ہاؤسنگ ڈیزائن پر منحصر ہے۔
ہیوی ڈیوٹی گہرائی: بڑے 150mm بلیڈ استعمال کرنے والے صنعتی گریڈ ماڈل بغیر کسی رکاوٹ کے زیادہ سے زیادہ 50mm تک کی گہرائی تک پہنچ سکتے ہیں۔
پروجیکٹ کی تفصیلات: الیکٹریکل وائرنگ کو عام طور پر 20 ملی میٹر سے 25 ملی میٹر گہرائی کی ضرورت ہوتی ہے۔ پلمبنگ پائپ عام طور پر 30 ملی میٹر سے 50 ملی میٹر کلیئرنس کا مطالبہ کرتے ہیں۔
بغیر برش کا فائدہ: بغیر برش والی موٹر مسلسل ٹارک فراہم کرتی ہے۔ یہ اس بات کو یقینی بناتا ہے کہ گھنے کیورڈ کنکریٹ کے مجموعوں کو مارتے وقت ٹول نیچے نہیں گرتا اور نہ ہی رکتا ہے۔
بلیڈ کے سائز کے معاملات: مطلق زیادہ سے زیادہ سلاٹنگ گہرائی براہ راست سپنڈل پر نصب ہیرے کے بلیڈ کے قطر سے طے ہوتی ہے۔
صنعتی رجحانات: سمارٹ برش لیس ٹیکنالوجی کی طرف تبدیلی
مارکیٹ کے حالیہ تجزیے تعمیراتی پاور ٹول سیکٹر میں بڑے پیمانے پر تبدیلی کو نمایاں کرتے ہیں۔ پروفیشنلز برش لیس اور سمارٹ موٹر ٹیکنالوجیز کے حق میں روایتی برش ٹولز کو تیزی سے ترک کر رہے ہیں۔ یہ منتقلی زیادہ تر سیلیکا دھول کی نمائش کے حوالے سے سخت پیشہ ورانہ حفاظتی ضوابط کے ذریعہ کارفرما ہے۔ سائٹ پر اعلی کارکردگی کے لئے ایک مسلسل مطالبہ بھی ہے. چونکہ ٹھیکیداروں کو سخت ڈیڈ لائنز کا سامنا کرنا پڑتا ہے، برش لیس ٹیکنالوجی کا پائیدار ٹارک اور زیرو مینٹیننس پروفائل صنعت کے لازمی معیار بنتے جا رہے ہیں۔ اپ گریڈ کرنا اب صرف پریمیم خصوصیات کے بارے میں نہیں ہے۔ یہ جدید جاب سائٹس پر مسابقتی اور موافق رہنے کے بارے میں ہے۔
مختصر جواب: برش لیس وال کٹر درحقیقت کتنی گہرائی میں جا سکتا ہے؟
کسی تعمیر یا تزئین و آرائش کے لے آؤٹ کی انجینئرنگ کرتے وقت، اپنے ٹولز کی قطعی مکینیکل حدود کو جاننا بہت ضروری ہے۔ سلاٹنگ ٹول کی کاٹنے کی گہرائی لامحدود نہیں ہے۔ یہ مکینیکل ڈیزائن اور بلیڈ جیومیٹری کے ذریعہ سختی سے محدود ہے۔ عام طور پر، یہ مشینیں کہیں بھی 20 ملی میٹر سے 50 ملی میٹر گہرائی تک کاٹ سکتی ہیں۔
115mm اور 125mm بلیڈز کے لیے معیاری گہرائی
چھوٹی مشینیں چالبازی اور اوور ہیڈ استعمال کو ترجیح دیتے ہوئے انجنیئر کی جاتی ہیں۔ وہ عام طور پر 115mm یا 125mm ہیرے کے بلیڈ استعمال کرتے ہیں۔ 115mm بلیڈ کے ساتھ، زیادہ سے زیادہ کاٹنے کی گہرائی عام طور پر 25mm سے 30mm تک ہوتی ہے۔ 125mm بلیڈ تک قدم اٹھانا مشین کو 30mm سے 35mm کی گہرائی تک پہنچنے دیتا ہے۔ یہ طول و عرض رہائشی بجلی کے کام کے لیے سونے کا معیار ہیں۔ یہاں بنیادی مقصد معیاری پی وی سی کی نالیوں یا وائرنگ کو پلاسٹر لائن کے نیچے صاف ستھرا کرنا ہے۔
150 ملی میٹر بلیڈ کے لیے زیادہ سے زیادہ گہرائی
زیادہ مطالبہ تجارتی ایپلی کیشنز کے لئے، بھاری ڈیوٹی وال چیزر ماڈل بالکل ضروری ہیں۔ یہ مضبوط یونٹ 150 ملی میٹر ہیرے کے بلیڈ کو ایڈجسٹ کرتے ہیں۔ بڑے قطر کی بدولت، یہ مشینیں 40 ملی میٹر تک گہرائی کو آگے بڑھا سکتی ہیں۔ کچھ خصوصی صنعتی ماڈلز میں، وہ 50mm تک بھی پہنچ سکتے ہیں۔ یہ انتہائی گہرائی دیوار کی سطح کی سالمیت پر سمجھوتہ کیے بغیر بڑے پلمبنگ ویسٹ پائپوں یا موٹی موصلیت والی HVAC لائنوں کو دوبارہ بنانے کے لیے ضروری ہے۔
چوڑائی بمقابلہ گہرائی کی صلاحیتیں۔
خالص دخول کے علاوہ، چینل کی چوڑائی بھی اتنا ہی اہم کردار ادا کرتی ہے۔ یہ مشینیں انتہائی سایڈست کاٹنے کی چوڑائی کی خصوصیت رکھتی ہیں۔ آپریٹرز چینل کی چوڑائی کو 8 ملی میٹر سے لے کر چوڑے 40 ملی میٹر تک ٹھیک کر سکتے ہیں۔ یہ بلیڈ کے درمیان بڑھتے ہوئے اسپنڈل پر انٹر لاکنگ اسپیسر کی انگوٹھیوں کو دستی طور پر شامل کرنے یا ہٹانے سے حاصل کیا جاتا ہے۔
| بلیڈ قطر |
اوسط زیادہ سے زیادہ گہرائی |
اوسط سایڈست چوڑائی |
بنیادی درخواست |
| 115 ملی میٹر |
25 ملی میٹر - 30 ملی میٹر |
8 ملی میٹر - 30 ملی میٹر |
کم وولٹیج کیبلز، چھوٹی وائرنگ |
| 125 ملی میٹر |
30 ملی میٹر - 35 ملی میٹر |
8 ملی میٹر - 30 ملی میٹر |
معیاری برقی نالی |
| 150 ملی میٹر |
40 ملی میٹر - 50 ملی میٹر |
8 ملی میٹر - 40 ملی میٹر |
پلمبنگ پائپ، HVAC لائنیں۔ |
کلیدی عوامل جو کاٹنے کی گہرائی کا تعین کرتے ہیں۔
یہ سمجھنے کے لیے کہ مشین ایک مخصوص گہرائی تک کیوں کاٹتی ہے اس کے جسمانی اور مکینیکل اجزاء کو قریب سے دیکھنے کی ضرورت ہے۔ آپ کسی ٹول کو اس کے ساختی ڈیزائن کی اجازت سے زیادہ گہرائی میں کاٹنے پر مجبور نہیں کر سکتے۔ ایسا کرنے سے سامان کی تباہ کن ناکامی اور شدید چوٹ کا خطرہ ہے۔
ڈائمنڈ بلیڈ قطر
ٹول کی جیومیٹری بنیادی محدود کرنے والے عنصر کے طور پر کام کرتی ہے۔ ایک ہیرے کے بلیڈ میں ایک مرکزی سوراخ ہوتا ہے جہاں یہ مشین کے تکلے پر چڑھ جاتا ہے۔ اوپری آدھے حصے کو حفاظتی محافظ کے ذریعہ بہت زیادہ ڈھال دیا گیا ہے۔ اس کے نتیجے میں، بلیڈ کا صرف نیچے کا کواڈرینٹ چنائی میں گھسنے کے لیے سامنے آتا ہے۔ ایک 150 ملی میٹر بلیڈ 150 ملی میٹر گہرائی کو نہیں کاٹ سکتا۔ لاکنگ نٹ اور گارڈ ہاؤسنگ قابل استعمال کاٹنے والے رداس کو تقریباً 40mm سے 50mm تک محدود کرتے ہیں۔
موٹر پاور اور ٹارک
جسمانی بلیڈ کے سائز کا کوئی مطلب نہیں ہے اگر موٹر کو گھنے مواد کے ذریعے گھمانے کے لیے پٹھوں کی کمی ہے۔ ہائی واٹ والی مشینیں بغیر رکے گہری کٹوتیوں کو سنبھالنے کے لیے ضروری ہیں۔ مثال کے طور پر، ایک 4000W AC برش لیس موٹر مسلسل گہری سلاٹنگ کے لیے درکار بڑے پیمانے پر ٹارک فراہم کرتی ہے۔ جیسا کہ آپ کاٹنے کی گہرائی میں اضافہ کرتے ہیں، آپ تیزی سے رگڑ کو بڑھاتے ہیں اور بلیڈ کی سطح کے خلاف گھسیٹتے ہیں۔ ناکافی ٹارک والی مشین اپنی زیادہ سے زیادہ جسمانی گہرائی تک پہنچنے سے بہت پہلے اپنے اندرونی الیکٹرانک اوورلوڈ تحفظ کو تیزی سے زیادہ گرم کر دے گی۔
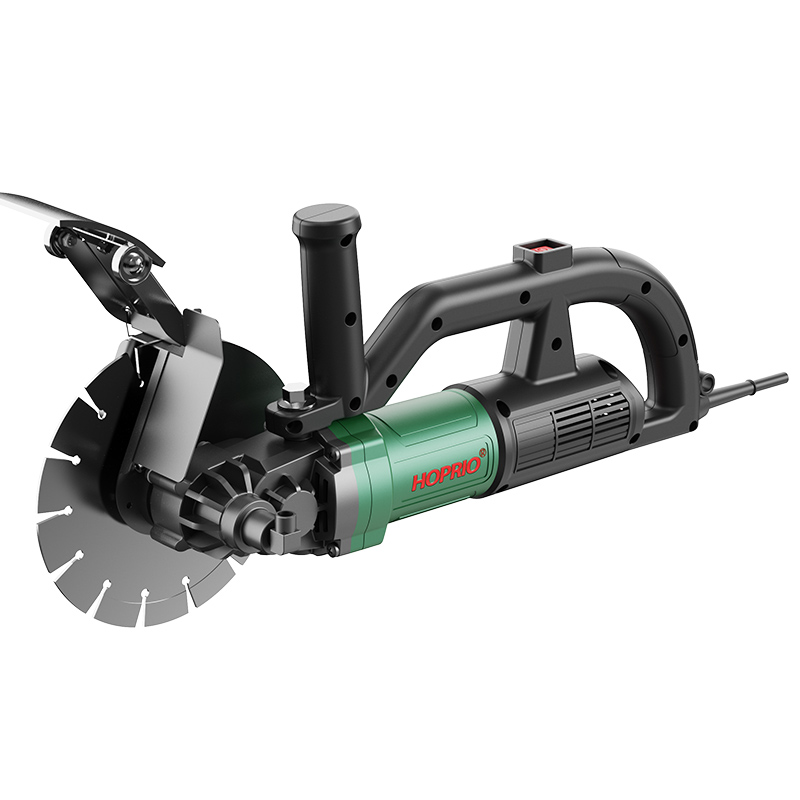
مواد کی کثافت
کاٹا جا رہا سبسٹریٹ قابلِ حصول گہرائی اور جس رفتار سے آپ کام کر سکتے ہیں، دونوں کو نمایاں طور پر بتاتا ہے۔ نرم ہوا والے سنڈر بلاک میں 40 ملی میٹر گہرائی میں گلائڈنگ تقریبا آسان محسوس ہوتی ہے۔ یہ موٹر پر کم سے کم دباؤ ڈالتا ہے۔ تاہم، ایک دھکا کنکریٹ کٹر اس کی زیادہ سے زیادہ گہرائی تک علاج شدہ رینفورسڈ کنکریٹ میں سخت دریا کی چٹان کی مجموعی پر مشتمل بہت زیادہ مطالبہ کرتا ہے۔ ان اعلی رگڑ کے منظرناموں میں، آپریٹرز کو فیڈ کی سست شرح کو اپنانا چاہیے۔ یہ دانستہ رفتار برش لیس موٹر کو اپنے بہترین RPMs کو برقرار رکھنے کی اجازت دیتی ہے۔
آپ کے مخصوص پروجیکٹ کی ضروریات کے مطابق سلاٹ کی گہرائی
صحیح ٹول کو منتخب کرنے کے لیے اس کی مکینیکل صلاحیتوں کو مخصوص بلڈنگ کوڈز اور آپ کی تجارت کی مقامی ضروریات کے ساتھ ہم آہنگ کرنے کی ضرورت ہے۔
الیکٹریکل وائرنگ اور نالی
الیکٹریشن عام طور پر چھوٹے قطر کے مواد سے نمٹتے ہیں۔ معیاری پیویسی برقی نالیوں کی پیمائش عام طور پر 16 ملی میٹر یا 20 ملی میٹر قطر ہوتی ہے۔ ان نالیوں کو صحیح طریقے سے چھپانے کے لیے، سلاٹ کی گہرائی 20 ملی میٹر سے 25 ملی میٹر ہونی چاہیے۔ یہ قطعی گہرائی نالی کو فلش یا تھوڑا سا پیچھے ہونے کی اجازت دیتی ہے۔ یہ پلاسٹر یا فلر کو آسانی سے ڈھانپنے کے لیے 5mm کا بفر چھوڑتا ہے۔ اس مخصوص ایپلی کیشن کے لیے، 115 ملی میٹر یا 125 ملی میٹر بلیڈ جھولنے والی ہلکی پھلکی کمپیکٹ مشین بلا شبہ سب سے زیادہ موثر انتخاب ہے۔
پلمبنگ اور HVAC پائپس
پلمبرز اور HVAC تکنیکی ماہرین کو بالکل مختلف چیلنجوں کا سامنا ہے۔ پانی کی فراہمی کی لائنیں، پی وی سی نکاسی آب کے پائپ، اور موٹے موصل تانبے کے پائپ نمایاں طور پر زیادہ جگہ مانگتے ہیں۔ ایک معیاری پانی کے پائپ کو 35 ملی میٹر سے 50 ملی میٹر کی سلاٹ کی ضرورت ہو سکتی ہے تاکہ یہ یقینی بنایا جا سکے کہ یہ کچی دیوار کی سطح سے باہر نہیں نکلتا ہے۔ لہذا، پلمبروں کو ان گہرے اور وسیع چینلز کو حاصل کرنے کے لیے ہیوی ڈیوٹی مشینوں کی ضرورت ہوتی ہے جو 150 ملی میٹر بلیڈ رکھنے کے قابل ہوں۔
اسمارٹ ہوم انسٹالیشنز اور ڈیٹا کیبلز
جدید سمارٹ ہوم سیٹ اپ کے لیے روایتی وائرنگ کے ساتھ ساتھ متعدد کم وولٹیج ڈیٹا کیبلز چلانے کی ضرورت ہوتی ہے۔ ان وسیع تنصیبات کو شاذ و نادر ہی گہری کٹوتیوں کی ضرورت ہوتی ہے۔ اس کے بجائے، وہ اتلی اور وسیع خندقوں کا مطالبہ کرتے ہیں۔ 15 ملی میٹر سے 20 ملی میٹر کی گہرائی عام طور پر کافی ہوتی ہے۔ چوڑائی کو 30 ملی میٹر تک بڑھانے کی ضرورت ہو سکتی ہے تاکہ موٹی کیبل بنڈلوں کو ان کی نازک اندرونی شیلڈنگ کو کچلنے کے بغیر ساتھ ساتھ ایڈجسٹ کیا جا سکے۔
روایتی برشڈ ماڈلز پر برش لیس کا انتخاب کیوں کریں؟
ایسے پیشہ ور افراد کے لیے جو روزانہ دیواروں کو سلاٹ کرتے ہیں، ٹول کی اندرونی میکانکس اتنی ہی اہمیت رکھتی ہے جتنا کہ اس کی بیرونی خصوصیات۔ روایتی برش موٹرز سے جدید میں منتقلی برش لیس کٹر معروضی مکینیکل فوائد پیش کرتا ہے۔ یہ براہ راست سائٹ پر پیداوری اور حفاظت کو متاثر کرتے ہیں۔
لوڈ کے تحت پائیدار طاقت
روایتی موٹریں گھومنے والے روٹر کو جسمانی طور پر بجلی چلانے کے لیے کاربن برش پر انحصار کرتی ہیں۔ بھاری بوجھ کے تحت، اندرونی رگڑ بڑھتی ہے. اس کی وجہ سے موٹر دب جاتی ہے اور اہم RPM کھو دیتی ہے۔ برش لیس موٹرز بجلی کی ترسیل کو ذہانت سے کنٹرول کرنے کے لیے الیکٹرانک سرکٹ بورڈ کا استعمال کرتی ہیں۔ یہ مائیکرو کنٹرولر بلیڈ کی مزاحمت کو فعال طور پر محسوس کرتا ہے اور اڑتے ہوئے کرنٹ کو ایڈجسٹ کرتا ہے۔ بلیڈ ایک مسلسل اور مستقل رفتار کو برقرار رکھتا ہے۔ گھنے مجموعی کو مارتے وقت یہ خطرناک اسٹالوں کو روکتا ہے۔
لمبی عمر اور زیرو مینٹیننس
کاربن برش ایک موروثی لباس ہیں۔ کنکریٹ کی کٹنگ جیسے اعلی دھول والے ماحول میں، وہ تیزی سے انحطاط پذیر ہوتے ہیں۔ اس کے لیے بار بار اور پریشان کن تبدیلیوں کی ضرورت ہوتی ہے۔ بغیر برش والی موٹر ان جسمانی برشوں کو مکمل طور پر ختم کر دیتی ہے۔ کم حرکت پذیر حصوں اور انتہائی کم اندرونی رگڑ کے ساتھ، موٹر نمایاں طور پر کم گرمی پیدا کرتی ہے۔ یہ بنیادی ڈیزائن شفٹ ٹول کی مجموعی عمر کو بڑھاتا ہے اور برش کی دیکھ بھال سے وابستہ ڈاؤن ٹائم کو مکمل طور پر ختم کرتا ہے۔
ہلکا وزن اور بہتر ایرگونومکس
بھاری کمیوٹیٹر اور برش اسمبلی کو ختم کرکے، یہ جدید موٹریں طاقت سے وزن کے تناسب سے بہت زیادہ اعلیٰ درجے کی حامل ہیں۔ وہ ساختی طور پر بہت زیادہ کمپیکٹ ہیں۔ جب ایک آپریٹر کو ایک بھاری آلے کو دیوار کے ساتھ افقی طور پر لمبے عرصے تک رکھنا پڑتا ہے تو وزن اہمیت رکھتا ہے۔ مشین کے وزن کو ایک کلو گرام تک کم کرنا جسمانی تھکاوٹ کو نمایاں طور پر کم کرتا ہے اور گہرائی کے عین مطابق کنٹرول کو ڈرامائی طور پر بہتر بناتا ہے۔
وال کٹر بمقابلہ زاویہ گرائنڈر: گہری سلاٹس کے لئے کون سا بہتر ہے؟
جب نالیوں یا پائپوں کے لیے چینلز بنانے کا کام سونپا جاتا ہے، تو بہت سے ٹھیکیدار ابتدائی طور پر معماری بلیڈ سے لیس معیاری زاویہ گرائنڈر استعمال کرنے پر غور کرتے ہیں۔ اگرچہ ایک زاویہ گرائنڈر تکنیکی طور پر کنکریٹ کو اسکور کر سکتا ہے، لیکن گہرے دہرائے جانے والے سلاٹنگ کے لیے اس پر انحصار کرنے سے شدید میکانکی حدود اور ناقابل قبول حفاظتی خطرات لاحق ہوتے ہیں۔
صحت سے متعلق اور گہرائی کا کنٹرول
سب سے اہم فرق ساختی ڈیزائن میں ہے۔ معیاری زاویہ گرائنڈر میں ایک مربوط بیس پلیٹ کی کمی ہوتی ہے۔ جب ایک آپریٹر اینٹ کی سطح پر زاویہ گرائنڈر کو ڈبوتا ہے، تو کٹ کی گہرائی مکمل طور پر دستی اندازے اور بازو کے استحکام پر منحصر ہوتی ہے۔ یہ لامحالہ ناہموار چینلز کی طرف جاتا ہے۔ کچھ حصے 25 ملی میٹر کی نالی رکھنے کے لیے بہت کم ہو سکتے ہیں، جبکہ دوسرے غیر ضروری طور پر گہرے کاٹ سکتے ہیں۔
اس کے برعکس، ایک وقف شدہ برش لیس مشین میں انتہائی انجینئرڈ ایڈجسٹ ایبل بیس پلیٹ ہے۔ یہ طریقہ کار آپریٹر کو بلیڈ کی دخول پر سخت جسمانی حد مقرر کرنے کی اجازت دیتا ہے۔ ایک بار جب گہرائی کا گیج 30mm پر مضبوطی سے بند ہو جاتا ہے، تو مشین ایک ملی میٹر گہرائی تک نہیں کاٹے گی۔ یہ چینل کی پوری لمبائی میں بالکل بے عیب یکسانیت کو یقینی بناتا ہے۔
سنگل پاس بمقابلہ ڈبل پاس کی کارکردگی
زاویہ گرائنڈر کے ساتھ سلاٹ بنانے کے لیے دو متوازی لکیریں کھینچنے اور دو الگ الگ فری ہینڈ کٹ بنانے کی ضرورت ہوتی ہے۔ طویل فاصلے پر ان دونوں کٹوں کو بالکل متوازی رکھنا ناقابل یقین حد تک مشکل ہے۔ مزید برآں، یہ قدیم طریقہ آپریشنل وقت کو دوگنا کرتا ہے اور مہنگے بلیڈ پہننے کو تیز کرتا ہے۔
ایک پیشہ ور وال سلاٹنگ مشین ایک توسیع شدہ آربر کا استعمال کرتی ہے جسے بیک وقت دو یا دو سے زیادہ ڈائمنڈ بلیڈ لگانے کے لیے ڈیزائن کیا گیا ہے۔ ان بلیڈوں کے درمیان سپیسر کے حلقے لگا کر، آپریٹر چینل کی درست چوڑائی کا تعین کرتا ہے۔ مشین آسانی سے سلاٹ کے دونوں اطراف کو ایک ہی موثر پاس میں کاٹ دیتی ہے۔ اعلی درجے کے ماڈل پانچ بلیڈ تک ماؤنٹ کر سکتے ہیں۔ یہ مؤثر طریقے سے مواد کو مرکز میں گھسیٹتا ہے اور بعد میں مشکل دستی چھیننے کی ضرورت کو ختم کرتا ہے۔
دھول کا انتظام اور حفاظت
چنائی کو کاٹنے سے خطرناک سانس لینے والی کرسٹل لائن سلکا دھول پیدا ہوتی ہے۔ زاویہ گرائنڈر کھلے محافظوں کے ساتھ کام کرتے ہیں۔ وہ گردوغبار اور ملبے کے بڑے پیمانے پر براہ راست ارد گرد کے ماحول میں پیش کرتے ہیں۔ گرائنڈرز کے لیے آفٹر مارکیٹ ڈسٹ کفن موجود ہیں، لیکن وہ اکثر خراب سیلنگ کا شکار ہوتے ہیں اور مرئیت کو سختی سے محدود کرتے ہیں۔
ایک مقصد سے بنایا ہوا کٹر مکمل طور پر بند بلیڈ ہاؤسنگ اور براہ راست تیز رفتار ویکیوم پورٹ کے ساتھ زمین سے انجنیئر کیا گیا ہے۔ جب ایک مناسب HEPA ڈسٹ ایکسٹریکٹر کے ساتھ جوڑا بنایا جاتا ہے، تو یہ بند لوپ سسٹم 95 فیصد تک ہوا سے پیدا ہونے والے ذرات کو عین منبع پر پکڑتا ہے۔ یہ پیشہ ورانہ حفاظت کے ضوابط کی سخت تعمیل کو یقینی بناتا ہے۔
مرحلہ وار گائیڈ: اپنی مشین کو کامل گہرائی کے لیے ترتیب دینا
صحیح سلاٹ گہرائی کو حاصل کرنا بنیادی ریاضی اور مناسب ٹول کیلیبریشن کا معاملہ ہے۔ گہرائی کو غلط طریقے سے سیٹ کرنے کے نتیجے میں پائپ بے نقاب ہو سکتے ہیں جو پلاسٹرنگ میں مداخلت کرتے ہیں۔ جاب سائٹ پر اپنے آلات کو درست طریقے سے ترتیب دینے کے لیے ان تکنیکی اقدامات پر عمل کریں۔
مرحلہ 1: اپنے نالی یا پائپ کی پیمائش کریں۔
اپنی کاٹنے کی گہرائی کو کبھی بھی اس مواد کے عین قطر پر متعین نہ کریں جسے آپ انسٹال کرنا چاہتے ہیں۔ اگر آپ معیاری 20 ملی میٹر الیکٹریکل پی وی سی نالی نصب کر رہے ہیں، تو 20 ملی میٹر کی سلاٹ نالی کو بالکل ننگی دیوار کے ساتھ چھوڑ دے گی۔ اس سے فلر یا ڈرائی وال کمپاؤنڈ کے لیے بالکل کوئی گنجائش نہیں رہتی۔
صنعت کا معیار یہ ہے کہ آپ کی پیمائش میں کم از کم 5 ملی میٹر سے 10 ملی میٹر کلیئرنس شامل کریں۔ لہذا، 20 ملی میٹر کی نالی کے لیے، 25 ملی میٹر سے 30 ملی میٹر کے ہدف کی گہرائی کا حساب لگائیں۔ اگر آپ 40mm پلمبنگ ویسٹ پائپ لگا رہے ہیں، تو آپ کے ہدف کی گہرائی 45mm اور 50mm کے درمیان ہونی چاہئے۔
مرحلہ 2: بیس پلیٹ اور ڈیپتھ گیج کو ایڈجسٹ کرنا
اس بات کو یقینی بنائیں کہ مشین کسی بھی مکینیکل ایڈجسٹمنٹ کرنے سے پہلے اس کے پاور سورس سے مکمل طور پر منقطع ہے۔ ڈیپتھ ایڈجسٹمنٹ لیور یا لاکنگ نوب کا پتہ لگائیں۔ یہ عام طور پر عقبی ہینڈل کے قریب یا بلیڈ گارڈ کے ساتھ واقع ہوتا ہے۔
بیس پلیٹ کو آزاد کرنے کے لیے لاکنگ میکانزم کو ڈھیلا کریں۔ زیادہ تر پیشہ ورانہ مشینوں میں گریجویٹ اسکیل کی خصوصیت ہوتی ہے جس پر براہ راست دھاتی رہائش میں مہر لگائی جاتی ہے۔ بیس پلیٹ کو اس وقت تک محور کریں جب تک کہ اشارے آپ کے حسابی ہدف کی گہرائی کے مطابق نہ ہو جائیں۔ لاکنگ لیور کو مضبوطی سے سخت کریں۔ اپنے ہاتھوں سے بیس پلیٹ پر نیچے کی طرف دبائیں اس بات کی تصدیق کرنے کے لیے کہ تالا لگانے کا طریقہ کار محفوظ ہے۔ اسے موٹر کی شدید کمپن کے نیچے نہیں پھسلنا چاہیے۔
مرحلہ 3: کٹ کو انجام دینا
ایک بار جب گہرائی سیٹ ہو جائے اور ویکیوم ہوز منسلک ہو جائے، مشین کو دیوار کے ساتھ لگائیں۔ چنائی کو چھونے والے بلیڈ سے موٹر شروع نہ کریں۔ دیوار کے خلاف بیس پلیٹ کے سامنے والے رولرز کو آرام کریں۔ ہیرے کے بلیڈ اور سطح کے درمیان ایک چھوٹا سا فاصلہ چھوڑ دیں۔
ٹرگر کو لگائیں اور برش لیس موٹر کو زیادہ سے زیادہ RPM تک پہنچنے دیں۔ بلیڈ کو کنکریٹ میں ڈالتے ہوئے آہستہ آہستہ مشین کے پچھلے حصے کو دیوار کی طرف موڑیں۔ آپ محسوس کریں گے کہ بیس پلیٹ پلنگ کو بالکل اپنی پہلے سے طے شدہ گہرائی پر روکتی ہے۔ وہاں سے، ٹول کو ہیوی لفٹنگ کرنے دیں۔ کٹ کی سمت میں مسلسل برابر دباؤ کا اطلاق کریں. موٹر کے مستقل ٹارک کو فیڈ کی مستقل شرح برقرار رکھنے کی اجازت دیں۔
حفاظتی اور دھول پر قابو پانے کے ضروری نکات
ڈائمنڈ بلیڈ سے لیس ہائی ٹارک مشینری کو چلانے کے لیے حفاظتی پروٹوکول کی سختی سے پابندی کی ضرورت ہوتی ہے۔ جسمانی خطرات میں کِک بیک، صوتی نقصان، اور سیلیکا کی نمائش کی وجہ سے طویل مدتی سانس کی بیماری شامل ہے۔
دھول نکالنے میں مہارت حاصل کرنا
خشک کاٹنے والا کنکریٹ خوردبین سلکا کے ذرات جاری کرتا ہے۔ ان ذرات کو دائمی سانس لینا سیلیکوسس کا باعث بنتا ہے۔ بنیادی دکان کے خلا پر مکمل انحصار خطرناک حد تک ناکافی ہے۔
آپ کی مشین کلاس M یا کلاس H HEPA سے تصدیق شدہ ڈسٹ ایکسٹریکٹر سے منسلک ہونی چاہیے۔ 6,000 RPM پر گھومنے والے دوہری 150mm بلیڈوں سے پیدا ہونے والی دھول کے بڑے حجم سے ملنے کے لیے ویکیوم میں ایک اعلی کیوبک فٹ فی منٹ کی درجہ بندی ہونی چاہیے۔ یقینی بنائیں کہ آپ کا ویکیوم ایک خودکار فلٹر کلیننگ میکانزم کا استعمال کرتا ہے جیسے ریورس ایئر فلو پلسنگ۔ یہ باریک کنکریٹ پاؤڈر کو HEPA فلٹر کو بند ہونے اور سکشن پریشر کو درمیانی کٹ میں گرنے سے روکتا ہے۔
گیلی کٹنگ بمقابلہ خشک کٹنگ
اگرچہ اعلی صلاحیت والے ویکیوم خشک کٹنگ کو مؤثر طریقے سے ہینڈل کرتے ہیں، بھاری ڈیوٹی صنعتی منصوبوں میں اکثر گیلے کاٹنے کی ضرورت ہوتی ہے۔ جدید ٹولز میں مربوط واٹر فیڈ اٹیچمنٹ شامل ہیں۔ دھول سے پاک گیلے کاٹنے کے آلے کا استعمال دو اہم کام کرتا ہے۔
سب سے پہلے، پانی کے مسلسل بہاؤ کو متعارف کرانے سے ہوا سے اٹھنے والی دھول کو مکمل طور پر دبا دیا جاتا ہے۔ یہ سلیکا کو ایک بھاری قابل انتظام سلوری میں بدل دیتا ہے۔ دوسرا، پانی ڈائمنڈ میٹرکس کے لیے ایک اہم کولنٹ کے طور پر کام کرتا ہے۔ جب کسی مشین کو اس کی زیادہ سے زیادہ 50 ملی میٹر گہرائی تک زیادہ سے زیادہ مضبوط ہائی-PSI کنکریٹ میں دھکیلتے ہیں، تو تھرمل بلڈ اپ اسٹیل بلیڈ کور کو وارپ کر سکتا ہے۔ گیلے کاٹنے سے آپ کے مہنگے استعمال کی اشیاء کی عمر میں نمایاں اضافہ ہوتا ہے۔
ذاتی حفاظتی سامان
یہاں تک کہ بہتر دھول نکالنے کے باوجود، ذاتی حفاظتی سامان لازمی رہتا ہے۔ آپریٹرز کو P100 فلٹرز کے ساتھ لیس آدھے چہرے والے ذرات کا سانس لینے والا پہننا چاہیے۔ معیاری کاغذی دھول کے ماسک سلیکا کے خلاف مناسب سگ ماہی فراہم نہیں کرتے ہیں۔ ٹھوس کنکریٹ کو گھر کے اندر کاٹنے کی صوتی پیداوار اکثر 100 ڈیسیبل سے زیادہ ہوتی ہے۔ سماعت کے مستقل نقصان کو روکنے کے لیے صنعتی درجے کے ایئرمفس ضروری ہیں۔ محفوظ گرفت کو برقرار رکھنے اور ہاتھوں میں مکینیکل جھٹکے کی منتقلی کو کم کرنے کے لیے اینٹی وائبریشن ہیوی ڈیوٹی کام کے دستانے استعمال کریں۔
برش لیس کنکریٹ کٹر خریدتے وقت کیا دیکھنا ہے۔
مناسب سازوسامان کا انتخاب کرنے کے لیے ضروری ہے کہ آپ کے روزمرہ کے منصوبوں کی ساختی حقیقتوں سے مشین کی وضاحتیں احتیاط سے مماثل ہوں۔ کم طاقت والی مشین خریدنے کے نتیجے میں بلیڈ رک جائیں گے۔ ایک بڑی مشین ہلکی رہائشی ملازمتوں پر آپریٹر کو غیر ضروری تھکاوٹ کا سبب بن سکتی ہے۔
زیادہ سے زیادہ گہرائی اور چوڑائی کی تفصیلات
جانچنے کے لیے بنیادی میٹرک مطلق زیادہ سے زیادہ کاٹنے کی صلاحیت ہے۔ اگر آپ کی تجارت میں بنیادی طور پر کم وولٹیج کی وائرنگ شامل ہے تو 30 ملی میٹر کی زیادہ سے زیادہ گہرائی کے ساتھ 115 ملی میٹر بلیڈ استعمال کرنے والی ایک کمپیکٹ مشین انتہائی موثر ہے۔ تنگ جگہوں پر پینتریبازی کرنا آسان ہے۔
بڑے پائپوں سے نمٹنے والے پلمبرز اور کمرشل HVAC ٹیکنیشنز کو خصوصی طور پر ایسی مشینوں کو دیکھنا چاہیے جو 150mm بلیڈ لگانے کے قابل ہوں۔ اس بات کو یقینی بنانے کے لیے کہ مشین کم از کم 40 ملی میٹر کی چوڑائی حاصل کر سکتی ہے اسپیسر کی انگوٹی کی ترتیب کی تصدیق کریں۔ 4000W AC برش لیس موٹر کے ساتھ خصوصی ٹول میں اپ گریڈ کرنا تھرمل اوورلوڈز کی مایوسی کے بغیر مسلسل آپریشن کو یقینی بناتا ہے۔
بلیڈ کی صلاحیت کی تشکیلات
مشین کی آربر کی لمبائی کی جانچ کریں۔ روایتی ماڈل میں بالکل دو بلیڈ ہوتے ہیں۔ یہ چینل کی بیرونی سرحدوں کو کاٹ دیتے ہیں۔ اس کے لیے آپریٹر کو روٹری ہتھوڑے کے ساتھ فالو اپ کرنے کی ضرورت ہوتی ہے تاکہ درمیانی حصے کو جارحانہ طریقے سے باہر نکالا جا سکے۔
اعلی کارکردگی والے ماڈلز میں ایک توسیع شدہ آربر کی خصوصیت ہوتی ہے جو پانچ ہیرے کے بلیڈوں کو قریب سے سجانے کی صلاحیت رکھتی ہے۔ یہ ملٹی بلیڈ کنفیگریشن ایک ہی پاس میں پورے چینل کو باریک دھول میں پیس دیتی ہے۔ اگرچہ اس کے لیے نمایاں طور پر زیادہ موٹر ٹارک کی ضرورت ہوتی ہے، لیکن یہ سائٹ پر گزارے گئے مجموعی وقت کو کافی حد تک کم کر دیتا ہے۔ پیشہ ور افراد ایک وقف شدہ برش لیس یونٹ کو ترجیح دیتے ہیں جو پانچ بیک وقت بلیڈوں کے شدید رگڑ کو سنبھالنے کے لیے جدید موٹر مینجمنٹ کو مربوط کرتا ہے۔
ایرگونومکس اور ہینڈل ڈیزائن
عمودی اور افقی سلاٹس کو کاٹنے کے لیے اہم جسمانی فائدہ درکار ہوتا ہے۔ آپ اکثر عجیب جگہوں یا محدود جگہوں پر کام کر رہے ہوتے ہیں۔ مشین کے ہینڈل کے فن تعمیر کا بغور جائزہ لیں۔
ایڈجسٹ ملٹی پوزیشن ڈی ہینڈلز والے ماڈلز تلاش کریں۔ یہ آپریٹر کو متحرک طور پر اپنی گرفت کو تبدیل کرنے کی اجازت دیتے ہیں اس پر منحصر ہے کہ آیا وہ مشین کو عمودی طور پر دیوار سے نیچے دھکیل رہے ہیں یا اسے چھت پر افقی طور پر گھسیٹ رہے ہیں۔ ہینڈلز کا مواد چیک کریں۔ ربڑائزڈ اوور مولڈنگ کے ساتھ اعلی اثر والا ABS پلاسٹک اعلی گرفت فراہم کرتا ہے۔ یہ گہری کنکریٹ کے دخول کے دوران پیدا ہونے والی اعلی تعدد کمپن کو فعال طور پر نم کرنے میں مدد کرتا ہے۔
اکثر پوچھے گئے سوالات
کیا برش کے بغیر وال کٹر مضبوط کنکریٹ یا ریبار سے کاٹ سکتا ہے؟
ہاں، لیکن صلاحیت صرف مشین کے بجائے استعمال کی اشیاء کے معیار پر بہت زیادہ انحصار کرتی ہے۔ خاص طور پر مضبوط کنکریٹ کے لیے ڈیزائن کیے گئے اعلیٰ درجے کے لیزر ویلڈڈ ڈائمنڈ بلیڈ معیاری ریبار کے ذریعے کتر سکتے ہیں۔ جب بلیڈ اسٹیل سے رابطہ کرتے ہیں، تو آپ کمپن میں ایک الگ تبدیلی محسوس کریں گے۔ آپریٹر کو فیڈ کی شرح کو فوری طور پر کم کرنا چاہیے۔ زیادہ زور سے دھکیلنا ہیرے کے حصوں کو زیادہ گرم کر دے گا، ممکنہ طور پر ان کے الگ ہونے کا سبب بن سکتا ہے۔ یہ الیکٹرانک اوورلوڈ تحفظ کو بھی متحرک کر سکتا ہے، تباہ کن نقصان کو روکنے کے لیے موٹر کو عارضی طور پر بند کر دیتا ہے۔
دیوار کی سلاٹنگ مشین کتنی چوڑی کاٹ سکتی ہے؟
کاٹنے کی چوڑائی انتہائی حسب ضرورت ہے۔ زیادہ تر پیشہ ورانہ مشینیں 8 ملی میٹر اور 40 ملی میٹر کے درمیان ایڈجسٹ چوڑائی کی اجازت دیتی ہیں۔ یہ آربر کو جدا کرنے اور ڈائمنڈ بلیڈ کے درمیان انٹر لاکنگ میٹل اسپیسر واشرز کو دستی طور پر جوڑ کر یا ہٹا کر حاصل کیا جاتا ہے۔ عین مطابق زیادہ سے زیادہ چوڑائی بالآخر تھریڈڈ ماؤنٹنگ سپنڈل کی لمبائی سے طے ہوتی ہے۔
کیا مجھے کاٹنے کے بعد درمیان کو چھینی ہے؟
اگر آپ معیاری دو بلیڈ سیٹ اپ چلا رہے ہیں، ہاں۔ مشین خندق کی صرف دو متوازی باؤنڈری لائنوں کو کاٹ دے گی۔ یہ درمیان میں کنکریٹ کا ایک ٹھوس کور چھوڑ دیتا ہے۔ اس مرکز کی پٹی کو ناک آؤٹ کرنے کے لیے آپ کو ایک فلیٹ چھینی بٹ سے لیس روٹری ہتھوڑا ڈرل استعمال کرنا چاہیے۔ اگر آپ چار یا پانچ بلیڈوں سے لیس ملٹی بلیڈ مشین استعمال کرتے ہیں تو کٹ کے دوران سلاٹ کا پورا اندرونی حصہ پلورائز ہو جاتا ہے۔ اس کے لیے صفر فالو اپ چھینی کی ضرورت ہے۔
کیا برش لیس کٹر اوور ہیڈ سلاٹنگ کے لیے بہتر ہے؟
بالکل۔ برش لیس موٹرز روایتی برش والی موٹروں میں پائے جانے والے بھاری جسمانی اجزاء کو ختم کرتی ہیں۔ اس کے نتیجے میں طاقت سے وزن کا تناسب نمایاں طور پر زیادہ ہوتا ہے۔ یہ آلہ جسمانی طور پر ہلکا اور زیادہ کمپیکٹ ہے۔ اس سے کندھے اور بازو کی تھکاوٹ کافی حد تک کم ہو جاتی ہے جب مشین کو زیادہ دیر تک چھت کے ساتھ تھامے رکھا جائے۔ برش لیس ٹیکنالوجی بھی کم اندرونی مکینیکل رگڑ پیدا کرتی ہے، جس کے نتیجے میں آپریشنل کمپن کم ہوتی ہے۔
گہری سلاٹ کاٹتے وقت آپ سیدھی لائن کو کیسے برقرار رکھتے ہیں؟
ٹرگر کو کھینچنے سے پہلے سیدھی لائن کو برقرار رکھنے کے لیے مناسب سیٹ اپ کی ضرورت ہوتی ہے۔ چاک لائن یا تعمیراتی مارکر کا استعمال کرتے ہوئے ہمیشہ دیوار پر ایک واضح انتہائی نظر آنے والی گائیڈ لائن کھینچیں۔ بہت سی جدید مشینوں میں ایک بلٹ ان لیزر گائیڈ یا بیس پلیٹ کے سامنے ایک نشان ہوتا ہے۔ اس نشان کو اپنی کھینچی ہوئی لکیر کے ساتھ سیدھ میں رکھیں۔ مشین کے وزن اور رفتار کو کام کرنے دیں۔ آلے کو ایک طرف زبردستی کرنے سے بلیڈ جڑیں گے اور راستے سے ہٹ جائیں گے۔
اگر دیوار کٹر گہری کٹ کے دوران زیادہ گرم ہو جائے تو کیا ہوتا ہے؟
پروفیشنل برش لیس مشینیں سمارٹ الیکٹرانک کنٹرولرز سے لیس ہیں۔ اگر آپ مشین کو گھنے کنکریٹ میں بہت زور سے دھکیلتے ہیں، تو کنٹرولر تھرمل درجہ حرارت اور برقی رو کی بڑھتی ہوئی رفتار کو محسوس کرتا ہے۔ اندرونی کنڈلیوں کو پگھلنے سے روکنے کے لیے یہ خود بخود موٹر کی طاقت کو کاٹ دے گا۔ اگر ایسا ہوتا ہے، تو آلے کو سلاٹ سے ہٹا دیں۔ اسے ٹھنڈا ہونے کے لیے چند منٹ آرام کرنے دیں۔ گلیزنگ کے لیے اپنے بلیڈز کو چیک کریں اور آہستہ سے زیادہ جان بوجھ کر فیڈ ریٹ پر کٹنگ دوبارہ شروع کریں۔
اپنے تعمیراتی ہتھیاروں کو صحیح آلات کے ساتھ اپ گریڈ کرنے سے ٹھوس کام کو ایک ہموار اور منافع بخش عمل میں تبدیل کر دیا جاتا ہے۔ چاہے آپ الیکٹریشن ہیں جس کو 25 ملی میٹر کے عین مطابق چینلز کی ضرورت ہے یا پلمبر جس کو 50 ملی میٹر گہری کھائیوں کی ضرورت ہے، جدید برش لیس ٹیکنالوجی میں سرمایہ کاری کرنا آپ کے کاروبار کے لیے بہترین انتخاب ہے۔ اعلیٰ طاقت والے، دھول سے پاک، اور انتہائی پائیدار آلات کے ساتھ اپنی سائٹ پر کارکردگی کو بڑھانے کے خواہاں پیشہ ور افراد کے لیے، یہاں دستیاب جدید ترین 4000W AC برش لیس حل تلاش کریں۔ Hoprio کامل مشین تلاش کرنے کے لیے جو آپ کے پراجیکٹ کے مطالبات کے مطابق ہو۔


