Prelucrarea și fabricarea metalelor industriale prezintă în mod constant operatorilor o provocare geometrică foarte specifică. Atingerea unor rate mari de îndepărtare a materialului în spații înguste, cilindri adânci sau unghiuri complexe este incredibil de dificilă atunci când uneltele standard în unghi drept pur și simplu nu se potrivesc. Operatorii se confruntă frecvent cu suduri interne, canale de turnare adânci și interioare de țevi înguste care necesită șlefuire agresivă, dar rămân complet inaccesibile echipamentelor convenționale.
Bazarea pe instrumentul greșit pentru aceste sarcini creează blocaje operaționale masive. Polizoarele unghiulare nu au spațiul fizic necesar pentru lucrările interioare ale conductelor din cauza carcaselor lor perpendiculare. Mașinile de șlefuit standard, deși compacte, nu au cuplul susținut necesar pentru îndepărtarea grea a sudurii sau solzi groase. Această nepotrivire îi obligă pe operatorii să folosească unelte subdimensionate, ceea ce duce la o durată de muncă crescută drastică, la uzura rapidă a consumabilelor, la blocarea motoarelor și la finisaje extrem de inconsistente ale suprafețelor.
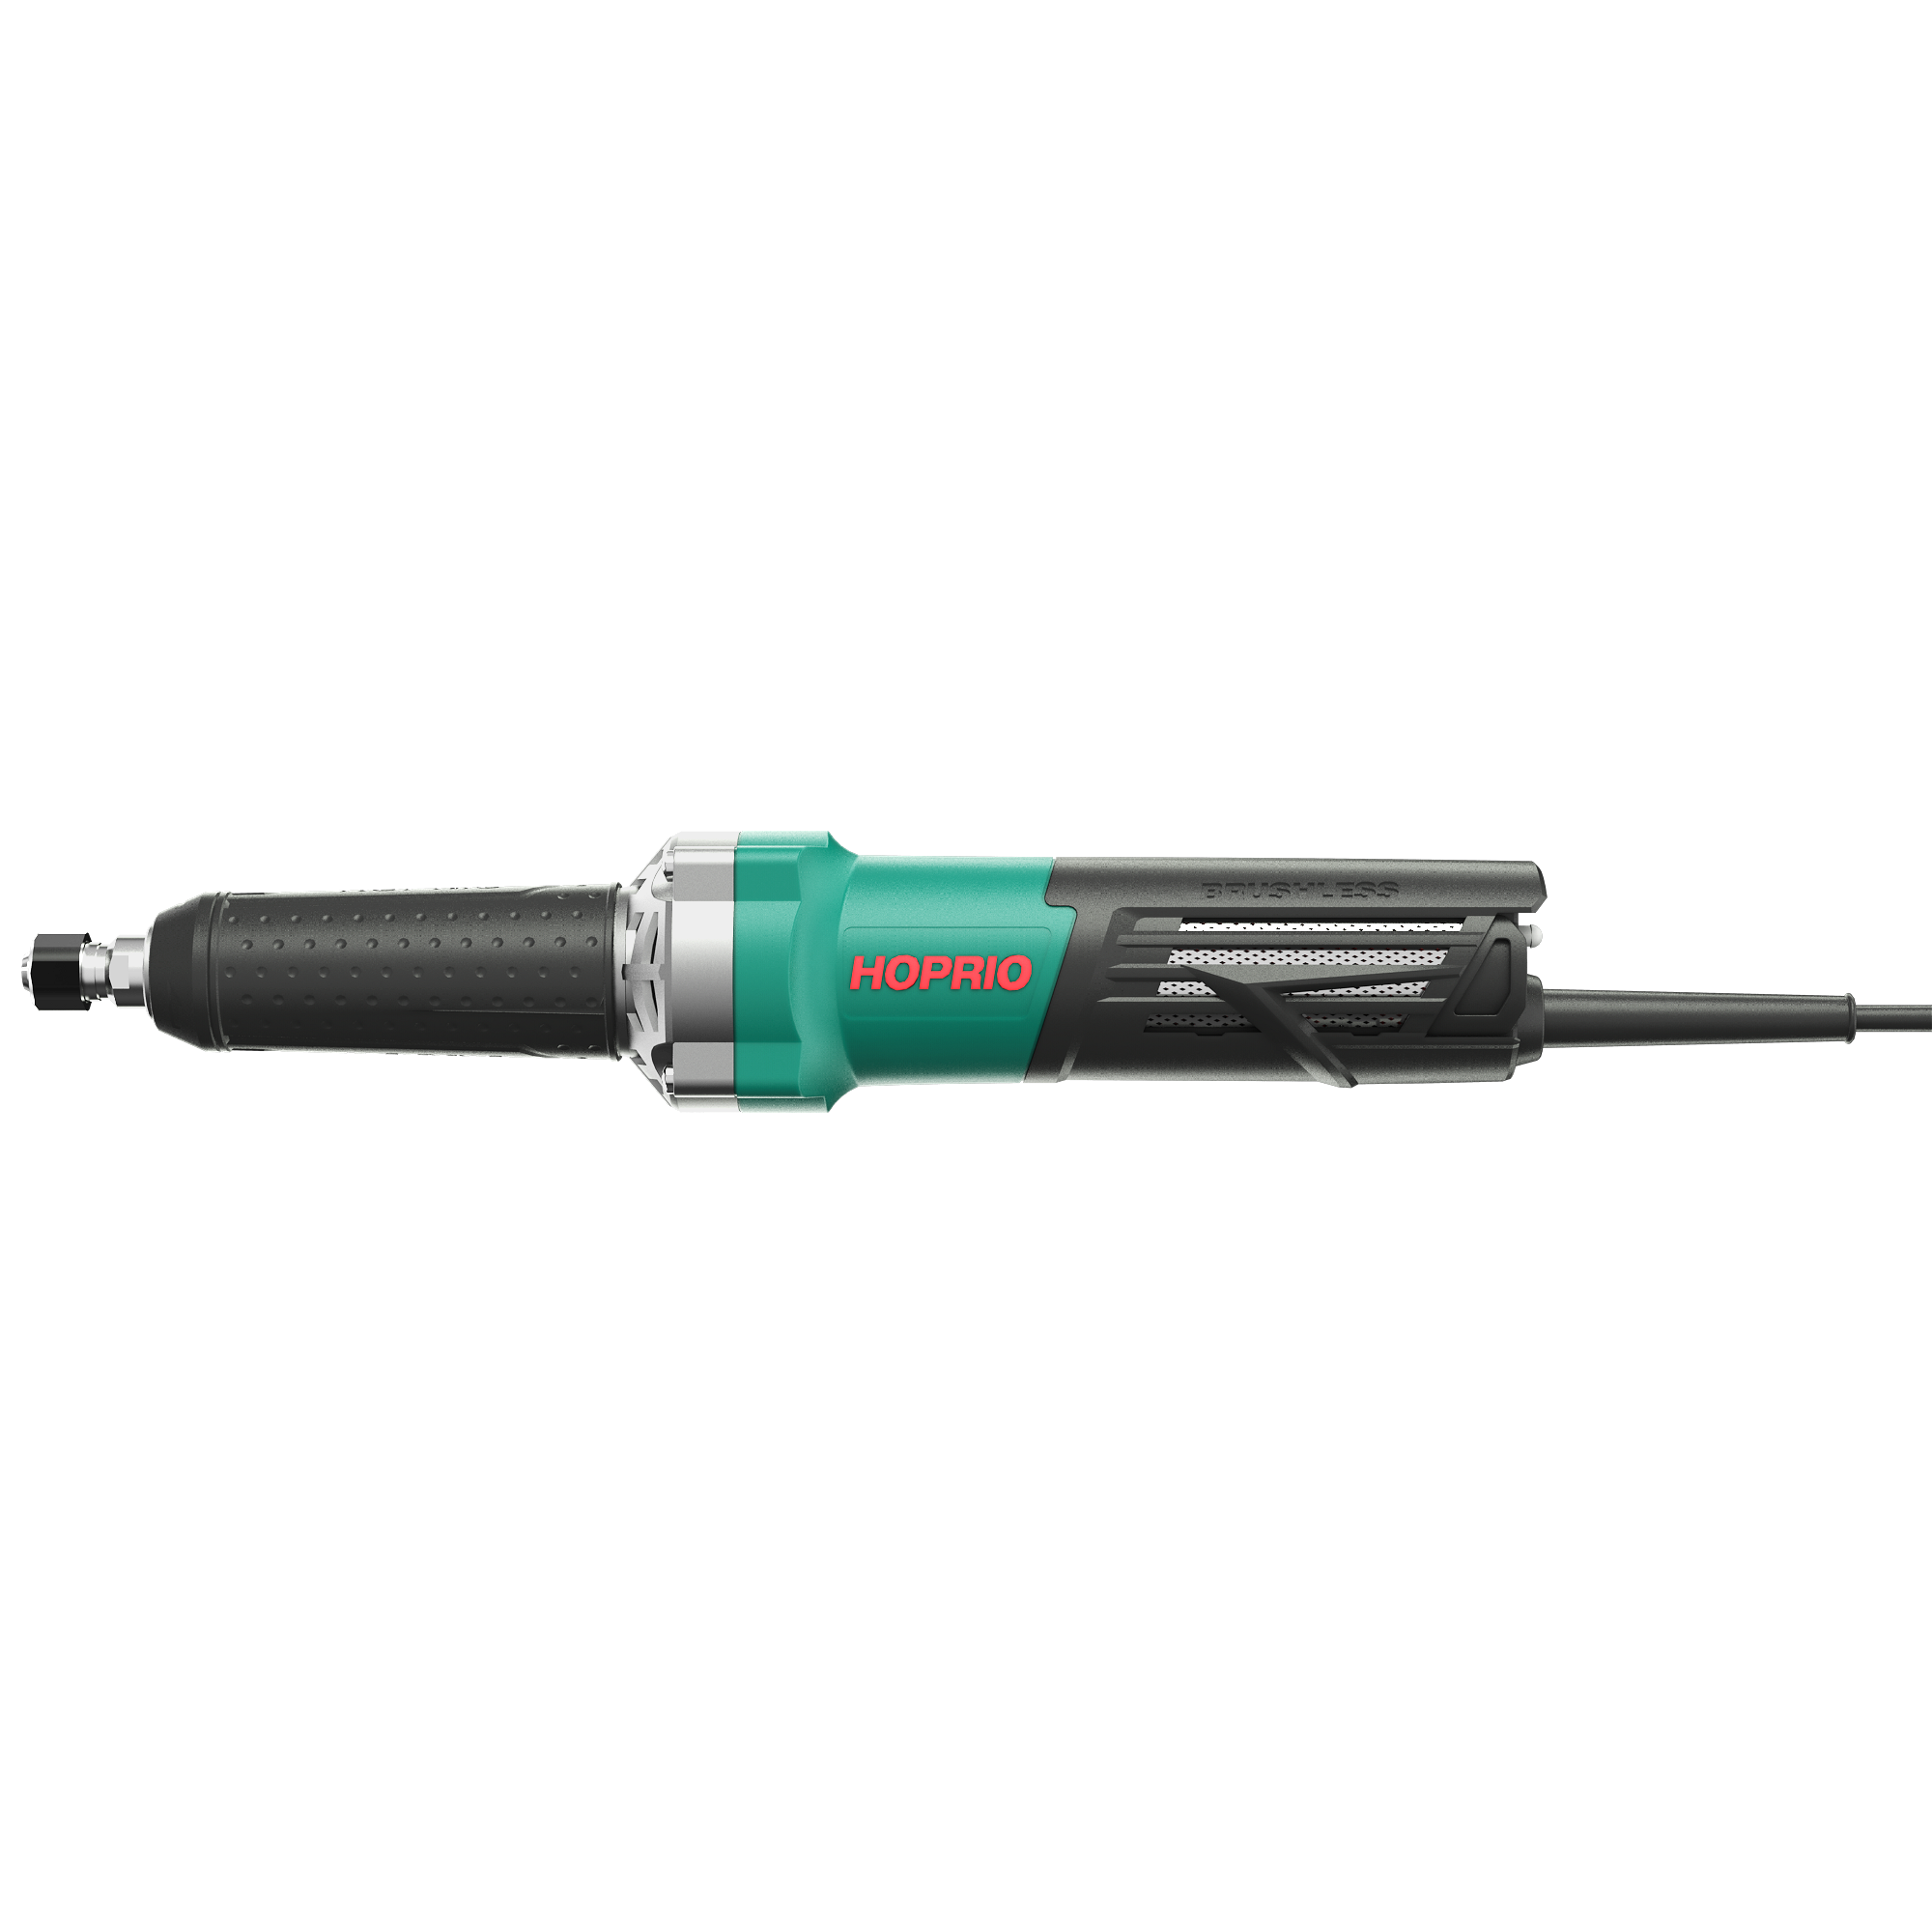
The Straight Grinder este soluția special concepută special pentru aplicații de șlefuire liniare, cu cuplu ridicat. Înțelegerea mecanicii interne, a configurațiilor de putere și a punctelor forte ale aplicațiilor specifice este esențială pentru echipele de achiziții și pentru managerii de magazine care doresc să optimizeze rentabilitatea investiției instrumentelor și siguranța operatorului.
Transfer liniar de putere: O polizor drept aliniază motorul și axul pe o singură axă, oferind un transfer direct de putere cu un cuplu ridicat, ideal pentru șlefuirea internă și îndepărtarea materialelor grele.
Specificitatea aplicației: Unește diferența dintre precizia de mare viteză a unui polizor cu matriță și îndepărtarea agresivă a materialului a unei polizoare unghiulare, excelând în special în fabricarea țevilor, lucrările de turnătorie și debavurarea adâncimii.
Compensații ale sursei de energie: alegerea între o polizor drepte electrică și un model pneumatic dictează cerințele de infrastructură a magazinului, limitele ciclului de lucru și costurile de întreținere pe termen lung.
Siguranță și conformitate: Evaluarea adecvată trebuie să țină cont de potrivirea vitezei axului, de ratingurile roților abrazive, de testarea la ralanti înainte de funcționare și de amortizarea vibrațiilor pentru a atenua riscurile de spargere a roții și oboseala operatorului.
Mecanica de bază: Cum funcționează un polizor drept
Alinierea motorului și a arborelui de transmisie
Caracteristica structurală definitorie a acestui instrument este alinierea paralelă a motorului, arborelui de antrenare și axului. Această configurație liniară elimină complet necesitatea angrenajelor conice, care sunt standard la polizoarele cu unghi drept. Roțile conice redirecționează puterea mecanică la un unghi de 90 de grade, provocând în mod inerent pierderi de energie mecanică, generând exces de căldură și creând un punct primar de defecțiune mecanică sub vibrații puternice. Prin îndepărtarea acestor angrenaje, sistemul de antrenare liniar asigură transferul puterii maxime a motorului direct către roata abrazivă.
Această abordare cu antrenare directă minimizează punctele interne de uzură și reduce întreținerea angrenajului. Rulmenții stau direct în spatele colțului sau arborelui filetat, ducând sarcina axială direct înapoi în carcasa exterioară robustă. Acest lucru face ca unealta să fie incredibil de rigidă. Atunci când un operator împinge cu putere într-un colț de oțel, arborele liniar rezistă la deformare mult mai bine decât un arbore angrenat în unghi drept, oferind un profil de sculă mai subțire, capabil să ajungă adânc în canalele metalice înguste fără a compromite integritatea structurală.
Cuplu vs. Dinamica vitezei
Există o relație mecanică strictă între viteza de rotație (RPM) și cuplu. Uneltele de șlefuit liniare funcționează de obicei la intervale mai mici de rpm, în general între 4.000 și 12.000 rpm. În schimb, uneltele mai mici de precizie rotesc până la 30.000 RPM. Această viteză mai mică acordă prioritate cuplului susținut față de rotația rapidă. Cuplul ridicat previne blocarea sau blocarea sculei la sarcini grele în timpul îndepărtării agresive a metalului.
Când un operator aplică o presiune axială puternică împotriva unei suduri de oțel groase, motorul trebuie să-și mențină forța de rotație pentru a menține tăierea abrazivă. Dacă o unealtă nu are cuplu, roata abrazivă se blochează în metal, RPM scade la zero, iar motorul consumă un amperaj masiv, care poate arde rapid înfășurările. Cuplul susținut asigură ca granulele abrazive să continue să se rupă și să expună noi muchii ascuțite, mai degrabă decât să se suprapună și să se frece pur și simplu de piesa de prelucrat.
Interacțiunea abrazivă și ratele de îndepărtare a materialului (MRR)
Microfizica procesului de măcinare dictează performanța generală și eficiența în atelier. Pe măsură ce roata abrazivă se învârte și intră în contact cu piesa de prelucrat, fiecare particulă abrazivă în mișcare acționează ca un instrument de tăiere minuscul, cu un singur punct. Aceste particule forfecă așchiile microscopice de metal. Orientarea liniară permite operatorilor să aplice presiune axială directă în linie dreaptă, maximizând adâncimea de tăiere a fiecărui granule abraziv.
Această geometrie permite utilizarea pietrelor de șlefuit mai mari, a roților cu clapete grele și a periilor dense de sârmă pentru a îndepărta agresiv metalul fără a se devia de pe suprafața de lucru. Rezultatul este o rată de îndepărtare a materialului (MRR) semnificativ mai mare în spații restrânse, comparativ cu orice altă unealtă portabilă. Puteți măsura MRR calculând volumul de metal îndepărtat pe minut, iar în aplicațiile cu găuri adânci, uneltele liniare depășesc în mod constant alternativele în unghi drept cu o marjă largă.
Straight Grinder vs Alternative: Definirea criteriilor de succes
Polizoare drepte vs. Polizoare unghiulare
Înțelegerea accesului și a geometriei este fundamentală atunci când alegeți dintre aceste două instrumente primare de fabricație. Polizoarele unghiulare utilizează o acțiune de tăiere perpendiculară, necesitând un spațiu liber mare deasupra suprafeței de lucru. O unealtă liniară utilizează o acțiune paralelă, extinzând abrazivul direct din mâinile operatorului. Aveți nevoie de o unealtă dreaptă pentru diametre interne adânci (DI), canale structurale înguste și vase închise. Polizoarele unghiulare pur și simplu nu pot ajunge în interiorul unei țevi de oțel de șase inci pentru a șlefui o trecere a rădăcinii.
Orientarea consumabilelor dictează, de asemenea, limitările de tăiere. Uneltele drepte utilizează pietre cilindrice, conuri abrazive și roți radiale cu clapete proiectate pentru modelarea interioară, pilirea și lustruirea găurilor. Polizoarele unghiulare se bazează pe discuri plate și subțiri. În timp ce polizoarele unghiulare rămân standardul absolut pentru tăierea metalului și amestecarea suprafețelor plane, uneltele drepte sunt strict optimizate pentru modelarea interioară și debavurarea grea. Încercarea de a utiliza un instrument drept pentru operațiunile standard de tăiere este extrem de ineficientă și periculoasă.
Polizoare drepte vs. Polizoare cu matriță
Confuzii frecvente înconjoară capacitatea de îndepărtare a dimensiunii și a materialului ale acestor instrumente. Polizoarele cu matriță sunt instrumente de mare viteză, cu cuplu redus, concepute pentru lustruire de precizie, debavurare ușoară și întreținere complicată a matriței. Uneltele drepte sunt cai de lucru cu cuplu mare și viteze mai mici, construite pentru oțel structural greu, îndepărtarea turnării grele și amestecarea agresivă a sudurilor. Folosirea unei mașini de șlefuit pentru a îndepărta zgura groasă de sudură va bloca imediat motorul și va distruge bavurile abrazive mici.
Diferențele de scule le separă și mai mult aplicațiile. Polizoarele cu matriță folosesc în mod obișnuit colțuri de 1/4 inch sau 6 mm concepute pentru a susține bavuri mici din carbură și puncte montate. Uneltele drepte au adesea axuri filetate robuste, cum ar fi 5/8'-11, sau sisteme de cleme mult mai mari. Acest design de arbore rezistent găzduiește abrazivi mai grei, cu diametru mai mare, necesari pentru îndepărtarea serioasă a metalului, asigurând că arborele nu se îndoaie sau nu se îndoaie
| puternică |
laterală |
sub |
presiune |
. |
| Die Grinder |
20.000 - 30.000 |
Debavurare de precizie, portare, lustruire |
Colier de 1/4' sau 6mm |
Scăzut |
| Polizor unghiular |
8.000 - 11.000 |
Slefuire suprafata plana, taiere metal |
Filet 5/8'-11 |
Mediu spre ridicat |
| Polizor drept |
4.000 - 12.000 |
Slefuire interioară a țevilor, strângere grea de turnătorie |
Filet 5/8'-11 sau colț mare |
Foarte sus |
Aplicații cheie pentru prelucrarea metalelor pentru polizoare drepte
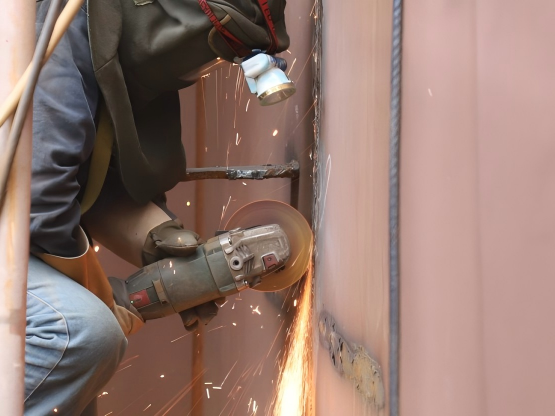
Fabricarea cilindrilor și conductelor interne
Construcția conductelor, fabricarea vaselor sub presiune și construcția personalizată de evacuare se bazează în mare măsură pe instrumentele de șlefuit liniare. Raza extinsă permite operatorilor să șlefuiască sudurile longitudinale și circumferențiale interne care rămân complet inaccesibile sculelor în unghi drept. La sudarea țevilor cu pereți grei conform standardelor API, trecerea rădăcinii interioare necesită adesea netezire pentru a asigura un flux adecvat de fluid și a trece testele nedistructive (NDT).
O Polizorul drept de mână oferă efectul de pârghie și atingerea necesare pentru a amesteca aceste cusături interne fără sudură, fără a tăia peretele țevii din jur. Operatorii pot introduce o roată cupă de tip 11 sau un con de rășină mare adânc în țeavă, aplicând o presiune puternică pentru a doborî rapid armătura de sudură. Această capacitate nu este negociabilă în sectorul petrolului și gazelor, unde geometria interioară a conductelor trebuie să fie perfectă.
Debavurare rezistentă, pregătirea suprafeței și pregătirea sudurii
Fabricarea din oțel structural necesită o pregătire extinsă și riguroasă a suprafeței. Operatorii folosesc polizoare liniare portabile pentru a teși marginile metalice groase înainte de sudare, asigurând o penetrare adecvată a sudurii. Ei efectuează o pregătire critică a suprafeței pentru a îndepărta calcarul dur, rugina grea și acoperirile vechi de pe canalele structurale adânci, cum ar fi grinzile în I și canalele în C, unde o protecție standard de șlefuire iese în cale.
După sudare, aceste unelte elimină eficient zgura grea, stropii și marginile ascuțite, pregătind structura metalică pentru vopsirea finală sau acoperirea cu pulbere. Când se fabrică grinzi de pod sau cadre pentru echipamente grele, abilitatea de a împinge o roată grea de sârmă într-un colț interior strâns de 90 de grade economisește ore de pilire și răzuire manuală.
Aplicații de curățare a turnării și turnătorie
Instalațiile de turnare a metalelor depind în întregime de unelte liniare cu cuplu mare pentru îndepărtarea materialului greu. Procesul riguros de „încărcare” implică îndepărtarea coloanelor mari, a porților și a liniei de despărțire din piese grele din fier, oțel sau aluminiu. Aceste bucăți de metal în exces sunt adesea localizate în interiorul cavităților adânci sau în geometrii complexe de turnare.
Cuplul susținut este obligatoriu pentru această aplicație agresivă. Unealta trebuie să treacă prin metal turnat gros, întărit, fără a bloca sau a supraîncălzi motorul. Fonta și fonta ductilă sunt notoriu de brutale pentru uneltele electrice, generând cantități masive de vibrații și căldură. O unealtă liniară cu o armătură rezistentă și cu acționare directă se ocupă de acest abuz mult mai bine decât orice alternativă cu angrenaj.
Evaluarea surselor de energie: polizor electric drept vs. pneumatic
Polizorul drept electric
Un Polizorul drept electric oferă un cuplu constant și fiabil sub sarcină grea și funcționează complet independent de infrastructura costisitoare a compresoarelor de aer. Puteți să-l conectați la prize industriale standard sau la generatoare portabile și să începeți să lucrați imediat, făcându-l ideal pentru lucrările pe teren, șantierele de lucru la distanță și montajul structural din oțel la înălțime înaltă, unde tragerea furtunurilor de aer grele reprezintă un pericol pentru siguranță.
Motoarele electrice moderne fără perii oferă o eficiență energetică excelentă și necesită mai puțină întreținere decât modelele mai vechi cu perii. Cu toate acestea, realitățile de implementare necesită o analiză atentă. Modelele electrice poartă o greutate mai mare a sculei datorită înfășurărilor dense ale motorului din cupru și electronicii interne. Sunt foarte sensibili la praful metalic conductiv, necesitând armături acoperite cu epoxi și rulmenți etanșați pentru longevitate în atelierele de fabricație. Operatorii trebuie, de asemenea, să monitorizeze eventuala suprasarcină termică în timpul ciclurilor continue, grele.
Polizoare drepte pneumatice (acționate cu aer).
Modelele pneumatice se laudă cu un raport putere/greutate mult superior, deoarece le lipsesc înfășurările grele de cupru. Motoarele cu aer funcționează mult mai rece decât cele electrice, deoarece aerul de evacuare în expansiune răcește activ mecanismele interne. Acest avantaj termic permite cicluri de funcționare de 100% în medii de producție continuă, cu volum mare, cum ar fi turnătorii și fabricile de producție grele. Operatorii se confruntă cu mai puțină oboseală datorită greutății mai mici.
În ciuda beneficiilor de performanță, cerințele de infrastructură ascunse complică adoptarea pneumatică. Pentru a funcționa corect, au nevoie de compresoare de aer cu șurub rotativ de mare capacitate, conducte rigide extinse și ungere în linie. Sistemele de aer comprimat sunt notoriu ineficiente din punct de vedere energetic în comparație cu energia electrică directă, întâmpinând adesea scăderi de presiune pe linie care afectează negativ performanța sculei la capătul unui furtun lung de aer. Umiditatea din conductele de aer poate provoca, de asemenea, ruginirea internă dacă sistemul nu dispune de uscătoare cu deshidratare adecvate.
Dimensiuni de evaluare tehnică pentru achiziții
Specificații RPM și ax
Potrivirea turației sculei cu abrazivul dorit este o cerință de siguranță care nu este negociabilă. Selectarea unei polizoare cu un RPM care depășește viteza maximă de siguranță a pietrei de șlefuit este o defecțiune critică de siguranță care duce la explozii catastrofale ale roții. Verificați întotdeauna dimensiunea filetului axului și turația maximă nominală înainte de a monta orice accesoriu.
Echipele de achiziții trebuie să se asigure că uneltele achiziționate se aliniază perfect cu cotele de viteză ale abrazivilor deja stocați în patul de scule. De asemenea, trebuie să luați în considerare Picioare de suprafață pe minut (SFPM). O roată cu diametru mare care se învârte la 8.000 rpm are o viteză la suprafață mult mai mare decât o roată cu diametru mic la același rpm. Viteza sculei trebuie să se potrivească cu viteza optimă de tăiere a cerealelor abrazive specifice utilizate.
Selecția abrazivă specifică materialului
Materialul piesei de prelucrat dictează alegerea abrazivului și specificațiile necesare pentru scule. Măcinarea oțelului moale necesită abrazivi diferiți în comparație cu oțelul inoxidabil sau aluminiu. Aluminiul este moale și gomos, necesitând adesea roți specializate sau lubrifianți de ceară pentru a preveni încărcarea abrazivului și glazura.
Oxid de aluminiu: alegerea standard pentru șlefuirea oțelului carbon și a feroneriei generale. Se fracturează bine sub presiune puternică pentru a continua să taie.
Zirconiu Alumină: Excelent pentru oțel inoxidabil și aliaje de înaltă rezistență. Se ține mai bine la căldură mare și la măcinare agresivă.
Alumină ceramică: Oferă cele mai mari rate absolute de îndepărtare a materialului pe oțel întărit și placa de blindaj, deși necesită o presiune semnificativă în jos pentru a funcționa corect.
Carbură de siliciu: abrazivul de bază pentru metale neferoase precum aluminiu, alamă și titan, împiedicând încărcarea roții cu așchii de metal moi.
Ergonomie și control al operatorului
Designul modern al polizorului acordă prioritate siguranței, controlului și confortului operatorului pe termen lung. Întrerupătoarele cu palete cu blocare de siguranță (întrerupătoare pentru om mort) previn pornirile accidentale dacă unealta este scăpată. Carcasele extinse permit controlul sigur cu două mâini, oferind pârghia necesară pentru a combate cuplul de rotație atunci când se plonjează într-o țeavă.
Mânerele laterale anti-vibrații și sistemele interne de amortizare sunt esențiale pentru a reduce Sindromul Vibrației Mână-Brat (HAVS) în timpul utilizării prelungite. HAVS provoacă leziuni permanente ale nervilor și articulațiilor, adesea denumite „degetul alb”. Uneltele echipate cu flanșe de autoechilibrare și zone de prindere cauciucate reduc semnificativ vibrațiile transferate către mâinile operatorului, prelungind timpul de lucru în siguranță.
Compatibilitatea consumabilelor și gestionarea stocurilor
Alegerea dimensiunii axului are un impact direct asupra disponibilității consumabilelor și eficienței atelierului. Standardizarea axurilor de scule într-o unitate reduce complexitatea inventarului de abrazivi. Menținerea unei dimensiuni unificate a arborelui înseamnă mai puține roți nepotrivite, procese de achiziție simplificate și mai puțină confuzie pentru operatori.
Atunci când toate polizoarele liniare dintr-un magazin acceptă aceleași conuri și dopuri filetate de 5/8'-11, eliminați riscul ca operatorii să încerce să modifice abrazivi incompatibili pentru a se potrivi cu unealta greșită. Această standardizare previne modificările periculoase pe teren, cum ar fi găurirea orificiului arborelui unei pietre de șlefuit, care distruge integritatea structurală și garantarea unei structuri reduse a structurii.
Riscuri de implementare și conformitate cu siguranță
Atenuarea riscurilor de spargere a roților
O explozie a roții cauzată de viteză excesivă, deteriorări fizice sau montare necorespunzătoare este un eveniment catastrofal care trimite schije de mare viteză peste podea. Verificările obligatorii de siguranță sunt vitale. Operatorii trebuie să urmeze un protocol strict înainte de a apăsa trăgaciul pe o roată nouă.
Inspectați roata vizual pentru orice așchii, fisuri sau semne de degradare chimică.
Efectuați „Testul inelului” pentru roțile vitrificate atingând ușor roata cu un mâner nemetalic. Ascultă un sunet clar; o bufnitură surdă indică o crăpătură interioară ascunsă.
Verificați că valoarea RPM imprimată pe blotter-ul roții este egală cu sau mai mare decât RPM maximă la viteza liberă a sculei.
Asigurați-vă plasarea corectă a capacului de protecție și folosiți flanșele de montare corecte fără a strânge excesiv piulița arborelui.
Efectuați un test obligatoriu de funcționare în gol de 30 de secunde într-o direcție sigură, departe de personal, înainte de a aplica unealta pe piesa de prelucrat.
Gestionarea oboselii și reculului operatorului
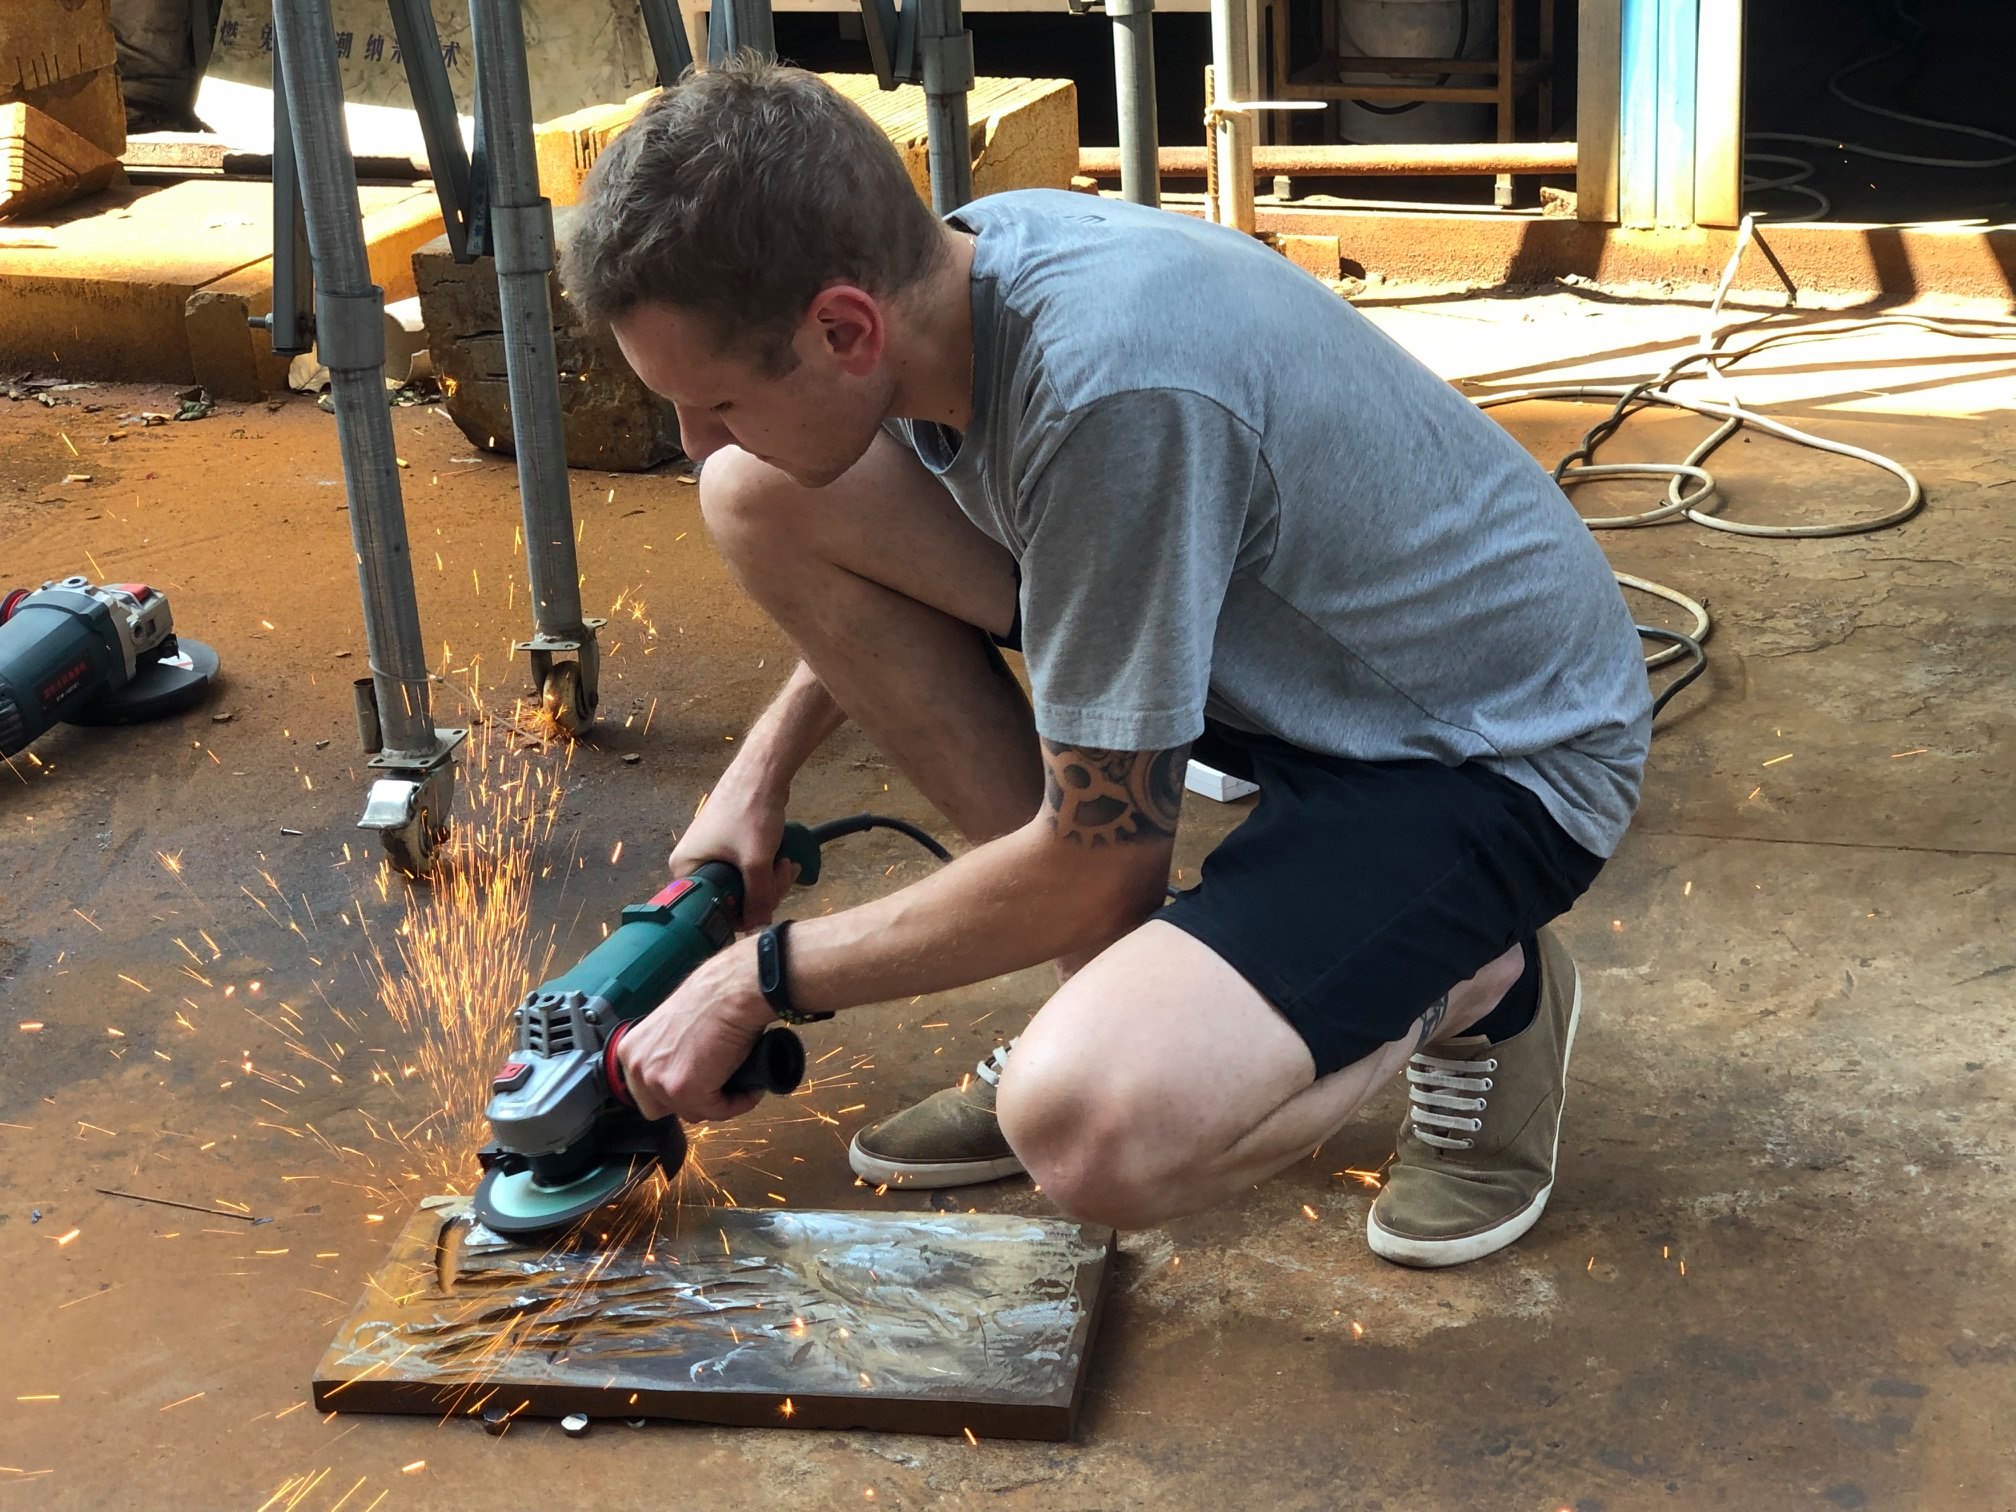
Operarea polizoarelor liniare cu cuplu mare necesită rezistență fizică și conștientizare strictă a situației. Recul poate apărea violent dacă discul de șlefuit se blochează într-un colț strâns, se prinde de o margine de metal zimțată sau cade într-un gol din piesa de prelucrat. Strategiile de atenuare includ menținerea unei poziții corecte și echilibrate, cu picioarele depărtate la lățimea umerilor și menținerea instrumentului sub înălțimea umerilor.
Operatorii trebuie să înțeleagă tracțiunea de rotație a sculei pentru a anticipa mișcările bruște. Folosiți echipament complet de protecție personală (EIP), inclusiv mănuși grele din piele, un ecran complet pentru față purtat peste ochelari de protecție și îmbrăcăminte rezistentă la flacără. Implementați cicluri de odihnă obligatorii sau furnizați mănuși care atenuează vibrațiile pentru a gestiona oboseala în timpul schimburilor grele de șlefuire, asigurându-vă că operatorii mențin o prindere fermă și controlată în orice moment.
Concluzie
Auditează-ți actualul nivel de fabricație pentru a identifica blocajele specifice în șlefuirea țevilor interioare, pregătirea sudurii sau turnarea în cazul în care sculele în unghi drept eșuează.
Standardizați-vă inventarul de abrazivi prin potrivirea dimensiunilor filetului arborelui pentru toate uneltele de șlefuit pentru a preveni modificările periculoase pe teren.
Implementați un test de apel zilnic obligatoriu și un protocol de funcționare inactiv de 30 de secunde pentru toți operatorii înainte de a începe orice activitate de îndepărtare a metalelor.
Programați o demonstrație la fața locului pentru a testa ergonomia sculei, nivelurile de vibrații și ratele reale de îndepărtare a materialului în condițiile specifice ale magazinului dvs.
FAQ
Î: Care este diferența dintre o polizor drept și o polizor cu matriță?
R: O mașină de șlefuit cu matriță este o unealtă de mare viteză, cu cuplu redus, concepută pentru lustruire de precizie și debavurare ușoară folosind clede mici. Un polizor drept este o unealtă cu viteză mai mică, cu cuplu mare, construită pentru îndepărtarea agresivă a materialului, amestecarea grea a sudurilor și curățarea turnării folosind fusuri filetate mai mari.
Î: Puteți folosi o râșniță dreaptă electrică pentru tăierea metalului?
R: Nu. Polizoarele drepte sunt optimizate pentru modelarea interioară, șlefuirea și debavurarea folosind pietre cilindrice sau roți cu clapete. Nu sunt proiectate pentru operațiuni standard de întrerupere. Polizoarele unghiulare sunt instrumentul corect pentru tăierea metalului cu discuri abrazive plate.
Î: Care sunt cele mai obișnuite materiale abrazive folosite pe o polizor drepte de mână?
R: abrazivi obișnuiți includ pietre de șlefuit cilindrice, conuri abrazive, roți radiale cu clapete și perii de sârmă rezistente. Aceste accesorii au o formă specială pentru a gestiona diametrele interne, canalele adânci și sarcinile grele de pregătire a suprafețelor.
Î: Cum determinați turația corectă pentru o roată de polizor drept?
R: Verificați întotdeauna eticheta producătorului de pe roata abrazivă. Valoarea maximă a RPM de siguranță imprimată pe roată trebuie să fie egală cu sau mai mare decât viteza maximă de rotație liberă a mașinii de șlefuit. Nu montați niciodată o roată cu o viteză mai mică.
Î: De ce să alegeți o râșniță dreaptă pneumatică în locul uneia electrice?
R: Polizoarele pneumatice drepte oferă un raport putere-greutate superior și funcționează mai rece, permițând cicluri de funcționare de 100% în medii de producție continuă, cum ar fi turnătorii. Cu toate acestea, au nevoie de infrastructură scumpă a compresoarelor de aer și de uleiuri în linie pentru a funcționa eficient.
Î: Ce echipament de siguranță și verificări prealabile sunt necesare atunci când se lucrează cu o polizor drept în prelucrarea metalelor?
R: Operatorii trebuie să poarte mănuși grele, o protecție facială, ochelari de protecție și protecție pentru auz. Verificările prealabile includ verificarea valorilor RPM, efectuarea unui „Test de inel” pe roțile vitrificate, asigurarea că dispozitivele de protecție sunt sigure și efectuarea unui test de ralanti de 30 de secunde într-o direcție sigură.