งานโลหะทางอุตสาหกรรมและการผลิตทำให้ผู้ปฏิบัติงานเผชิญกับความท้าทายทางเรขาคณิตที่เฉพาะเจาะจงสูงอย่างต่อเนื่อง การบรรลุอัตราการขจัดวัสดุที่สูงภายในพื้นที่จำกัด กระบอกสูบลึก หรือมุมที่ซับซ้อนนั้นเป็นเรื่องยากอย่างไม่น่าเชื่อ เมื่อไม่สามารถติดตั้งเครื่องมือมุมขวามาตรฐานได้ ผู้ปฏิบัติงานมักเผชิญกับการเชื่อมภายใน ช่องหล่อแบบลึก และท่อภายในแคบซึ่งต้องการการเจียรที่รุนแรง แต่อุปกรณ์ทั่วไปไม่สามารถเข้าถึงได้โดยสิ้นเชิง
การใช้เครื่องมือที่ไม่ถูกต้องสำหรับงานเหล่านี้ทำให้เกิดปัญหาคอขวดในการดำเนินงานอย่างมาก เครื่องเจียรไฟฟ้าไม่มีระยะห่างทางกายภาพที่จำเป็นสำหรับงานท่อภายใน เนื่องจากมีตัวเรือนเฟืองตั้งฉาก เครื่องเจียรแม่พิมพ์มาตรฐาน แม้ว่าจะมีขนาดกะทัดรัด แต่ก็ขาดแรงบิดที่ยั่งยืนที่จำเป็นสำหรับการกำจัดรอยเชื่อมหนักหรือสเกลโรงสีหนา ความไม่ตรงกันนี้ทำให้ผู้ปฏิบัติงานใช้เครื่องมือที่มีขนาดไม่เท่ากัน ส่งผลให้เวลาแรงงานเพิ่มขึ้นอย่างมาก วัสดุสิ้นเปลืองสึกหรออย่างรวดเร็ว มอเตอร์หยุดทำงาน และพื้นผิวสำเร็จที่ไม่สอดคล้องกันอย่างมาก
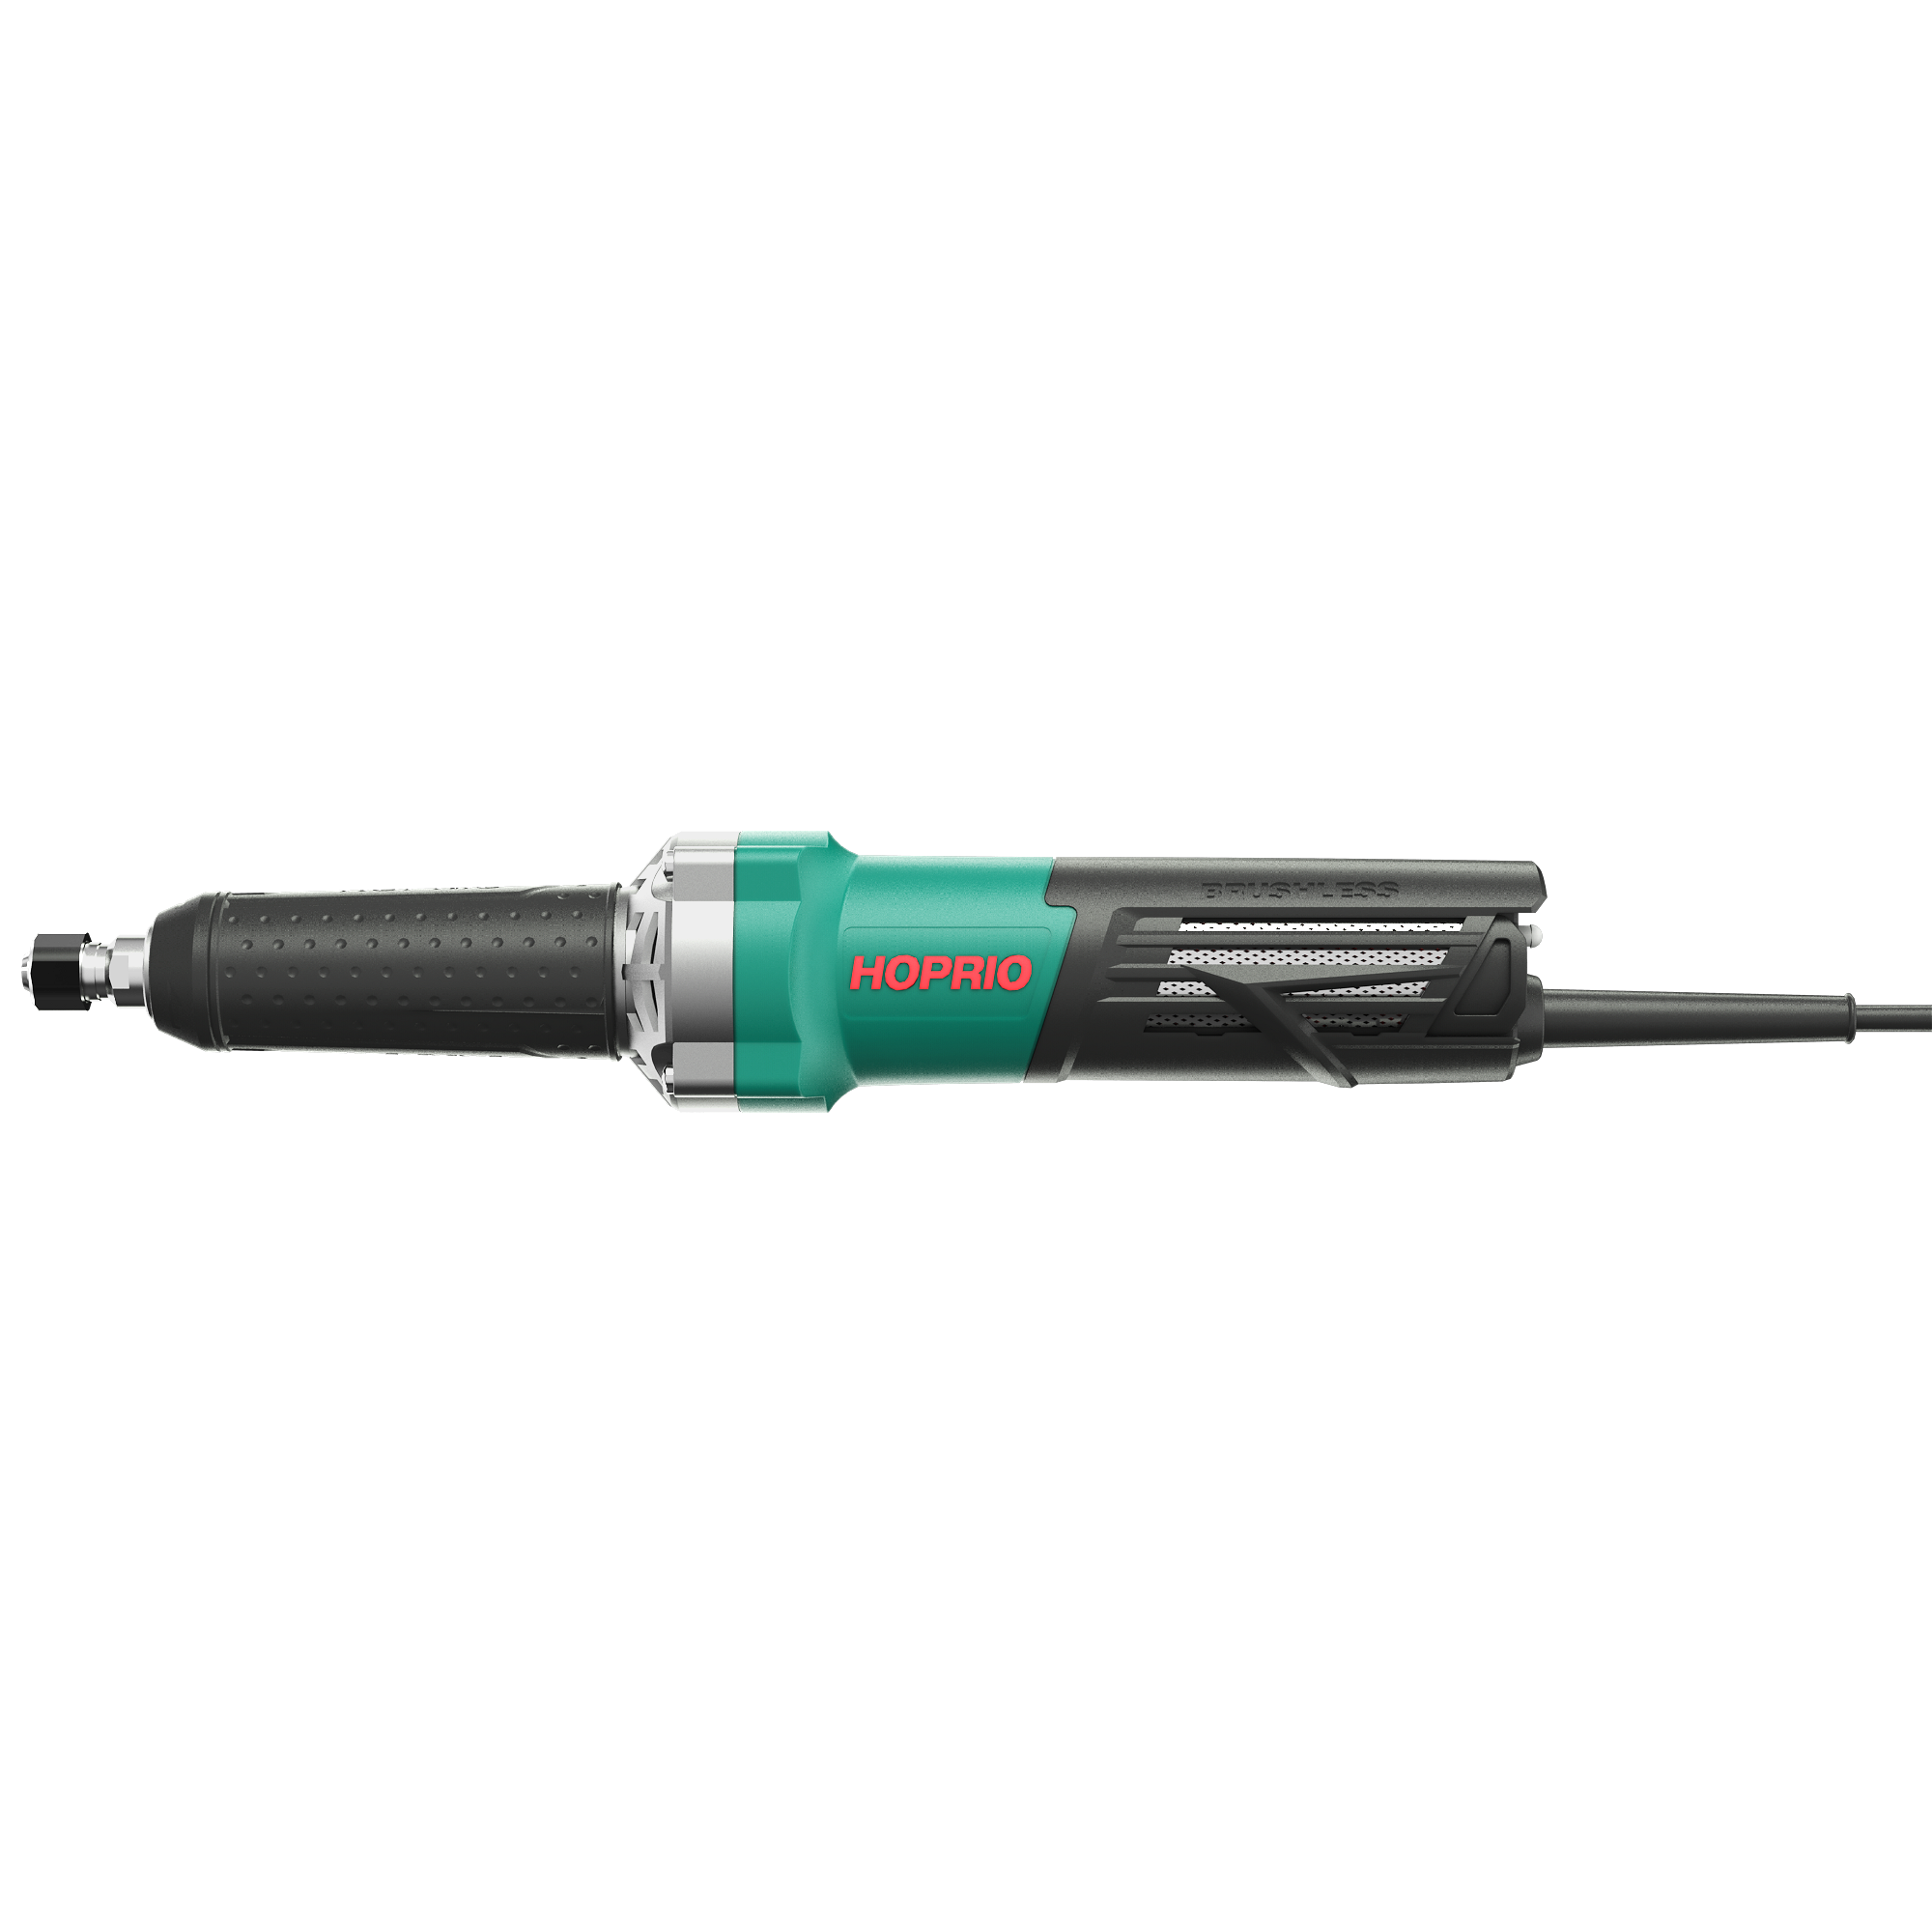
ที่ เครื่องเจียรตรง เป็นโซลูชันที่สร้างขึ้นตามวัตถุประสงค์ซึ่งได้รับการออกแบบทางวิศวกรรมโดยเฉพาะสำหรับงานเจียรเชิงเส้นที่มีแรงบิดสูง การทำความเข้าใจกลไกภายใน การกำหนดค่าพลังงาน และจุดแข็งในการใช้งานเฉพาะเป็นสิ่งสำคัญสำหรับทีมจัดซื้อและผู้จัดการร้านค้าที่ต้องการเพิ่มประสิทธิภาพ ROI ของเครื่องมือและความปลอดภัยของผู้ปฏิบัติงาน
การถ่ายโอนพลังงานเชิงเส้น: เครื่องเจียรตรงจะจัดตำแหน่งมอเตอร์และสปินเดิลบนแกนเดียว ให้การถ่ายโอนพลังงานโดยตรงและแรงบิดสูง เหมาะสำหรับการเจียรภายในและการขจัดวัสดุที่มีน้ำหนักมาก
ความจำเพาะในการใช้งาน: มันเชื่อมช่องว่างระหว่างความแม่นยำความเร็วสูงของเครื่องบดแม่พิมพ์กับการขจัดวัสดุที่รุนแรงของเครื่องบดมุม โดยเฉพาะอย่างยิ่งในการผลิตท่อ งานหล่อ และการ งานลบคมแบบเจาะลึก
ข้อเสียของแหล่งพลังงาน: การเลือกระหว่างเครื่องเจียรไฟฟ้าแบบตรงและรุ่นนิวแมติกจะกำหนดข้อกำหนดด้านโครงสร้างพื้นฐานของโรงงาน ขีดจำกัดรอบการทำงาน และค่าบำรุงรักษาระยะยาว
ความปลอดภัยและการปฏิบัติตามข้อกำหนด: การประเมินที่เหมาะสมต้องคำนึงถึงการจับคู่ความเร็วของสปินเดิล พิกัดของล้อที่มีฤทธิ์กัดกร่อน การทดสอบรอบเดินเบาก่อนการปฏิบัติงาน และการลดแรงสั่นสะเทือนเพื่อลดความเสี่ยงที่ล้อจะระเบิดและความเหนื่อยล้าของผู้ปฏิบัติงาน
กลศาสตร์หลัก: วิธีการทำงานของเครื่องเจียรแบบตรง
การจัดตำแหน่งมอเตอร์และเพลาขับ
ลักษณะทางโครงสร้างของเครื่องมือนี้คือการจัดตำแหน่งขนานของมอเตอร์ เพลาขับ และสปินเดิล โครงสร้างเชิงเส้นนี้ช่วยลดความจำเป็นในการใช้เฟืองดอกจอกซึ่งเป็นอุปกรณ์มาตรฐานในเครื่องเจียรมุมฉากโดยสิ้นเชิง เฟืองดอกจอกเปลี่ยนเส้นทางกำลังกลในมุม 90 องศา ทำให้เกิดการสูญเสียพลังงานกลโดยธรรมชาติ ทำให้เกิดความร้อนส่วนเกิน และสร้างจุดหลักของความล้มเหลวทางกลไกภายใต้การสั่นสะเทือนที่รุนแรง ด้วยการถอดเกียร์เหล่านี้ ระบบขับเคลื่อนเชิงเส้นทำให้มั่นใจได้ว่ากำลังมอเตอร์สูงสุดจะถ่ายโอนไปยังล้อขัดโดยตรง
วิธีการขับเคลื่อนโดยตรงนี้ช่วยลดจุดสึกหรอภายในและลดการบำรุงรักษาเกียร์ ตลับลูกปืนจะอยู่ด้านหลังคอลเล็ตหรือสปินเดิลแบบเกลียวโดยตรง โดยจะรับภาระตามแนวแกนกลับเข้าไปในตัวเรือนด้านนอกที่แข็งแกร่ง ทำให้เครื่องมือมีความแข็งแกร่งอย่างไม่น่าเชื่อ เมื่อผู้ปฏิบัติงานดันเข้าไปในมุมเหล็กอย่างแรง เพลาเชิงเส้นตรงจะต้านทานการโก่งตัวได้ดีกว่าเพลามุมขวาที่มีเฟืองเกียร์ ทำให้มีโปรไฟล์เครื่องมือที่บางกว่า สามารถเข้าถึงลึกเข้าไปในช่องโลหะแคบๆ โดยไม่กระทบต่อความสมบูรณ์ของโครงสร้าง
แรงบิดกับไดนามิกความเร็ว
มีความสัมพันธ์ทางกลที่เข้มงวดระหว่างความเร็วรอบ (RPM) และแรงบิด โดยทั่วไปแล้วเครื่องมือเจียรเชิงเส้นจะทำงานที่ช่วง RPM ต่ำกว่า โดยทั่วไปจะอยู่ระหว่าง 4,000 ถึง 12,000 RPM ในทางตรงกันข้าม เครื่องมือที่มีความแม่นยำขนาดเล็กจะหมุนได้ถึง 30,000 RPM ความเร็วที่ต่ำกว่านี้ให้ความสำคัญกับแรงบิดที่คงอยู่มากกว่าการหมุนอย่างรวดเร็ว แรงบิดสูงช่วยป้องกันไม่ให้เครื่องมือหยุดทำงานหรือกระแทกภายใต้ภาระหนักในระหว่างการขจัดโลหะอย่างรุนแรง
เมื่อผู้ปฏิบัติงานใช้แรงกดตามแนวแกนหนักกับการเชื่อมเหล็กหนา มอเตอร์จะต้องคงแรงหมุนไว้เพื่อรักษาการตัดที่มีฤทธิ์กัดกร่อน หากเครื่องมือไม่มีแรงบิด ล้อขัดจะเกาะติดกับโลหะ RPM จะลดลงเหลือศูนย์ และมอเตอร์จะดึงกระแสไฟฟ้าจำนวนมาก ซึ่งจะทำให้ขดลวดไหม้ได้อย่างรวดเร็ว แรงบิดที่สม่ำเสมอช่วยให้มั่นใจได้ว่าเม็ดขัดยังคงแตกหักและเผยให้เห็นขอบคมใหม่ๆ แทนที่จะเคลือบทับและถูกับชิ้นงาน
ปฏิกิริยาการเสียดสีและอัตราการกำจัดวัสดุ (MRR)
ฟิสิกส์ระดับจุลภาคของกระบวนการเจียรจะกำหนดประสิทธิภาพและประสิทธิภาพโดยรวมในโรงงาน ในขณะที่ล้อขัดหมุนและสัมผัสกับชิ้นงาน อนุภาคที่มีฤทธิ์กัดกร่อนแต่ละชิ้นที่เคลื่อนที่จะทำหน้าที่เป็นเครื่องมือตัดขนาดเล็กจุดเดียว อนุภาคเหล่านี้จะตัดเศษโลหะขนาดเล็กมากออกไป การวางแนวเชิงเส้นช่วยให้ผู้ปฏิบัติงานใช้แรงกดตามแนวแกนโดยตรงเป็นเส้นตรง เพื่อเพิ่มความลึกในการตัดของเม็ดขัดแต่ละเม็ดให้สูงสุด
รูปทรงนี้ช่วยให้สามารถใช้หินเจียรขนาดใหญ่กว่า ล้อแผ่นพับที่มีน้ำหนักมาก และแปรงลวดหนา เพื่อขจัดโลหะออกอย่างรุนแรงโดยไม่เบนออกจากพื้นผิวการทำงาน ผลลัพธ์ที่ได้คืออัตราการกำจัดวัสดุ (MRR) ที่สูงขึ้นอย่างมากในพื้นที่จำกัด เมื่อเทียบกับเครื่องมือมือถืออื่นๆ คุณสามารถวัด MRR ได้โดยการคำนวณปริมาตรของโลหะที่ดึงออกต่อนาที และในการใช้งานเจาะลึก เครื่องมือเชิงเส้นตรงจะมีประสิทธิภาพเหนือกว่าทางเลือกอื่นที่ทำมุมฉากด้วยระยะขอบที่กว้างอย่างสม่ำเสมอ
เครื่องเจียรตรงกับทางเลือกอื่น: การกำหนดเกณฑ์ความสำเร็จ
เครื่องเจียรตรงกับเครื่องเจียรมุม
การทำความเข้าใจการเข้าถึงและเรขาคณิตเป็นพื้นฐานในการเลือกระหว่างเครื่องมือประดิษฐ์หลักทั้งสองนี้ เครื่องเจียรไฟฟ้าใช้การตัดในแนวตั้งฉาก โดยต้องมีระยะห่างที่กว้างเหนือพื้นผิวการทำงาน เครื่องมือเชิงเส้นตรงใช้การทำงานแบบขนาน โดยขยายสารขัดถูออกจากมือของผู้ปฏิบัติงานโดยตรง คุณต้องมีเครื่องมือแบบตรงสำหรับเส้นผ่านศูนย์กลางภายในลึก (ID), ช่องโครงสร้างแคบ และภาชนะปิด เครื่องเจียรไฟฟ้าไม่สามารถเข้าถึงภายในท่อเหล็กขนาด 6 นิ้วเพื่อเจียรรูตได้
การวางแนววัสดุสิ้นเปลืองยังกำหนดข้อจำกัดในการตัดอีกด้วย เครื่องมือแบบตรงใช้หินทรงกระบอก กรวยขัด และล้อแผ่นพับแนวรัศมีที่ออกแบบมาสำหรับการปรับรูปร่างภายใน การตะไบ และการขัดเจาะ เครื่องเจียรไฟฟ้าอาศัยจานแบนและบาง แม้ว่าเครื่องเจียรมุมยังคงเป็นมาตรฐานสูงสุดสำหรับการตัดโลหะและการผสมพื้นผิวเรียบ เครื่องมือแบบตรงได้รับการปรับปรุงประสิทธิภาพอย่างเคร่งครัดสำหรับการปรับรูปทรงภายในและการขัดหยาบอย่างหนัก การพยายามใช้เครื่องมือแบบตรงสำหรับการตัดมาตรฐานนั้นไม่มีประสิทธิภาพและเป็นอันตรายอย่างมาก
เครื่องเจียรแบบตรงกับเครื่องเจียรแบบ Die
ความสับสนบ่อยครั้งเกี่ยวกับความสามารถในการกำจัดตะกรันและวัสดุของเครื่องมือเหล่านี้ เครื่องเจียรแม่พิมพ์เป็นเครื่องมือความเร็วสูง แรงบิดต่ำ ออกแบบมาเพื่อการขัดเงาที่แม่นยำ การขัดลบคมเล็กน้อย และการบำรุงรักษาแม่พิมพ์ที่ซับซ้อน เครื่องมือแบบตรงคือเครื่องมือที่ใช้แรงบิดสูง ความเร็วต่ำ สร้างขึ้นสำหรับเหล็กโครงสร้างหนัก การถอดแบบหล่อหนัก และการเชื่อมผสมที่รุนแรง การใช้เครื่องเจียรเพื่อขจัดตะกรันจากการเชื่อมที่หนาจะทำให้มอเตอร์หยุดทำงานทันทีและทำลายเสี้ยนที่มีฤทธิ์กัดกร่อนขนาดเล็ก
ความแตกต่างของเครื่องมือทำให้การใช้งานแยกจากกันมากขึ้น โดยทั่วไปแล้ว เครื่องเจียร์จะใช้ปลอกรัดขนาด 1/4 นิ้วหรือ 6 มม. ซึ่งออกแบบมาเพื่อจับเสี้ยนคาร์ไบด์ขนาดเล็กและจุดยึด เครื่องมือแบบตรงมักมีสปินเดิลแบบเกลียวที่แข็งแกร่ง เช่น 5/8'-11 หรือระบบคอลเล็ตที่มีขนาดใหญ่กว่ามาก การออกแบบสปินเดิลสำหรับงานหนักนี้รองรับสารขัดถูที่มีเส้นผ่านศูนย์กลางใหญ่กว่าและหนักกว่าซึ่งจำเป็นสำหรับการขจัดโลหะอย่างรุนแรง ทำให้มั่นใจได้ว่าเพลาจะไม่งอหรือหักภายใต้แรงกดด้านข้างที่หนักหน่วง
| ประเภทเครื่องมือ |
ช่วง RPM โดย ทั่วไป |
การใช้งานหลัก |
สปินเดิล/ขนาดคอลเล็ต |
ระดับแรงบิด |
| เครื่องบดตาย |
20,000 - 30,000 |
การขัดสีที่แม่นยำ การเคลื่อนย้าย การขัดเงา |
คอลเลท 1/4' หรือ 6 มม |
ต่ำ |
| เครื่องเจียร |
8,000 - 11,000 |
การเจียรผิวเรียบ, การตัดโลหะ |
5/8'-11 เกลียว |
ปานกลางถึงสูง |
| เครื่องเจียรตรง |
4,000 - 12,000 |
การบดท่อภายใน การบดอัดโลหะหนักในโรงหล่อ |
เกลียว 5/8'-11 หรือคอลเลทขนาดใหญ่ |
สูงมาก |
การใช้งานโลหะที่สำคัญสำหรับเครื่องเจียรตรง
การผลิตกระบอกสูบและท่อภายใน
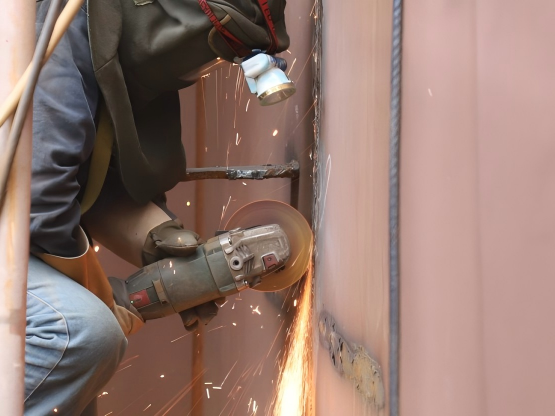
การก่อสร้างท่อ การผลิตภาชนะรับความดัน และการสร้างไอเสียตามสั่งต้องอาศัยเครื่องมือเจียรเชิงเส้นเป็นอย่างมาก ระยะยื่นที่ขยายช่วยให้ผู้ปฏิบัติงานสามารถเจียรรอยเชื่อมตามยาวและเส้นรอบวงภายในที่เครื่องมือมุมฉากไม่สามารถเข้าถึงได้โดยสิ้นเชิง เมื่อเชื่อมท่อผนังหนักเข้ากับมาตรฐาน API การผ่านรูทภายในมักจะต้องมีการปรับให้เรียบเพื่อให้แน่ใจว่าการไหลของของไหลเหมาะสม และผ่านการทดสอบแบบไม่ทำลาย (NDT)
ก เครื่องเจียรแนวตรงแบบมือถือ ให้แรงยกที่จำเป็นและระยะเอื้อมเพื่อผสมผสานตะเข็บภายในเหล่านี้ได้อย่างลงตัว โดยไม่ต้องเซาะผนังท่อโดยรอบ ผู้ปฏิบัติงานสามารถดันล้อถ้วย Type 11 หรือกรวยเรซิ่นอยด์ขนาดใหญ่ลึกเข้าไปในท่อ โดยใช้แรงดันหนักเพื่อทำให้การเสริมแรงของการเชื่อมล้มลงอย่างรวดเร็ว ความสามารถนี้ไม่สามารถต่อรองได้ในภาคน้ำมันและก๊าซ ซึ่งรูปทรงของท่อภายในจะต้องไม่มีที่ติ
การขัดลบคมสำหรับงานหนัก การเตรียมพื้นผิว และการเตรียมการเชื่อม
การผลิตเหล็กโครงสร้างต้องมีการเตรียมพื้นผิวที่กว้างขวางและเข้มงวด ผู้ปฏิบัติงานใช้เครื่องเจียรแนวตรงแบบมือถือเพื่อเอียงขอบโลหะหนาก่อนการเชื่อม เพื่อให้มั่นใจว่าการเชื่อมทะลุได้อย่างเหมาะสม พวกเขาดำเนินการเตรียมพื้นผิวที่สำคัญเพื่อกำจัดตะกรันแข็ง สนิมหนัก และสารเคลือบเก่าออกจากช่องโครงสร้างลึก เช่น I-beam และ C-channel ซึ่งมีตัวป้องกันการเจียรมาตรฐานขวางทาง
หลังการเชื่อม เครื่องมือเหล่านี้จะขจัดตะกรันหนัก สะเก็ด และขอบคมได้อย่างมีประสิทธิภาพ เพื่อเตรียมโครงสร้างโลหะสำหรับการพ่นสีขั้นสุดท้ายหรือการเคลือบสีฝุ่น เมื่อสร้างคานสะพานหรือโครงอุปกรณ์หนัก ความสามารถในการดันล้อลวดหนักเข้าไปในมุมด้านใน 90 องศาที่คับแคบ ช่วยประหยัดเวลาในการตะไบและการขูดด้วยตนเอง
การทำความสะอาดงานหล่อและโรงหล่อ
โรงงานหล่อโลหะอาศัยเครื่องมือเชิงเส้นตรงที่มีแรงบิดสูงในการขจัดวัสดุหนัก กระบวนการ 'การตกตะกอน' ที่เข้มงวดเกี่ยวข้องกับการถอดไรเซอร์ขนาดใหญ่ ประตู และเส้นแยกออกจากเหล็กหล่อหนัก เหล็กกล้า หรืออะลูมิเนียม ชิ้นส่วนโลหะส่วนเกินเหล่านี้มักอยู่ภายในโพรงลึกหรือรูปทรงการหล่อที่ซับซ้อน
แรงบิดคงที่เป็นสิ่งจำเป็นสำหรับการใช้งานเชิงรุกนี้ เครื่องมือจะต้องจ่ายไฟผ่านโลหะหล่อที่มีความหนาและแข็ง โดยไม่ทำให้มอเตอร์หยุดนิ่งหรือร้อนเกินไป เหล็กหล่อและเหล็กดัดมีความโหดร้ายกับเครื่องมือไฟฟ้าอย่างมาก ทำให้เกิดการสั่นสะเทือนและความร้อนจำนวนมหาศาล เครื่องมือเชิงเส้นตรงที่มีเกราะสำหรับงานหนักและระบบขับเคลื่อนโดยตรงจะจัดการกับการละเมิดนี้ได้ดีกว่าทางเลือกอื่นที่มีเกียร์
การประเมินแหล่งพลังงาน: เครื่องเจียรไฟฟ้าแบบตรงกับระบบนิวแมติก
เครื่องเจียรไฟฟ้าแบบตรง
หนึ่ง เครื่องเจียรไฟฟ้าแบบตรง ให้แรงบิดที่สม่ำเสมอและเชื่อถือได้ภายใต้ภาระหนัก และทำงานโดยไม่ขึ้นอยู่กับโครงสร้างพื้นฐานของเครื่องอัดอากาศที่มีราคาแพง คุณสามารถเสียบปลั๊กเข้ากับเต้ารับอุตสาหกรรมมาตรฐานหรือเครื่องกำเนิดไฟฟ้าแบบพกพา และเริ่มทำงานได้ทันที ทำให้เหมาะสำหรับงานภาคสนาม ไซต์งานระยะไกล และการก่อสร้างเหล็กโครงสร้างบนที่สูงซึ่งการลากท่อลมหนักเป็นอันตรายต่อความปลอดภัย
มอเตอร์ไฟฟ้าแบบไร้แปรงถ่านสมัยใหม่ให้ประสิทธิภาพการใช้พลังงานที่ดีเยี่ยม และต้องการการบำรุงรักษาน้อยกว่ารุ่นเก่าที่มีแปรงถ่าน อย่างไรก็ตาม ความเป็นจริงของการนำไปปฏิบัติจำเป็นต้องพิจารณาอย่างรอบคอบ รุ่นไฟฟ้าจะมีน้ำหนักเครื่องมือมากกว่าเนื่องจากมีขดลวดมอเตอร์ทองแดงหนาแน่นและอุปกรณ์อิเล็กทรอนิกส์ภายใน มีความไวสูงต่อฝุ่นโลหะที่เป็นสื่อกระแสไฟฟ้า โดยต้องใช้เกราะเคลือบอีพ็อกซี่และแบริ่งที่ปิดสนิทเพื่ออายุการใช้งานที่ยืนยาวในโรงงานแปรรูป ผู้ปฏิบัติงานยังต้องตรวจสอบความร้อนเกินที่อาจเกิดขึ้นในระหว่างรอบการทำงานหนักอย่างต่อเนื่อง
เครื่องเจียรตรงแบบใช้ลม (ขับเคลื่อนด้วยลม)
รุ่นนิวเมติกมีอัตราส่วนกำลังต่อน้ำหนักที่เหนือกว่าอย่างมาก เนื่องจากไม่มีขดลวดทองแดงที่หนา มอเตอร์ลมทำงานเย็นกว่ามอเตอร์ไฟฟ้ามาก เนื่องจากอากาศเสียที่ขยายตัวจะทำให้กลไกภายในเย็นลง ข้อได้เปรียบด้านความร้อนนี้ช่วยให้รอบการทำงานได้ 100% ในสภาพแวดล้อมการผลิตที่มีปริมาณมากและต่อเนื่อง เช่น โรงหล่อและโรงงานผลิตขนาดใหญ่ ผู้ปฏิบัติงานจะรู้สึกเมื่อยล้าน้อยลงเนื่องจากมีน้ำหนักเบา
แม้จะมีข้อดีด้านประสิทธิภาพ แต่ข้อกำหนดโครงสร้างพื้นฐานที่ซ่อนอยู่ทำให้การนำระบบนิวแมติกมาใช้มีความซับซ้อน พวกเขาต้องการเครื่องอัดอากาศแบบสกรูโรตารีความจุสูง ท่อที่มีความแข็ง และตัวจ่ายน้ำมันแบบอินไลน์เพื่อให้ทำงานได้อย่างถูกต้อง ระบบอัดอากาศไม่มีประสิทธิภาพด้านพลังงานอย่างฉาวโฉ่เมื่อเปรียบเทียบกับพลังงานไฟฟ้าโดยตรง ซึ่งมักจะประสบกับแรงดันในท่อลดลง ซึ่งส่งผลเสียต่อประสิทธิภาพของเครื่องมือที่ปลายท่อลมยาว ความชื้นในท่อลมยังสามารถทำให้เกิดสนิมภายในได้หากระบบขาดเครื่องทำแห้งที่ใช้สารดูดความชื้นที่เหมาะสม
มิติการประเมินทางเทคนิคสำหรับการจัดซื้อจัดจ้าง
ข้อมูลจำเพาะ RPM และแกนหมุน
การจับคู่ RPM ของเครื่องมือกับสารขัดถูที่ต้องการนั้นเป็นข้อกำหนดด้านความปลอดภัยที่ไม่สามารถต่อรองได้ การเลือกเครื่องเจียรที่มี RPM ที่เกินความเร็วที่ปลอดภัยสูงสุดของหินเจียรถือเป็นความล้มเหลวด้านความปลอดภัยขั้นวิกฤตที่นำไปสู่ภัยพิบัติที่ล้อจะระเบิด ตรวจสอบขนาดเกลียวของสปินเดิลและ RPM สูงสุดเสมอก่อนติดตั้งอุปกรณ์เสริมใดๆ
ทีมจัดซื้อจะต้องตรวจสอบให้แน่ใจว่าเครื่องมือที่จัดซื้อนั้นสอดคล้องกับพิกัดความเร็วของสารขัดถูที่เก็บไว้ในเปลเครื่องมืออย่างสมบูรณ์ คุณต้องพิจารณา Surface Feet Per Minute (SFPM) ด้วย ล้อเส้นผ่านศูนย์กลางขนาดใหญ่ที่หมุนด้วยความเร็ว 8,000 รอบต่อนาทีจะมีความเร็วพื้นผิวสูงกว่าล้อเส้นผ่านศูนย์กลางขนาดเล็กที่ความเร็วรอบเท่ากันมาก ความเร็วของเครื่องมือจะต้องตรงกับความเร็วตัดที่เหมาะสมที่สุดของเม็ดขัดที่ใช้
การเลือกวัสดุขัดเฉพาะ
วัสดุชิ้นงานเป็นตัวกำหนดตัวเลือกการเสียดสีและข้อกำหนดเฉพาะของเครื่องมือที่จำเป็น การเจียรเหล็กเหนียวต้องใช้สารกัดกร่อนที่แตกต่างกันเมื่อเทียบกับสแตนเลสหรืออลูมิเนียม อลูมิเนียมมีความนุ่มและเหนียว โดยมักต้องใช้ล้อพิเศษหรือสารหล่อลื่นแบบแวกซ์เพื่อป้องกันไม่ให้สารกัดกร่อนโหลดและเคลือบทับ
อลูมิเนียมออกไซด์: ตัวเลือกมาตรฐานสำหรับการเจียรเหล็กคาร์บอนและงานเหล็กทั่วไป มันแตกหักได้ดีภายใต้แรงกดดันอย่างหนักเพื่อให้สามารถตัดต่อไปได้
เซอร์โคเนียอลูมินา: เหมาะสำหรับเหล็กกล้าไร้สนิมและโลหะผสมที่มีแรงดึงสูง ทนต่อความร้อนสูงและการเจียรที่รุนแรงได้ดีกว่า
อลูมินาเซรามิก: ให้อัตราการขจัดวัสดุสูงสุดบนเหล็กชุบแข็งและแผ่นเกราะ แม้ว่าจะต้องอาศัยแรงกดลงอย่างมากเพื่อให้ทำงานได้อย่างถูกต้อง
ซิลิคอนคาร์ไบด์: สารขัดถูที่เหมาะกับโลหะที่ไม่ใช่เหล็ก เช่น อลูมิเนียม ทองเหลือง และไทเทเนียม ป้องกันไม่ให้ล้อบรรทุกเศษโลหะเนื้ออ่อนเข้าไป
การยศาสตร์และการควบคุมผู้ปฏิบัติงาน
การออกแบบเครื่องบดสมัยใหม่ให้ความสำคัญกับความปลอดภัย การควบคุม และความสะดวกสบายของผู้ปฏิบัติงานในระยะยาว สวิตช์แป้นพายพร้อมระบบล็อคเพื่อความปลอดภัย (สวิตช์เดดแมน) ป้องกันการสตาร์ทโดยไม่ตั้งใจหากเครื่องมือตกหล่น ตัวเรือนแบบขยายช่วยให้ควบคุมด้วยสองมือได้อย่างปลอดภัย โดยให้แรงงัดที่จำเป็นในการต่อสู้กับแรงบิดในการหมุนเมื่อพุ่งเข้าไปในท่อ
ด้ามจับด้านข้างป้องกันการสั่นสะเทือนและระบบกันสะเทือนภายในมีความสำคัญอย่างยิ่งในการลดอาการมือและแขนสั่นสะเทือน (HAVS) ในระหว่างการใช้งานเป็นเวลานาน HAVS ทำให้เกิดความเสียหายต่อเส้นประสาทและข้อต่ออย่างถาวร ซึ่งมักเรียกว่า 'นิ้วขาว' เครื่องมือที่ติดตั้งหน้าแปลนปรับสมดุลอัตโนมัติและโซนด้ามจับที่ทำจากยางช่วยลดแรงสั่นสะเทือนที่ส่งไปยังมือของผู้ปฏิบัติงานได้อย่างมาก จึงยืดเวลาการทำงานที่ปลอดภัยออกไป
ความเข้ากันได้ของวัสดุสิ้นเปลืองและการจัดการสินค้าคงคลัง
การเลือกขนาดสปินเดิลส่งผลโดยตรงต่อความพร้อมใช้งานของวัสดุสิ้นเปลืองและประสิทธิภาพของพื้นที่ผลิต การกำหนดมาตรฐานของสปินเดิลเครื่องมือทั่วทั้งโรงงานจะช่วยลดความซับซ้อนของสินค้าคงคลังที่มีฤทธิ์กัดกร่อน การรักษาขนาดสปินเดิลที่เป็นหนึ่งเดียวหมายถึงล้อที่ไม่ตรงกันน้อยลง กระบวนการจัดซื้อที่คล่องตัว และความสับสนสำหรับผู้ปฏิบัติงานน้อยลง
เมื่อเครื่องเจียรเชิงเส้นทุกเครื่องในร้านค้ายอมรับกรวยและปลั๊กเกลียวขนาด 5/8'-11 แบบเดียวกัน คุณจะลดความเสี่ยงที่ผู้ปฏิบัติงานจะพยายามปรับเปลี่ยนสารขัดถูที่เข้ากันไม่ได้เพื่อให้พอดีกับเครื่องมือที่ไม่ถูกต้อง การกำหนดมาตรฐานนี้ป้องกันการปรับเปลี่ยนในพื้นที่ที่เป็นอันตราย เช่น การเจาะรูแกนของหินเจียร ซึ่งจะทำลายความสมบูรณ์ของโครงสร้างของล้อและรับประกันการระเบิด
ความเสี่ยงในการดำเนินการและการปฏิบัติตามข้อกำหนดด้านความปลอดภัย
ลดความเสี่ยงจากการระเบิดของล้อ
ล้อระเบิดที่เกิดจากการเร่งความเร็วเกิน ความเสียหายทางกายภาพ หรือการติดตั้งที่ไม่เหมาะสมถือเป็นเหตุการณ์หายนะที่ส่งเศษกระสุนความเร็วสูงไปทั่วพื้นโรงงาน การตรวจสอบความปลอดภัยภาคบังคับมีความสำคัญ ผู้ปฏิบัติงานต้องปฏิบัติตามระเบียบปฏิบัติที่เข้มงวดก่อนจะเหนี่ยวไกบนล้อใหม่
ตรวจสอบล้อด้วยสายตาเพื่อดูเศษ รอยแตก หรือสัญญาณของการเสื่อมสภาพทางเคมี
ดำเนินการ 'ทดสอบวงแหวน' สำหรับล้อแก้วโดยการแตะล้อเบาๆ ด้วยที่จับที่ไม่ใช่โลหะ จงฟังเสียงวงแหวนที่ชัดเจน เสียงดังกึกก้องบ่งบอกถึงรอยแตกภายในที่ซ่อนอยู่
ตรวจสอบอัตรา RPM ที่พิมพ์บนกระดาษซับล้อเท่ากับหรือมากกว่า RPM ความเร็วอิสระสูงสุดของเครื่องมือ
ตรวจสอบให้แน่ใจว่าตำแหน่งฝาครอบป้องกันอยู่ในตำแหน่งที่เหมาะสม และใช้หน้าแปลนติดตั้งที่ถูกต้องโดยไม่ต้องขันน็อตอาร์เบอร์แน่นเกินไป
ทำการทดสอบการทำงานรอบเดินเบาตามข้อบังคับเป็นเวลา 30 วินาทีในทิศทางที่ปลอดภัย โดยห่างจากบุคลากร ก่อนที่จะใช้เครื่องมือกับชิ้นงาน
การจัดการความเหนื่อยล้าของผู้ปฏิบัติงานและเงินสินบน
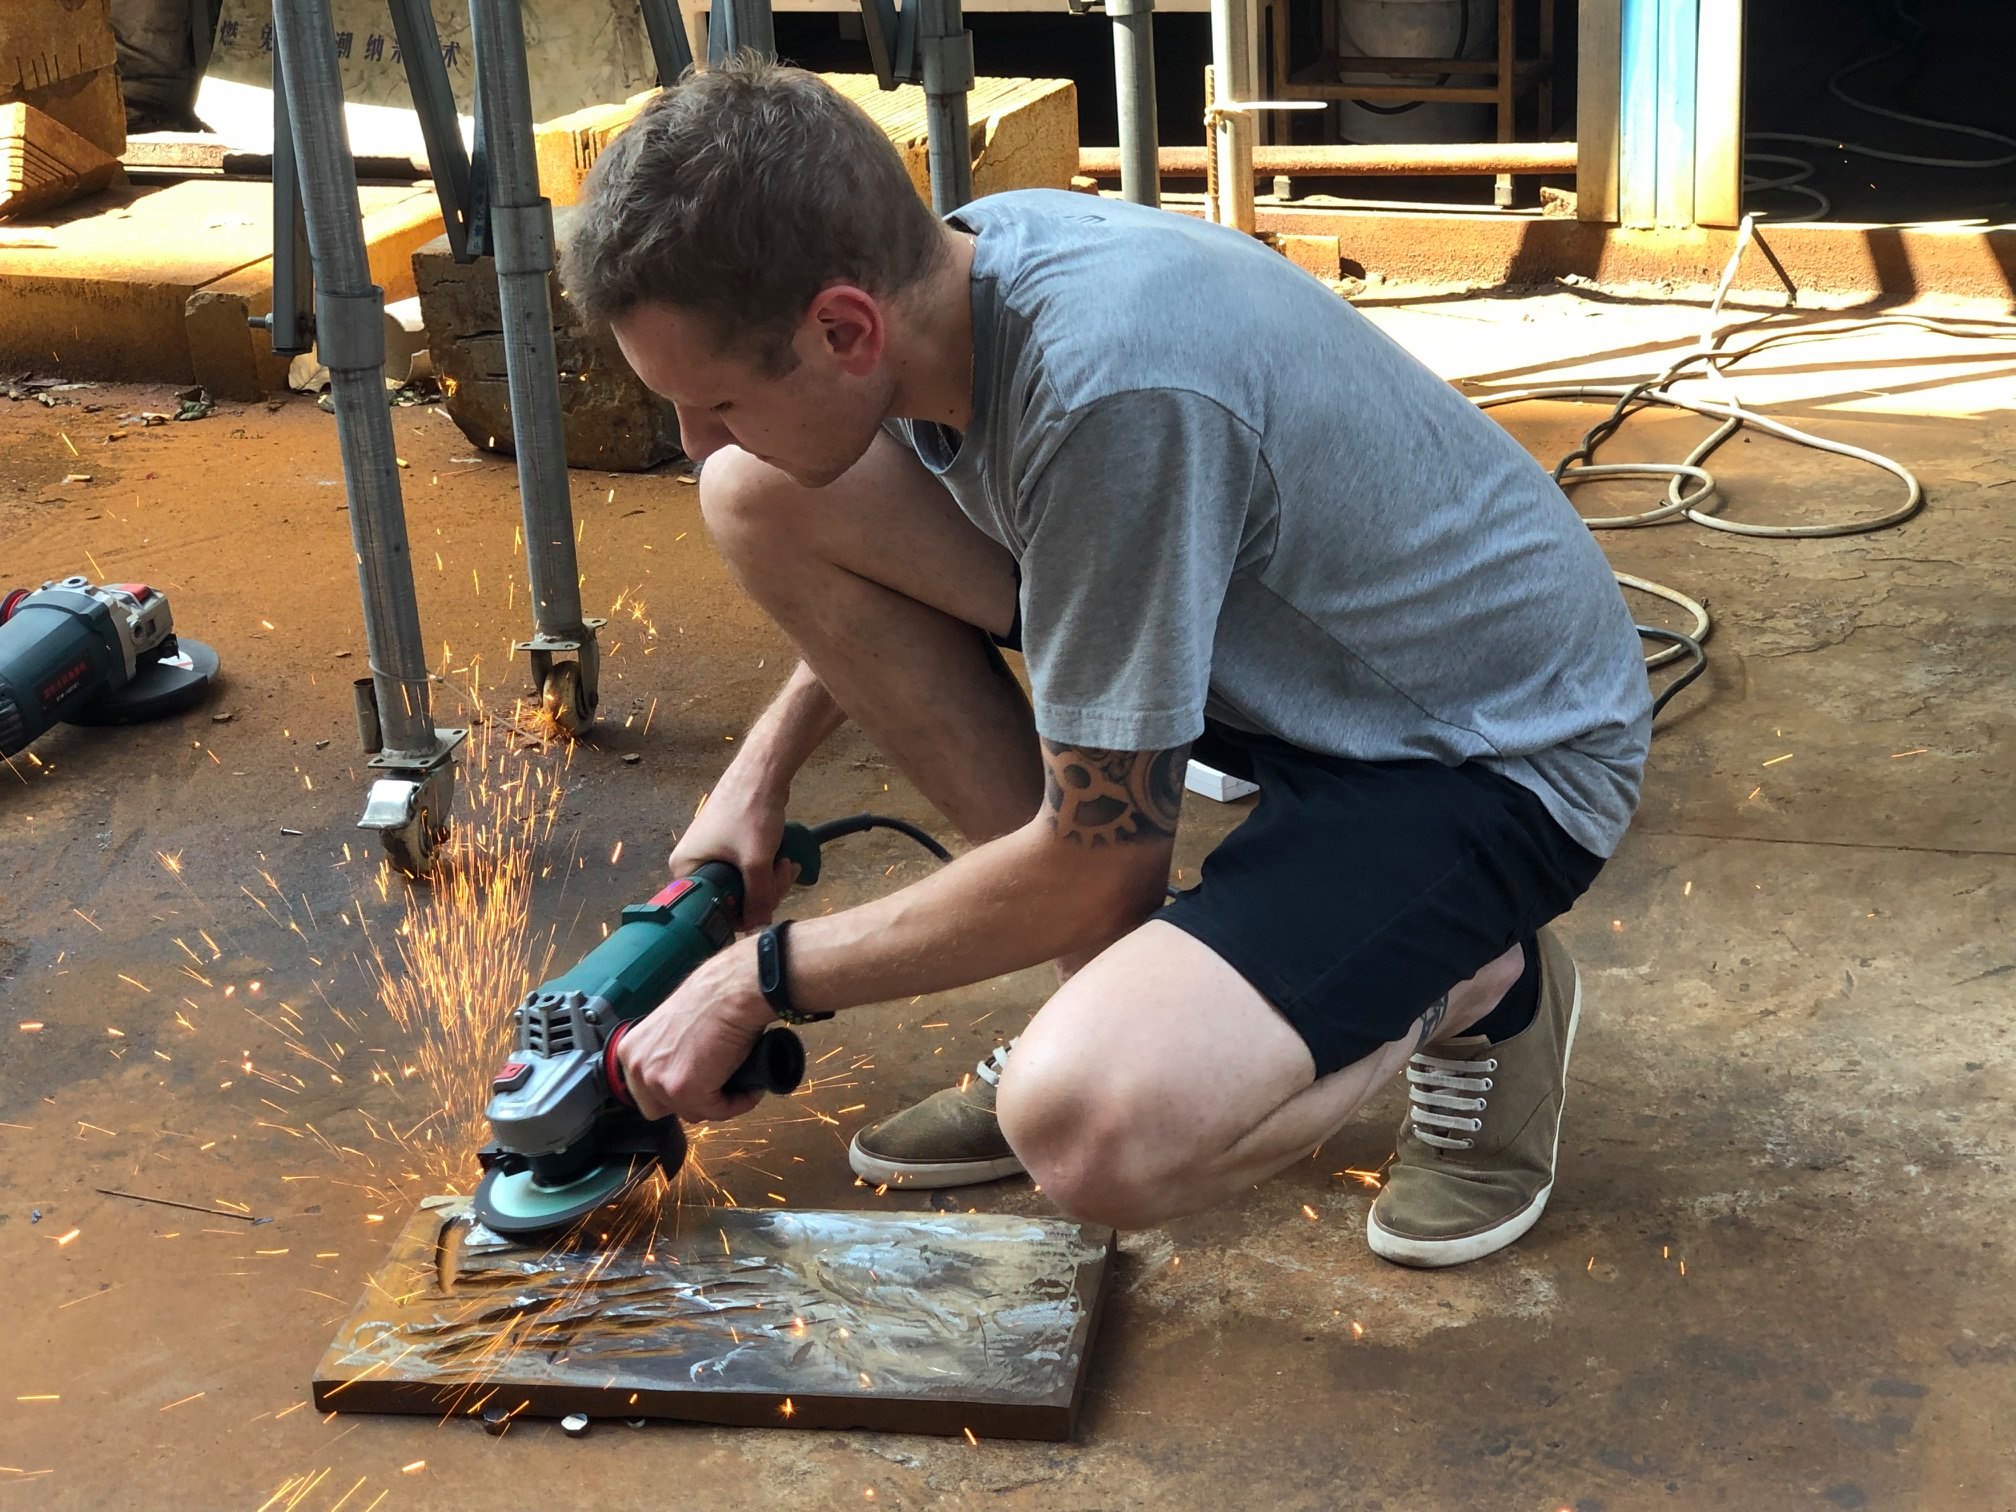
การใช้งานเครื่องเจียรเชิงเส้นตรงแรงบิดสูงต้องใช้ความแข็งแกร่งทางกายภาพและการตระหนักรู้ในสถานการณ์ที่เข้มงวด การดีดกลับอาจเกิดขึ้นอย่างรุนแรงหากล้อเจียรติดที่มุมแคบ ติดขอบโลหะหยัก หรือตกลงไปในช่องว่างในชิ้นงาน กลยุทธ์บรรเทาผลกระทบ ได้แก่ การรักษาท่าทางที่เหมาะสมและสมดุลโดยแยกเท้าออกให้กว้างประมาณไหล่ และรักษาเครื่องมือให้อยู่ต่ำกว่าระดับไหล่
ผู้ปฏิบัติงานต้องเข้าใจแรงดึงแบบหมุนของเครื่องมือเพื่อคาดการณ์การเคลื่อนไหวอย่างกะทันหัน ใช้อุปกรณ์ป้องกันส่วนบุคคล (PPE) ที่ครอบคลุม รวมถึงถุงมือหนังหนา ชิลด์แบบเต็มหน้าที่สวมทับแว่นตานิรภัย และเสื้อผ้าที่ทนไฟ บังคับใช้รอบการพักหรือจัดเตรียมถุงมือลดแรงสั่นสะเทือนเพื่อจัดการกับความเมื่อยล้าในระหว่างการเจียรหนัก เพื่อให้มั่นใจว่าผู้ปฏิบัติงานจะรักษาการยึดเกาะที่มั่นคงและควบคุมได้ตลอดเวลา
บทสรุป
ตรวจสอบพื้นที่การผลิตปัจจุบันของคุณเพื่อระบุปัญหาคอขวดในการเจียรท่อภายใน การเตรียมการเชื่อม หรือการหล่อแบบหลอมในกรณีที่เครื่องมือมุมฉากใช้งานไม่ได้
สร้างมาตรฐานรายการสารกัดกร่อนของคุณโดยการจับคู่ขนาดเกลียวของแกนหมุนกับเครื่องมือเจียรงานหนักทั้งหมด เพื่อป้องกันการปรับเปลี่ยนฟิลด์ที่เป็นอันตราย
ใช้การทดสอบวงแหวนรายวันภาคบังคับและโปรโตคอลรอบเดินเบา 30 วินาทีสำหรับผู้ปฏิบัติงานทุกคน ก่อนที่จะเริ่มงานขจัดโลหะใดๆ
กำหนดเวลาการสาธิตนอกสถานที่เพื่อทดสอบหลักสรีรศาสตร์ของเครื่องมือ ระดับการสั่นสะเทือน และอัตราการขจัดวัสดุตามจริงภายใต้เงื่อนไขของโรงงานเฉพาะของคุณ
คำถามที่พบบ่อย
ถาม: เครื่องเจียรแบบตรงและเครื่องเจียรแบบ Die แตกต่างกันอย่างไร
ตอบ: เครื่องเจียรแม่พิมพ์เป็นเครื่องมือความเร็วสูง แรงบิดต่ำ ออกแบบมาเพื่อการขัดเงาที่แม่นยำและการลบคมเล็กน้อยโดยใช้ปลอกรัดขนาดเล็ก เครื่องเจียรตรงเป็นเครื่องมือที่มีความเร็วต่ำและมีแรงบิดสูง สร้างขึ้นเพื่อการขจัดวัสดุที่รุนแรง การเชื่อมผสมหนัก และการทำความสะอาดการหล่อโดยใช้แกนเกลียวที่มีขนาดใหญ่กว่า
ถาม: คุณสามารถใช้เครื่องเจียรไฟฟ้าแบบตรงตัดโลหะได้หรือไม่?
ตอบ: ไม่ เครื่องเจียรแบบตรงได้รับการปรับให้เหมาะสมสำหรับการขึ้นรูปภายใน การเจียร และการลบคมโดยใช้หินทรงกระบอกหรือล้อแผ่นพับ ไม่ได้ออกแบบมาสำหรับการทำงานตัดมาตรฐาน เครื่องเจียรเป็นเครื่องมือที่ถูกต้องสำหรับการตัดโลหะด้วยแผ่นขัดแบบแบน
ถาม: สารกัดกร่อนทั่วไปที่ใช้กับเครื่องเจียรตรงแบบมือถือมีอะไรบ้าง
ตอบ: สารขัดถูทั่วไป ได้แก่ หินเจียรทรงกระบอก กรวยขัด ล้อแผ่นพับแนวรัศมี และแปรงลวดสำหรับงานหนัก อุปกรณ์เสริมเหล่านี้ได้รับการออกแบบมาเป็นพิเศษเพื่อรองรับเส้นผ่านศูนย์กลางภายใน ช่องลึก และงานเตรียมพื้นผิวที่มีน้ำหนักมาก
ถาม: คุณจะกำหนด RPM ที่ถูกต้องสำหรับล้อเจียรแบบตรงได้อย่างไร
ตอบ: ตรวจสอบฉลากของผู้ผลิตบนล้อขัดเสมอ อัตรา RPM ที่ปลอดภัยสูงสุดที่พิมพ์บนล้อจะต้องเท่ากับหรือมากกว่า RPM ความเร็วอิสระสูงสุดของเครื่องบด อย่าติดตั้งล้อที่มีความเร็วต่ำกว่า
ถาม: เหตุใดจึงเลือกเครื่องเจียรแบบตรงแบบนิวแมติกมากกว่าเครื่องไฟฟ้า
ตอบ: เครื่องเจียรแนวตรงแบบนิวแมติกมีอัตราส่วนกำลังต่อน้ำหนักที่เหนือกว่าและมีระบบทำความเย็น ทำให้สามารถทำงานได้ 100% ในสภาพแวดล้อมการผลิตที่ต่อเนื่อง เช่น โรงหล่อ อย่างไรก็ตาม พวกเขาต้องการโครงสร้างพื้นฐานของเครื่องอัดอากาศราคาแพงและเครื่องจ่ายน้ำมันแบบอินไลน์เพื่อให้ทำงานได้อย่างมีประสิทธิภาพ
ถาม: ต้องใช้อุปกรณ์นิรภัยและการตรวจสอบล่วงหน้าอะไรบ้างในการใช้งานเครื่องเจียรตรงในงานโลหะ
ตอบ: ผู้ปฏิบัติงานต้องสวมถุงมือแบบหนา ชิลด์หน้า แว่นตานิรภัย และอุปกรณ์ป้องกันการได้ยิน การตรวจสอบล่วงหน้าประกอบด้วยการตรวจสอบพิกัด RPM, ดำเนินการ 'ทดสอบวงแหวน' บนล้อแก้ว, ตรวจสอบให้แน่ใจว่าการ์ดปลอดภัย และทำการทดสอบรอบเดินเบา 30 วินาทีในทิศทางที่ปลอดภัย