Sự ra đời của không chổi than cưa cắt kim loại đã thay đổi căn bản gia công kim loại hiện đại. Động cơ truyền thống dựa vào chổi than vật lý để truyền điện. Những công cụ tiên tiến mới này loại bỏ hoàn toàn các thành phần hao mòn đó. Sự thay đổi kỹ thuật này mang lại khả năng truyền năng lượng vượt trội, hiệu suất sử dụng năng lượng cao hơn và thời gian chạy kéo dài trên công trường. Bản thân công cụ này cung cấp lực cơ học thô. Tuy nhiên, hiệu suất cắt thực tế và độ an toàn của người vận hành phụ thuộc hoàn toàn vào lưỡi cắt cụ thể được gắn vào đầu cặp dao.
Nhiều người vận hành gặp khó khăn trong việc xác định lưỡi cắt chính xác cho thiết bị của họ. Điều này bao gồm từ các nhà chế tạo kết cấu thép tại các khu công nghiệp nặng cho đến các nhà xây dựng cuối tuần. Việc lắp đặt lưỡi cắt không tương thích sẽ dẫn đến chất lượng cắt kém. Nó gây ra thiệt hại nhiệt nghiêm trọng cho phôi. Tệ hơn nữa, nó tạo ra những mối nguy hiểm đáng kể về an toàn như răng cacbua bị vỡ hoặc lực giật ngược mạnh của dụng cụ.
Hướng dẫn này đóng vai trò là nguồn tài nguyên khách quan, tập trung vào kỹ thuật để hiểu các thông số kỹ thuật quan trọng của đồ đạc. Chúng tôi sẽ kiểm tra kích thước đầu cặp dao, đường kính lưỡi dao, giới hạn RPM và cấu hình răng dành riêng cho vật liệu. Bạn sẽ học chính xác cách chọn phụ kiện tối ưu mà không phải phỏng đoán nguy hiểm.
Bài học chính
Độ chính xác về kích thước là bắt buộc: Hai yếu tố lắp đặt quan trọng nhất là đường kính lưỡi dao vật lý—chẳng hạn như 5-3/8 inch, 8 inch hoặc 14 inch—và kích thước lỗ trục chính xác.
Khả năng tương thích RPM tương đương với sự an toàn: Các lưỡi dao phải được xếp hạng rõ ràng để có RPM tối đa bằng hoặc cao hơn tốc độ không tải tối đa của dụng cụ.
Ưu thế cắt nguội: Lưỡi có đầu bằng cacbua vượt trội hơn rất nhiều so với bánh mài truyền thống dành cho động cơ không chổi than. Chúng tạo ra những vết cắt sạch hơn và giảm sức căng nhiệt đối với các thiết bị điện tử bên trong.
Độ đặc hiệu của vật liệu: Việc chọn số lượng răng trên mỗi inch và hình dạng răng chính xác là điều cần thiết. Cấu hình lý tưởng thay đổi tùy thuộc vào việc bạn cắt tấm thép nặng, tấm kim loại mỏng hay nhôm màu.
Thông số kỹ thuật chính cần kiểm tra trước khi mua lưỡi dao
Trước khi đánh giá vật liệu hoặc số lượng răng, người vận hành phải xác minh kích thước vật lý cơ bản. Sự không phù hợp ở đây khiến phụ kiện không thể sử dụng được hoặc rất nguy hiểm. Việc lựa chọn các bộ phận thay thế không bao giờ là vấn đề thử và sai.
Đường kính lưỡi
Đường kính lưỡi dao quyết định độ sâu cắt tối đa của bạn. Nó phải khớp chính xác với các thông số thiết kế của bộ phận bảo vệ tích hợp. Các mẫu máy cầm tay nhỏ gọn thường sử dụng đường kính nhỏ hơn từ 5-3/8 inch đến 8 inch. Máy cưa không chổi than cố định đòi hỏi công suất lớn hơn nhiều. Ví dụ, các thiết bị cấp công nghiệp thường chứa các lưỡi dao 14 inch để xử lý kết cấu thép chịu lực cao và các cấu hình nhôm dày.
Bạn không thể lắp lưỡi cắt lớn hơn công suất quy định. Đơn giản là tấm bảo vệ kim loại cố định sẽ không chứa được nó. Cố gắng sửa đổi bộ phận bảo vệ này sẽ khiến người vận hành bị thương nặng. Ngược lại, việc lắp một lưỡi cắt nhỏ hơn đáng kể sẽ làm thay đổi hình dạng cắt. Điều này dẫn đến hiện tượng kẹt vật liệu và loại bỏ kim loại kém hiệu quả.
Kích thước cây
Trục chính là trục xoay trung tâm nơi lưỡi dao được gắn chắc chắn. Lỗ khoan ở giữa phải trượt trên trục này với độ chính xác tuyệt đối. Kích thước trục thông thường cho mô-men xoắn cao máy cắt bao gồm 5/8 inch, 20 mm và 1 inch.
Nếu lỗ khoan quá nhỏ, nó sẽ không chịu được. Nếu nó quá lớn, lưỡi dao sẽ quay lệch tâm. Dòng chảy này gây ra những rung động vi mô dữ dội. Những rung động này sẽ ngay lập tức phá hủy các răng giòn và làm hỏng ổ trục động cơ bên trong. Ống lót giảm tốc hậu mãi tồn tại để hạ lỗ khoan lớn hơn. Tuy nhiên, việc sử dụng chúng thường không được khuyến khích. Việc cung cấp mô-men xoắn tức thời của động cơ không chổi than có thể khiến các bộ điều hợp này bị trượt. Luôn tìm nguồn kích thước cây bản địa.
Xếp hạng RPM tối đa
Tốc độ là con số quan trọng về an toàn. Máy cưa không chổi than duy trì tốc độ khi có tải, vì vậy lưỡi cưa phải được xếp hạng theo tốc độ không tải tối đa của máy cưa, chứ không phải tốc độ nó chạy khi cắt nhẹ.
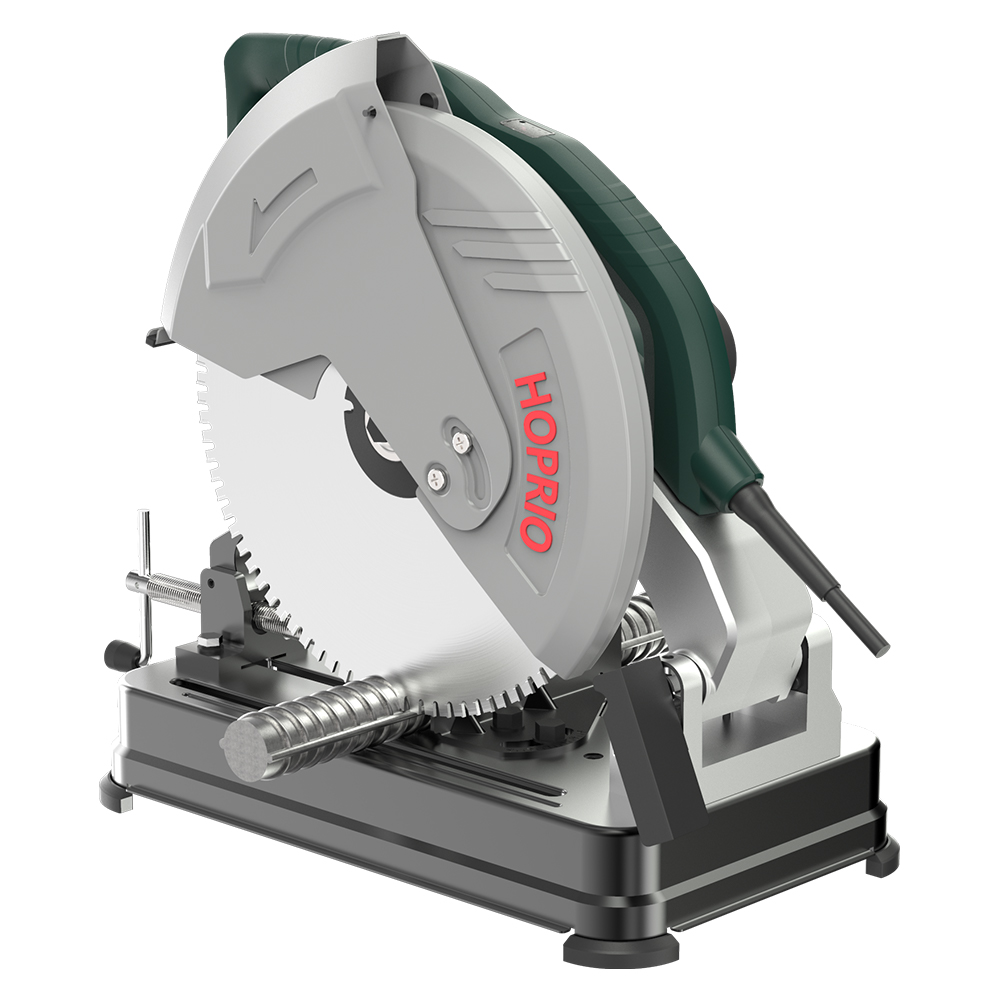
Hầu hết các lưỡi dao đều có tốc độ tối đa được đánh dấu. Máy cưa nguội 14 inch như HOPRIO J1G-355YE3 chạy ở tốc độ 1.000 vòng/phút (phạm vi 700–1.000 vòng/phút); lưỡi dao được đánh dấu 1.600 vòng/phút là phù hợp, trong khi lưỡi dao được đánh dấu 850 vòng/phút thì không. Quy tắc rất đơn giản: tốc độ tối đa được đánh dấu của lưỡi dao phải bằng hoặc cao hơn tốc độ không tải tối đa của dụng cụ. Nếu không thể đọc được dấu hiệu, hãy loại bỏ lưỡi dao.
Các loại lưỡi chính cho máy cưa cắt kim loại không chổi than
Khi kích thước vật lý được xác minh, bước tiếp theo liên quan đến việc chọn phương tiện cắt. Thị trường công nghiệp cung cấp một số công nghệ riêng biệt. Mỗi loại tương tác khác nhau với các hệ thống phân phối điện độc đáo.
Lưỡi cacbua có đầu nhọn
MỘT lưỡi cưa nguội có lõi thép căng được trang bị các răng riêng lẻ được làm từ Cermet hoặc cacbua vonfram. Đây là tiêu chuẩn vàng không thể tranh cãi cho các công cụ không chổi than hiện đại.
Đặc tính xác định của chúng là động lực nhiệt. Thay vì dựa vào lực ma sát mạnh, các răng cacbua sắc như dao cạo sẽ cắt vật liệu. Điều này truyền nhiệt sinh ra trực tiếp vào các mảnh kim loại được đẩy ra khỏi vết cắt. Quá trình phay khiến phôi nguội một cách đáng kinh ngạc khi chạm vào. Cắt hiệu quả với lực cản tối thiểu cho phép động cơ hoạt động trong phạm vi dòng điện tối ưu. Điều này giúp duy trì tuổi thọ pin và ngăn chặn tình trạng quá tải nhiệt trên bảng điều khiển.
Bánh xe mài mòn
MỘT lưỡi mài mòn thực chất là một bánh mài dùng một lần. Nó bao gồm các hạt mài mòn thô được liên kết với nhau bằng lưới sợi thủy tinh và nhựa.
Những bánh xe này có hiệu quả cao trên các máy cưa thả có dây cũ. Tuy nhiên, chúng hiếm khi là lựa chọn tốt nhất cho một công cụ chạy bằng pin hiện đại. Cắt mài mòn phụ thuộc hoàn toàn vào mài ma sát cao. Điều này tạo ra nhiệt độ cực cao, phát ra tia lửa điện và lực cản quay đáng kể. Lực cản tạo ra buộc động cơ phải kéo cường độ dòng điện cao hơn. Dòng điện cao sẽ nhanh chóng làm cạn kiệt nguồn dự trữ pin và kích hoạt các mạch bảo vệ nhiệt bên trong. Hơn nữa, đường kính vật lý co lại khi bánh xe mòn dần, liên tục làm giảm độ sâu cắt của bạn.
Công nghệ Diamond Edge
Lưỡi cắt kim cương sử dụng lõi thép với các hạt kim cương liên kết với lưỡi cắt. Chúng phổ biến trên máy cưa gạch và bê tông, đồng thời có các phiên bản cắt kim loại chọn lọc dành cho vật liệu chống mài mòn. Ưu điểm của chúng là chống mài mòn: cắt kim cương bằng mài mòn thay vì bằng răng sắc, do đó cạnh tồn tại lâu hơn trong vật liệu cứng, mài mòn. Đường kính vẫn giảm khi ma trận liên kết mòn, chỉ chậm hơn so với bánh mài mòn. Lưỡi kim cương không cắt thép sạch sẽ hoặc nhanh như lưỡi cưa nguội đầu cacbua và chúng không thể thay thế cho cưa bê tông trên bê tông cốt thép. Đối với thép, thép không gỉ và nhôm, cacbua hoặc gốm kim loại vẫn là lựa chọn thiết thực.
Lưỡi cưa nguội và lưỡi mài mòn: So sánh khách quan
Khi trang bị máy cưa cao cấp, quyết định thường thuộc về máy cưa nguội đầu cacbua so với máy mài truyền thống. Phân tích số liệu hiệu suất khách quan cho thấy sự khác biệt rõ ràng về khả năng sử dụng hàng ngày và giá trị thương mại. Bánh
| thước đo hiệu suất |
xe mài mòn ngoại quan |
có lưỡi cưa nguội bằng |
| Chất lượng cắt |
Không có gờ, cạnh được mài sẵn sàng để hàn. |
Các gờ nặng, cần mài thứ cấp. |
| Tạo nhiệt |
Truyền nhiệt sang chip; kim loại luôn mát. |
Nhiệt độ cực cao; tạo ra vùng ảnh hưởng nhiệt màu xanh lam. |
| Căng thẳng động cơ |
Lực cản thấp duy trì tuổi thọ động cơ không chổi than. |
Ma sát cao thường xuyên gây ra tình trạng quá tải nhiệt. |
| Tuổi thọ |
Tuổi thọ cao hơn 20 đến 30 bánh xe mài mòn. |
Rất ngắn; co lại liên tục trong quá trình sử dụng. |
| Chi phí theo thời gian |
Chi phí trả trước cao nhưng chi phí mỗi lần cắt thấp nhất. |
Chi phí ban đầu thấp nhưng tần suất thay thế cao. |
Chọn lưỡi dao phù hợp dựa trên loại kim loại
Không có giải pháp phổ quát ngay cả trong danh mục cao cấp. Các đặc tính luyện kim của phôi gia công của bạn quyết định hình dạng răng cần thiết, cấp độ cacbua và số lượng răng trên mỗi inch cần thiết để cắt an toàn.
Thép nhẹ và sắt góc
Các kim loại màu tiêu chuẩn như thép nhẹ có hàm lượng carbon thấp và ống vuông yêu cầu lưỡi cắt cacbua cắt kim loại tiêu chuẩn. Chúng thường có số lượng răng vừa phải. Chúng được thiết kế để chịu được các lực tác động cụ thể được tạo ra bằng cách đi vào và đi ra khỏi kết cấu thép. Công thức cacbua cân bằng độ cứng với độ dẻo dai để tránh bị vỡ khi va chạm.
thép không gỉ
Thép không gỉ nổi tiếng là khó gia công. Hàm lượng crom và niken cao làm cho nó cực kỳ bền. Nó cũng rất dễ bị cứng khi làm việc. Nếu lưỡi dao cọ xát vào vật liệu mà không chủ động cắt, thép sẽ cứng lại và phá hủy răng ngay lập tức.
Cắt inox cần có phụ kiện chuyên dụng. Chúng sử dụng các đầu gốm Cermet có độ đặc hiệu cao, cứng hơn và chịu nhiệt tốt hơn nhiều so với cacbua vonfram tiêu chuẩn. Họ cũng yêu cầu số lượng răng cao hơn để phân phối tải trọng cắt. Người vận hành phải duy trì tốc độ cấp liệu ổn định, tích cực để ngăn ngừa sự tích tụ nhiệt.
Nhôm và kim loại màu
Nhôm, đồng và đồng thau đặt ra một thách thức cơ học hoàn toàn khác. Những kim loại mềm này có điểm nóng chảy thấp. Cắt chúng bằng lưỡi thép tiêu chuẩn sẽ làm cho nhôm mềm tan chảy và kết dính với răng cacbua. Thất bại này được gọi là phi mã. Khi thực quản bị nhôm làm tắc, lưỡi dao sẽ ngừng cắt và bắt đầu bật ngược trở lại một cách dữ dội.
Lưỡi dao kim loại màu sử dụng hình dạng Triple Chip Grind cụ thể. Điều này có hiệu quả phá vỡ các mảnh kim loại mềm thành các mảnh nhỏ hơn, cho phép chúng dọn sạch đường cắt mà không bị tắc.
Tấm kim loại mỏng so với tấm dày
Độ dày vật liệu quyết định TPI cần thiết. Quy tắc gia công cơ bản quy định rằng ít nhất ba răng phải luôn được gắn vào vật liệu.
Cố gắng cắt ống dẫn HVAC mỏng bằng lưỡi có số lượng răng thấp sẽ khiến kim loại trượt giữa các răng. Lưỡi dao sẽ làm đứt và xé vật liệu. TPI cao là bắt buộc đối với vật liệu mỏng. Ngược lại, cắt tấm thép dày bằng lưỡi dao TPI cao sẽ lấp đầy những mảnh vụn nặng vào các thực quản nhỏ. Lưỡi dao sẽ quá nóng và ngừng hoạt động. Vật liệu dày yêu cầu cấu hình TPI thấp với các rãnh sâu để thoát phoi thích hợp.
Hiểu số lượng răng và hình dạng lưỡi
Bao bì sử dụng số răng chứ không phải TPI. TPI (răng trên inch) thuộc nhóm lưỡi cưa vòng và cưa tay; một lưỡi cưa nguội tròn được xác định bằng tổng số răng của nó - 36T, 60T, 80T, v.v.
Số lượng răng thấp
Ít răng hơn có nghĩa là thực quản lớn hơn. Những lưỡi dao này phù hợp với các mặt cắt dày — dầm chữ I kết cấu, thanh đặc và tấm nặng — nơi vết cắt tạo ra các phoi lớn phải làm sạch nhanh chóng. Trên máy cưa nguội 14 inch, 60T–72T là điểm khởi đầu phổ biến cho thép nhẹ.
Số lượng răng cao
Nhiều răng hơn tạo ra đường cắt mịn hơn và được sử dụng cho ống, tấm và thép không gỉ có thành mỏng, nơi số lượng răng thấp sẽ bắt và xé vật liệu. Trên máy cưa 14 inch, 72T–90T là loại thép không gỉ điển hình; nhôm thường chạy 80T–120T với quá trình mài ba chip.
Các kiểu mài răng
Mài ba chip (TCG) xen kẽ một răng hình thang vát cạnh với một răng cào phẳng. Răng hình thang bắt đầu cắt và răng phẳng mở rộng nó, giúp phân phối tải trọng và loại bỏ phoi — lựa chọn tiêu chuẩn cho nhôm và các kim loại màu khác.
Phương pháp mài vát trên thay thế (ATB) dành cho gỗ và vật liệu tổng hợp từ gỗ. Nói chung nó quá dễ vỡ để cắt thép.
Dấu hiệu Đã đến lúc thay lưỡi cắt kim loại của bạn
Ngay cả những phụ kiện cao cấp chất lượng cao nhất cuối cùng cũng trở nên nhàm chán. Nhận biết các dấu hiệu hao mòn là rất quan trọng để duy trì hiệu suất của thiết bị và đảm bảo an toàn cho người vận hành. Đẩy một cạnh cùn sẽ buộc động cơ không chổi than phải làm việc quá sức.
Kiểm tra trực quan
Tiến hành kiểm tra trực quan ngắn gọn trước mỗi ca làm việc. Nhìn kỹ vào các đầu cacbua. Mất răng, sứt mẻ các góc nghiêm trọng hoặc hình dạng tròn cho thấy cấu trúc bị mất tính toàn vẹn. Một chiếc răng bị mất sẽ tạo ra một vòng quay không cân bằng. Điều này dẫn đến các rung động vi mô nhanh chóng phá hủy các răng còn lại.
Phản hồi về hiệu suất
Phản hồi vật lý thường là dấu hiệu rõ ràng nhất. Một cỗ máy khỏe mạnh sẽ tự kéo qua vật liệu mà không tốn nhiều công sức của người vận hành. Việc sa lầy, đòi hỏi lực vật lý quá mức hoặc hao pin nhanh cho thấy cạnh cắt không còn hiệu quả nữa. Nó chỉ đơn thuần là cọ xát và mài giũa.
Cảnh báo cảm giác
Máy cưa nguội được thiết kế để hoạt động với lượng tia lửa tối thiểu. Một cơn mưa tia lửa lớn đột ngột cho thấy cacbua bị cùn và tạo ra ma sát. Mùi khét đặc trưng, khói nhìn thấy được hoặc âm thanh chói tai là những dấu hiệu rõ ràng cho thấy cần phải thay thế ngay lập tức.
Lời khuyên chuyên nghiệp để tối đa hóa tuổi thọ lưỡi cắt trên máy cắt của bạn
Đầu tư vào phụ kiện phù hợp chỉ là một nửa trận chiến. Kỹ thuật vận hành phù hợp đảm bảo lợi tức đầu tư tối đa.
Hãy để công cụ thực hiện công việc
Lỗi phổ biến nhất là ép máy xuyên qua kim loại. Áp lực hướng xuống quá mức tạo ra nhiệt lượng lớn. Nhiệt là kẻ thù chính của cacbua. Hãy để RPM và độ sắc nét quyết định tốc độ cắt. Áp dụng áp lực ổn định và để răng cạo sạch kim loại một cách tự nhiên.
Bảo vệ vật liệu
Rung làm vỡ cacbua. Nếu phôi bị lỏng hoặc nảy, răng sẽ bắt vào các góc không chính xác. Chúng sẽ sứt mẻ hoặc bong ra hoàn toàn. Luôn sử dụng kẹp có độ bền cao hoặc một tấm kẹp an toàn để khóa chặt vật liệu trước khi bắt đầu cắt.
Sử dụng Plunge và Khởi động mềm đúng cách
Không bao giờ bóp cò khi răng đang tựa trực tiếp vào kim loại. Điều này gây ra hiện tượng giật ngược dữ dội ngay lập tức. Các máy cao cấp hiện đại thường có cơ chế khởi động mềm. Điều này dần dần tăng tốc động cơ lên công suất tối đa 1000 vòng / phút để ngăn chặn mô-men xoắn đột ngột. Luôn để động cơ quay hoàn toàn trước khi từ từ di chuyển vào phôi.
Có dây và không dây: những thay đổi nào khi lựa chọn lưỡi cắt
Các quy tắc lắp đặt không thay đổi giữa máy cưa không chổi than có dây và không dây: đường kính, trục chính và tốc độ tối đa vẫn quyết định liệu lưỡi cưa có an toàn hay không. Những thay đổi là hậu quả của một trận đấu kém.
Trên máy cưa không dây, lưỡi dao cùn hoặc quá khổ sẽ hút nhiều dòng điện hơn và rút ngắn thời gian chạy; bộ điều khiển có thể giảm nguồn hoặc tắt trước khi cắt xong. Trên máy cưa có dây, hiện tượng không khớp tương tự cũng xuất hiện dưới dạng nhiệt, tốc độ cắt chậm hơn và động cơ và bộ điều khiển bị mòn nhiều hơn.
Đối với một trong hai nền tảng, hãy chọn lưỡi dao nhỏ nhất để hoàn thành quá trình cắt, giữ cho lưỡi sắc bén và khớp số lượng răng với vật liệu. Ba lựa chọn đó quan trọng hơn nhãn nguồn trên công cụ.
Phần kết luận
Việc tìm kiếm phụ kiện phù hợp là yếu tố quyết định giữa một công việc khó chịu, nguy hiểm và một quá trình hoàn thiện sạch sẽ, chuyên nghiệp. Luôn khớp kích thước trục chính xác, tôn trọng giới hạn đường kính tối đa và xác minh rằng xếp hạng RPM phù hợp với đầu ra của thiết bị của bạn.
Ưu tiên công nghệ đầu cacbua thay vì bánh xe ma sát lỗi thời sẽ bảo vệ động cơ không chổi than của bạn khỏi tình trạng quá tải nhiệt. Nó cũng đảm bảo các vết cắt vượt trội, không có gờ. Luôn đánh giá chất liệu luyện kim và độ dày cụ thể của phôi gia công của bạn để chọn TPI và hình dạng răng hoàn hảo.
Sẵn sàng để nâng cấp khả năng chế tạo của bạn? Kiểm tra sổ tay hướng dẫn sử dụng thiết bị của bạn để biết thông số kỹ thuật chính xác và trang bị cho xưởng của bạn những công cụ phù hợp để thực sự khai thác tiềm năng cắt của bạn. Để có hiệu suất dẫn đầu ngành, hãy khám phá các giải pháp mô-men xoắn cao, được thiết kế chính xác như máy cắt tại Hoprio để tìm ra sự kết hợp hoàn hảo cho các ứng dụng hạng nặng của bạn.
Câu hỏi thường gặp
Tôi có thể đặt lưỡi cắt gỗ lên trên cưa cắt kim loại không chổi than không?
Hoàn toàn không. Lưỡi gỗ có hình dạng răng hoàn toàn khác và góc cào dương mạnh mẽ. Chúng được sản xuất từ các loại cacbua không được chế tạo để chịu được tác động mạnh của thép. Sử dụng lưỡi gỗ trên thép rất nguy hiểm và sẽ gây ra hiện tượng giật ngược và gãy răng ngay lập tức.
Tại sao máy cưa không chổi than của tôi dừng lại giữa đường cắt?
Các công cụ thông minh được trang bị bảng điều khiển bên trong để theo dõi nhiệt độ và cường độ dòng điện. Nếu bạn đang sử dụng lưỡi dao bị cùn, đẩy quá mạnh hoặc sử dụng phụ kiện không tương thích gây ra lực cản quá mức thì động cơ sẽ kéo quá nhiều dòng điện. Máy tính kích hoạt mạch bảo vệ quá tải nhiệt để ngăn chặn sự cố nóng chảy, tắt công cụ một cách an toàn.
Tôi có thể sử dụng lưỡi mài mòn trên máy cưa được thiết kế cho lưỡi cưa nguội không?
Mặc dù nó có thể phù hợp về mặt thể chất nhưng nó rất không được khuyến khích. Việc cắt mài mòn tạo ra bụi sợi thủy tinh mịn, có hạt. Mặc dù các động cơ hiện đại thường được làm kín tốt nhưng loại bụi có tính mài mòn cao này vẫn có thể xâm nhập vào vỏ. Điều này gây ra sự mài mòn sớm đối với vòng bi bên trong và các bộ phận chuyển động. Dính vào cacbua để kéo dài tuổi thọ thiết bị.
Lưỡi cắt kim loại có tuổi thọ bao lâu?
Tuổi thọ phụ thuộc hoàn toàn vào vật liệu được cắt và kỹ thuật vận hành. Máy cưa nguội có đầu bằng cacbua cao cấp có thể dễ dàng tồn tại lâu hơn 20 đến 30 bánh mài mòn tiêu chuẩn khi sử dụng đúng cách trên thép nhẹ. Việc tạo áp lực quá mức hoặc không cố định phôi sẽ làm giảm đáng kể tuổi thọ này do làm sứt mẻ các răng cacbua giòn.
Bạn có thể mài lưỡi cưa nguội cắt kim loại không?
Đúng. Không giống như bánh xe mài mòn dùng một lần, lưỡi dao có đầu bằng cacbua chất lượng cao thường có thể được mài lại nhiều lần. Các cửa hàng dụng cụ chuyên nghiệp có thể mài lại các đầu cacbua để đạt độ sắc bén tại nhà máy, miễn là lõi thép không bị cong vênh và không có răng nào bị gãy hoàn toàn. Điều này làm giảm đáng kể tổng chi phí cho mỗi lần cắt trong thời gian dài.