Bevezetés
Éppen most bontott ki egy korszerű, nagy nyomatékú akkus szerszámot. Készen állsz, hogy megküzdj a nehézfémmunkák hegyeivel. De ahogy egy hatalmas bolti kirakat előtt állsz, a koptató tartozékok fala néz vissza rád. Melyik konkrét méret fogja ténylegesen maximalizálni új berendezése teljesítményét? Hogyan biztosíthatja, hogy a munkahely biztonsága soha ne sérüljön?
Pofon a rosszra sarokcsiszoló tárcsát egy modern elektronikus motorra súlyos működési hiba. Ez gyakran az akkumulátor gyors lemerüléséhez és fájdalmasan lassú anyageltávolításhoz vezet. A legrosszabb esetben heves visszarúgásokat vált ki, amelyek azonnal összetörik a kereket.
Tekintse ezt az átfogó bontást a végső terepi kézikönyvének. Mire befejezi az olvasást, megérti a pontos mechanikai különbségeket a különböző átmérők között. Pontosan tudni fogja, hogy gyártási projektje szabványos 115 mm-es beállítást, nagyobb 125 mm-es konfigurációt vagy magasan speciális csiszolókorongot igényel.
Kulcs elvitelek
Elektronikus hatékonyság: A modern intelligens motorok rendkívül egyenletes nyomatékot biztosítanak nagy terhelés mellett. A megfelelő kerékmérettel való párosítás megakadályozza a hőterhelést, és maximalizálja a vezeték nélküli működési időt.
A Sweet Spot: A 115 mm-es és 125 mm-es profilok továbbra is a legsokoldalúbb méretek a mindennapi fémmegmunkáláshoz, falazatvágáshoz és felület-előkészítéshez.
Feladat egyeztetés: A kisebb átmérők rendkívüli pontosságot biztosítanak szűk helyeken. A nagyobb kerekek lényegesen mélyebb vágási mélységet és gyorsabb anyagleválasztási sebességet biztosítanak.
A biztonság mindenekelőtt: Soha ne távolítsa el a gyári biztonsági védőburkolatot, hogy nagyobb tartozékot erőltessen egy kisebb szerszámkeretre. Mindig ellenőrizze a maximális RPM-értéket.
Miért változtatja meg a lemezek kiválasztását a kefe nélküli motorra való frissítés?
A hagyományos szénkefés motorokról a modern elektronikus megfelelőkre való átállás alapvető váltást igényel a fogyóeszközök értékelésében. A régebbi szerszámok a szénkefék által okozott fizikai súrlódásra támaszkodnak. Ez természetesen a motor lefagyását okozza nagy nyomás alatt. A kefe nélküli architektúra kiküszöböli ezt a fizikai érintkezést, és teljesen megváltoztatja a teljesítmény dinamikáját.
Állandó sebesség nagy terhelés mellett
A modern elektronikus vezérlés lehetővé teszi az eszköz számára, hogy figyelje az ellenállást, és ezredmásodpercekben dinamikusan állítsa be a teljesítményleadást. Vegyük például az ipari minőségű egységeket. Az akár 1250 W-os egyenértékű teljesítményt nyújtó fejlett modellek figyelemreméltóan stabil fordulatszámot tartanak fenn, még akkor is, ha keményen dől egy vastag acéllemeznek. Ez a megingathatatlan nyomaték azt jelenti, hogy a kezelők magabiztosan futtathatnak valamivel nagyobb, agresszívebb tartozékokat. Üzemeltetés a Az 5 hüvelykes köszörű beállítása ezeken a platformokon hibátlanul működik anélkül, hogy a tárcsa elakadna vagy a belső alkatrészek kiégnének.
Az akkumulátor élettartama és a forgási tömeg
A vezeték nélküli platformok esetében a fizika határozza meg a működési hatékonyságot. A választott tartozék fizikai súlya és teljes átmérője közvetlenül szabályozza az akkumulátorcsomag áramfelvételét. A nehezebb tárcsa hatalmas kezdeti energialöketet igényel a forgási tehetetlenség leküzdéséhez. Ezután tartós erőre van szükség ahhoz, hogy tovább forogjon a sűrű anyagon. Ha túlméretezett, nehéz csiszolókorongot pörget a könnyű felületi sorjázás érdekében, akkor az akkumulátor feleslegesen kiszárad. A minimális effektív méret kiválasztása biztosítja a maximális vágást egy feltöltéssel.
Iparági elmozdulás: elmozdulás a nagyobb kapacitások felé
A közelmúlt ipari szerszámozási trendjeit elemezve a professzionális szakmák végleges migrációját mutatjuk be. A piaci adatok azt mutatják, hogy a gyártólétesítmények és az építő személyzet gyorsan feladja a hagyományos 115 mm-es szabványt. Miért történik ez? A fejlett, nagy teljesítményű akkumulátorcellák és az intelligens motorvezérlők végre megoldották a múlt termikus túlterhelési problémáit.
A szakemberek ma már a 125 mm-es, sőt a 150 mm-es ökoszisztémákat is szabványosítják. Ezt az átmenetet kizárólag a termelékenységi igények vezérlik. A nagyobb koptatófelület drasztikusan csökkenti a lemerült kerekek cseréjére fordított állásidőt. Ezen túlmenően a modern elektronikus motor könnyedén kezeli a megnövekedett giroszkópos tömeget, így a nagyobb méretű lemezek az új iparági alapvonalak.
A szabványos méretbesorolás magyarázata
Az ipari és fogyasztói piacok több dimenziót szabványosítottak a tipikus alkalmazási igények alapján. Ezen besorolások megértése az első lépés a tájékozott működési döntés meghozatalában.
115 mm-es vagy 4,5 hüvelykes profilok
Ezt a méretet széles körben elismerik, mint vitathatatlan globális szabványt az autóipari technikusok és a könnyű kereskedelmi gyártók számára. Kompakt lábnyoma szűk helyeken is kiváló. Gondoljon arra, hogy egy rozsdás jármű alváza alá nyúl, vagy a szűk fémszekrény belsejét csiszolja. Az alacsonyabb forgástömegnek köszönhetően a szerszám nagyon érzékeny, és lényegesen kevésbé fárasztó a hosszan tartó fej feletti munka során.
125 mm-es vagy 5 hüvelykes profilok
Ez a méret az előnyben részesített alapvonal a professzionális fémgyártó műhelyekben. Körülbelül 20 százalékkal nagyobb koptatófelületet biztosít, mint kisebb testvére. Következésképpen mélyebb maximális vágást és lényegesen hosszabb fogyóeszközök élettartamát biztosít, mielőtt a kerék leromlik. Tökéletes egyensúlyt teremt a mozgékonyság és az ipari minőségű anyageltávolítás között.
Nagy teherbírású 180 mm-es és 230 mm-es kerekek
Ezek a hatalmas behemótok egy teljesen más súlycsoportban működnek. Szigorúan nagyvázas berendezésekhez vannak fenntartva, és olyan agresszív ipari feladatokra tervezték őket, mint a vastag betonlapok marása vagy nehéz csővezetékek levágása. Mindig megkövetelik a kétkezes kezelést. Teljesen alkalmatlanok a részletes fémmegmunkálásra.
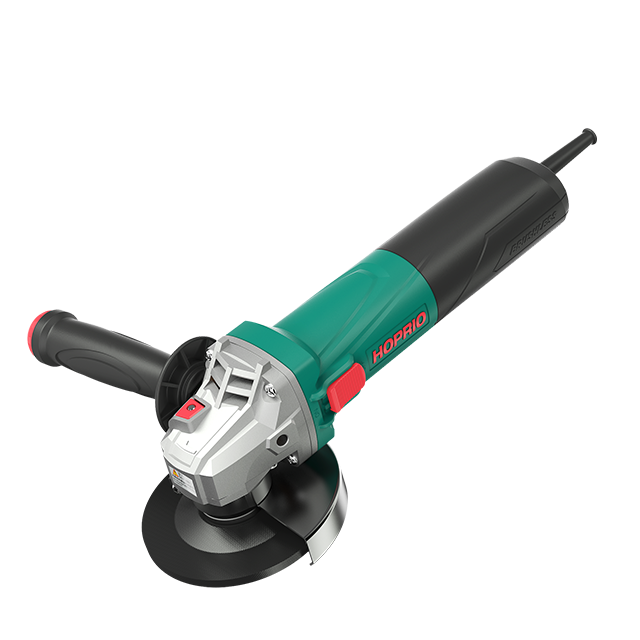
A nagy vita: 115 mm vs. 125 mm beállítás
Egy új szerszámos kocsi felszerelésekor a szakemberek gyakran kínlódnak a munkafolyamat szabványosításán. Mindkét méret külön mechanikai előnyökkel rendelkezik a munkahely környezetétől függően. Bontsuk fel a pontos teljesítménymutatókat.
| Specifikáció |
115 mm-es rendszer |
125 mm-es rendszer |
| Maximális használható vágási mélység |
kb. 28-30 mm |
kb. 35-38 mm |
| Manőverezhetőség |
Kiváló szűk helyeken; alacsony giroszkópos ellenállás |
Jó, de észrevehető ellenállás a gyors irányváltások során |
| Ideális alkalmazás |
Karosszéria javítás, szűk sarokhegesztés, fej feletti munka |
Csővágás, nehéz felületi keverés, falazat marás |
| Az akkumulátor lemerülési sebessége |
Alacsony (ideális kisebb Ah-s akkumulátorokhoz) |
Közepestől magasig (nagy teljesítményű akkumulátorcellákat igényel) |
Vágási mélységbeli különbségek
A matematikai különbség első pillantásra triviálisnak tűnik. A központi sebességváltó háza azonban korlátozza, hogy a kerék milyen mélyen tud behatolni a munkadarabba. Ez az extra fél hüvelykes sugár monumentális a terepen. Pontosabban, egy 125 mm-es tartozék nagyjából egyharmad hüvelyknyi használható vágási mélységet eredményez. Ha szabványos 2 hüvelykes acélcsövet vág át, ez az extra kinyúlás lehetővé teszi, hogy egyetlen, tiszta menetben levágja az anyagot. Elkerülheti a darab kínos elforgatását és a szaggatott illesztés kockázatát.
Szerszám manőverezhetőség és ergonómia
Az ergonómia megköveteli a munkahely biztonságát és az ízületek hosszú távú egészségét. Egy szerszám, amely a A 115 mm-es lemez érezhetően könnyebbnek tűnik a kézben. A giroszkópos hatás – az a láthatatlan erő, amely a forgó szerszámot ellenáll az irányváltozásoknak – lényegesen kisebb. Ez a kisebb beállítást sokkal jobbá teszi a bonyolult, ívelt mozdulatokhoz vagy a meghosszabbított függőleges felület előkészítéséhez, ahol a kar fáradtsága a fő tényező.
A csiszolóanyag hozzáigazítása az anyaghoz és a projekthez
A tökéletes átmérő kiválasztása teljesen hiábavaló, ha az nem illeszkedik az adott anyaghoz. A megfelelő kombináció garantálja a tiszta felületet és meghosszabbítja a berendezés élettartamát.
Fémgyártás és hegesztés előkészítése
Nehéz felületek kiegyenlítéséhez és vastag hegesztési varratok keveréséhez a 125 mm-es lapos tárcsa a választott fegyver. A szélesebb felület nagyobb felületet fed le, így figyelemreméltóan lapos felületet hoz létre az alapfém kimarása nélkül. Ezzel szemben, ha sebészeti úton távolít el egy mélyen a belső sarokban lévő apró hegesztési varratokat, akkor egy kisebb kerék biztosítja a kritikus távolságot, amely ahhoz szükséges, hogy elkerülje a szomszédos panelek hegesedését.
Beton, csempe és falazat vágása
A falazó anyagok hihetetlenül sűrűek és brutális súrlódást okoznak. Betontömbök szeletelésekor gyakorlatilag kötelező a nagyobb gyémánt pengék használata. A kiterjesztett átmérő biztosítja a szabványos téglák tiszta vágásához szükséges mélységet. Ezenkívül nagyobb hűtőbordaként működik, és eloszlatja a hőlerakódást, mielőtt a gyémánt mátrix megfényesedne a túlzott hőtől.
Lemeztípusok nagy hatásfokú motorokhoz
Szerszámának fizikai mérete határozza meg a biztonságosan felszerelhető tartozékok kategóriáját. A motor elektronikus hatékonysága azonban azt jelenti, hogy prémium, nagy teherbírású variációkat tud hajtani anélkül, hogy izzadna.
Csiszoló vágókorongok
Ezeket az ultravékony, gyakran mindössze 1,0–1,6 mm vastag profilokat szigorúan oldalsó szeletelésre tervezték. Soha ne használja őket arccsiszolásra. Mivel szerkezetileg törékenyek, a tökéletesen sík, vetemedésmentes profil biztosítása a legfontosabb. Hagyja, hogy a magas fordulatszám végezze el a munkát. Ha egy vékony kereket lefelé erőltet a sűrű acélon, az meghajlik és hevesen összetörik.
Csiszolókorongok és lapos tárcsák
A hagyományos csiszolókorongok vastagok, merevek, és agresszív leválasztásra készültek. A lapos tárcsák átfedő csiszolószövetrétegekkel rendelkeznek, és ideálisak a keveréshez és polírozáshoz. A 125 mm-es platform valóban ragyog a lapos tárcsákkal, mert a legkülső él végzi a munka túlnyomó részét. Az átmérő növelésével exponenciálisan jobban használható csiszolóanyagot kap, amely csúcssebességgel működik.
Drótkefék és pohárkerekek
Amikor csomózott huzalkerekekkel távolítja el az erős rozsdát vagy a tengeri festéket, az átmérő nem az egyetlen gond. Gondosan ellenőriznie kell, hogy a csészekorong függőleges magassága szabaddá tegye-e a gyári biztonsági védőburkolat belsejét. Mindig győződjön meg arról, hogy a menetes tengely tökéletesen illeszkedik a szerszám orsóemelkedéséhez, mielőtt meghúzná a ravaszt.
Kulcsfontosságú biztonsági előírások: fordulatszám, pavilon mérete és védőburkolatok
A projekt határidejétől függetlenül az üzembiztonság a mechanikai előírások szigorú betartásán múlik. A nagy sebességű csiszolóanyagok abszolút tiszteletet követelnek meg a munkaterületen.
Egyező RPM-besorolások
Ez a koptatóanyag-biztonság abszolút aranyszabálya. A tartozékra nyomtatott maximális biztonságos fordulatszámnak mindig meg kell haladnia az Ön maximális üresjárati fordulatszámát kefe nélküli daráló . Például, ha a szerszáma 11 000 ford./percnél éri el a csúcsot, a csak 8500 RPM-es speciális kerék felszerelése a katasztrófa receptje. A túlzott centrifugális erő szó szerint széttépi a kötőmátrixot, és halálos repeszdarabokat küld az üzleten keresztül.
Az Arbor Fitment megértése
A pavilon a tárcsa központi rögzítőnyílása. A legtöbb globális piacon a szabványos 115 mm-es és 125 mm-es profilok egy univerzális 22,23 mm-es peremlyukon osztoznak. Ennek ellenére minden egyes kerékcserénél ellenőriznie kell ezt az illeszkedést. A nem illeszkedő tengely orsóra kényszerítése erős vibrációt garantál. Ez azonnal tönkreteszi a motor precíziós csapágyait, és a kerék katasztrofális meghibásodását kockáztatja.
A biztonsági őrök aranyszabálya
Egy hihetetlenül veszélyes munkahelyi betörés magában foglalja a biztonsági védőburkolat eltávolítását egy kisebb szerszámról, hogy egy nagyobb kereket az orsóra szorítsanak. Ezt világszerte minden munkavédelmi szabvány szigorúan tiltja. A védőburkolatot úgy tervezték, hogy elterelje a nagy sebességű törmeléket kerékrobbanáskor. Ha a munkafolyamat nagyobb kerék hatótávolságát kívánja meg, az egyetlen professzionális megoldás, ha befektet egy speciális szerszámba, amelyet úgy terveztek, hogy biztonságosan kezelje ezeket a fizikai méreteket.
Hogyan optimalizálhatja munkáját a megfelelő beállítással
Ahhoz, hogy valóban maximalizálja a hardverberuházás megtérülését, meg kell értenie, hogy a fejlett elektronikus funkciók hogyan hatnak egymásra a fogyóeszközökkel.
Változó sebességű integráció
A prémium modellek egyre inkább változó sebességű tárcsázással rendelkeznek. Ez a technológia felszabadítja a különböző típusú tartozékok valódi potenciálját. Míg a vékony vágókorongok maximális sebességgel boldogulnak, a drótkefét 11 000 ford./perc sebességgel működtetve azonnal megperzseli a munkadarabot, vagy veszélyesen kidobja a drótsörtéket. A fordulatszám lelassítása lehetővé teszi az érzékeny felületek sebészi ellenőrzését.
Rezgés és szerszám karbantartás
A megfelelő méretű, tökéletesen kiegyensúlyozott tartozékok következetes használata a lehető legjobb megelőző karbantartás. Az olcsó, kiegyensúlyozatlan kerekek mikroszkopikus vibrációkat küldenek egyenesen lefelé az orsón. Idővel ezek a remegések mikrohegesztik és tönkreteszik a belső csapágyakat, és egy csúcsminőségű szerszámot zörgő papírnehezékké alakítanak át. Használat előtt mindig ellenőrizze a lemezeket, hogy nincs-e rajta forgács vagy vetemedés.
Következtetés
A megfelelő tárcsaméret kiválasztása végső soron a kívánt vágásmélység és a kívánt manőverezési képesség egyensúlyán múlik. Míg a 115 mm-es méret továbbra is fantasztikus, agilis lehetőség szűk helyekre és bonyolult részletmunkákhoz, az iparág egyértelműen a nagyobb kapacitások felé mozdul el a hatékonyság maximalizálása érdekében.
A maximális sokoldalúság érdekében a 125 mm-es beállítás erősen ajánlott a modern szakemberek számára. Áthidalja a szakadékot a könnyű mozgékonyság és az agresszív anyageltávolítás között. Mindig igazítsa a tartozékát az adott anyaghoz, szigorúan tartsa be a fordulatszám-besorolásokat, és soha ne kössön kompromisszumot a biztonsági burkolatok tekintetében.
Készen áll a gyártási munkafolyamat frissítésére és a motor kiégésének megszüntetésére? A prémium csiszolóanyagok és a kiváló minőségű, professzionális berendezések párosításával páratlan magabiztossággal tud megbirkózni a legigényesebb projektekkel. Látogasson el még ma Hoprióba, és fedezze fel az iparágban vezető, 1250 W-os egyenértékű kefe nélküli csiszolókat, amelyeket kifejezetten a nagy igénybevételű ipari környezetekhez terveztek.
GYIK
Mi történik, ha egy 125 mm-es korongot teszek egy 115 mm-es darálóra?
Ehhez általában el kell távolítani a védőburkolatot, ami hihetetlenül veszélyes gyakorlat. Ezenkívül a kisebbik szerszám belső hajtóműve és motorja nincs méretezve az extra forgótömegre. Ez gyors túlmelegedéshez, erős vibrációhoz és az állórész idő előtti kiégéséhez vezet.
Szükség van-e az elektronikus motorokhoz meghatározott típusú vágótárcsákra?
Nem, pontosan ugyanazokat a szabványos csiszolókorongokat használják, mint a hagyományos csiszolt modellek. Mivel azonban az intelligens motorok nagyobb hatásfokkal működnek, és terhelés alatt is jobban megtartják a nyomatékot, sokkal hatékonyabban vezethetnek prémium, nehezebb tárcsákat anélkül, hogy elakadnának a vágásban.
Mi a legjobb lemezméret egy kezdő fémgyártást tanuló számára?
A 115 mm-es profil általában a legjobb kiindulási pont a kezdők számára. Könnyű, könnyebben irányítható, kevesebb giroszkópos erőt generál, és sokkal kevésbé félelmetes, ugyanakkor kiválóan alkalmas a legtöbb könnyű autóipari és háztartási feladatra.
Pontosan azonos méretűek a 115 mm-es és a 125 mm-es peremlyukak?
Igen, a globális piacok többségén mindkét mérethez egy szabványos, 22,23 mm-es peremlyuk tartozik. Ezáltal univerzálisan kompatibilisek a szabványos orsókkal, feltéve, hogy a szerszám gyári biztonsági védőburkolatát úgy tervezték, hogy biztonságosan illeszkedjen a tárcsa külső átmérőjéhez.
Általában mennyi ideig bírja a 125 mm-es tárcsa egy kefe nélküli szerszámon?
Az élettartam nagymértékben függ a köszörült anyagtól és a kezelő nyomásától. Mivel azonban a kefe nélküli motor egyenletes fordulatszámot tart fenn, anélkül, hogy elakadna, megakadályozza a csiszolószemcsék idő előtti üvegesedését. Ez általában 20-30 százalékkal meghosszabbítja a jó minőségű lapos tárcsák élettartamát, összehasonlítva a kefés szerszámmal való használattal.
Mi az optimális tárcsavastagság vastag acélcsövek vágásához?
A szénacél vagy rozsdamentes csövek gyors, tiszta vágásához az 1,0–1,6 mm-es ultravékony vágókorong az optimális. A vékony profil kevesebb anyagot távolít el, ami drámaian csökkenti a súrlódást, a hőfelhalmozódást és az akkumulátor lemerülését a vezeték nélküli platformokon.


