Introduktion
Att välja rätt vinkelslipskiva är avgörande för att uppnå effektiv skärning, slipning och ytbehandling. Men skivvalet innebär mer än att kontrollera diametern. Du måste också ta hänsyn till motorprestanda, arbetshastighet, materialkompatibilitet och verktygsspecifikationer.
För proffs som använder en borstlös vinkelslip med sladd ger kombinationen av AC-strömförsörjning och avancerad borstlös motorteknologi konsekvent kraft för krävande applikationer. Till skillnad från traditionella borstade verktyg eliminerar borstlösa konstruktioner slitage av kolborstar och erbjuder förbättrad energieffektivitet med minskat underhållsbehov.
Att välja en inkompatibel vinkelslipskiva kan minska skäreffektiviteten, öka vibrationerna och skapa allvarliga säkerhetsrisker. Rätt skivstorlek och typ hjälper kvarnen att leverera tillförlitlig prestanda samtidigt som den skyddar både operatören och utrustningen.
Den här guiden förklarar skillnaderna mellan vanliga skivdiametrar, hur borstlös motorteknik påverkar slipprestanda och vilka specifikationer som ska kontrolleras innan du väljer ett sliptillbehör.
Viktiga takeaways
Borstlös prestanda med sladd: Borstlösa AC-motorer kombinerar nätdriven drift med effektiv elektronisk kontroll och minskat borstrelaterat underhåll.
Vanliga skivstorlekar: 115 mm och 125 mm skivor används ofta för professionell skärning, slipning och ytbehandling.
Applikationsmatchning: Mindre skivor ger bättre manövrerbarhet, medan större skivor ger större potentiellt skärdjup.
Effektkompatibilitet: Kontrollera slipmaskinens märkspänning, effekt, maxhastighet och skivspecifikationer innan användning.
Säkerhet först: Matcha alltid skivdiameter, hålstorlek, varvtal och skyddsskydd till kvarnen.
Varför en borstlös motor med sladd ändrar hur du väljer skivor
Traditionella vinkelslipar använder vanligtvis borstade motorer. Dessa motorer är beroende av kolborstar och mekanisk kontakt för att överföra elektrisk ström. Med tiden slits borstarna och kräver byte.
En borstlös vinkelslip med sladd använder istället elektronisk styrteknik. Dess borstlösa motor eliminerar traditionella kolborstar och stödjer effektivare kraftomvandling.
Denna skillnad påverkar hur proffs utvärderar sliptillbehör, särskilt när de arbetar med krävande material.
Konsekvent kraft under tung belastning
Borstlösa slipmaskiner med sladd drar elektricitet direkt från ett nätaggregat. Detta ger kontinuerlig tillgång till den tillgängliga nätströmmen utan beroende av batterikapacitet eller laddningscykler.
En intelligent styrenhet hjälper till att reglera motordriften när slipmotståndet ändras. Detta stöder mer konsekvent hastighet och kraftleverans under krävande applikationer.
Till exempel, när man slipar tjocka stålplåtar eller tar bort svetsfogar, måste motorn klara av växlande motstånd under hela operationen.
En högeffektiv borstlös motor kan hjälpa till att bibehålla stabil prestanda under dessa förhållanden. Operatörer bör dock fortfarande välja skivor inom slipmaskinens nominella specifikationer.
Viktigt, borstlös teknologi betyder inte att en kvarn kan ta emot en överdimensionerad skiva. Den maximala skivdiametern måste alltid matcha verktygets design och skyddsskydd.
Strömförsörjning och kontinuerlig drift
För vinkelslipar med sladd är kompatibilitet med elförsörjning en viktig köpfråga.
Till skillnad från sladdlös utrustning är dessa verktyg inte beroende av batterikapacitet. Deras driftprestanda påverkas av elförsörjningen, motorspecifikationerna och styrenhetens design.
Innan du väljer en kvarn bör köpare kontrollera flera faktorer:
Märkspänning: Kontrollera att kvarnen matchar den tillgängliga AC-strömförsörjningen.
Märkeffekt: Jämför motorns märkeffekt med kraven för den avsedda applikationen.
Driftström: Se till att den elektriska kretsen kan stödja verktygets strömkrav.
Förlängningskablar: Välj kablar med lämpliga strömvärden och ledarstorlekar för att minimera spänningsfallet.
Arbetsförhållanden: Tänk på ventilation, drifttryck och krav på kontinuerlig drift när du planerar produktionsuppgifter.
En korrekt matchad sladdborstlös slipmaskin kan ge tillförlitlig kraft för verkstadstillverkning, konstruktion och industriellt underhåll.
Välja större skivstorlekar för borstlösa slipmaskiner med sladd
Olika vinkelslipdiametrar tjänar olika arbetskrav.
Trådlös borstlös teknologi stöder effektiv kraftleverans, men den lämpliga skivstorleken beror fortfarande på slipmaskinens mekaniska design och nominella kapacitet.
En större skiva kan öka skärdjupet och materialtäckningen. Men det kräver också en kompatibel motor, växellåda, spindel och skyddsskydd.
Professionella köpare bör utvärdera hela verktygskonfigurationen snarare än att välja en skiva baserat på enbart diameter.
Standarddimensionsklassificeringar förklaras
Vinkelslipskivor finns i flera standardiserade diametrar. Varje storlek ger olika fördelar beroende på material och arbetsmiljö.
115 mm eller 4,5-tums profiler
115 mm skivan är ett vanligt val för lätta och medelhöga slipapplikationer.
Dess kompakta diameter gör det lättare att kontrollera i begränsade utrymmen. Bilreparationer, små tillverkningsprojekt och detaljerad svetsförberedelse är typiska tillämpningar.
Den mindre skivan tillåter också förare att utföra mer kontrollerade rörelser när de arbetar runt hörn och smala metallsektioner.
125 mm eller 5-tums profiler
125 mm-skivan används ofta i professionella metallbearbetnings- och tillverkningsmiljöer.
Jämfört med en 115 mm skiva ger dess större diameter större potentiellt skärdjup och mer arbetsyta.
Denna storlek erbjuder en praktisk balans mellan manövrerbarhet och materialborttagningsförmåga.
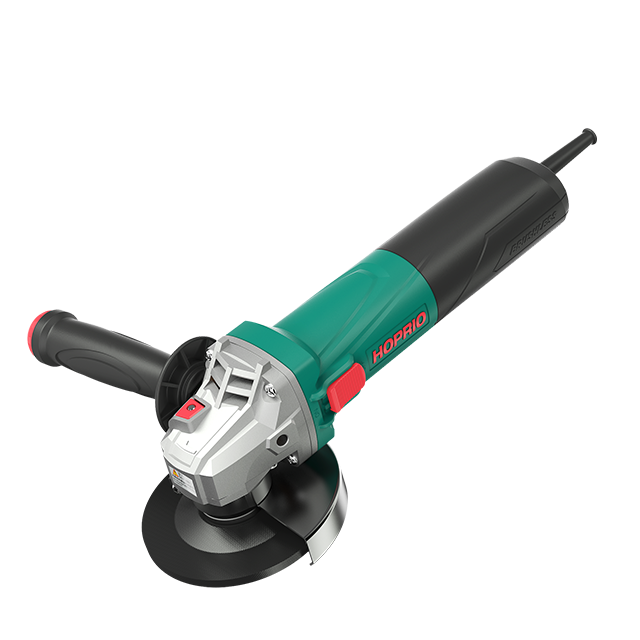
HOPRIO's 5-tums borstlösa vinkelslipar är designade för professionell skärning, slipning och polering.
Till exempel har S1M-125YE1 en borstlös motor med sladd, 125 mm skivdiameter, 220–240V märkspänning och 1250W märkeffekt.
Kraftiga 180 mm och 230 mm hjul
Större skivor är designade för kraftiga vinkelslipar.
Konfigurationerna på 180 mm och 230 mm används ofta för krävande industriella applikationer, inklusive skärning av betong, metallkonstruktioner och tillverkning av stora rörledningar.
Dessa verktyg kräver i allmänhet mer omfattande motor- och växellådsenheter.
De kräver också noggrann hantering på grund av sin större roterande massa och större skärkapacitet.
Operatörer bör alltid använda skivdiametern som anges av kvarntillverkaren.
Den stora debatten: 115 mm vs 125 mm installation
När du väljer en vinkelslip för professionella applikationer, förtjänar skillnaden mellan 115 mm och 125 mm skivor noggrant övervägande.
Båda storlekarna ger praktiska fördelar, men deras lämplighet beror på arbetsmiljö och materialkrav.
| Specifikation |
115mm System |
125mm System |
| Skärdjup |
Lägre potentiellt skärdjup |
Större potentiellt skärdjup |
| Manövrerbarhet |
Utmärkt i begränsade utrymmen |
Bra för allmän tillverkning |
| Typiska applikationer |
Bilreparation, detaljerad svetsslipning |
Rörkapning, metalltillverkning, ytbehandling |
| Verktygskompatibilitet |
Kräver en kvarn klassad för 115 mm skivor |
Kräver en kvarn klassad för 125 mm skivor |
| Arbetskrav |
Lämplig för mindre slipuppgifter |
Lämplig för bredare skär- och slipuppgifter |
Skillnader i skärdjup
Skivdiametern påverkar direkt det maximala potentiella skärdjupet.
En 125 mm skiva har en radie som är 5 mm större än en 115 mm skiva. Detta skapar ytterligare potentiell skärräckvidd.
Det faktiska skärdjupet beror dock på slipmaskinens växelhus, skydd, spindelposition och skivkonstruktion.
Av denna anledning bör köpare kontrollera tillverkarens specificerade skärdjup snarare än att anta att hela skivradien är tillgänglig.
Vid skärning av tjocka stålrör eller strukturella sektioner bör det erforderliga skärdjupet utvärderas innan du väljer slipmaskin.
Verktygsmanövrerbarhet och ergonomi
Mindre skivor ger generellt bättre kontroll i trånga arbetsmiljöer.
En slipmaskin utrustad med en 115 mm skiva är ofta lättare att manövrera runt smala hörn, små svetsfogar och begränsade metallytor.
En 125 mm uppsättning erbjuder en större arbetsdiameter men kan kräva mer utrymme och noggrann hantering vid riktningsändringar.
För utökade slipoperationer bör operatörer också överväga verktygsvikt, handtagsdesign, vibrationsnivåer och övergripande balans.
Matcha ditt slipmedel till materialet och projektet
Att välja rätt diameter är bara en del av skivvalet. Slipmaterialet och skivans utformning måste också matcha arbetsstycket.
Olika material skapar olika nivåer av friktion, värme och motstånd. Att välja rätt tillbehör hjälper till att förbättra arbetseffektiviteten och ytkvaliteten.
Metalltillverkning och svetsförberedelse
Metalltillverkning involverar ofta skärning, slipning, svetsborttagning och ytbehandling.
För tung borttagning av svetssöm ger en slipskiva aggressiv materialborttagning. En klaffskiva är mer lämpad för att blanda svetsar och förbereda ytor för vidare bearbetning.
Vid arbete inuti hörn eller runt smala leder kan mindre tillbehör ge bättre åtkomst.
En borstlös slipmaskin med sladd med lämplig kraft- och hastighetskontroll kan stödja konsekvent slipprestanda under dessa operationer.
Skärning av betong, kakel och murverk
Betong, sten och keramiska material kräver lämpliga diamantskärblad.
Skivdiametern bestämmer det potentiella skärdjupet, medan diamantsegmentets design påverkar skärprestanda och materialkompatibilitet.
När du väljer ett blad, kontrollera dess maximala arbetshastighet, appliceringsvärde och om den är konstruerad för våt- eller torrkapning.
Använd aldrig en kniv utanför dess specificerade driftsförhållanden.
Typer av skivor för högeffektiva borstlösa motorer
Den fysiska storleken och specifikationerna för kvarnen avgör vilka tillbehör som kan installeras säkert.
Borstlös motorteknik förbättrar energieffektiviteten och minskar borstrelaterat underhåll. Det ändrar dock inte de grundläggande kompatibilitetskraven för slipskivor.
Slipande skärhjul
Skärhjul är utformade för att skära igenom metall och andra kompatibla material.
Tunna skärskivor, inklusive vissa 1,0 mm till 1,6 mm alternativ, minskar materialavlägsnandet och kan stödja renare skäroperationer.
Dessa skivor bör endast användas för skärning. De får inte appliceras på sidoslipning om de inte är särskilt utformade för detta ändamål.
Upprätthåll alltid rätt skärvinkel och undvik överdrivet tryck nedåt.
Slipskivor och klaffskivor
Slipskivor är tjockare och utformade för mer aggressiv materialborttagning.
De används ofta för att ta bort svetsfogar, utjämna metallytor och förbereda komponenter för vidare bearbetning.
Flikskivor innehåller överlappande slipskikt och är lämpliga för blandning, efterbehandling och ytbehandling.
Korrekt slipkvalitet och skivdiameter beror på materialet, önskad finish och sliptryck.
Trådborstar och kopphjul
Trådborstar och kopphjul är användbara för att ta bort rost, färg, glödskal och ytföroreningar.
Deras kompatibilitet beror på borstdiameter, monteringsdesign, driftshastighet och skyddsavstånd.
Innan installation, kontrollera att tillbehöret matchar slipmaskinens spindel och monteringsspecifikationer.
Avgörande säkerhetsspecifikationer: RPM, Arbor Size och Guards
Även en högpresterande sladdlös borstlös kvarn kräver kompatibla tillbehör och korrekta driftsprocedurer.
Skivfel vid höga rotationshastigheter kan orsaka allvarliga skador.
Matchande RPM-betyg
Det maximala säkra varvtalet som är tryckt på skivan måste vara lika med eller högre än kvarnens maximala tomgångsvarvtal.
Om en kvarn till exempel arbetar med ett maximalt varvtal utan belastning på 10 000 RPM, måste den valda skivan ha en kompatibel märkhastighet.
Installera aldrig ett tillbehör med ett lägre maximalt varvtal.
Skivtillverkarens bruksanvisning ska alltid följas.
Förstå Arbor Fitment
Axeln är monteringshålet i mitten av skivan.
Många vanliga 115 mm och 125 mm slipskivor använder ett 22,23 mm hål. Köpare bör dock verifiera de exakta tillbehörsmåtten före installationen.
Spindelgängan måste också matcha slipmaskinens monteringssystem.
Till exempel använder HOPRIOs S1M-125YE1 5-tums vinkelslip en M14-spindel.
Felaktig montering kan orsaka överdriven vibration, dålig skivinriktning och potentiellt fel på tillbehöret.
Skyddsvakternas gyllene regel
Ta aldrig bort fabriksskyddet för att installera en överdimensionerad skiva.
Skyddet skyddar förare från gnistor, fragment och potentiella skivfel.
Varje kvarn har en maximal godkänd skivdiameter. Att använda ett större tillbehör kan äventyra skyddsstrukturen och skapa allvarliga driftsrisker.
Om ett projekt kräver större skärdjup, välj en slipmaskin speciellt utformad för den önskade skivstorleken.
Hur du optimerar ditt sliparbete
Att välja rätt skiva är bara en del av att uppnå konsekventa resultat.
Professionella användare bör också överväga hastighetskontroll, vibrationshantering och regelbunden utrustningsinspektion.
Integration med variabel hastighet
Vissa borstlösa vinkelslipar med sladd har justerbar hastighetskontroll.
Detta gör att operatörerna kan välja lämpliga arbetshastigheter för olika tillbehör och material.
Till exempel kan poleringstillämpningar kräva lägre hastigheter, medan kompatibla kapskivor i allmänhet är utformade för högre arbetshastigheter.
Följ alltid tillbehörstillverkarens hastighetsrekommendationer.
Överskrid inte den maximala nominella hastigheten för någon skiva eller borste.
Vibration och verktygsunderhåll
Vibrationer kan påverka både slipnoggrannhet och förarkomfort.
Användning av skadade, dåligt balanserade eller felaktigt monterade skivor kan öka vibrationerna och belasta spindeln och lagren ytterligare.
Inspektera skivan före varje operation med avseende på sprickor, spån, deformation eller andra synliga skador.
För utrustning med sladd, inspektera även strömkabeln, kontakten, höljet och strömbrytaren.
Regelbunden inspektion och korrekt installation av tillbehör hjälper till att upprätthålla tillförlitlig prestanda och förlänga utrustningens livslängd.
Slutsats
Att välja rätt vinkelslipskiva kräver balansering av skärdjup, manövrerbarhet, materialkompatibilitet och säkerhet.
115 mm-skivan är lämplig för detaljerat arbete och begränsade utrymmen, medan 125 mm-konfigurationen ger större skärräckvidd för allmän tillverkning och professionella slipuppgifter.
För industriella användare erbjuder en borstlös vinkelslip med sladd en effektiv kombination av AC-strömförsörjning, effektiv motordrift och minskat underhåll av kolborstar.
Rätt skiva måste dock alltid överensstämma med slipmaskinens nominella diameter, varvtal, spindel och skydd.
Att förstå dessa specifikationer hjälper köpare att välja lämpliga tillbehör och uppnå tillförlitliga resultat för olika applikationer.
FAQ
Vilka är fördelarna med en borstlös vinkelslip med sladd?
En borstlös vinkelslip med sladd kombinerar direkt växelström med en elektroniskt styrd borstlös motor. Den eliminerar utbyte av kolborste och kan ge effektiv kraftleverans, minskade underhållskrav och pålitlig prestanda för professionella slipapplikationer.
Är borstlösa vinkelslipar med sladd lämpliga för tung metallbearbetning?
Ja. Lämpliga modeller kan stödja krävande metallskärning, svetsborttagning, ytbehandling och industriell slipning. Köpare bör utvärdera märkeffekt, maximal hastighet, skivdiameter och driftskrav innan de väljer en kvarn.
Vad är skillnaden mellan 115 mm och 125 mm vinkelslipskivor?
En 115 mm skiva ger bättre manövrerbarhet i begränsade utrymmen. En 125 mm skiva ger större potentiellt skärdjup och används ofta för allmän metalltillverkning och professionell slipning.
Kan jag installera en 125 mm skiva på en 115 mm vinkelslip?
Nej. Du bör aldrig installera en skiva som är större än den maximala diameter som anges av kvarntillverkaren. Skyddsskyddet och den mekaniska designen måste stödja den valda skivstorleken.
Använder sladdlösa borstlösa vinkelslipar samma skivor som borstade slipmaskiner?
Generellt sett, ja. Skivkompatibilitet beror på diameter, hålstorlek, maximalt varvtal och appliceringsvärde snarare än om motorn är borstad eller borstlös.
Vilka effektspecifikationer bör köpare kontrollera innan de köper en vinkelslip med sladd?
Kontrollera märkspänning, frekvens, ineffekt, ström och maximal hastighet utan belastning. Kontrollera också att elförsörjningen och kretsen kan stödja verktygets driftkrav.
Vilken skivtjocklek är lämplig för skärning av stål?
Vissa tunna skärskivor finns i tjocklekar mellan 1,0 mm och 1,6 mm. Lämplig tjocklek beror på ståltypen, skärförhållandena, slipmaskinens specifikationer och tillbehörstillverkarens rekommendationer.
Om HOPRIO
HOPRIO är specialiserat på borstlös AC-motorteknik, intelligenta styrenheter och professionella elverktyg. Företaget utvecklar och tillverkar borstlösa lösningar för metallbearbetning, utrustningstillverkning, konstruktion och andra industriella tillämpningar.
Med integrerade motor- och styrutvecklingsmöjligheter fokuserar HOPRIO på att förbättra verktygseffektiviteten, hållbarheten och driftsäkerheten.
Utforska vår företagsprofil för att lära dig mer om HOPRIOs borstlösa teknik och tillverkningsmöjligheter.
Om du letar efter en pålitlig sladdlös borstlös vinkelslip för professionella applikationer, kontakta HOPRIO för att diskutera produktspecifikationer, anpassningskrav och samarbetsmöjligheter.


